Guia de usinagem CNC para caixas de câmbio
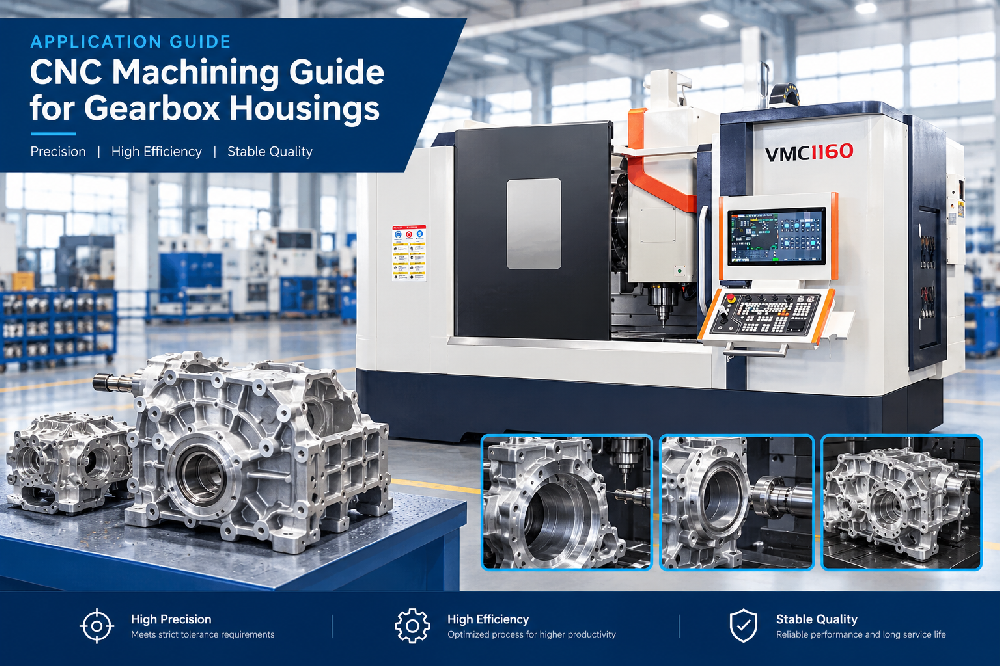
Uma caixa de câmbio automotiva é uma grande peça fundida de alumínio ou ferro fundido que carrega os eixos e as engrenagens de uma transmissão. Ele deve segurar os furos do rolamento em um eixo comum, manter a face dividida plana para que a tampa vede e ser rígido o suficiente para suportar a carga do conjunto de engrenagens. Usiná-lo bem envolve principalmente controle de dados e uma configuração estável. Este guia explica o processo e as máquinas que o executam.
O que uma carcaça da caixa de engrenagens precisa
A carcaça possui dois furos de rolamento principais que ocupam os eixos de entrada e saída, uma face dividida onde as duas metades se unem e uma grade de parafusos de montagem. O cliente precisa que os furos estejam alinhados e a face dividida plana para que a junta seja vedada. A peça é usinada em ambos os lados, portanto as configurações devem compartilhar um ponto de referência consistente.
Como os furos dos rolamentos definem a posição axial dos eixos, eles são o recurso crítico. Todo o resto é secundário. Um alojamento que é bem usinado de todas as outras maneiras ainda falha se os furos não estiverem alinhados.
Escolha de máquina para alojamentos
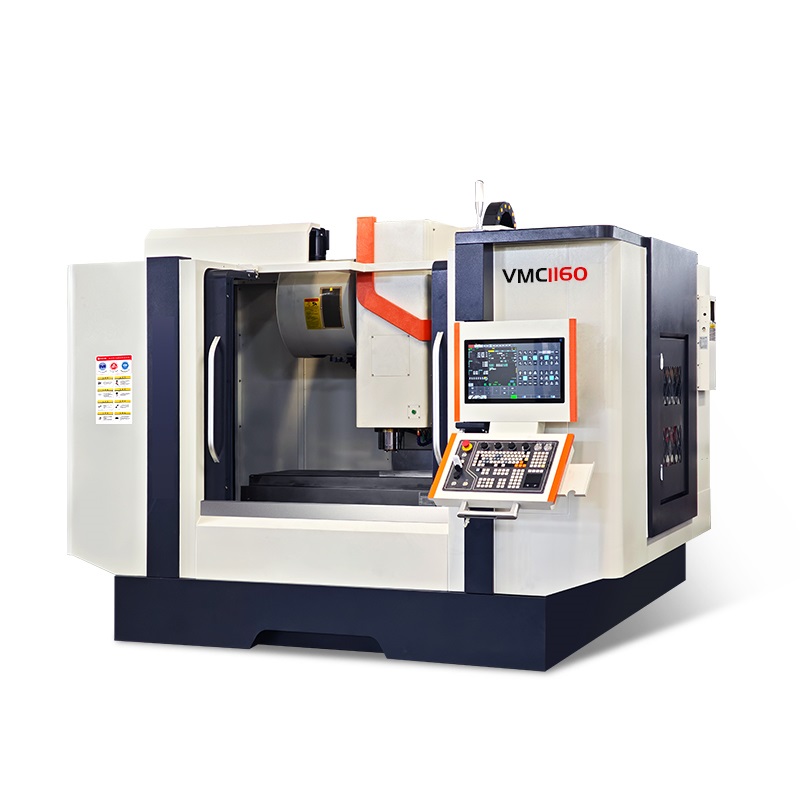
Um Handemo VMC1160 lida com um alojamento médio com a peça indexada para alcançar os recursos. Proporciona deslocamento suficiente para a fundição e rigidez suficiente para manter os furos corretos. Para execuções de alto volume, um centro de usinagem horizontal com paletes finaliza diversas faces sem recarregar, o que reduz o tempo de ciclo.
A máquina precisa de deslocamento para alcançar toda a peça e de rigidez para segurar um furo sem deflexão. Um furo errante é a falha mais comum em uma carcaça e sempre se refere à máquina e à configuração.
Estabelecendo o ponto de referência
O ponto de referência é a referência que une cada operação juntos. Localizamos a peça no furo principal e na linha de divisão e, em seguida, usinamos a face superior como referência secundária. A partir dessa face usinamos os furos, os apoios dos parafusos e o padrão de montagem.
Manter um ponto de referência durante todo o trabalho protege o alinhamento. Se a oficina mudar o ponto de referência parcialmente, isso introduzirá um erro que continuará na peça.Portanto, nunca movemos a referência depois de definida.
A sequência de usinagem
A sequência começa com a face de referência, depois os furos, depois o padrão do parafuso e o detalhe:
Usine a face superior perpendicularmente ao referência.
Fure os furos do rolamento principal para que os eixos fiquem em um eixo.
Fresar as almofadas dos parafusos e a face dividida.
Fure o padrão de montagem e as passagens de óleo.
Cada etapa se baseia na etapa anterior. Se a face de referência não for quadrada, os furos não serão alinhados. Portanto, a ordem é importante.
Mantendo os furos corretos
Os furos do rolamento precisam permanecer corretos em todo o comprimento da caixa. Usamos uma barra chata e verificamos o desgaste no final de cada lote. Uma borda desgastada aparece como uma conicidade ou um acabamento ruim.
Também realizamos uma passagem de acabamento somente depois que a peça estiver assentada. As peças fundidas não são perfeitamente isentas de estresse e, se você empurrá-las para o tamanho certo de uma só vez, a estrutura pode se mover. Ao deixar uma pequena margem e obter um acabamento leve, o furo permanece verdadeiro.
Trabalhando a face dividida
A face dividida é onde as duas metades da caixa se encontram e deve ser plana para que a vedação se mantenha. Usinamos a face com um corte estável e verificamos o nivelamento com uma régua ou uma placa de superfície.
Fazemos um passe de acabamento após a conclusão dos furos, para que a face não seja perturbada pelos cortes anteriores. Isso mantém a vedação limpa.
Perfuração do padrão de montagem
A carcaça possui uma grade de parafusos que prendem as duas metades juntas e a montam na máquina. Os furos dos parafusos devem estar no lugar certo para que a caixa fique alinhada. Perfuramos o padrão a partir da referência para que fique consistente com os furos.
Se o padrão do parafuso estiver errado, o alojamento não se alinhará quando for montado. Portanto, referenciamos o padrão ao mesmo ponto de referência dos furos.
Verificações de qualidade
Antes de uma caixa sair da máquina, verificamos o que importa:
Alinhamento e ovalidade do furo com um medidor de furo.
Planicidade da face dividida contra uma aresta reta ou placa de superfície.
Posição do padrão do parafuso e tamanho.
Acabamento nas paredes do furo e na face de vedação.
Que nenhuma lasca ou rebarba seja deixada na galeria de óleo.
Essas verificações transformam um lote de peças fundidas em um lote de alojamentos utilizáveis.
Pensando em seus alojamentos
Se você usinar alojamentos, carcaças ou caixas similares, os mesmos princípios se aplicam.Estabeleça um dado limpo, mantenha-o em todas as operações e faça uma passagem de acabamento após o assentamento da estrutura. A máquina precisa de deslocamento e rigidez para a peça.
Se você estiver escolhendo uma máquina para trabalhos de alojamento, ficaremos felizes em conversar sobre suas peças e sugerir um ajuste. Use o formulário de contato abaixo e entraremos em contato com você.