CNC Usinagem de Bases de Moldes: Processos e Máquinas
O trabalho de molde é geralmente descrito como trabalho de cavidade, mas a maior parte das horas em uma oficina de moldes é dedicada às placas que carregam a cavidade. Uma base é uma pilha de placas de aço grossas que devem ter acabamento plano, paralelo e quadrado, com bolsões que assentam a pastilha sem oscilação e furos guia que alinham as duas metades toda vez que a ferramenta fecha. Quando uma placa não é plana, nada aparafusado nela também será plano, e quem descobre é o instalador.
Este guia é sobre o lado da placa do trabalho: o que uma base de molde realmente tem que fazer, os aços envolvidos, a sequência que mantém uma placa grande estável durante a usinagem, a fixação necessária e as máquinas que colocaríamos nela. Se você estiver cortando a cavidade em si e não a placa ao redor dela, nosso guia para usinagem de cavidades de molde cobre esse caminho; este fica na base, nas placas e no sistema de guia.
O que uma base de molde deve fazer
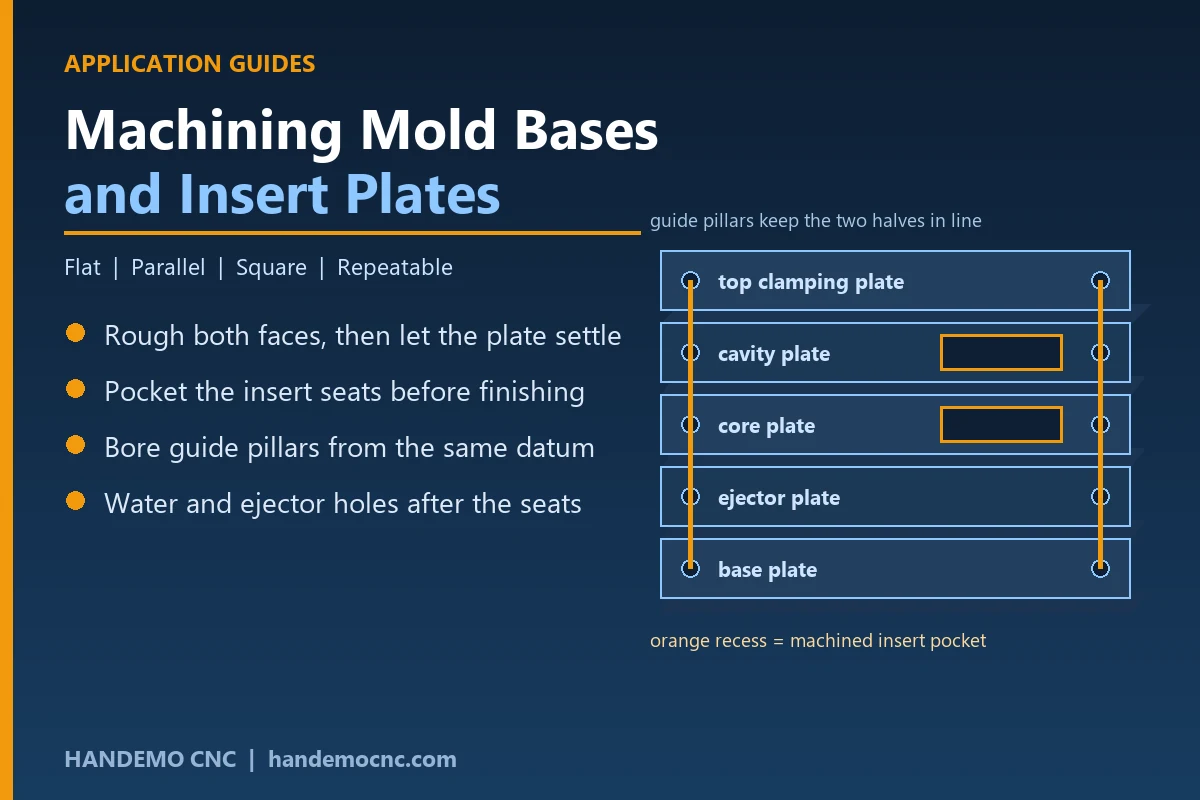
Uma base é uma moldura com vários trabalhos ao mesmo tempo. Ele deve manter as inserções da cavidade e do núcleo em uma relação fixa entre si, orientar as metades alinhadas em cada ciclo, transportar o sistema ejetor e fornecer os circuitos de água que retiram o calor da ferramenta. Cada tarefa atinge um recurso diferente e cada recurso tem seu próprio lugar na sequência de usinagem.
Os rostos são mais importantes. As metades fixa e móvel fazem referência uma à outra através de suas faces divisórias, de modo que as faces externas de cada placa devem ser planas e paralelas entre si. Caso contrário, a placa acaba calçada ou raspada na montagem, e calçar uma base é um sinal de que a usinagem nunca foi concluída.
Em seguida vêm os assentos: os bolsos que prendem as inserções, o pilar guia e os furos das buchas, e o padrão do ejetor e dos furos de água. Os bolsos decidem onde a cavidade fica e quão bem ela é suportada. Os furos guia decidem se as metades se alinham sempre. Um alojamento ligeiramente generoso permite que a pastilha se desloque sob pressão de injeção; um furo guia usinado na posição deslocada puxa as metades lateralmente conforme a ferramenta fecha.
Os aços que você verá
A maioria das bases é cortada de chapa lisa ou pré-endurecida, em vez de aço ferramenta, porque a chapa não forma a peça, mas sim a pastilha.As escolhas comuns são uma placa de baixo ou médio carbono para pequenas ferramentas e protótipos, uma placa pré-endurecida onde os bolsões e furos guia sofrerão fixação repetida e placa de aço inoxidável para ferramentas que utilizam polímeros corrosivos ou ficam em armazenamento úmido entre as execuções.
- Placa de aço macio para ferramentas de protótipo e bases de tiragem curta
- Placa pré-endurecida para bases de produção que são montadas e desmontadas repetidamente
- Placa inoxidável para resinas corrosivas e ferramentas médicas ou de contato com alimentos
- Inserções endurecidas e pilares-guia, encaixados em placas que permanecem macias ao seu redor
A condição da placa decide mais a primeira operação do que o grau. A chapa laminada a quente chega com uma película e com tensão fixada nela. Se você retirar a pele de um rosto e não do outro, o equilíbrio muda e a placa se curva. Cortar ambas as faces na mesma fixação e deixar uma leve margem para uma passagem de acabamento posterior é o que impede o movimento de uma placa após ter sido encaçapada.
A Ordem das Operações
Em uma base a sequência não é uma questão de preferência. É o que mantém a peça plana quando a última operação é concluída.
Áspero ambas as faces primeiro
Desbaste ambas as faces em uma única fixação para que a placa libere sua tensão uniformemente e, em seguida, deixe-a assentar antes de terminar. A remoção pesada de material ocorre no início, enquanto a placa ainda é espessa e rígida, e não depois que os bolsões foram cortados nela. Onde a placa é grande, fazer o corte de desbaste em mais de uma passagem em um passo constante é mais fácil para o acessório do que em uma passagem pesada.
Embolsar os assentos de inserção
Os bolsões das pastilhas normalmente são usinados após o desbaste das faces e o assentamento da placa. Corte-os com uma ferramenta rígida e um passo controlado, em vez de um longo alcance, porque um corte de parede de bolso com uma ferramenta flexível não ficará perpendicular à face acima dela. Onde um bolsão tem um canto interno que uma fresa rotativa não consegue alcançar, esse canto é deixado para EDM ou acabado manualmente, e vale a pena combinar isso com o ferramenteiro antes de a placa ir para a máquina de arame.
Faça o pilar guia e os furos da bucha
Os furos-guia são o alinhamento de toda a ferramenta, portanto, entre as características críticas, eles são usinados por último e a partir do mesmo ponto de referência dos bolsões. Perfurá-los no mesmo ambiente, em vez de em uma segunda máquina após a movimentação da placa, é o seguro mais barato do trabalho. Os furos geralmente são finalizados com uma cabeça de mandrilamento ou escareados para se adequarem ao pilar que será pressionado, e o ajuste deve ser apertado o suficiente para segurar o pilar e ainda permitir que ele seja pressionado sem distorcer a placa.
Tubulações de água, furos ejetores e recursos aproveitados
As tubulações de água e os furos do ejetor seguem os assentos, de modo que uma broca errante não possa danificar um furo acabado ou quebrar uma parede de bolsão.Os circuitos perfurados precisam ser conectados nas extremidades, e vale a pena testar o circuito com ar antes da montagem, em vez de encontrar uma linha bloqueada depois que a ferramenta já tiver executado um lote.
Fixação em uma placa grande
Placas grandes são as peças com maior probabilidade de serem usinadas de forma plana pela própria fixação. Uma placa fixada com força em uma mesa que não seja verdadeira será cortada na condição de braçadeira e, em seguida, retornará no momento em que as braçadeiras se soltarem, e o erro só aparecerá na montagem.
Três hábitos cobrem a maior parte do risco. Apoie a placa em toda a sua área com paralelos correspondentes ou uma subplaca quadrada, para que nada seja conectado entre dois pontos de contato. Mantenha a fixação em pontos rígidos e não no meio do vão, e faça os passes de acabamento com leve pressão. E para uma placa que precisa ser girada para alcançar ambos os lados, usine um par de bordas ou use mandíbulas macias para que a segunda configuração se repita sempre na mesma referência.
Quando uma placa é fina em relação à sua pegada, uma mesa magnética ou uma placa de vácuo espalha a fixação pela face e remove completamente os pontos de pressão locais. Para uma loja que administra repetidamente a mesma família de bases, um acessório dedicado com batentes fixos se paga dentro do primeiro lote.
Máquinas que orçaríamos para trabalho básico
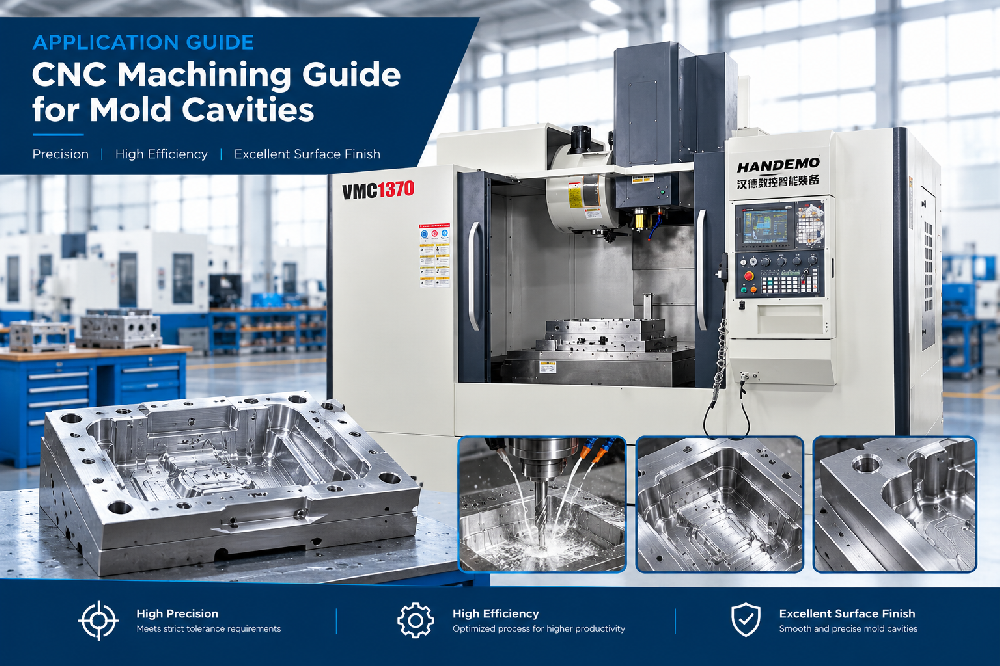
O trabalho básico consiste principalmente em fresamento de faceamento, abertura de bolsões e mandrilamento em uma placa larga em vez de alta, que aponta para um centro de usinagem vertical com mesa e deslocamento suficientes para cobrir a placa em poucas configurações. Na nossa gama, o VMC1370D é a máquina que olharíamos primeiro: é construída no grupo molde e matriz, com a mesa para uma base grande e o fuso para o acabamento das paredes dos bolsos. Bases menores e assentos de inserção cabem confortavelmente em um VMC1160.
Onde os bolsões são profundos ou a peça possui características que são melhor alcançadas lateralmente, uma máquina horizontal reduz o número de configurações. O HMC800DT indexa o palete para que várias faces de uma base sejam usinadas sem liberar a placa, o que mantém as faces, os bolsões e os furos guia relacionados entre si.Para placas que carregam corrediças angulares, elevadores ou circuitos de água tridimensionais, uma plataforma de cinco eixos finaliza o trabalho angular sem um acessório especial, e o HTMC800T cobre famílias desse formato.
Quando as bases são produzidas em grande volume, o gargalo geralmente é o carregamento, e não o corte. Um carregador de pórtico ou um conjunto de paletes permite que uma placa seja usinada enquanto a próxima é definida e, como uma base é pesada e difícil de levantar manualmente, é exatamente o tipo de peça que se adapta à automação. A regra que aplicaríamos é automatizar um trabalho de chapa que já esteja sendo executado de forma limpa, e não um cujo processo ainda esteja sendo alterado.
Verificando a montagem antes de enviá-la
Uma base não está finalizada quando o último corte é feito. Está finalizado quando as placas se unem e o sistema de guia desliza sem emperrar. Na montagem, as faces divisórias são verificadas contra uma aresta reta ou uma placa de superfície, os bolsões são azulados para confirmar os assentamentos da pastilha sobre sua base completa, em vez de em dois cantos, e os pilares guia são verificados quanto ao movimento livre com as placas fechadas e os parafusos puxados para baixo.
Encontrar um assento que toque apenas dois cantos é muito mais barato na oficina mecânica do que na prensa. Manter uma placa de superfície e uma prensa de localização ao lado da área de montagem e registrar o contato do assento para cada ferramenta transforma um subjetivo "parece certo" em algo que o próximo turno pode repetir.
Perguntas frequentes
Uma base de molde pode ser usinada a partir de uma única placa em vez de uma pilha?
Às vezes, ferramentas pequenas são cortadas de um bloco, mas uma base empilhada é mais fácil de usinar, mais fácil de manter quando uma única placa se desgasta e mais fácil de modificar quando a peça é alterada. Para qualquer coisa em produção, a pilha é o caminho prático.
Os bolsos devem ser cortados antes ou depois do acabamento das faces?
Bolsão após as faces terem sido desbastadas e a placa assentada, mas deixe a passagem de acabamento nas faces até que os bolsões e furos estejam prontos. Dessa forma, as faces de referência são usinadas por último, a partir da placa como ela finalmente existirá.
Como evitar que um prato grande se curve?
Desbaste ambos os lados na mesma fixação, deixe a placa assentar, apoie-a completamente quando for fixada e finalize com leve pressão. A maior parte do arqueamento vem da liberação desigual de tensão e da fixação em si, não do cortador.
Uma base precisa de um centro de usinagem horizontal?
Somente quando a geometria pede. Uma placa plana com bolsos e furos em uma face funciona bem em uma máquina vertical.Onde a peça apresenta características críticas em diversas faces, a indexação horizontal as mantém relacionadas sem precisar fixar novamente a placa.
O que você precisa para cotar uma base?
O desenho da placa com as posições dos bolsões e furos, o material e a condição da placa, os tamanhos das pastilhas para as sedes e o número anual de ferramentas. Com isso podemos propor a sequência de operação, o suporte e a máquina da nossa gama que transporta o ciclo.
Envie-nos a placa que você está tentando produzir
Envie o desenho, o estado do material e a quantidade anual, e retornaremos com a sequência de operação, o dispositivo e a máquina da nossa gama que se adapta ao trabalho. A Handemo fabrica máquinas-ferramenta desde 2008 e fornece compradores em mais de 150 países a partir de uma fábrica de 220.000 m², por isso preferimos dizer quais bases devem ficar em uma máquina vertical com um acessório simples do que vender uma célula que não corresponde ao volume. Nossa página de fabricação de moldes e matrizes lista as famílias de máquinas que construímos para este trabalho, e o conjunto mais amplo de guias de aplicação abrange as famílias de peças vizinhas.
Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Usinagem de cavidades e eletrodos de moldes | CNC Guia de usinagem para alojamentos de rolamentos e flanges | VMC vs HMC: como escolher um centro de usinagem