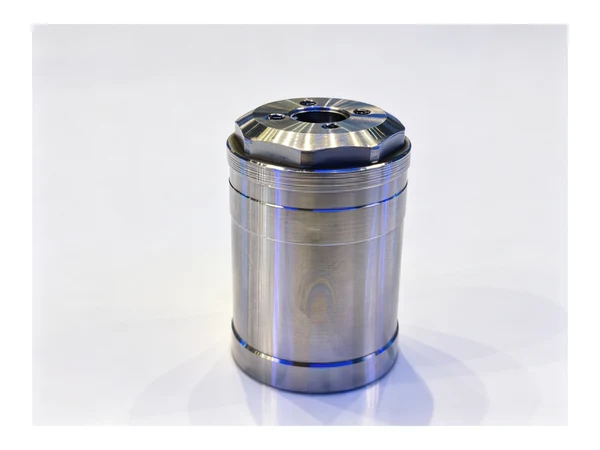
Usinagem de Cilindros Hidráulicos: Guia
Um cilindro hidráulico parece um conjunto simples até que um volte do campo. O retentor vaza, a haste deriva sob carga, ou o gaxeta começa a vazar depois de alguns milhares de ciclos. Quando o cilindro é desmontado, nada está obviamente quebrado. O furo mede redondo, a haste parece reta, e os retentores são da classe especificada. O problema quase nunca está no desenho. Está na ordem em que as superfícies foram feitas, e em quais delas foram feitas enquanto a peça ainda era mantida pela mesma referência.
Cilindros estão em quase todos os ramos da máquina geral. Eles empurram e seguram em prensas, levantam e esterçam em equipamentos agrícolas e de construção, abrem e fecham em injetoras, e trabalham continuamente em equipamentos marítimos e de mineração. Os tamanhos mudam, as pressões mudam, os retentores mudam, mas os problemas de usinagem se repetem. Este guia percorre as peças dentro de um cilindro, o que cada uma precisa fazer, e qual máquina é o lugar natural para produzi-la.
O que um serviço de cilindro realmente contém
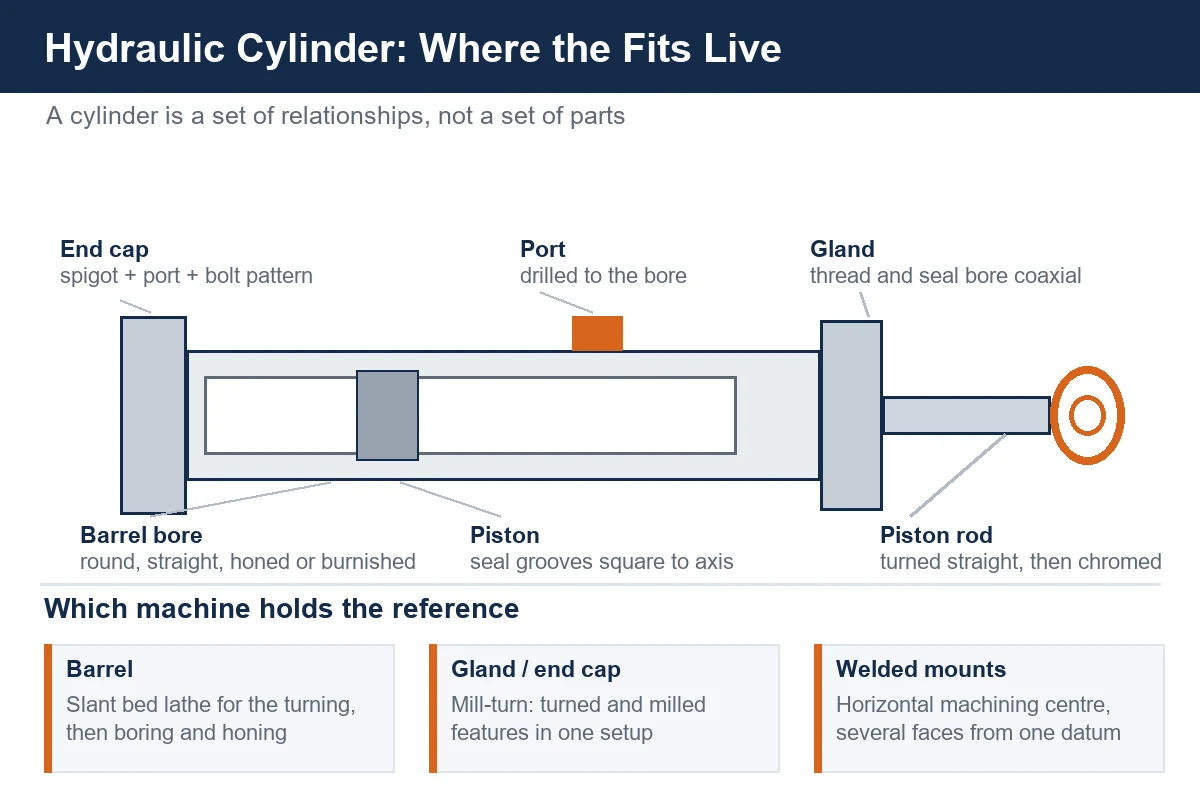
Um cilindro não é uma peça só, e raramente é comprado como uma peça só. A maioria dos serviços chega como um conjunto: uma camisa, uma haste de pistão, uma gaxeta, um pistão e uma ou duas tampas ou blocos de montagem. Cada um carrega um tipo diferente de superfície, e cada superfície falha do seu próprio jeito.
A camisa precisa ser redonda e reta por dentro, e a ponta que carrega a rosca ou o flange precisa estar perpendicular a esse furo. A haste precisa ser reta, dura e lisa na superfície de deslizamento, com uma rosca ou um olhal em cada ponta alinhados ao eixo. A gaxeta carrega o retentor e rosqueia na camisa, então sua rosca e seu furo de retentor precisam concordar entre si. O pistão tem canais que precisam ser paralelos e concêntricos ao furo em que corre. A tampa geralmente carrega um porta, um padrão de montagem e um ressalto, e precisa fechar a camisa sem empenar.
Essas peças são feitas em oficinas diferentes, em máquinas diferentes, e depois montadas. É por isso que pequenas diferenças de processo aparecem como falhas de campo em vez de falhas de inspeção. Um cilindro pode passar em toda verificação dimensional na bancada e ainda vazar em serviço, porque o vazamento é produzido pela relação entre duas peças que foram medidas separadamente.
A camisa é um serviço de mandrilamento antes de ser um serviço de torneamento
O trabalho na camisa é dominado pelo interior. O exterior de uma camisa é normalmente um cilindro torneado que só precisa ficar certo e receber uma rosca ou um flange em cada ponta. O furo é onde a pressão vive, e o furo é onde o custo da peça é decidido.
Mandrilamento, brunimento e brunimento com rolos são respostas diferentes
Para uma camisa curta, uma barra de mandrilar em um torno ou mandriladora leva o tubo à medida e o serviço termina na máquina. À medida que a camisa alonga, a barra atinge seu limite, e a resposta usual é desbastar o furo e depois acabá-lo com uma operação de brunimento ou uma operação de escareamento com brunimento de rolos. O escareamento remove material com uma ferramenta multiarestas e brunhe com rolos a superfície atrás dela no mesmo passe, o que produz uma parede dura e lisa e mantém bem o diâmetro ao longo de um comprimento grande. O brunimento dá mais controle sobre a geometria final e é a escolha usual quando o tubo é de parede fina ou quando o furo precisa ser corrigido após soldagem.
Qual usar depende menos da tolerância do desenho do que da espessura da parede e do comprimento. Um tubo de parede grossa mantém a forma e tolera o escareamento. Um tubo de parede fina cede, e um processo que empurra a ferramenta com força pelo furo vai deixar a parede oval, não importa com que precisão a ferramenta foi ajustada.
O apoio importa mais que a rotação do cabeçote
Uma camisa é uma peça longa e esbelta, e em um torno o problema dominante é a deflexão, não a velocidade de corte. O tubo precisa de uma luneta ou de uma contraponta, e a luneta precisa assentar em uma faixa torneada e não na superfície bruta do tubo. Oficinas que pulam a faixa e prendem a luneta no diâmetro externo como recebido acabam correndo atrás de uma ovalização que foi criada pelo apoio, não pela ferramenta.
O outro hábito que importa é acabar o furo e os recursos de ponta sem restabelecer uma referência. Se a rosca na ponta é cortada em uma segunda operação a partir de uma afirmação diferente de onde a peça está, a rosca pode estar perfeitamente formada e ainda ficar levemente fora do eixo do furo. Essa é a causa clássica de uma gaxeta que aperta firme de um lado.
A haste: torneamento, retificação e uma rosca que precisa seguir o eixo
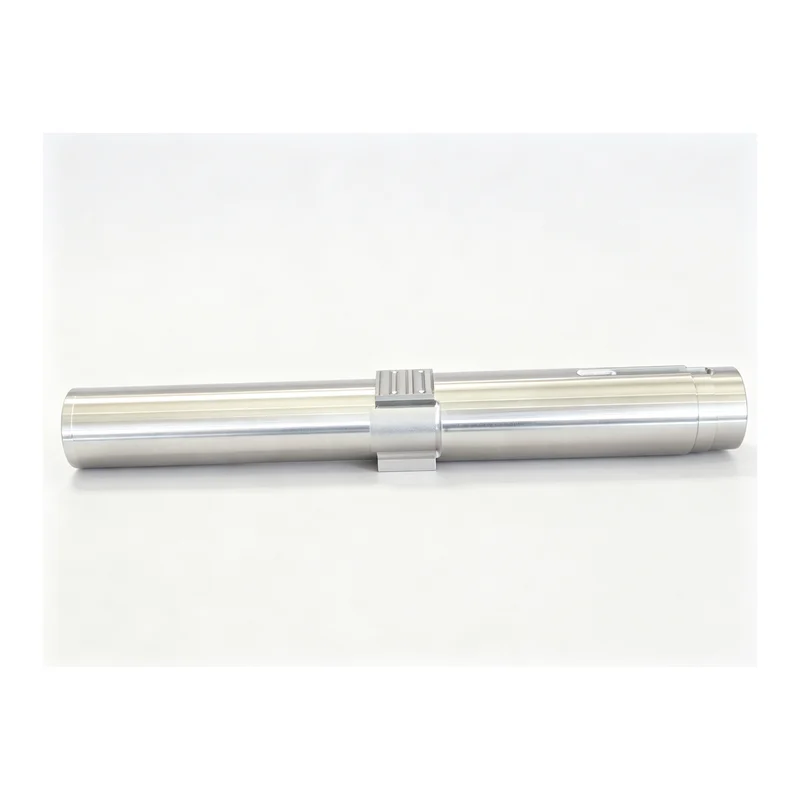
A haste do pistão é a peça que o cliente vê, e é a peça que carrega o carregamento lateral da máquina que ela aciona. Normalmente começa como uma barra, é torneada em um perfil escalonado, recebe uma rosca ou um olhal em cada ponta, e então ganha uma superfície de deslizamento que precisa ser lisa e dura.
A maioria das hastes é acabada com cromo duro na superfície de deslizamento. Do lado da usinagem, o ponto importante é que o cromo vai sobre o perfil que o torno produziu. Se a superfície torneada tem conicidade, degrau ou padrão de vibração sob o cromo, o cromo copia. O galvanizador não consegue corrigir geometria, e uma haste que vai para o banho com uma superfície torneada ruim volta parecendo brilhante e rodando mal.
Onde a haste perde retidão
Uma haste longa tem o mesmo problema de deflexão que a camisa, e acrescenta um próprio. Quando uma haste é torneada entre pontas, as pontas seguram as extremidades, e o meio da haste ainda pode ser empurrado para longe pela ferramenta. Em uma haste longa, isso aparece como um formato de barril suave em vez de um erro visível, e reaparece como deriva no cilindro depois da montagem. Uma luneta em uma faixa torneada, ou uma contraponta com ponta bem assentada, é o que mantém a haste reta ao longo de todo o comprimento.
Em hastes que carregam um olhal, uma garra ou um plano em uma ponta, o alinhamento entre o olhal e o eixo é o serviço inteiro. O olhal não pode ser fresado depois a partir de uma fixação independente e então se esperar que fique perpendicular à haste, porque um pequeno erro angular no olhal se torna um grande carregamento lateral no retentor. Usinar o olhal e o eixo da haste a partir de uma referência vale mais do que qualquer quantidade de inspeção posterior.
A gaxeta e a tampa: onde roscas e furos se encontram
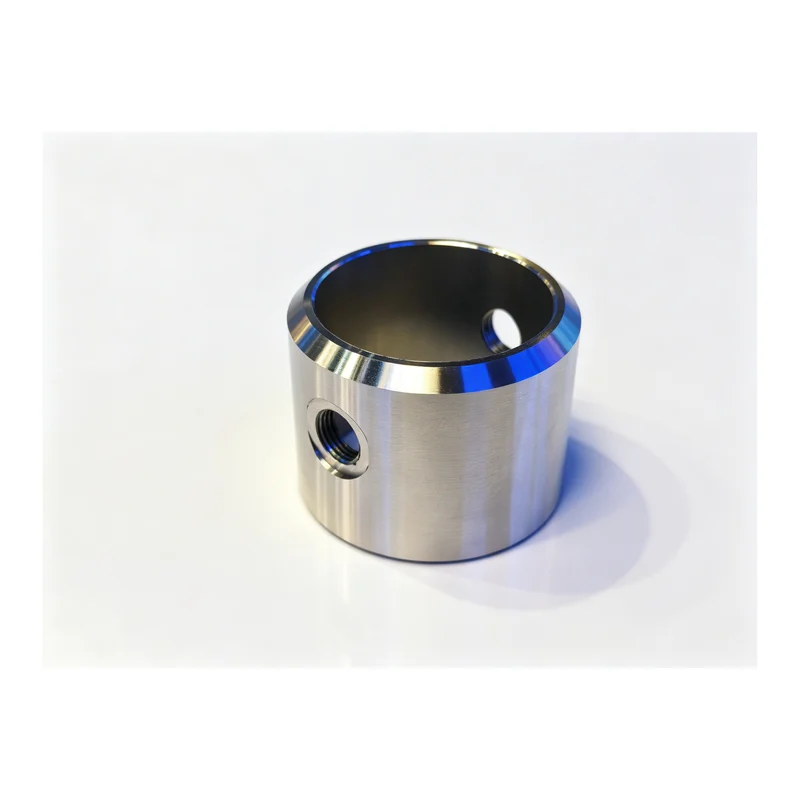
A gaxeta é uma peça pequena que decide se o cilindro vaza, porque ela segura o retentor da haste e rosqueia na camisa. Dois recursos precisam concordar nela: a rosca que engata na camisa, e o furo do retentor por onde a haste passa. Se a rosca e o furo não são coaxiais, a gaxeta aperta contra um flanco e o retentor é carregado de um lado, e o cilindro vai vazar desse lado.
A mesma lógica se aplica à tampa e aos blocos de montagem. Uma tampa que carrega um porta, um ressalto e um padrão de parafusos precisa trazer os três em concordância com o eixo da camisa. Quando esses recursos vêm de fixações separadas, a tampa vai parafusar, o porta vai alinhar, e o ressalto ainda vai carregar a parede da camisa de forma desigual. Essas superfícies de vedação e de porta são da mesma família das descritas em nosso guia de usinagem de corpos de válvula hidráulica, e são cobertas do lado do chão de fábrica na página de válvulas e peças hidráulicas.
Por que uma máquina de tornear-fresar muda este serviço
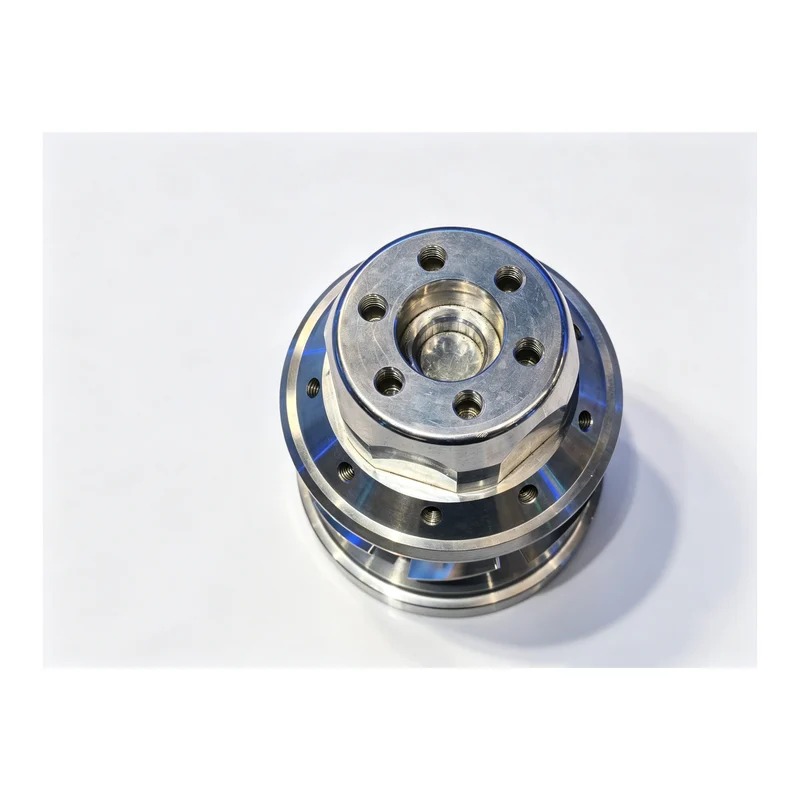
Gaxetas e tampas são serviços de torneamento com recursos fresados nelas. Uma máquina de tornear-fresar segura a peça no cabeçote principal, torneia a rosca e o furo do retentor nesse eixo, e então usina os portas, planos e furos de parafuso sem soltar. A relação entre os recursos passa a ser produzida pela máquina e não por um dispositivo, e não deriva da primeira peça do lote para a última.
Em um torno comum, o mesmo serviço é feito torneando em uma operação e movendo a peça para um centro de usinagem ou uma furadeira para os portas. Isso funciona, e é como muitas gaxetas e tampas ainda são feitas, mas só quando a segunda fixação reproduz a mesma posição angular em cada peça. Uma fixação que é carregada e descarregada o turno inteiro não vai reproduzir, e o erro é invisível na peça.
O pistão e os canais de retentor
O pistão é a peça de aparência mais simples do cilindro e a que é feita com mais descuido. Seus canais precisam ser paralelos entre si, perpendiculares ao eixo do furo e concêntricos ao diâmetro de deslizamento. O retentor assenta em um canal, e um canal que não está perpendicular ao eixo vai apertar o retentor de um lado e deixá-lo passar óleo do outro.
Pistões são quase sempre um serviço de torneamento. Os recursos que importam são as paredes e os fundos dos canais, e esses são produzidos por uma ferramenta de canais trabalhando a partir de uma única fixação. A largura e a posição do canal são o que o fabricante do retentor se importa, e ambos vêm da mesma referência que o diâmetro de deslizamento do pistão.
A escolha da máquina segue o formato da peça
Não existe uma máquina única que faça um cilindro inteiro bem. A resposta certa é olhar cada peça e perguntar qual máquina mantém a referência enquanto os recursos críticos são cortados.
Tornos de barramento inclinado para camisas, hastes e pistões
Um torno CNC de barramento inclinado cobre a maior parte do trabalho de torneamento em um cilindro. Ele torneia o exterior da camisa, o perfil escalonado da haste, o pistão e seus canais, e a rosca e o furo do retentor da gaxeta. Máquinas de barramento inclinado removem o cavaco da zona de corte por gravidade, o que importa nos cavacos longos e fibrosos que o aço de cilindro produz, e mantêm a peça em um eixo durante toda a operação.
Dimensione o torno para a peça mais longa da família e não para a peça média. Uma oficina de cilindros que só cabe na camisa média vai recusar os serviços de curso longo, e serviços de curso longo são exatamente os que voltam. Para camisas pesadas e hastes longas, a escolha prática é um torno com luneta e contraponta, e modelos como o TCK6050 cobrem a faixa pequena e média enquanto o torno de barramento inclinado pesado TCK6350B pega o trabalho longo e pesado.
Tornear-fresar quando a peça carrega portas e bases
Onde uma camisa, uma gaxeta ou uma tampa carrega portas, planos ou um padrão de parafusos, uma máquina que torneia e freza em uma fixação remove toda a questão do alinhamento. Uma máquina de tornear-fresar com eixo Y é o lugar natural para gaxetas com portas cruzados e para tampas com bases de montagem, porque os recursos torneados e os fresados são feitos a partir da mesma afirmação de onde a peça está.
Centros de usinagem horizontais para conjuntos soldados e parafusados
Cilindros grandes são muitas vezes construídos a partir de uma camisa soldada ou parafusada com um bloco de montagem, um munhão ou um conjunto de bases. Essas peças têm formato de caixa em vez de redondas, e são alcançadas por vários lados. Um centro de usinagem horizontal permite que a peça fique em uma face e seja usinada em vários lados indexando a mesa, então o furo, as bases e o padrão de parafusos vêm de um único sistema de coordenadas. Para furos longos ou profundos, uma máquina de mandrilar e fresar furos profundos é a versão que entra na peça em vez de contorná-la.
Se você está comparando essas duas famílias para um cilindro ou uma carcaça usinada, o mesmo raciocínio está exposto com mais detalhe em nosso guia sobre escolha de centro de usinagem para peças de caixa e carcaça, e na comparação de um torno CNC contra uma máquina de tornear-fresar.
Materiais e notas de corte
Camisas são normalmente feitas de tubo de aço trefilado a frio ou de barra oca, em um grau carbono comum ou baixa liga que usina limpo. O tubo chega com furo bruto ou com furo brunido, e a escolha entre os dois decide quanto mandrilamento a oficina precisa fazer. Um tubo brunido é comprado pelo diâmetro interno e pela retidão; um tubo bruto é comprado pelo preço e acabado internamente.
Hastes são feitas de aço médio carbono ou liga, muitas vezes temperado em toda a seção ou por indução antes de acabar a superfície de deslizamento. Aço temperado não perdoa em um torno, porque a aresta de corte é carregada sobre uma superfície que quer empurrá-la para longe. Essa é uma decisão de ferramenta e abordagem mais do que de máquina, e normalmente significa menores profundidades de corte e uma fixação rígida em vez de um cabeçote maior.
Tampas, gaxetas e blocos de montagem são muitas vezes fundidos ou forjados. Ferro fundido usina bem, quebra o cavaco e recebe acabamento fino, e o único custo real é a organização. Tampas de aço trazem cortes interrompidos e um material mais tenaz, o que normalmente é respondido pela classe da ferramenta e não pela escolha da máquina. Tampas de alumínio aparecem em máquinas mais leves e são o problema oposto: macias, pegajosas e propensas a cavacos soldando na aresta de corte se a ferramenta esfregar em vez de cortar.
Dispositivos e disciplina de fixação
No trabalho com cilindro, o dispositivo decidiu o resultado muito antes da máquina. Alguns hábitos separam oficinas cujos cilindros seguram de oficinas cujos cilindros voltam.
- Trabalhe a partir de um datum acabado em toda operação. Se a primeira peça é ajustada a partir do furo acabado, a última também deve ser, e todos no turno devem saber qual superfície é essa.
- Torneie uma faixa de apoio para a luneta cedo, e mantenha-a limpa. A luneta só é tão boa quanto a superfície em que ela corre.
- Deixe sobremetal suficiente para que os passes de acabamento removam o que a fixação fez. Em camisas de parede fina e em tampas de alumínio, a peça volta depois de soltar a fixação e o último passe foi dado em um formato que não existe mais.
- Corte a rosca e o furo de acoplamento a partir da mesma fixação. Este é o único hábito que remove a maior parte dos vazamentos de gaxeta.
- Registre a fixação para a família de peças. O próximo pedido é normalmente o mesmo cilindro com um curso diferente, e a fixação é a parte cara do serviço.
O que o cliente realmente mede
Quando um cilindro é rejeitado, ele raramente é rejeitado nas dimensões que a oficina verificou. O cliente monta, roda, e olha se a haste deriva, se o retentor vaza, e se a gaxeta afrouxa. Esses são resultados de nível de montagem, e são produzidos pelas relações entre as peças e não por qualquer dimensão isolada.
A conclusão prática para uma oficina de usinagem é tratar o cilindro como uma família e controlar as relações dentro dela. Mantenha o furo e a rosca de ponta em uma referência. Mantenha o eixo da haste e o olhal em uma referência. Mantenha a rosca da gaxeta e o furo do retentor em uma referência. Mantenha o ressalto da tampa, o porta e o padrão de parafusos em uma referência. Faça isso, e o cilindro monta e segura sem que a oficina precise inspecionar para sair do problema.
Perguntas frequentes
O furo da camisa e a rosca de ponta podem ser usinados em uma máquina?
Em uma camisa curta ou média, sim. Um torno com barra de mandrilar consegue pegar o furo e os recursos de ponta em uma fixação, que é o arranjo mais limpo. Em uma camisa longa, o furo normalmente é acabado por brunimento ou escareamento como uma operação separada, e os recursos de ponta são então torneados a partir do furo acabado como datum, para que os dois ainda concordem.
Como manter uma camisa longa reta?
Apoiando-a. Uma luneta em uma faixa de apoio torneada e uma contraponta bem assentada fazem mais pela retidão do que qualquer mudança nos dados de corte. Desbastar em uma sequência equilibrada, para que o tubo não seja cortado só de um lado, importa quase tanto.
Devo brunir o furo ou brunir com rolos?
Brunimento com rolos, normalmente combinado com escareamento, serve para camisas de parede grossa onde o tubo mantém a forma e a oficina quer um furo rápido, duro e liso. O brunimento serve para camisas de parede fina e para furos que precisam de geometria corrigida após soldagem, porque remove material devagar e sob controle.
A haste e seu olhal podem ser torneados em uma fixação?
Sim, e devem. Usinar o olhal a partir da mesma referência que o eixo da haste mantém o olhal perpendicular ao eixo, e é isso que protege o retentor do carregamento lateral. Tornear a haste primeiro e fresar o olhal a partir de uma fixação separada é onde o alinhamento normalmente se perde.
De que material a camisa deve ser feita?
Tubo de aço trefilado a frio em grau carbono comum ou baixa liga é a resposta normal, comprado com furo bruto ou como tubo brunido acabado. A decisão é menos sobre o grau do que sobre se a oficina quer mandrilar o tubo internamente ou comprar o furo acabado e usinar em volta dele.
Trabalhando com uma família de cilindros?
Se você está cotando um cilindro, uma gaxeta ou um conjunto de tampas e quer saber qual máquina mantém as relações pela família, envie o desenho ou uma foto das peças com o material e a quantidade. Voltaremos com uma rota de processo e uma recomendação de máquina dimensionada para as peças que você realmente roda.
Fale com a Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Você também pode enviar seu desenho e receber um plano de usinagem e uma cotação da nossa equipe de processos.