Máquinas CNC para Usinagem de Cilindro Hidráulico
Usinagem de cilindro hidráulico: roundness do furo em todo o curso, concentricidade entre furo e tampa e perpendicularidade da face de vedação.
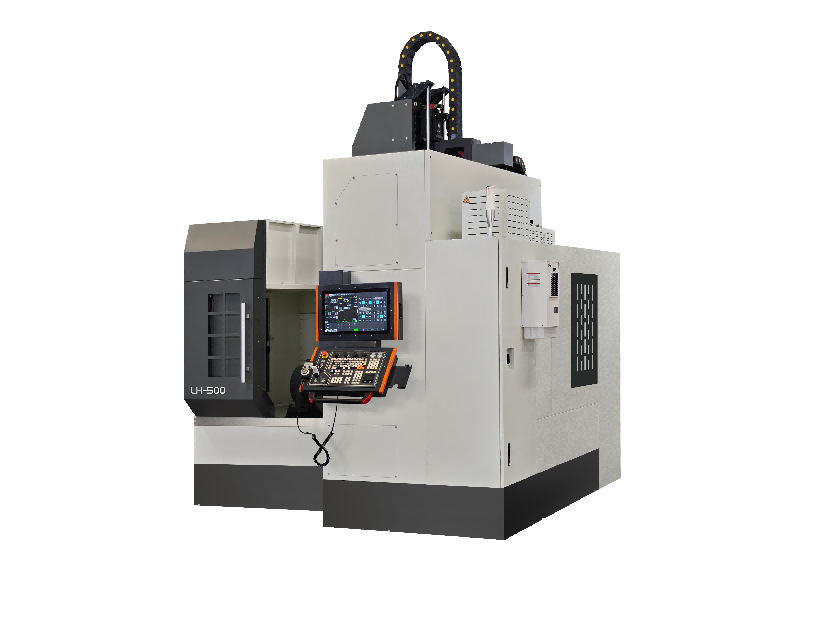
Usinagem de peças de cilindro hidráulico
Um cilindro hidráulico é julgado por duas coisas que ele não mostra: se vaza e se o êmbolo continua concêntrico ao corpo depois de um milhão de ciclos. As duas são decididas durante a usinagem e as duas falham pelo mesmo motivo — o furo e a face de vedação foram cortados em fixações diferentes, então o erro que o retentor terá de compensar já está gravado na peça antes da montagem.
Esta página explica a relação entre o furo e a face de vedação, como montar a sequência de usinagem do corpo e da tampa, o que decide entre torno e torno-fresadora e como fixar um corpo longo sem que a luneta deixe marcas no furo.
O que o cilindro exige
Roundness do furo em todo o curso
O furo do cilindro não é julgado nas pontas. Ele precisa ser redondo e reto em todo o curso, porque o retentor do êmbolo percorre o comprimento inteiro e qualquer trecho estreito carrega o retentor a cada passagem. Um furo redondo na boca e oval no meio é um furo que vai vazar em operação, e a ovalização geralmente nasce da fixação ou da flexão da barra de mandrilar no meio de um corte longo sem apoio.
Concentricidade entre o furo e a tampa
A tampa ou o retentor assenta no furo ou no diâmetro externo do corpo, conforme o projeto, e o êmbolo passa pelos dois. Se a tampa e o furo não são concêntricos, o êmbolo é forçado para o lado a cada curso e o retentor desgasta de um lado só. Essa concentricidade é uma decisão de usinagem: cortar os dois na mesma fixação indexando a peça, ou aceitar a repetibilidade do dispositivo como limite da peça.
Rugosidade da superfície do furo
O furo hidráulico geralmente é brunido depois do torneamento, mas a rugosidade deixada pelo passe de torno decide quanto brunimento é necessário e se a brunideira consegue corrigir a geometria. Um furo com marcas de vibração ou rasgado pelo torneamento não se corrige tirando alguns microns na brunideira; a brunideira copia a forma que recebe. Acertar o passe de torno é mais barato do que acrescentar tempo de brunimento.
A face de vedação é o caminho do vazamento
A face onde a tampa assenta precisa ser perpendicular ao eixo do furo e plana o suficiente para o O-ring ou a vedação metal-metal. Uma face plana em relação à máquina mas não perpendicular ao furo vaza por melhor que seja o retentor, e a face usinada na segunda fixação geralmente carrega exatamente esse erro.
Como montar a sequência do corpo e da tampa
Primeiro o furo, depois a face de vedação na mesma fixação
O caminho mais confiável é usinar o furo e a face na mesma operação, para que a face nasça do mesmo eixo que gerou o furo. Isso elimina totalmente a transferência de referência entre as duas superfícies, e é por isso que um torno com barra de mandrilar e porta-ferramenta de face no mesmo carro vale mais aqui do que uma máquina mais rápida que exige segunda fixação.
Quando o corpo é longo demais para um passe
Um corpo longo nem sempre pode ser furado de uma ponta com uma barra rígida o suficiente para manter a tolerância. Furar das duas pontas e encontrar no meio só funciona se as duas metades estiverem alinhadas, então o furo normalmente é desbastado das duas pontas e acabado de uma, com a barra escolhida pela relação comprimento/diâmetro e não pelo palpite. Quando o comprimento passa do que a barra suporta, a furadeira de furo profundo e a fresadora passam a se pagar.
Tampa e retentor são peças separadas
A tampa e o retentor são curtos e rígidos em relação ao corpo, então geralmente são torneados por completo em uma fixação: anel de apoio, alojamento do retentor e face de montagem saem do mesmo aperto. A superfície crítica é o anel que assenta no corpo: seu diâmetro e sua perpendicularidade ao alojamento do retentor decidem se a montagem fica concêntrica, e os dois são decididos por como a peça é fixada, não por como é cortada.
Torno, torno-fresadora ou centro de usinagem
Torno de barramento inclinado para corpos e êmbolos
Um corpo com furo longo e nada fora do eixo de rotação é trabalho de torno, e um torno de barramento inclinado com luneta dá conta do comprimento. A luneta é também o risco: ela pressiona o exterior do corpo enquanto o furo é usinado, o corpo cede e o furo sai apertado na posição da luneta. Manter a pressão da luneta baixa, usar castanhas de rolete em vez de sapatas fixas e conferir o diâmetro do furo na posição da luneta são o que mantém a peça redonda.
Torno-fresadora quando há furos e faces planas na mesma peça
Corpos e tampas de cilindro geralmente têm canais, planos de montagem ou padrões de parafusos que exigiriam uma segunda fixação. A torno-fresadora mantém a peça em uma fixação e corta o furo, a face de vedação e os canais transversais sem desmontar, o que elimina a transferência de referência responsável pela maior parte dos erros de concentricidade. A máquina se paga na usinagem de cilindros porque a alternativa é um dispositivo que precisa repetir a tolerância que o retentor exige.
Quando o centro de usinagem é a resposta
Blocos com cilindros integrados — blocos manifold, corpos de válvula com furos, fundidos que combinam cilindro com outras features — são trabalho de centro de usinagem, não de torno. A regra é a mesma em todo lugar: se a maior feature está em um eixo e tudo o mais se distribui ao redor dele, é peça torneada; se há dois ou mais furos semelhantes em eixos diferentes, é peça fresada.
Notas de processo para cilindros
Desbaste, alívio de tensão, acabamento
Tubo de parede grossa ou fundido carrega tensão residual que aparece à medida que o material é removido. Desbastar o furo, deixar a peça assentar e só então dar o acabamento evita que o furo feche depois que a peça foi medida e aprovada. Em um corpo longo, o movimento pode ser suficiente para tirar o furo da tolerância entre a máquina e a mesa de inspeção.
Apoie o furo, não só o exterior
A luneta apoia o exterior do corpo; ela não faz nada pela parede entre a luneta e a ferramenta. Em um corpo de parede fina, apoiar o furo por dentro com uma barra ou tampão, ou reposicionar a luneta para usinar em trechos curtos, evita que a parede ceda sob a força de corte.
Remova a rebarba nos cruzamentos de canal
Canais furados no furo do cilindro deixam rebarba por dentro, onde o retentor do êmbolo vai encontrá-la. Passar uma ferramenta capaz de alcançar o cruzamento pelo furo faz parte do plano de processo; deixar isso para o retoque manual depois da montagem é o caminho para um cilindro que passa no teste e falha em campo.
Guias relacionados
- Usinagem CNC de cilindros hidráulicos — rota completa de usinagem
- Usinagem de corpo de válvula hidráulica — furos e canais do lado da válvula
- Peças de válvula e hidráulica — a família de peças mais ampla
- Torno CNC de barramento inclinado — comportamento da luneta em peças longas
- Tornos-fresadoras CNC — cilindro em uma fixação
Outros guias de aplicação
A Handemo fabrica máquinas para cada uma dessas famílias de peças. Cada guia explica o que a peça exige da máquina e como a sequência de usinagem é montada.
Vamos falar do seu cilindro
Envie o comprimento do corpo, o diâmetro e a tolerância do furo, o esquema de canais e o tamanho do lote; propomos a máquina que segura o furo e o esquema de luneta.
Peça uma análise de processo