Máquinas CNC para Usinagem de Carcaça de Rolamento
Usinagem de carcaça de rolamento: roundness do furo após soltar a fixação, concentricidade entre paredes e perpendicularidade da face de apoio.
Usinagem de carcaças de rolamento
Uma carcaça de rolamento é julgada por duas coisas que não aparecem no desenho: se o furo mantém a tolerância depois que a fixação é solta e se os dois furos continuam concêntricos depois que a peça sai da máquina. As duas são decididas durante a usinagem e as duas falham pelo mesmo motivo — o furo e a face de apoio foram cortados em fixações diferentes, então o erro que o rolamento terá de compensar já está gravado na peça antes da montagem.
Esta página explica por que o furo muda de forma depois que a fixação é solta, como construir a concentricidade entre duas paredes, o que decide entre torno e fresamento e como fixar uma carcaça de parede fina sem deformá-la.
O que uma carcaça de rolamento exige
Roundness do furo depois de soltar a fixação
A causa mais comum de refugo em carcaças de rolamento é o furo que mede certo preso na máquina e sai oval na bancada. A castanha de três castanhas ou a morsa deforma a parede fina antes de a ferramenta tocar o metal, a peça é usinada deformada e volta a sua forma quando a fixação é solta. Nenhum passe de acabamento corrige isso: o erro não vem do corte, vem da liberação da fixação.
Concentricidade dos furos nas duas paredes
Quando os furos ficam em paredes opostas, eles precisam ser concêntricos, caso contrário o eixo assenta torto e o rolamento recebe carga de um só lado. Furar de um lado e virar a peça para furar do outro transfere o erro de reindexação direto para a concentricidade. Usinar os dois furos na mesma fixação, girando a mesa ou passando uma barra de mandrilar de lado a lado, elimina esse problema.
Perpendicularidade da face de apoio ao eixo do furo
A face onde o rolamento assenta precisa ser perpendicular ao eixo do furo, caso contrário o rolamento assenta inclinado e trabalha com desvio axial. A perpendicularidade não é decidida pela ferramenta, é decidida pela fixação: uma face que assenta sobre uma superfície que não está perpendicular não sai correta em nenhum parâmetro de corte.
Anel de apoio e sua tolerância
O anel onde o rolamento assenta na carcaça geralmente tem tolerância na casa dos centésimos de milímetro e é usinado com a mesma ferramenta do furo. Se o anel e o furo saem na mesma fixação e no mesmo ajuste, as medidas ficam ligadas; se saem em fixações diferentes, aparece um desvio entre eles e esse desvio é visto como oscilação do eixo.
Como montar a sequência de usinagem
Primeiro o furo e a face de apoio, na mesma fixação
Usine o furo e a face de apoio em uma única operação, para que a face saia geometricamente perpendicular ao eixo do furo. Todo o resto — anel de apoio, furos de fixação, contorno externo — é posicionado a partir desse par, e cada fixação seguinte herda uma referência real em vez de uma presumida.
Quando for preciso virar a peça
Se o projeto exige usinar do outro lado, posicione a peça pelo furo já usinado, com um pino ou pinça, e não pelo diâmetro externo. Fixar pelo lado de fora leva o erro entre o externo e o furo direto para a segunda face; o diâmetro externo da carcaça raramente é a superfície que importa.
Furos de fixação por último
Os furos de fixação são posicionados a partir do furo usinado e da face de apoio, por isso vão por último. Em um centro de usinagem horizontal com mesa rotativa, os furos nas várias faces da carcaça são feitos girando a mesa, não reindexando a peça.
Torno, torno-fresadora ou centro de usinagem
Torno com ferramentas acionadas
Uma carcaça cujo furo principal está no eixo de rotação e cujos furos de fixação ficam na face é usinada em uma fixação só em um torno com eixo C e ferramentas acionadas. A peça não sai da castanha, então o furo e a posição dos furos de fixação ficam ligados.
Torno-fresadora para carcaças com furos laterais
Se a carcaça tem furos radiais ou superfícies fresadas perpendiculares ao eixo, uma torno-fresadora com eixo Y faz tudo em uma fixação. O sinal decisivo é qualquer furo que não seja paralelo ao eixo da peça; são exatamente esses que determinam se a máquina precisa de eixo Y.
Centro horizontal para carcaças com furos em várias faces
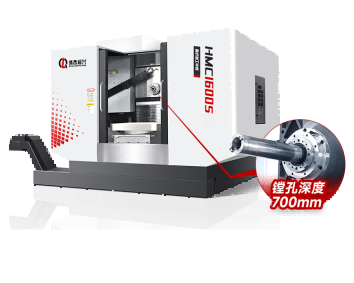
Uma carcaça com furos em três ou mais faces é trabalho de um centro de usinagem horizontal com mesa rotativa. A peça é fixada uma vez, a mesa gira e os furos ficam ligados pela posição da mesa, não pela repetibilidade do dispositivo.
Notas de processo para carcaças
Meça o furo depois de soltar a fixação
A única medida que significa algo é a medida na peça livre. Medir dentro do dispositivo serve para controlar o corte, mas não é medida de aprovação; trocar uma pela outra é o caminho para um lote que passa na inspeção da máquina e não passa no cliente.
Castanhas macias furadas na medida da peça
Furar as castanhas macias no diâmetro real da peça espalha a força por toda a área de contato e elimina o aperto em três pontos da castanha padrão. Pressão de fixação baixa e torque controlado com torquímetro dão repetibilidade entre operadores, em vez de aperto no braço.
Usine paredes finas com apoio
Parede fina cede na direção da ferramenta e volta depois, o que deixa vibração, conicidade e marca. Reduzir a profundidade de corte radial, usar uma ferramenta afiada de raio pequeno e apoiar a parede por dentro em vez de deixá-la livre — as três coisas funcionam juntas.
Guias relacionados
- Guia de usinagem de carcaça de rolamento - detalha o lado do fresamento
- Centro vertical ou horizontal - o número de faces decide a arquitetura
- Torno CNC de barramento inclinado - rota de torno para carcaças redondas
- Peças de caixa e carcaça - caixas de câmbio e de bomba com furos em várias paredes
Outros guias de aplicação
A Handemo fabrica máquinas para cada uma dessas famílias de peças. Cada guia explica o que a peça exige da máquina e como a sequência de usinagem é montada.
Vamos falar da sua carcaça
Envie o desenho com a tolerância do furo, a distância entre paredes, a exigência de concentricidade, o material e o tamanho do lote; propomos a máquina e o esquema de fixação.
Peça uma análise de processo