Centro de Usinagem Vertical ou Horizontal
Pergunte a dez oficinas se uma carcaça de caixa deve rodar em um centro de usinagem vertical ou horizontal e você receberá dez respostas confiantes. Pergunte quantas vezes a peça precisa sair da mesa, e a discussão tende a terminar. O trabalho de múltiplas faces não é decidido pela direção em que o cabeçote aponta. É decidido por quantas vezes você aceita quebrar a relação entre recursos que precisam concordar entre si.
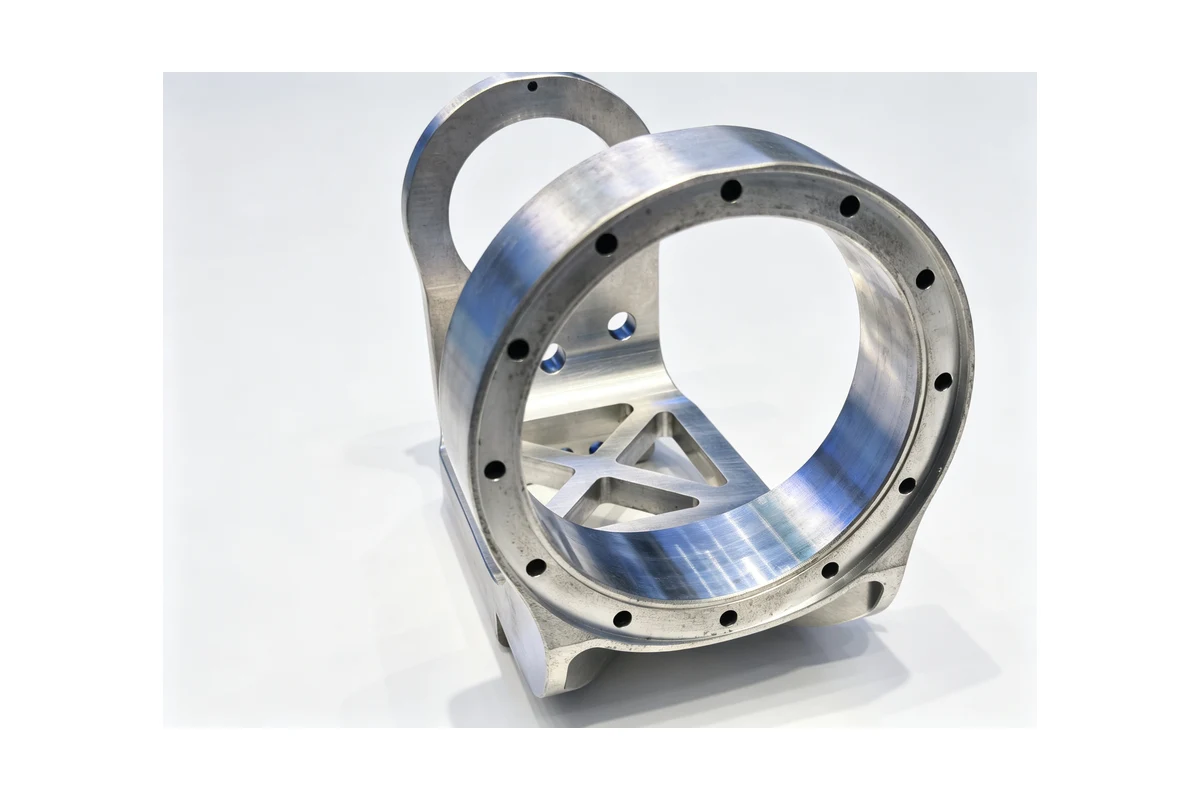
Uma carcaça de redutor, um corpo de bomba, um bloco manifold e uma coluna de máquina são todos peças prismáticas. O desenho parece calmo: um bloco ou uma fundição com furos, faces e padrões de parafusos. Depois a primeira fixação deixa claro que os recursos que importam estão espalhados por quatro ou cinco lados, e cada reapertar adiciona uma nova chance de perder a relação furo-face que você passou a primeira fixação construindo.
Este é um dos nossos guias de comparação de máquinas. Ele percorre a decisão do jeito que uma oficina realmente decide: da peça, do dispositivo e do datum, depois para a máquina.
 Vídeo
O que torna o trabalho de múltiplas faces diferente
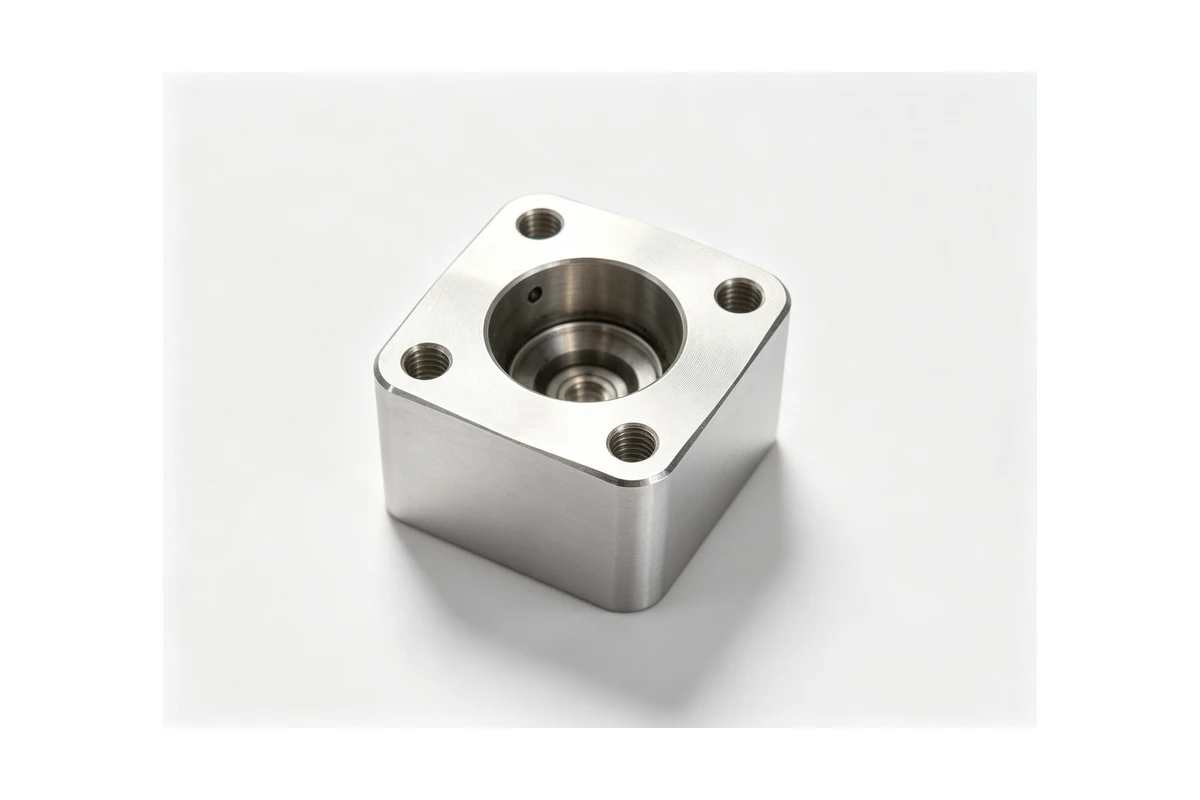
Uma peça de caixa é uma peça prismática com recursos na maioria dos lados. Uma carcaça acrescenta um furo ou ressalto controlador que precisa ficar em uma relação conhecida com a face em que se monta. As duas compartilham a mesma dificuldade prática, e não é o corte. É a contagem de fixações.
Uma máquina que apresenta quatro faces ao cabeçote sem reapertar elimina fixações, e eliminar fixações elimina o acúmulo de erro que vem com elas. Uma máquina com curso X longo que segura a peça uma vez e alcança cada recurso faz o mesmo trabalho com geometria diferente. Uma máquina com cabeçote rápido que força a peça por quatro dispositivos separados é a opção mais lenta da oficina, diga o que disser a rotação do cabeçote no catálogo.
Não é o mesmo problema do torneamento
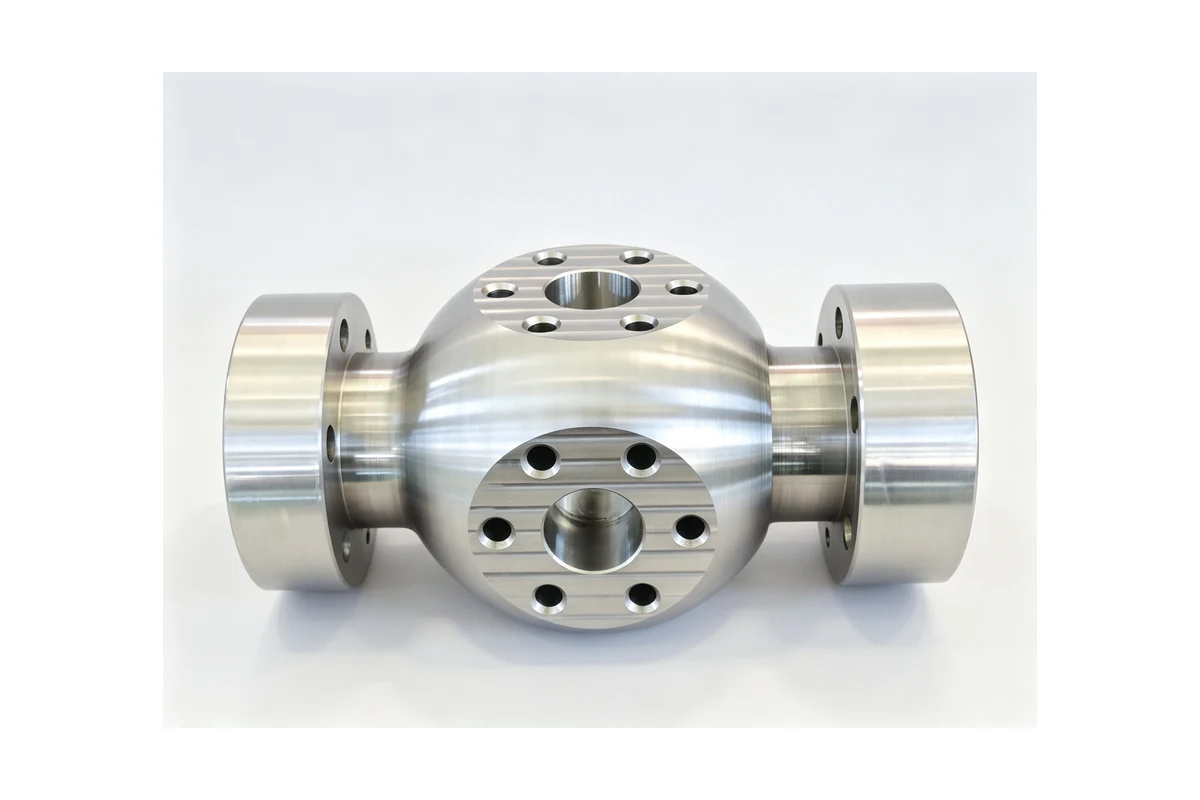
Vale separar duas coisas que se misturam na mesma conversa. Uma peça redonda - um cubo, uma luva, um flange, um rotor - é uma peça de torneamento, e a decisão ali é entre um torno, um centro de torneamento-fresamento e uma máquina com eixo rotativo adicional. Uma carcaça de caixa é uma peça prismática, e a decisão é entre um centro de usinagem vertical e um horizontal. São famílias diferentes com respostas diferentes, e uma oficina que roda as duas precisa das duas.
Três números do desenho decidem a maior parte
O envelope
Comece pela maior face usinada e pelo maior círculo de parafusos ou distância entre furos. Não o tamanho do bloco - a face usinada, mais a folga que a ferramenta precisa para alcançar além dela. Uma carcaça cuja maior face é 600 por 500 mm com um padrão de furos de 400 mm cabe dentro do envelope de uma máquina vertical de porte médio com espaço para um dispositivo. A mesma peça com uma face de 800 mm passa dessa linha confortável e quer uma mesa maior ou uma orientação de cabeçote diferente.
A massa, incluindo o dispositivo
Pese a peça com o dispositivo e a mesa-ponte sobre a qual ela assenta, não sozinha. Uma fundição de 700 kg em uma mesa de 400 kg empurra a máquina em vez da ferramenta. As cargas de mesa publicadas são limites reais, e incluem tudo o que está aparafusado à mesa, que é onde muitos erros de dimensionamento de máquina começam.
Há uma segunda razão para pesar o conjunto inteiro. Uma máquina horizontal segura uma caixa de lado, então o dispositivo e a peça ficam pendurados em um pallet que precisa localizá-los repetidamente. Esse pallet e dispositivo são parte da massa móvel em cada indexação, e precisam ser rígidos o bastante para manter a peça parada enquanto a mesa gira.
Quantas faces precisam concordar
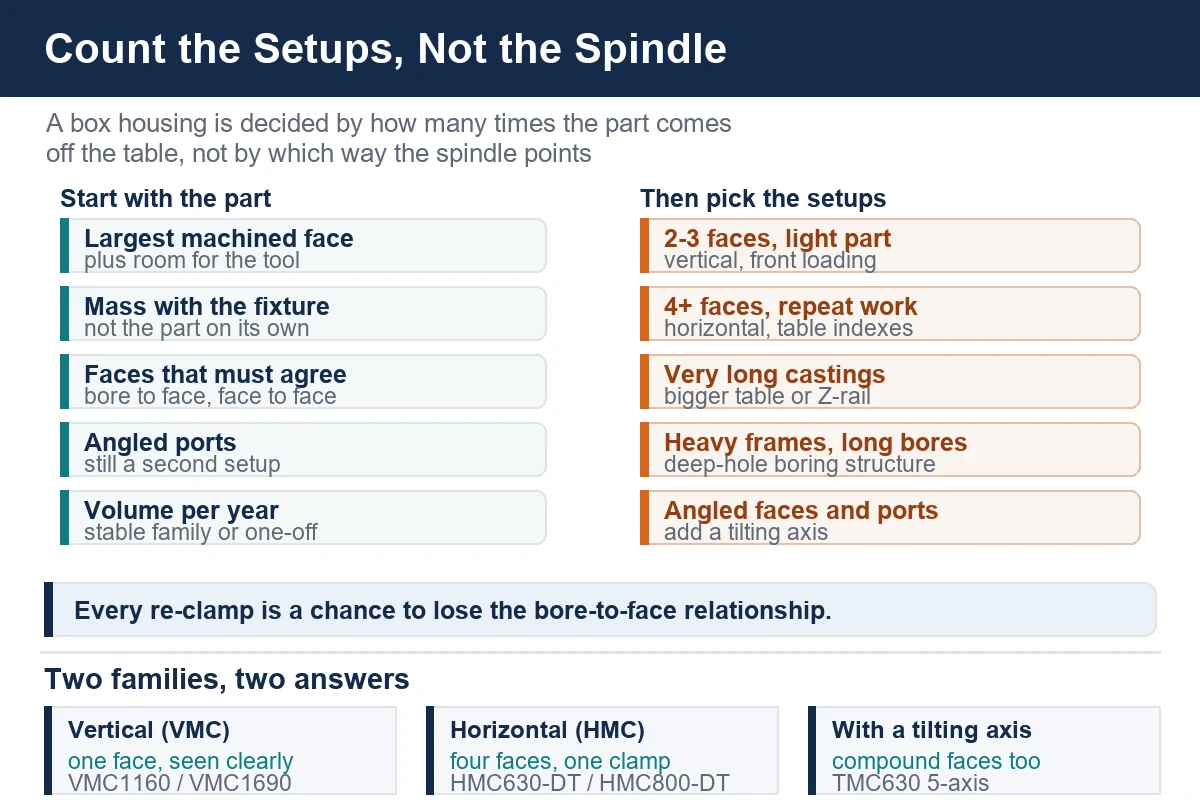
Conte as faces usinadas que carregam recursos referenciando uns aos outros: um furo em uma parede e um rebaixo na parede oposta, uma face de montagem e um ressalto concêntrico a ela, duas faces flangiadas que precisam ser paralelas, ou um conjunto de faces em ângulo reto que todas carregam padrões de portos. Duas ou três faces é território vertical. Quatro ou mais, em uma peça pesada o bastante para tornar o manuseio desajeitado, é onde o horizontal começa a se pagar.
A rota vertical, e onde ela termina
Até cerca de 700 mm de face
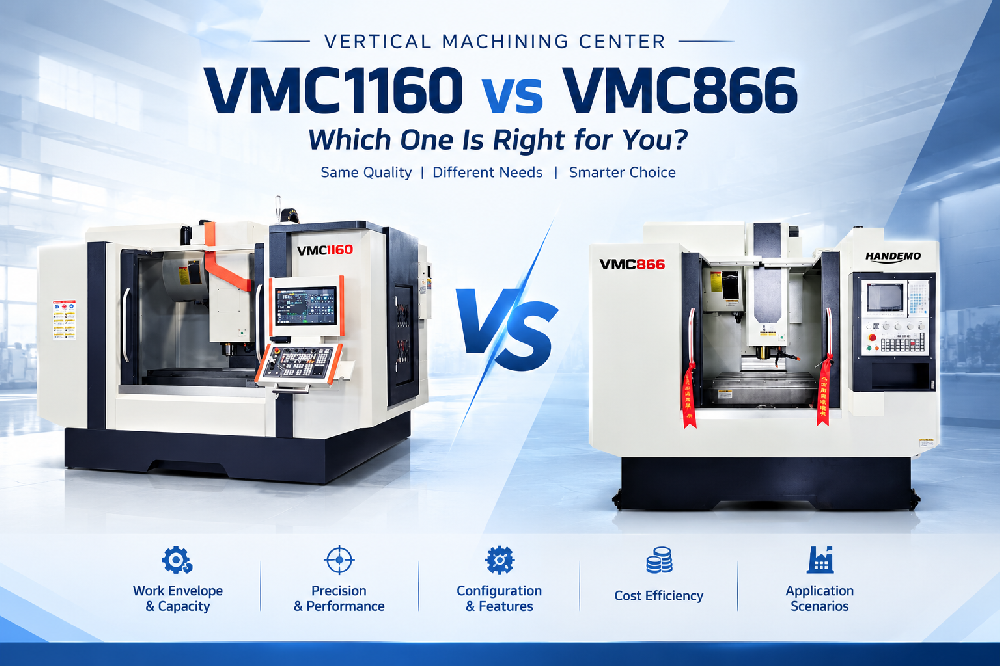
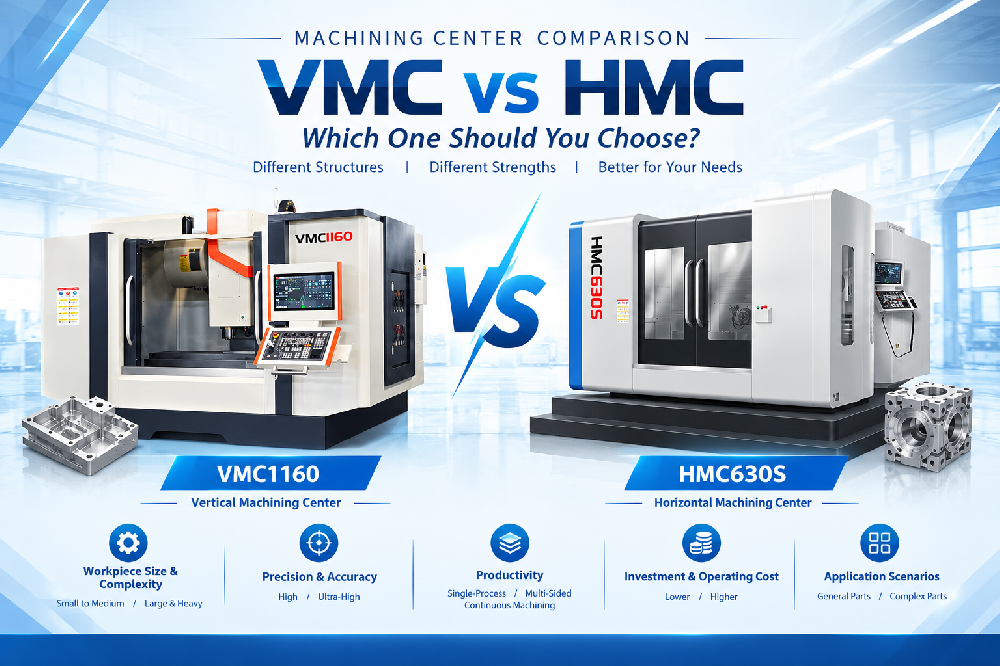
Uma máquina vertical de porte médio cobre muito trabalho de carcaça. Pegue o VMC1160: mesa de 1200 x 600 mm com capacidade de 800 kg e cursos de 1100 / 600 / 600 mm. Esse envelope pega uma carcaça com face usinada, furo e padrão de parafusos confortavelmente, com espaço sobrando para um dispositivo e uma cabeça de mandrilar, e é a máquina que a maioria das oficinas procura primeiro quando entra nessa família de trabalho.
A força do vertical é que ele vê a peça. O operador carrega pela frente, observa o corte e alcança cada recurso sem se inclinar em volta da coluna. Para duas ou três faces, mais a face inferior feita sobre um par de calços em uma segunda fixação, o vertical é a resposta econômica e sempre será.
Quando a peça fica mais longa e mais pesada
Assim que a peça cresce além de um curso X de 1100 mm, a faixa vertical tem respostas, e vale conhecê-las antes de assumir que o horizontal é o único degrau acima. O VMC1690 carrega uma mesa de 1600 x 800 mm com 1500 kg de carga e um cabeçote BT50-190, o que serve para placas grandes, carcaças longas e peças de máquina que excedem as máquinas menores. O L1690 fica no mesmo envelope com a estrutura Z tipo aríete, e o VMC1890 é o maior vertical da linha, para peças que de outra forma precisariam de uma máquina tipo piso.
A concessão nesse tamanho não é a mesa. É o dispositivo. Uma carcaça de 400 kg em uma mesa vertical precisa ser virada para a face inferior, e virar uma peça assim exige ou um guindaste e uma segunda fixação, ou um dispositivo que a indexe. Os dois adicionam tempo e os dois adicionam uma forma de o datum se mover.
Os truques que estendem um vertical
Dispositivos tipo mesa-ponte permitem que duas, três ou quatro peças compartilhem uma fixação, e uma cabeça angular alcança as faces laterais de uma peça deitada na mesa. Juntos, um vertical consegue fazer uma quantidade surpreendente de trabalho de carcaça. O que ele não faz barato é a quinta e a sexta face, ou o furo inferior que precisa ser concêntrico ao de cima: é aí que a peça sai da mesa e a relação fica em risco outra vez.
A rota horizontal
Um datum, quatro faces
Um centro de usinagem horizontal tem o cabeçote paralelo à mesa, então a ferramenta entra pela lateral e a peça anda em um pallet com mesa rotativa embaixo. Essa única mudança é o argumento inteiro. Aperte a carcaça uma vez na face de montagem usinada ou no pad de datum, corte a primeira face, indexe a mesa 90 graus, corte a próxima, e continue em volta da peça. O datum nunca se move porque a peça nunca sai.
O HMC630-DT é o tamanho em que a maior parte do trabalho de carcaça cai: mesa de 630 x 630 mm com 1200 kg de carga, cursos de 1100 / 900 / 1000 mm e um cabeçote BT50-190 a 6000 rpm. A mesa indexa para cada face por vez, então o furo e a face com que ele precisa concordar são cortados a partir do mesmo aperto. O cavaco cai longe do corte em vez de se acumular em um bolsão, o que importa em bolsões profundos e em carcaças cheias de nervuras internas.
Quando a carcaça cresce além do 630
Fundições maiores sobem na linha sem mudar o princípio. O HMC800-DT carrega uma mesa de 800 x 800 mm e 2500 kg de carga com cursos de 1300 / 1150 / 1000 mm, e o TH1000 e o HMC1000 sobem para uma mesa de 1000 x 1000 mm e 3500 kg de carga. Peças nessa faixa - colunas de máquina, corpos de redutor grandes, manifolds de múltiplos portos - são onde o horizontal deixa de ser conveniência e passa a ser a única resposta sensata.
Furos longos e caixas muito grandes
Estruturas, corpos de fresadora e carcaças de redutor pesadas vão mais longe. O TH1400S pega uma mesa de 1400 x 1400 mm com 5000 kg de carga, e o TH1600S vai até 1600 x 1600 mm e 10000 kg de carga. Em peças desse tamanho o centro de usinagem está fazendo trabalho que antes pertencia a uma mandriladora de piso, e a estrutura de mandrilar e fresar furos profundos é escolhida para furos internos longos que um horizontal padrão não alcança sem muito balanço de ferramenta.
O argumento de produtividade
Há uma segunda razão, mais silenciosa, para os horizontais ganharem séries longas. Com um trocador de pallets, o operador carrega a próxima peça enquanto o cabeçote ainda está cortando a atual. Em um vertical, o carregamento normalmente para o cabeçote. Em uma carcaça que roda oito minutos por ciclo, essa diferença se acumula ao longo de um turno, e é o que faz o preço de compra mais alto de um horizontal se pagar em volume.
Lado a lado
| Centro de usinagem vertical | Centro de usinagem horizontal | |
|---|---|---|
| Orientação do cabeçote | Para baixo, em uma mesa horizontal | De lado, em uma peça que pode ser indexada |
| Faces em um aperto | Uma, às vezes duas com mesa-ponte | Quatro e mais com mesa rotativa |
| Saída de cavaco | O cavaco fica na peça e nos bolsões | O cavaco cai longe do corte |
| Custo de fixação | Menor para dispositivos, mais rápido de rodar | Maior, precisa de pallets e disciplina de datum |
| Visão do corte pelo operador | Direta, pela frente | Menos direta, depende da proteção e da janela |
| Carregar durante o corte | Normalmente para o cabeçote | Continua através de uma troca de pallet |
| Melhor encaixe | Duas ou três faces, peças mistas, baixo volume | Quatro ou mais faces, peças pesadas, volume repetido |
Quatro formas de essa decisão dar errado
Comprar para a peça que você tem em vez da família que você vende. Uma carcaça difícil não justifica um horizontal. Se a oficina vende uma família de carcaças e as fixações são o gargalo, justifica.
Ignorar o dispositivo na carga da mesa. A carga nominal cobre tudo o que está aparafusado. Uma mesa-ponte, um dispositivo e a peça somam mais rápido do que a maioria espera.
Assumir que um vertical maior substitui um horizontal. Tamanho de mesa e contagem de faces são problemas diferentes. Um vertical grande dá mais espaço em uma face; não dá quatro faces a partir de um datum.
Esquecer a quinta e a sexta face. Portos angulares, faces inclinadas e recursos compostos ainda precisam de uma segunda fixação em qualquer das máquinas. Se uma peça os carrega, uma máquina com eixo basculante ou rotativo adicional - o TMC630, por exemplo - elimina a fixação em vez de realocá-la.
Onde a automação muda a aritmética
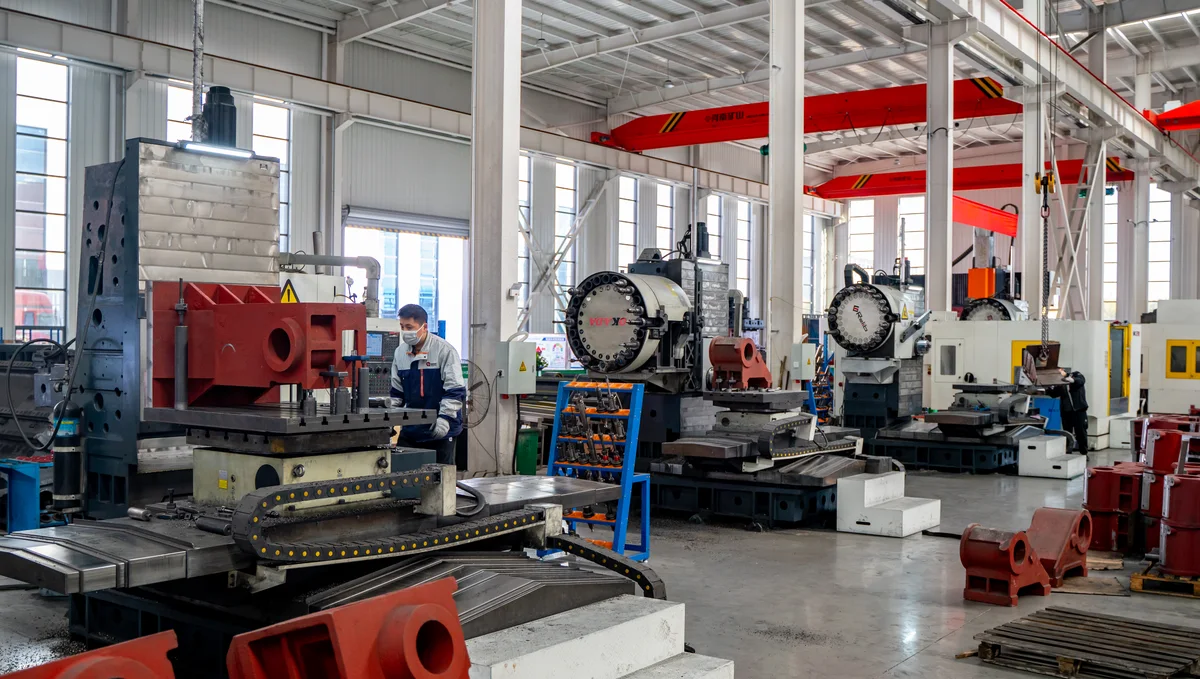
O trabalho de carcaça corre em famílias estáveis: a mesma fundição, os mesmos pads, a mesma força de aperto, ciclo após ciclo. Esse é exatamente o padrão que serve à alimentação robotizada de máquinas, e é também o padrão que faz da consistência de aperto uma variável da máquina em vez de um julgamento do operador. Uma pessoa rodando três máquinas muda a aritmética de uma célula de carcaças, e vale ter essa conversa ao mesmo tempo que a escolha da máquina, e não depois que os dispositivos estão prontos.
A Handemo CNC fabrica máquinas-ferramenta desde 2008, com uma planta de 220.000 metros quadrados, mais de 660 funcionários e máquinas rodando em mais de 150 países. Grande parte dessa base são oficinas de serviços e fabricantes rodando exatamente essa classe de peça.
Perguntas frequentes
Posso usinar os quatro lados de uma carcaça em um centro de usinagem vertical?
Sim, mas não em um único aperto, e essa é a diferença. Um vertical alcança a face superior, os lados com uma cabeça angular, e a face inferior em uma segunda fixação sobre calços ou um dispositivo. Cada um desses é uma fixação, e cada fixação é uma chance de o datum se mover entre o furo e a face que precisa concordar com ele.
De quanto carga de mesa eu preciso para uma carcaça de ferro fundido?
Pese a peça, acrescente o dispositivo e a mesa-ponte, e mantenha o total abaixo do valor nominal com uma margem. Como guia aproximado, as máquinas da linha passam por 800 kg no VMC1160, 1500 kg no VMC1690, 1200 kg no HMC630-DT, 2500 kg no HMC800-DT e 3500 kg no HMC1000. Envie o peso da peça e diremos qual delas tem espaço.
Um horizontal vale a pena para uma oficina que roda trabalho misto de baixo volume?
Normalmente não por si só. O horizontal ganha seu lugar por volume repetido em peças com quatro ou mais faces usinadas. Em uma oficina mista de baixo volume, um vertical com mesa-ponte e cabeça angular é mais flexível pelo dinheiro, e o horizontal pode vir depois, quando uma família se firmar.
Preciso de um trocador de pallets?
Não é obrigatório, mas é o recurso que transforma um horizontal em uma máquina produtiva em vez de apenas versátil. Sem pallets, o carregamento para o cabeçote do mesmo jeito que em um vertical, e você paga o preço do horizontal sem a produtividade.
E uma peça com faces inclinadas e portos?
Esses recursos precisam de uma segunda fixação em qualquer das máquinas, a menos que você acrescente um eixo basculante ou rotativo. Se os ângulos são o ponto inteiro da peça, uma máquina com esse eixo elimina a fixação em vez de movê-la. Se são uma parte pequena do trabalho, planeje a segunda fixação e prepare o dispositivo direito.
Trabalhando em uma família de carcaças?
Envie o desenho - carcaça, corpo, manifold ou estrutura - com o material, o volume anual e o peso da peça e do seu dispositivo. Voltaremos com as fixações necessárias, a classe de máquina que encaixa, e os dispositivos para segurá-la. Se você ainda está decidindo entre vertical e horizontal, essa é a conversa certa para ter antes de o dispositivo ser projetado, porque o dispositivo é onde a decisão fica caro.
Fale com a Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: VMC versus HMC: como escolher, escolha de centro de usinagem para peças de caixa e carcaça, e usinagem CNC de carcaças de redutor. Se preferir enviar o desenho direto, use nossa página de envio de desenho.