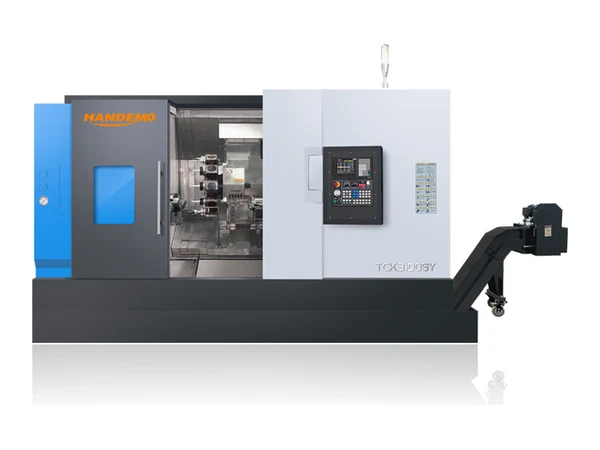
Torneamento e Fresamento de Dois Fusos
A maioria dos trabalhos de torneamento não perde tempo no corte. Perde tempo na segunda operação: descaregar a peça, soprá-la, levá-la a outra máquina, prender de novo em um jogo novo de castanhas, achar a referência outra vez e só então começar a tirar cavaco no lado de trás. Numa peça curta com ciclo curto, essa movimentação pode levar mais tempo do que o próprio corte.
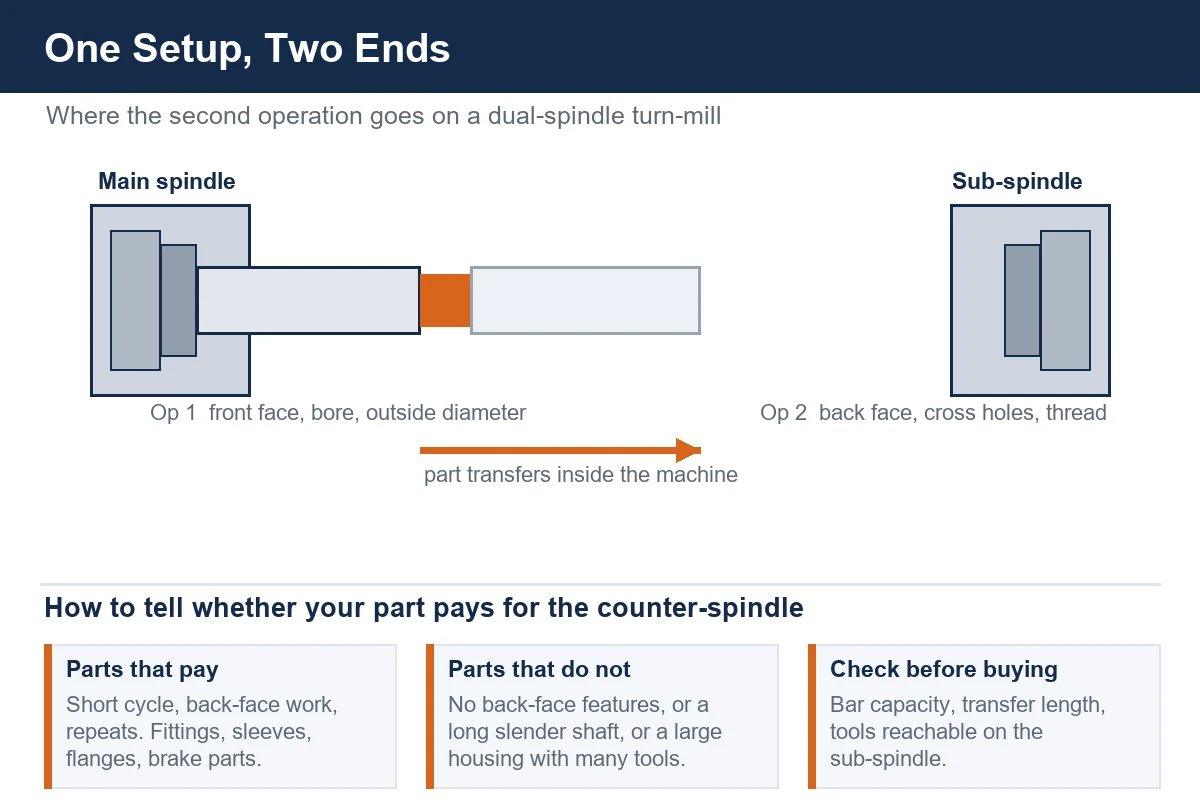
Um centro de torneamento e fresamento de dois fusos ataca essa movimentação de frente. A frente da peça é acabada no fuso principal, a peça é seccionada, um segundo fuso montado em espelho no mesmo barramento a recebe, e a parte de trás é concluída enquanto o operador carrega a próxima peça bruta. Para a peça certa, elimina uma máquina inteira, um dispositivo e a fila entre eles. Para a peça errada, acrescenta custo e complexidade e quase nada devolve. Este artigo trata de separar os dois casos.
 Vídeo
 Vídeo
Por que a segunda operação é o custo real
Observe uma oficina que torneia conexões hidráulicas pequenas. Num torno de fuso simples, o ciclo pode ser dois minutos de corte. Depois a peça cai numa bandeja e espera. Alguém pega a bandeja, leva até um segundo torno ou uma fresadora, prende pela outra ponta, fura um furo transversal, faz rosca, chanfra a boca e joga a peça na caixa de acabados. O tempo de máquina é curto; o tempo de relógio entre o primeiro cavaco e o último não é. Cada peça carrega duas fixações, duas pegadas, duas chances de perder a referência e um operador andando entre estações o dia inteiro.
É nessa lacuna que a máquina de dois fusos ganha seu dinheiro. As duas pontas acontecem num ciclo, num barramento. Há uma ordem de serviço, uma folha de preparação, um operador olhando uma máquina e uma peça saindo pronta. A economia não é só de mão de obra. É também de produto em processo parado em bandejas, de área de piso para uma segunda máquina e de refugo que vem de uma peça ser referenciada três vezes em vez de uma.
Como é construído um centro de dois fusos
Tire a chapa metálica e o arranjo é simples: dois conjuntos de fuso se enfrentam ao longo de um barramento, com as ferramentas entre eles.
O fuso principal
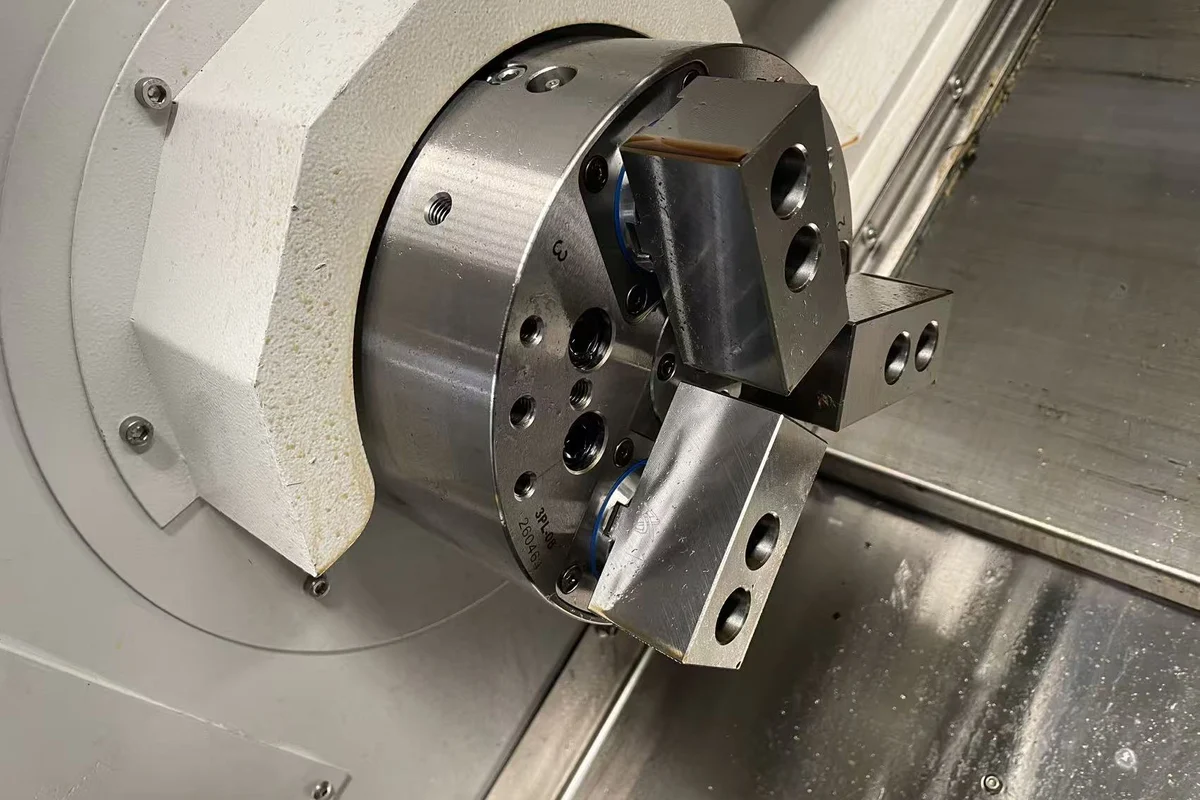
O fuso principal segura a barra ou a peça bruta e a gira contra a torre. Tudo o que se espera de um centro de torneamento está aqui: uma castanha ou pinça, a torre ou bloco de ferramentas e, numa máquina de torneamento e fresamento, ferramentas acionadas que fresam, furam e fazem rosca fora da linha de centro.
O sub-fuso
O sub-fuso, às vezes chamado de segundo fuso ou contra-fuso, é montado no próprio carro, de frente para o fuso principal. Ele pode avançar até o fuso principal para pegar a peça, depois recuar e indexar para apresentar a parte de trás às ferramentas. Numa máquina como a 3100SY, os dois fusos são parceiros iguais, e não uma máquina principal com um acessório, o que passa a importar no momento em que você quer rodar a segunda ponta com carga de corte comparável à da primeira.
O que de fato se move
Há duas arquiteturas comuns. Numa, o sub-fuso carrega X e Z e viaja ao encontro do fuso principal. Na outra, o sub-fuso é mais fixo e o fuso principal ou a torre fazem mais movimento. Qual serve depende do comprimento da peça e de quanto do trabalho está na face de trás.
No que o sub-fuso é bom
Seccionar e transferir
A sequência clássica é: tornear a frente, facear, furar e então seccionar a peça da barra com o sub-fuso já fechado no diâmetro acabado. A transferência acontece sem a peça jamais tocar uma bandeja. A ferramenta de corte deixa um pequeno ressalto, então o sub-fuso faceia isso no seu lado, e a partir daí a parte de trás é apenas outro trabalho de torneamento.
Trabalho na face de trás
Com a peça no sub-fuso, a face de trás fica totalmente aberta. É ali que se faz o rebaixo, o segundo furo, a rosca interna, o chanfro traseiro e, numa máquina de torneamento e fresamento, os furos cruzados e as faces fresadas que de outra forma exigiriam uma segunda máquina. Como o sub-fuso pode indexar, também é possível furar um padrão de furos que precisa alinhar com um recurso cortado na frente.
O que ele não faz
Um sub-fuso não é um segundo centro de usinagem completo. Seu envelope de trabalho é menor e, em muitas máquinas, ele tem menos posições de ferramenta do que a torre principal. Peças muito longas não transferem com conforto. Se a parte de trás precisa de oito ferramentas e grande oscilação, a resposta honesta pode ser que uma segunda operação num centro de usinagem de verdade ainda é o melhor plano.
Fresar num torno: onde entra a parte do torneamento e fresamento
A metade "torneamento e fresamento" do nome trabalha tanto quanto a metade "dois fusos". Numa máquina apenas de torneamento, um furo cruzado significa uma segunda fixação. Numa máquina de torneamento e fresamento, é uma ferramenta acionada na torre, cortando enquanto a peça ainda está presa.
Ferramentas acionadas e o eixo Y
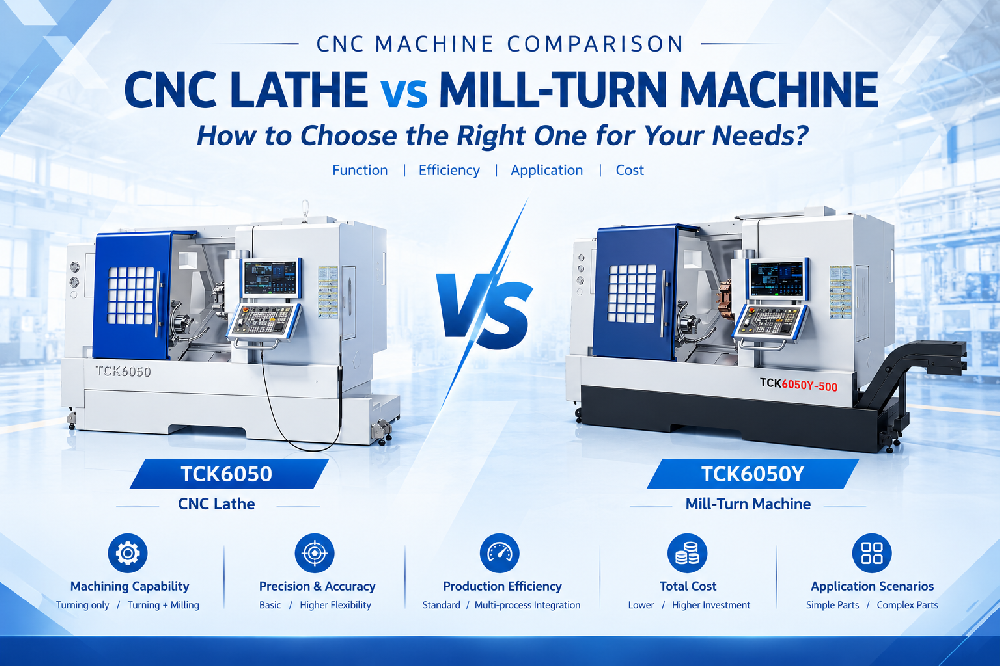
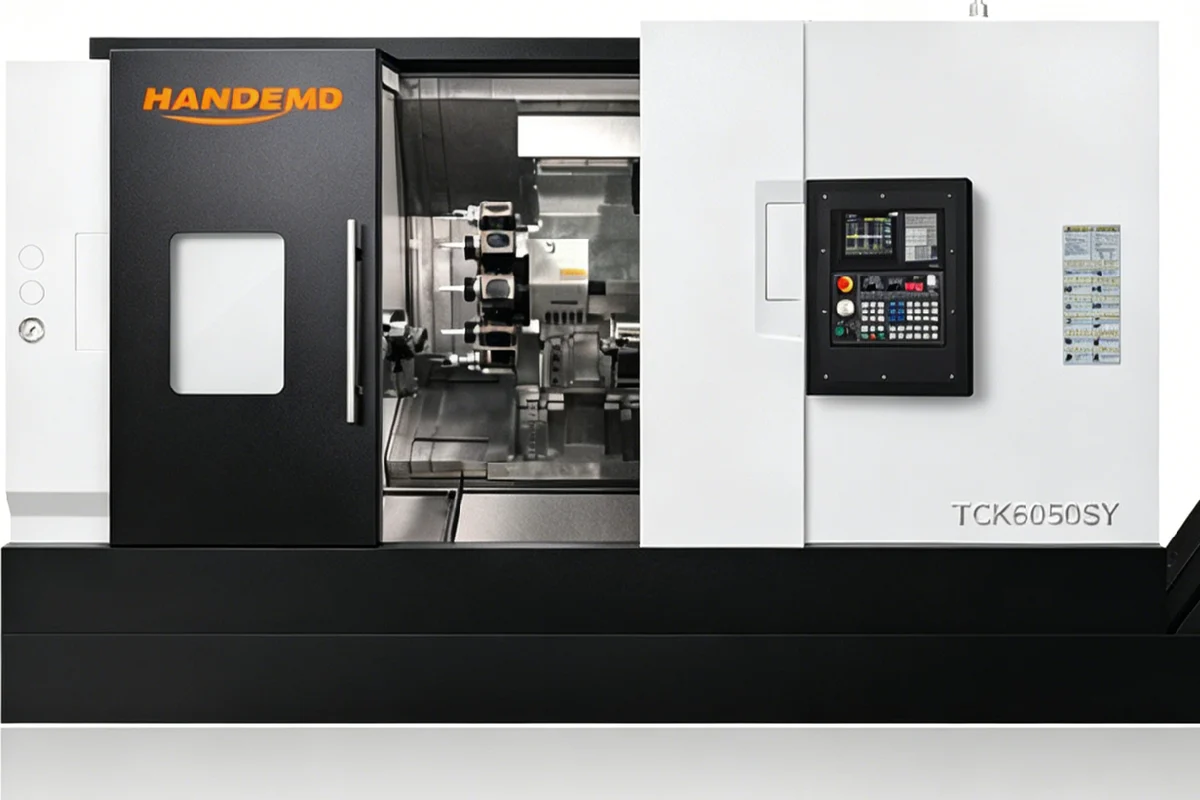
Ferramentas acionadas permitem que a torre gire um cortador em vez de uma ferramenta de torneamento, de modo que se pode fresar faces planas, furar fora do centro e fazer rosca sem desmontar a fixação. Uma máquina com eixo Y vai além: a ferramenta pode se deslocar transversalmente pela peça, e não apenas até sua linha de centro, e é isso que torna práticos os canais fresados e os recursos transversais de verdade. A TCK6050Y é uma máquina de torre motorizada nessa classe, voltada a peças que precisam de torneamento mais uma dose moderada de fresamento, e não de contorno multi-eixo completo.
Os limites de uma máquina de torre
Vale deixar claro o teto. Uma máquina de torneamento e fresamento com torre motorizada é muito boa em torneamento mais fresamento reto e furação. Não substitui uma máquina com eixo B ou cabeçote multi-eixo dedicado, e não fará o tipo de superfície de forma livre para o qual um centro de usinagem de cinco eixos foi construído. Se a sua peça precisa disso, a comparação que importa é a do artigo Centros de usinagem de 5 eixos vs 3 eixos, não esta.
As peças que pagam uma máquina de dois fusos
Conexões hidráulicas, luvas e carcaças
Conexões, adaptadores, luvas guia de pistão e carcaças pequenas são o caso clássico. Costumam ser curtas, têm um furo passante, precisam de um furo cruzado ou de um sextavado ou de um assento na segunda ponta, e são feitas às centenas. Essa combinação de ciclo curto com trabalho na face de trás é exatamente para o que o sub-fuso foi inventado. O padrão aparece em todo o trabalho de válvulas e hidráulica coberto na nossa página de aplicação de válvulas e peças hidráulicas e no guia de cilindros hidráulicos, onde furos e padrões de tampa precisam ficar numa única referência.
Peças automotivas e de freio
Discos de freio, peças tipo cubo, cubos de roda e conexões automotivas pequenas seguem a mesma lógica: tornear uma face, tornear a outra, furar um padrão de parafusos e manter as duas faces perpendiculares entre si. Fazer isso numa só fixação elimina o acúmulo de erro que vem de uma segunda pegada. Nossas notas de processo para discos de freio e a página de peças automotivas cobrem a mesma família de peças pelo outro ângulo.
Flanges, acoplamentos e eixos escalonados
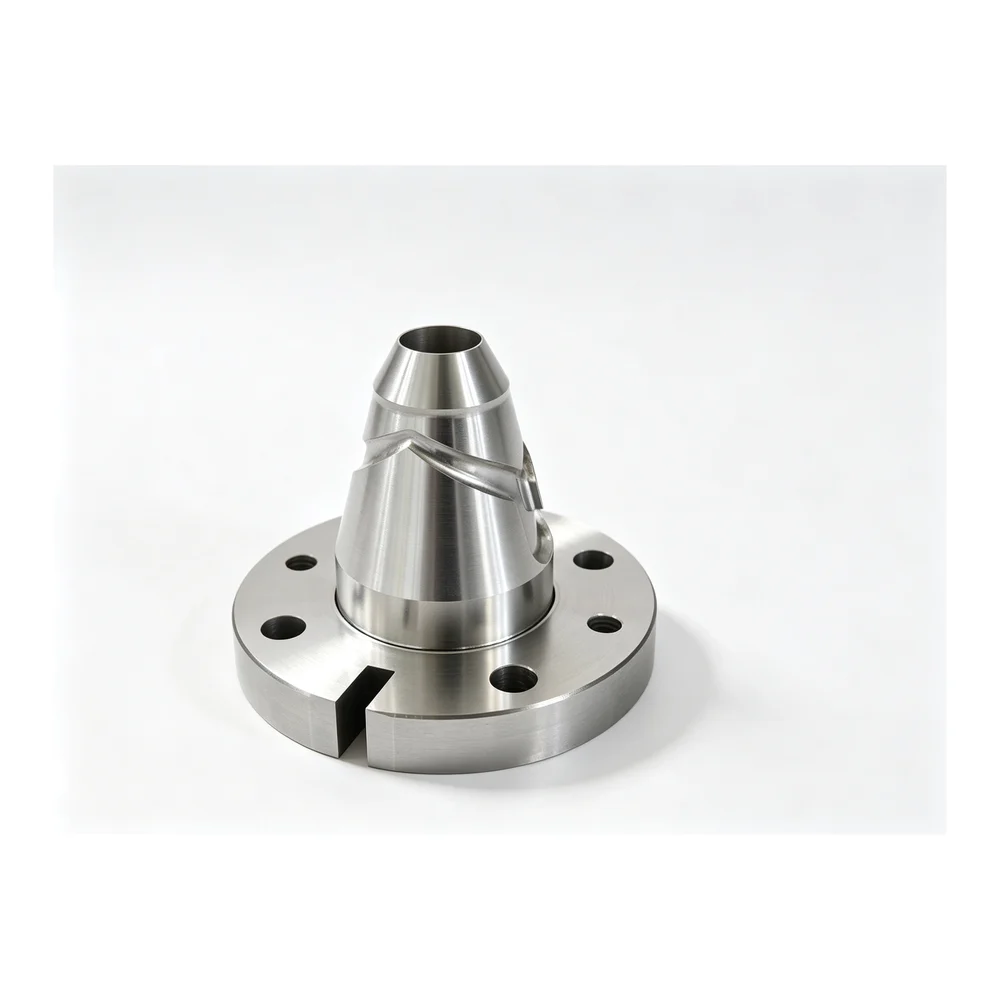
Eixos escalonados curtos com flange, rosca e furo na parte de trás são fortes candidatos. Também os acoplamentos e placas adaptadoras em que o padrão de parafusos de uma face precisa ser angularmente alinhado a um recurso da outra. Quando o eixo se torna realmente longo e esbelto, porém, as trocas mudam e a questão de arranjo do artigo barramento inclinado vs plano passa a importar mais do que a contagem de fusos.
Casando a máquina com a peça
Dois números decidem a maior parte disso. O primeiro é a capacidade de barra, porque define a maior barra que se pode alimentar pelo fuso sem cortar a peça bruta antes. O segundo é o comprimento de trabalho que cada fuso consegue segurar com conforto, porque é isso que limita o comprimento de peça que pode ser transferido.
Dentro da nossa linha, a 3100SY e a TCK6050SY são os dois modelos de torneamento e fresamento de dois fusos, e ficam em pontos diferentes da escala de tamanho, não são variantes da mesma máquina. Se o trabalho na face de trás é leve e você quer principalmente eliminar a segunda operação, uma máquina de torre motorizada como a TCK6050Y ou um TCK6050D direto podem dar conta do serviço sem pagar por um contra-fuso que você não vai usar.
Envie o desenho com o tamanho do lote, a bitola de barra que você compra e os recursos que ficam na face de trás, e a escolha entre uma máquina de fuso simples com segunda operação e uma de dois fusos com uma só fixação costuma ficar clara em poucos minutos de análise da peça.
Mantendo as duas pontas na mesma linha de centro
A razão pela qual uma máquina de dois fusos vale o dinheiro é que ela elimina uma re-referenciação. Quando a mesma peça é presa uma segunda vez, qualquer excentricidade da segunda castanha, qualquer cavaco preso sob uma castanha e qualquer desgaste do segundo dispositivo se somam ao erro da primeira operação. Numa máquina que transfere a peça dentro de si, o alinhamento entre os dois fusos é ajustado uma vez na montagem, e desde que a pega de transferência esteja limpa, as duas pontas permanecem coaxiais como a peça foi projetada.
É também por isso que as coisas pequenas importam mais do que parecem. Uma transferência que pega a peça num diâmetro ainda quente, ou numa rebarba deixada pela ferramenta de corte, mantém a posição com menos consistência ao longo do turno do que uma que pega numa superfície torneada limpa. Acertar a sequência de corte e de pega é um fator de desempenho real de oficina maior do que qualquer especificação isolada da folha de dados.
Automação em torno de uma máquina de dois fusos
Uma máquina de dois fusos já é meio automatizada: a peça se move sozinha do primeiro fuso para o segundo. O passo manual que resta é carregar peças brutas e retirar as prontas. É por isso que essas máquinas combinam tão naturalmente com alimentadores de barra no trabalho de barra e com carregador pórtico ou robô no trabalho de castanha. Nossas páginas de carregador pórtico e de atendimento robotizado de máquinas cobrem as duas rotas; a escolha geralmente se resume ao peso da peça e a como as peças brutas chegam.
Se você já roda sem operador parte do dia, uma máquina de dois fusos costuma ser a forma mais barata de somar capacidade não assistida, porque ela elimina uma operação em vez de acrescentar um robô para executá-la.
Quando uma máquina de fuso simples ainda é a resposta certa
Há casos claros em que o contra-fuso é peso morto. Se a peça não tem nenhum trabalho na face de trás, o sub-fuso não acrescenta nada. Se a segunda operação precisa de mais ferramentas do que o sub-fuso alcança, você ainda vai precisar de uma segunda máquina. Se os lotes são minúsculos e a peça é grande, o tempo de preparação numa máquina de dois fusos pode não se pagar. E se o serviço é na verdade um serviço de fresamento com um pouco de torneamento, o dinheiro é melhor gasto num centro de usinagem.
O teste é simples. Conte as operações na peça, não as máquinas na oficina. Se a mesma peça passa por mais de uma máquina no caminho até a caixa de acabados, e as peças são pequenas e repetitivas, uma máquina de dois fusos vale a pena ser orçada.
Perguntas frequentes
Qual é a diferença entre um torno de dois fusos e uma máquina de torneamento e fresamento?
Eles descrevem dois eixos diferentes da mesma decisão. Dois fusos descreve em quantos lugares a peça pode ser presa; torneamento e fresamento descreve se a máquina fresã e fura além de tornear. Uma máquina pode ter um desses recursos, os dois ou nenhum, e uma máquina de torneamento e fresamento de dois fusos tem os dois.
Uma máquina de dois fusos pode substituir dois tornos?
Para peças curtas com trabalho na face de trás, muitas vezes sim, e é esse o motivo de comprar uma. Para peças longas ou pesadas, ou onde a segunda operação é substancial, ela geralmente substitui a primeira máquina e a movimentação, não a segunda máquina.
A peça perde precisão quando é transferida para o segundo fuso?
A transferência é o passo crítico, mas é um passo controlado. Como os dois fusos ficam num único barramento e o alinhamento é definido na montagem, a peça mantém uma referência em vez de ser re-referenciada num segundo dispositivo. Os riscos práticos são o confinamento de cavaco e a pega numa superfície rugosa, ambos resolvidos no processo e não na especificação.
É obrigatório ter alimentador de barra?
Não, mas é o parceiro habitual. No trabalho de barra a máquina roda continuamente enquanto o alimentador estiver carregado. No trabalho de castanha a alimentação é por carregador pórtico ou robô, ou manual em lotes pequenos.
Como sei se a minha peça serve?
Envie o desenho e o tamanho do lote. Uma peça com duas pontas, furo passante, um recurso cruzado e pedido repetitivo é o perfil que paga; um eixo longo de fixação única ou uma carcaça grande costuma ser melhor atendido por outra plataforma.
Envie a peça para nós
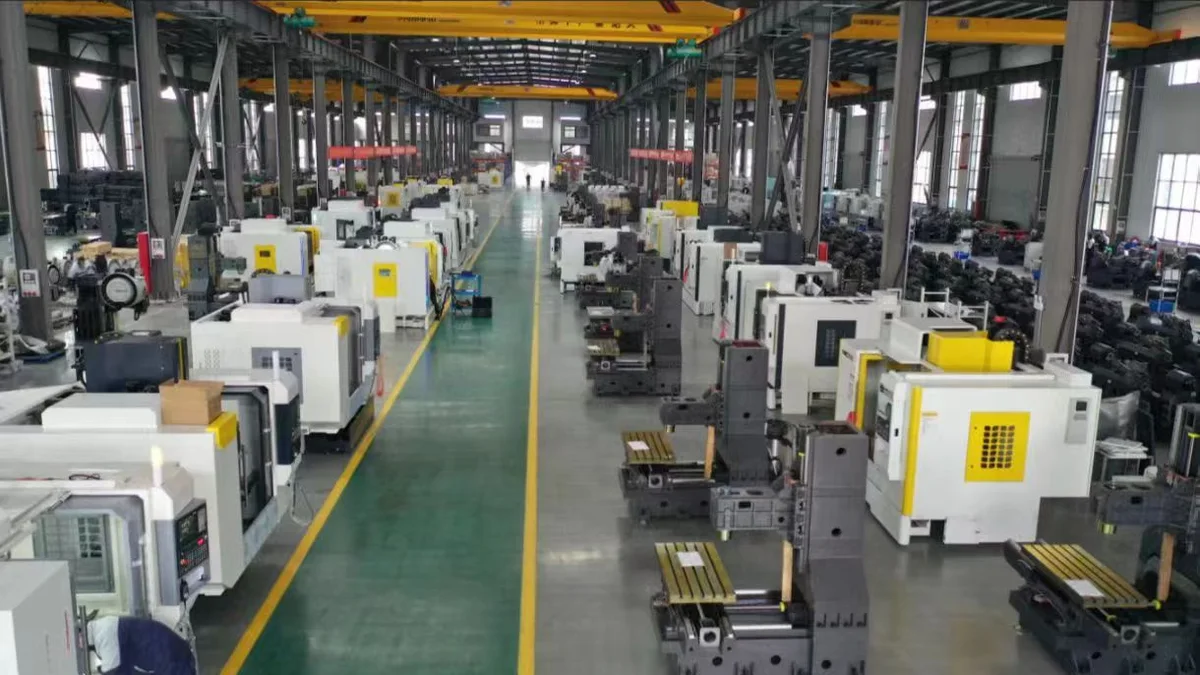
A Handemo fabrica máquinas-ferramenta desde 2008 e fornece compradores em mais de 150 países a partir de uma planta de 220.000 m². Se uma peça passa o dia viajando entre máquinas, envie o desenho e diremos se uma só fixação é realista ou se a segunda operação é a resposta honesta.
Você pode enviar o desenho pela nossa página de envio de desenho e retornaremos com um plano de usinagem e uma cotação para a sua peça. Se você já sabe que a peça precisa de uma só fixação, a linha de máquinas de torneamento e fresamento Handemo lista todos os dez modelos com diâmetro de furo do fuso, capacidade de barra e configuração de eixos numa única tabela.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Torno CNC vs torneamento e fresamento: como escolher | Tornos CNC de barramento inclinado vs plano | VMC vs HMC: qual centro de usinagem escolher