Usinagem de disco de freio: duas operações
O pedido raramente chega de uma montadora. Chega de uma oficina que reforma caminhões e ônibus, ou de um distribuidor cansado de esperar seis semanas por discos que chegam empenados. A pergunta é sempre a mesma: conseguimos tornear um disco que assente plano no cubo, desgaste de forma uniforme por toda a faixa de atrito e não faça o volante tremer em velocidade. Todo o resto do processo decorre desses três requisitos, e nenhum deles trata de quão rápido a máquina corta.
Este artigo examina como discos de freio e cubos do tipo disco são realmente usinados: o que se exige da peça, os ferros fundidos e aços com que ela é feita, a fixação que impede uma peça rasa de se mover durante o corte, e as máquinas que colocaríamos no trabalho. Se o seu serviço também cobre o lado do eixo e do cubo do conjunto de canto, nossa nota sobre tornear eixos excêntricos e o guia de aplicação de peças automotivas cobrem as operações vizinhas.
Por que um disco é difícil de usinar bem
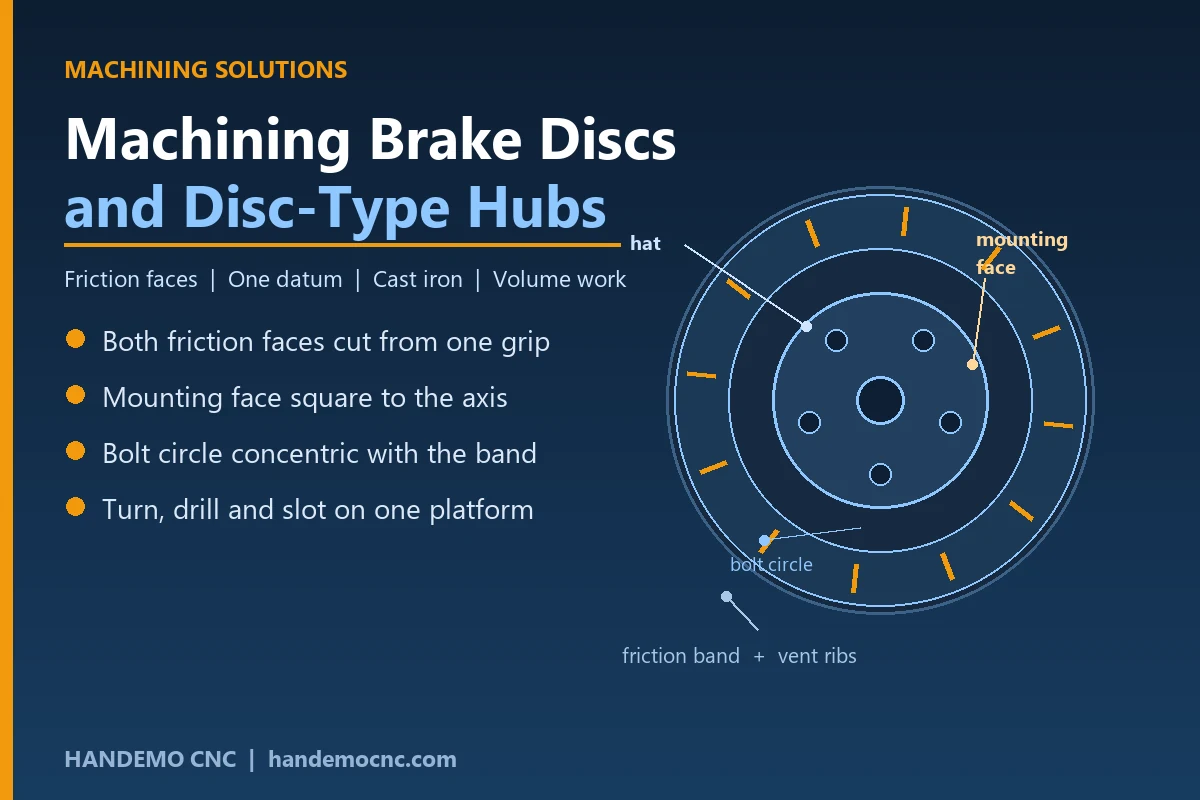
Um disco de freio é uma peça curta, larga e rasa, e quase toda a dificuldade de fabricá-la vem dessa forma. É fino em relação ao diâmetro, então deflecte quando é apertado demais e volta quando as castanhas abrem. É de ferro fundido, fácil de cortar mas que esconde areia e pontos duros sob a pele. E suas duas faces de atrito precisam ficar paralelas entre si e perpendiculares à face de montagem, porque um disco torneado levemente fora de esquadro puxa a pinça para um lado e desgasta de forma desigual.
Os requisitos funcionais são poucos. A faixa de atrito precisa ter espessura uniforme em toda a circunferência. A face de montagem precisa ser plana e perpendicular ao eixo de rotação, porque é essa face que assenta o disco no cubo. A circunferência dos parafusos precisa ficar concêntrica à faixa de atrito. Num disco ventilado, as nervuras internas precisam sobreviver ao corte sem que as duas faces se fechem uma sobre a outra. Nada nessa lista é exótico, mas tudo depende de a peça ser mantida sem distorção enquanto é torneada.
Materiais que você vai encontrar
A maioria dos discos é de ferro fundido cinzento, e a classe importa mais do que o nome sugere. O ferro cinzento comum usina livremente e dá uma superfície de atrito estável, e é por isso que sobreviveu a um século de alternativas. Ferros com mais carbono resistem melhor ao ciclo térmico, mas produzem mais pó e um cavaco mais pegajoso, então a geometria da ferramenta e o refrigerante precisam mudar junto.
- Ferro fundido cinzento para discos de automóveis de passeio e a maioria dos discos de caminhão
- Ferro fundido de alto carbono ou ligado para veículos pesados e aplicações de desempenho
- Cubos de alumínio em discos de duas peças, geralmente parafusados ou rebitados a um anel de atrito de ferro
- Ferros inoxidáveis e revestidos para resistência à corrosão em veículos que ficam parados por longos períodos
A condição da fundição decide a primeira operação. Um disco que chega próximo da medida final deixa apenas as faces e a circunferência dos parafusos para cortar, e o ciclo é curto. Um disco fundido grosso precisa ser faceado dos dois lados e vai se movimentar conforme a pele sai, então o sobremetal precisa ser removido de forma uniforme e não numa passada pesada.
A rota de processo
Os discos são torneados em duas operações, e a ordem é escolhida para que as faces mais importantes sejam cortadas por último, a partir de uma fixação estável.
Primeira operação: cubo e face de montagem
O disco é fixado pelo lado externo do cubo ou pelo furo, e a face de montagem mais o diâmetro externo do cubo são torneados na mesma fixação. Isso cria o datum a partir do qual cada corte seguinte é medido, então vale tirar um passe leve e um de acabamento em vez de perseguir tempo de ciclo na primeira operação.
Segunda operação: as duas faces de atrito a partir de uma fixação
Aqui o disco é fixado na face de montagem que acabou de receber, e as duas faces de atrito são torneadas numa única montagem. É este passo que decide se o disco vai tremer. Se as duas faces forem cortadas com a peça refixada entre elas, a espessura varia ao longo da circunferência e o cliente sente isso no pedal. Cortar as duas faces a partir de uma fixação as mantém paralelas por geometria e não por remontagem.
Furação, rasgos e balanceamento
A circunferência dos parafusos, os parafusos de retenção e quaisquer furos passantes vêm depois, geralmente após o acabamento das faces, para que a rebarba da furação não fique sob uma face acabada. Discos com rasgos são fresados com uma fresa pequena seguindo o contorno do rasgo. O balanceamento é o último passo: um corte raso na borda externa ou alguns bolsões furados removem o lado pesado, e num disco ventilado as nervuras precisam ficar intocadas enquanto isso acontece.
A fixação é onde o projeto se ganha
Aperte demais e o disco sai fora de redondo quando as castanhas abrem. Aperte de menos e o corte interrompido sobre as nervuras de ventilação vai movê-lo. Três hábitos removem a maior parte do risco.
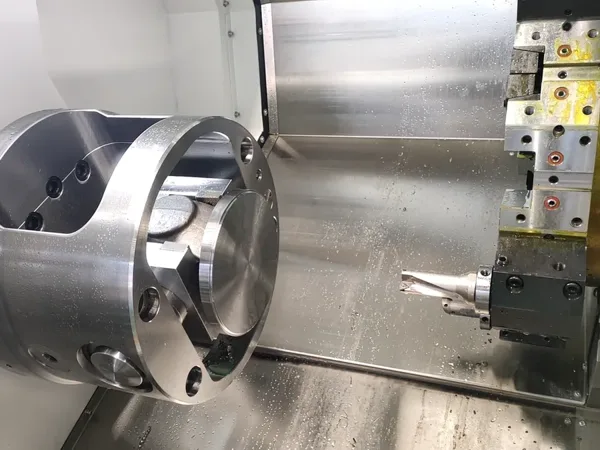
Usine castanhas macias no diâmetro do lote, para que o contato se espalhe pelo furo em vez de se concentrar em três pontos. Mantenha a pressão de fixação a mais baixa que o corte permitir, e dê o passe de acabamento com pouca profundidade para a peça não ser empurrada para longe da ferramenta. E para discos furados ou com rasgos, apoie a parte de baixo da faixa de atrito com uma placa de encosto, para a fresa não pressionar a faixa para dentro da folga entre as castanhas.
Discos de duas peças acrescentam um passo. O cubo de alumínio geralmente é usinado primeiro e o anel de ferro é acabado para casar com ele, de modo que o par possa ser parafusado e conferido como conjunto antes do balanceamento. Torneie as duas peças no mesmo datum e o conjunto chega à balanceadora mais perto do certo na primeira vez.
Máquinas que cotaríamos para este trabalho
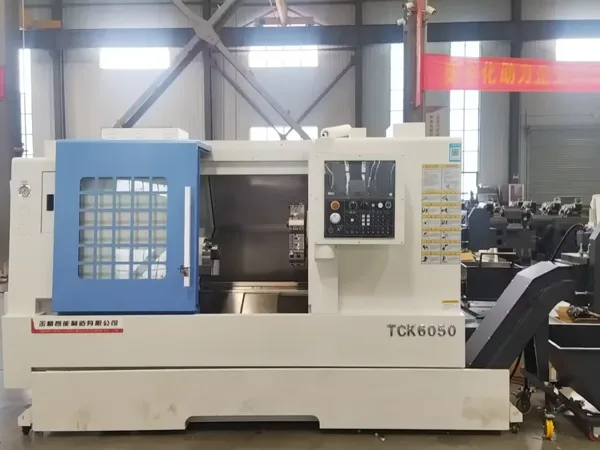
Trabalho em disco é torneamento com um pouco de fresamento acoplado, então o ponto de partida na nossa linha é um torno que segure uma peça larga e rasa na placa sem brigar com ela. Os tornos de barramento inclinado são feitos exatamente para isso, e o TCK70 cobre os tamanhos comuns de automóveis de passeio e comerciais leves. Para discos maiores de caminhão e ônibus, onde o diâmetro e o peso da fundição sobem, o TCK6350B tem o barramento e o cabeçote para o trabalho.
Onde o disco também precisa da circunferência de parafusos, dos furos rosqueados e dos rasgos no mesmo ciclo, um torno com ferramenta acionada elimina uma segunda fixação e o risco de concentricidade que vem com ela. As máquinas com torre motorizada da linha de torno-fresadora fazem o torneamento e a furação numa só plataforma, e o TCK6050SY vai um passo além: o segundo cabeçote recebe a peça depois de torneadas as faces, acaba a ponta do cubo, e o operador nunca precisa redefinir o datum do disco à mão.
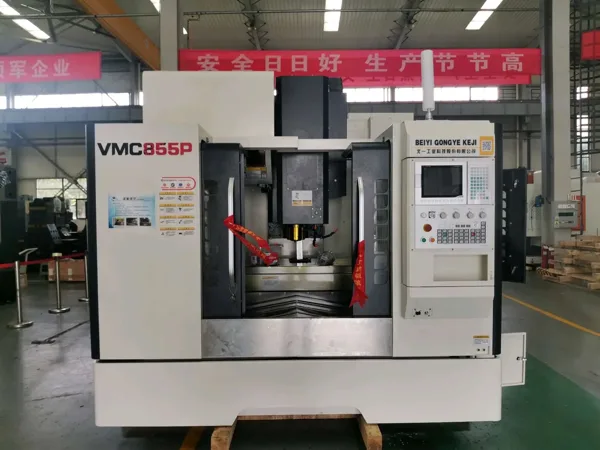
Se o seu mix pende para discos com rasgos e furos passantes em lotes pequenos, um centro de usinagem vertical com mesa rotativa pode rodar os padrões de furos como uma célula dedicada ao lado dos tornos, e o VMC1160 tem mesa para um dispositivo segurando quatro discos de uma vez. Conjuntos de duas peças com cubo de alumínio complexo assentam melhor numa plataforma de cinco eixos, porque os recursos inclinados e deslocados do cubo são acabados sem mover a peça; o HTMC800T é a máquina que revisaríamos para essa família.
Operando a célula em volume
A produção de discos é um negócio de volume, e a oficina que ganha é a que mantém o cabeçote girando. Isso normalmente significa um alimentador de barras ou de tarugos onde a peça começa como fundição num pallet, ou um carregador pórtico onde os discos são pesados o suficiente para que levantá-los à mão atrase o ciclo. Nosso grupo de automação constrói os dois, e a regra prática é simples: automatize o trabalho que já roda bem, não aquele que ainda precisa do processo corrigido.
A vida da ferramenta em ferro fundido é estável, o que torna fácil planejar uma troca programada em vez de cortar até a falha. O refrigerante deve ser abundante e apontado para a face e não para a aresta, porque o cavaco de ferro fundido é pesado, abrasivo e não se limpa sozinho. E como as faces de atrito são a superfície que o cliente vê e sente, mantenha uma estação limpa de lavagem e inspeção no fim da célula. Um disco geometricamente correto mas com rebarba na circunferência dos parafusos volta.
Como abordaríamos as suas peças
Envie o desenho, a quantidade anual e a condição da fundição, e voltamos com a sequência de operações, a fixação e a máquina da nossa linha que sustenta o ciclo. A Handemo fabrica máquinas-ferramenta desde 2008 e fornece compradores em mais de 150 países a partir de uma fábrica de 220.000 m², então preferimos dizer quais discos devem ficar na rota de duas operações no torno a vender uma célula que não serve ao volume.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Usinagem de peças de parede fina | Usinagem de caixas de rolamento flangeadas | Torno CNC ou torno-fresadora: como escolher | Máquinas CNC para fabricação de peças automotivas