Habitações da bomba de usinagem CNC: Processo e máquinas
Uma caixa de bomba parece um molde simples até você segurar o desenho ao lado dele. Dois bolsos de engrenagem que têm que ficar paralelos, um par de furos de eixo que carregam os rolamentos, uma placa de válvula cara que deve selar sob pressão, e galerias de óleo perfurados em ângulos através do corpo - cada uma dessas características decide se a bomba vaza, choraminga ou falha cedo. Máquina o poço de alojamento ea bomba é silencioso por anos; perder o alinhamento do furo e nenhuma quantidade de cuidado de montagem vai salvá-lo. Este artigo explica como as caixas de bomba de máquinas CNC Handemo - os materiais de fundição que mais vemos, os centros de usinagem que recomendamos, e a sequência de processo que nossa loja segue para engrenagens, pás e corpos de bomba de pistão.
A parte: Tipos de alojamento da bomba e materiais
Uma caixa de bomba é o corpo estrutural que carrega os elementos de bombeamento - conjuntos de engrenagens, cartuchos de palhetas ou conjuntos de pistão - e converte o movimento rotativo do eixo em fluxo de fluido. Ele tem que localizar as partes móveis em relação precisa uma com a outra, conter a pressão de trabalho sem vazamento, e fornecer as portas e passagens que movem o óleo através do circuito. As características usinadas que importam são as câmaras de engrenagem ou pistão, os furos de rolamento em cada extremidade do eixo, o rosto que sela contra a tampa ou placa da válvula, e os pés de montagem que prendem a bomba ao seu primeiro movedor.
As carcaças da bomba de engrenagens são geralmente peças de ferro cinzento, como HT250, escolhidas para o seu amortecimento, sua estabilidade na área do furo e seu baixo custo em volume. Corpos de bombas de vane e pistão são frequentemente alumínio - A380 ou moldes similares quando o corpo é uma forma complexa com portas integrais, ou alumínio fundido em areia para quadros maiores. As bombas pesadas e de alta pressão movem-se para ferro dúctil ou aço, onde o invólucro deve manter a sua geometria sob ciclos de pressão repetidos. O material muda a estratégia de corte mais do que as pessoas esperam: ferro quer cortes estáveis, consistentes com ferramentas rígidas, enquanto peças de alumínio precisam de geometria afiada e controle cuidadoso da pele fundida, que é dura e abrasiva, mesmo que o metal base é macio.
Máquinas recomendadas para alojamentos de bombas
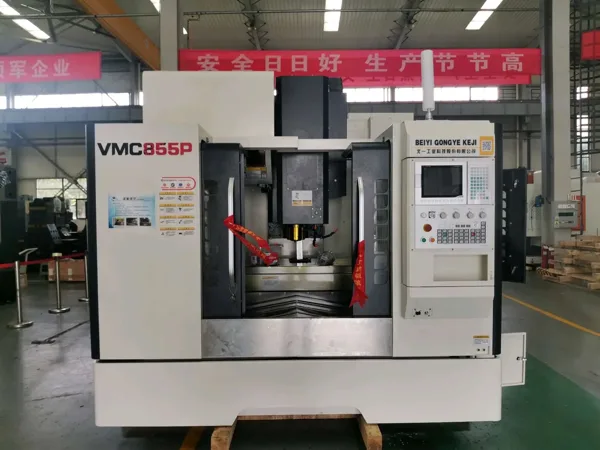
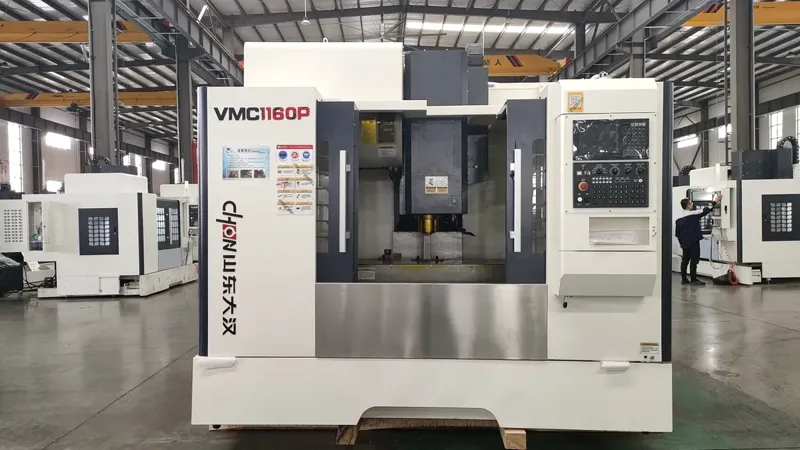
Para o protótipo e o trabalho do corpo da bomba de pequeno lote, a VMC1160 vertical machining center é a nossa recomendação padrão. As bolsas de engrenagens, furos de rolamento, face da válvula e pés de montagem podem ser alcançados a partir do topo em uma ou duas configurações, o que mantém as relações furo-a-face sob controle. O envelope de trabalho VMC1160 cobre a maioria das caixas de bomba de engrenagem e de palheta através de tamanhos médios de armação, e a máquina manuseia tanto o rugoso de ferro fundido quanto o acabamento de alumínio sem uma mudança de estratégia.
Uma vez que a carcaça precisa de trabalho em vários lados - o eixo furos em ambas as extremidades, a face da tampa, em seguida, o porto faces - um HMC630-DT horizontal machining center paga-se rapidamente. Sua mesa rotativa traz cada face para o eixo em um aperto, de modo que o alinhamento do eixo através da caixa é usinado sem re-fixação. Bomba de pistão grande e carcaças pesadas se encaixam no VMC1370 heavy-duty vertical machining center, which carries bigger tables and takes deeper cuts in ductile iron. Browse the full intervalo central de usinagem vertical e cada modelo segue a mesma regra: cortar os furos e as faces com as quais eles se relacionam em um aperto, ou planejar a fixação para que a parte não possa se mover entre eles.
Usinagem da carcaça da bomba: pontos de processo
Datums primeiro, fundição segundo
Bombas de ferro e alumínio ambas chegam com superfícies fundidas, ângulos de rascunho e linhas de separação que não têm nada a ver com a peça usinada. A primeira operação estabelece datums usinados - geralmente o principal face de montagem e dois orifícios de localização ou almofadas - e cada operação posterior referencia esses datums. As lojas que pulam esta perseguição de passo suportaram desalinhamento de lote para lote, porque cada fundição localiza ligeiramente diferente fora da superfície bruta.
Bolsos de engrenagens e furos de rolamento como um sistema
Os dois bolsos de engrenagem em uma caixa de bomba de engrenagem e os furos de rolamento em ambas as extremidades do eixo têm que ficar concêntricos e paralelos entre si. Nós usinamos os bolsos com uma sequência de perfuração rígida e os furos de rolamento com ferramentas curtas e rígidas, e terminamos os diâmetros relacionados na mesma configuração onde a geometria da máquina permite. No HMC, a tabela rotativa nos permite furar de uma extremidade, índice e furo da outra extremidade para que o eixo de alinhamento do furo seja mantido pela máquina em vez de por uma re-fixação manual.
Galerias de petróleo, buracos cruzados e faces de porto
Corpos de bomba são cheios de galerias de óleo angulares e cruz buracos que quebram os bolsos ou os furos. Estas características precisam de uma broca spot antes da broca, ciclos de peck controlados quando o furo é profundo, e ruptura de borda cuidadosa onde o furo quebra em um furo usinado - um burr aqui é um contaminante que irá marcar a engrenagem definida na primeira corrida. As faces do porto são geralmente usinadas planas e acabadas com um passe de luz, de modo que os assentos de ajuste sem um caminho de vazamento.
Faces de vedação e padrões de fixação
A face da tampa e a face da placa da válvula carregam o selo de pressão, então eles são usinados na mesma configuração que as características que eles se relacionam, em seguida, terminou com cortes de luz para manter a superfície estável. Os padrões de fixação ao redor do perímetro são perfurados e perfurados a partir do mesmo dado; usamos uma broca spot primeiro para que a broca da torneira não caminhe na superfície como-cast ou curva. Quando um buraco perfurado entra numa galeria, a peça recebe um passe de limpeza antes de sair da máquina.
Controle de chip dentro de corpos fechados
Bolsos cegos, portas angulares e furos intersectoriais prendem chips, e um chip deixado dentro de um corpo de bomba é uma falha de garantia esperando por um cliente. O líquido de refrigeração de eixo limpa as galerias profundas, e cada caixa recebe um passo de lavagem e inspeção antes da montagem. No HMC, os chips caem da parte em vez de coletar nos bolsos - mais uma razão para as lojas de bombas de alto volume executar máquinas horizontais.
Qualidade e consistência
Os compradores da bomba rejeitam carcaças para furos de eixo que não são alinhados, bolsas de engrenagem que não são paralelas, faces de vedação que vazam, e fios de porta que falham montagem. Essas falhas remontam a mover a parte entre operações, overhangs ferramenta longa, ou aperto de uma fundição sem apoiar a área de furo. Nossa abordagem é uma estrutura que localiza dados usinados, uma sequência que mantém características relacionadas em um aperto, e uma carcaça de teste antes do lote correr. Quando o primeiro alojamento e o milésimo alojamento passam pelo mesmo equipamento e pelo mesmo programa, o cliente obtém a consistência necessária para construir bombas.
Perguntas Mais Frequentes
Qual máquina CNC é melhor para caixas de bomba?
Para protótipos e pequenos lotes de trabalho, um centro de usinagem vertical, como as máquinas Handemo VMC1160, bolsas de engrenagens, furos de rolamento e faces de vedação em uma instalação. Habitações que precisam de usinagem em várias faces se adequam ao centro de usinagem horizontal HMC630-DT, cuja mesa rotativa mantém o alinhamento do eixo através do corpo. Bomba de pistão grande e carcaças pesadas se encaixam no modelo VMC1370 de serviço pesado.
Você faz máquinas de ferro fundido e caixas de bomba de alumínio?
Sim. As carcaças de ferro cinzento são usinadas com configurações estáveis, rígidas e cortes consistentes; as carcaças de alumínio recebem ferramentas afiadas, passes controlados através da pele fundida e a mesma disciplina de dado. Citamos ambos os materiais regularmente e planejar o processo a partir da qualidade de fundição em vez de a partir de um programa genérico.
Como você mantém galerias de petróleo e buracos cruzados limpos?
O líquido de refrigeração de eixo limpa buracos profundos durante a perfuração, e cada carcaça é lavada e inspecionada antes de sair da loja. Buracos perfurados que quebram passagens internas recebem um passo de limpeza extra, e desparafusamos cada borda onde um furo perfurado encontra um furo usinado.
Você pode suportar protótipo para volumes de produção?
Temos. Um cliente pode começar com uma única caixa de teste para validar o equipamento e o processo, em seguida, escalar para produção em lote na mesma configuração. Envie o desenho de carcaça, fonte de fundição e volume anual, e nós vamos recomendar a máquina, abordagem de fixação e sequência de processo - além de opções, tais como o líquido de refrigeração e transportadores de chip que se adequam ao trabalho do corpo da bomba.
Obter um plano de usinagem de habitação da bomba
Conte-nos sobre sua carcaça - material, tamanho, qualidade de fundição, características usinadas e tamanho de lote - e Handemo irá recomendar o centro de usinagem e processo certo. Contato Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Machining EV Motor Habitações e Corpos de válvulas hidráulicas de usinagem CNC - more closed-body parts where bore position and sealing faces decide the result.