Usinagem CNC de carcaças de motores de veículos elétricos: processo e máquinas
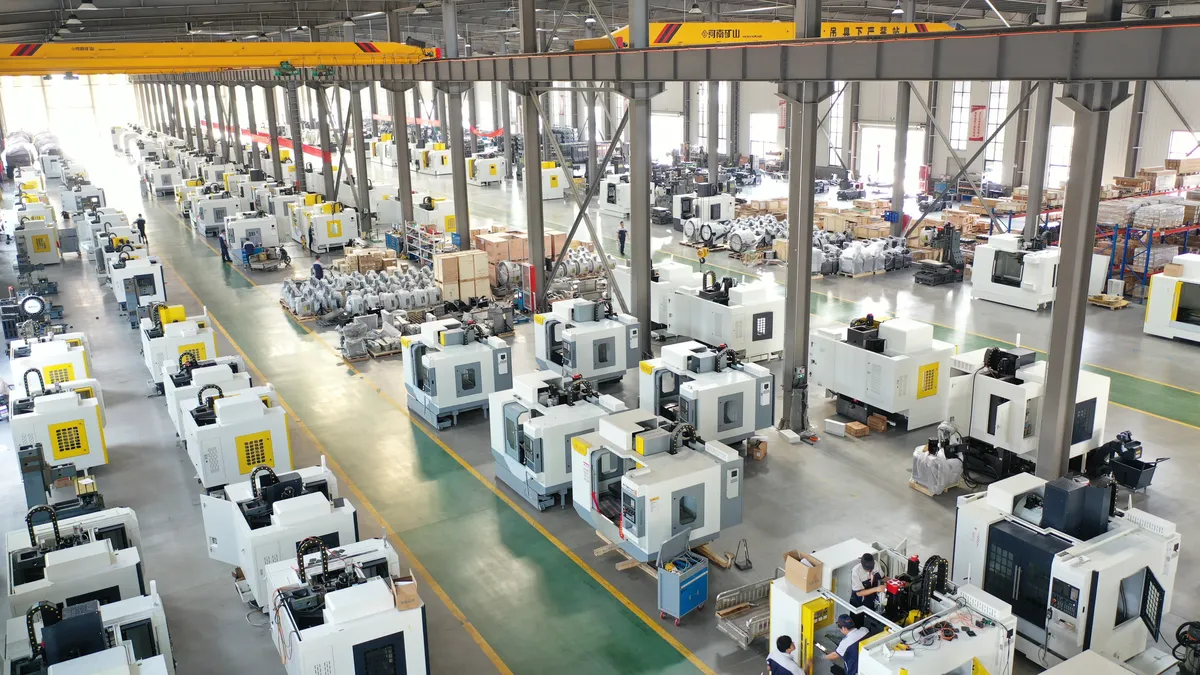
Uma carcaça de motor EV não parece uma parte difícil - até que você esteja ao lado de um. É um molde do tamanho de uma pequena caixa de ferramentas, com paredes finas, um furo grande que tem que sentar o estator, duas faces usinadas que parafusos para a caixa de velocidades e o inversor, e trinta ou mais buracos perfurados ao redor da borda. O material é de alumínio macio, que soa fácil, mas alumínio macio é exatamente o que se move quando você desapertá-lo. Lojas que maquinam estes alojamentos lutam contra os mesmos três problemas: distorção após a parte deixar o suporte, tagarelice nas seções finas, e manter um furo grande rodada quando a fundição relaxa. Este artigo abrange a forma como as máquinas CNC Handemo EV motrizes - os materiais, as máquinas que recomendamos, e a sequência de processo que mantém carcaças dentro do desenho.
A Parte: Materiais e Geometria
Uma caixa de motor de veículo elétrico faz dois trabalhos. Ele carrega o estator e rotor em alinhamento preciso, e conecta o motor ao resto do drivetrain através de faces usinadas. O furo do estator domina a parte - um furo grande, geralmente cego ou pisado usinado de um molde de morrer. Ao seu redor, senta-se o rosto de montagem da caixa de velocidades, o rosto do inversor, passagens de resfriamento e um anel de furos de fixação. Porque a carcaça é a espinha dorsal estrutural da unidade de acionamento, suas faces usinadas e furo determinar o quão silenciosamente o motor funciona e quanto tempo os rolamentos duram.
As peças vazadas de alumínio - famílias A356 e A380 são as mais comuns - compõem quase todos os alojamentos de passageiros-veículo. Die casting dá paredes finas, consistentes e jaquetas de refrigeração complexas em um tiro, mas também traz os problemas maquinistas: pele fundida com pontos duros, porosidade que aparece na parede furo, e tensões internas que liberam como o material sai. As carcaças de motor comercial e industrial são muitas vezes peças de ferro cinzento ou areia de alumínio, que máquina diferente novamente - o ferro é perdoador e estável, enquanto o alumínio fundido em areia precisa de primeiros cortes cuidadosos através da escala. Nós maquinamos todos eles, e o planejamento do processo começa com a qualidade de fundição, não a máquina.
Máquinas recomendadas para Habitações EV Motor
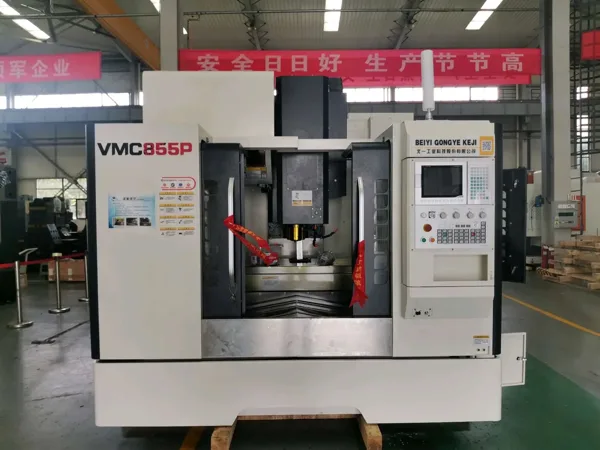
Para protótipos e trabalhos de alojamento de pequenos lotes, a VMC1160 vertical machining center é o nosso ponto de partida habitual. O furo do estator, a face da caixa de velocidades e o anel do parafuso podem ser todos usinados em uma instalação, que é o que mantém o quadrado do furo nas faces. O VMC1160 tem o envelope de trabalho e força de mesa para alojamentos até o tamanho médio de um veículo de passageiros, e trocar entre variantes de alojamento em um lote é simplesmente uma mudança de equipamento.
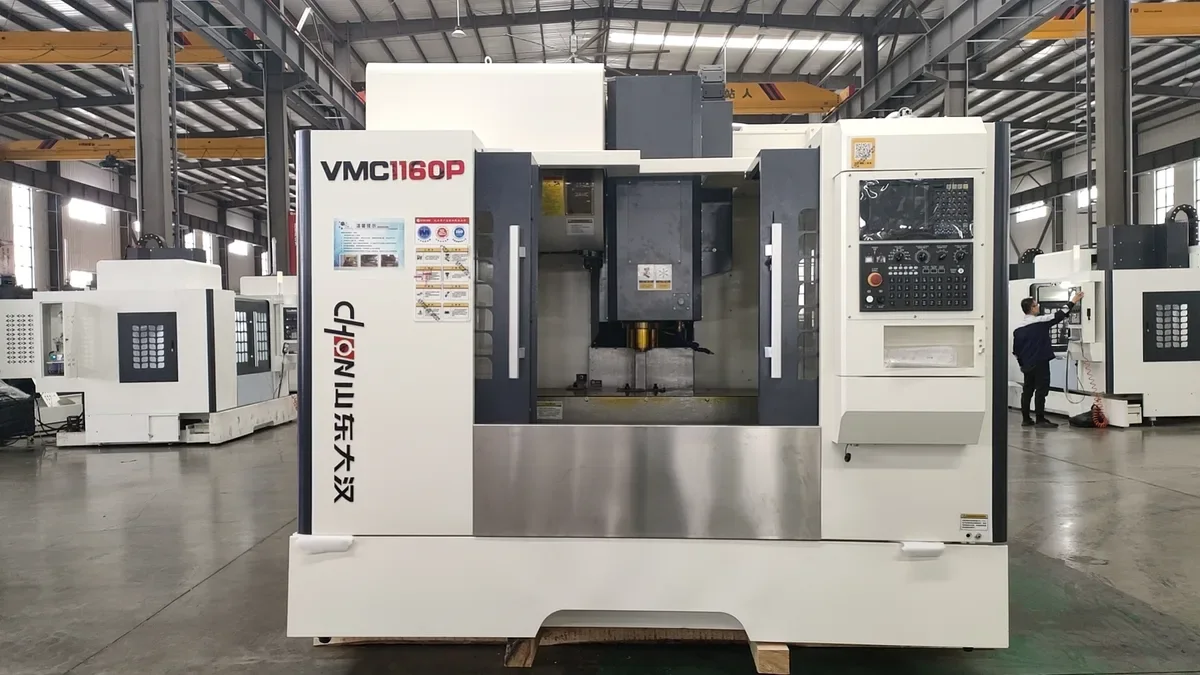
Uma vez que os volumes sobem ou a caixa precisa de usinagem em várias faces - o lado caixa de velocidades, em seguida, o lado inversor - um HMC630-DT horizontal machining center ganha o seu sustento. Sua tabela rotativa indexa a parte de modo que o eixo atinja várias faces em um aperto, e as fichas caem em vez de sentar no furo. Para grandes caixas de tração-motor e aplicações de caminhão, o VMC1370 heavy-duty vertical machining center carrega a carga extra da mesa e manuseia cortes mais profundos através dos moldes mais pesados. Tudo o que você selecionar de nosso intervalo central de usinagem vertical, the rule is the same: machine the bore and the faces it relates to without unclamping the part between them.
Usinagem da carcaça do motor EV: pontos de processo
Fixar o molde, não a forma final
As carcaças de alumínio molam quando você desapertá-los, de modo que o dispositivo tem que segurar a fundição da forma que ele vai sentar em serviço - suportado sob as áreas de rolamento eo anel de parafuso, nunca apenas preso através do meio de uma parede fina. Usamos dispositivos que localizam os pontos de fundição primeiro, maquinamos uma face de referência, e depois relocalizamos superfícies usinadas para o resto das operações. Tentar segurar uma fundição de paredes finas duramente contra uma mesa plana é a maneira mais rápida de cortar uma caixa que olha direito sobre a máquina e está fora de forma no CMM.
O furo do estator é a referência
O furo do estator é usinado primeiro ou segundo, e tudo mais é posicionado a partir dele. Dimensionamento de boro é feito com uma barra rígida chata, overhang curto, e passes de acabamento leve - uma barra longa em um furo de alumínio macio é uma receita para afiador e marcas de tagarelice. Se a fundição tem porosidade perto da parede do furo, nós trazê-lo antes de usinagem para que o cliente pode decidir entre soldagem, impregnação ou uma fundição revista antes de fazer um buraco que não pode ser movido.
Rostos, anéis de parafusos e ligações de arrefecimento
As faces da caixa de velocidades e do inversor são usinadas na mesma configuração que o furo, sempre que possível, de modo que a flacidez do rosto e a quadrada do furo são controladas em conjunto. Os furos ao redor da borda são perfurados e perfurados a partir do mesmo dado; uma broca de ponto primeiro impede que a broca de torneira de andar em uma superfície curva ou como-cast. As conexões de refrigeração são geralmente perfuradas e grampeadas em um ângulo ou em bolsos cegos - o tipo de característica que precisa de uma verificação de programa e uma parte de teste antes da produção é executado, não um palpite no chão.
Controle de chip dentro de uma caixa fechada
Furos cegos e portas de refrigeração angulares armadilha chips, e um chip deixado em uma passagem de resfriamento é uma reivindicação de garantia esperando por um cliente. O líquido de refrigeração através do eixo ajuda a limpar buracos profundos, e cada buraco perfurado que entra em uma cavidade recebe um passo de limpeza antes da carcaça se mover para a montagem. Em máquinas horizontais, a gravidade faz a maior parte deste trabalho para você - outra razão de lojas de habitação de alto volume executar HMCs.
Deixe o elenco se estabelecer antes de terminar
Die castings liberar estresse como o material é removido. Para alojamentos com requisitos funcionais apertados, nós áspero o furo e rostos, deixar a parte sentar - às vezes durante a noite na luminária - em seguida, terminar em uma segunda passagem. Adiciona um dia à programação e economiza semanas de reclamações de campo. É o tipo de passo que só aparece na folha de processo de uma loja que tem realmente usinado essas peças.
Qualidade e consistência
Os compradores de carcaça de motor rejeitam peças para furos de estator fora de série, enfrenta essa rocha na junta da caixa de velocidades, e furos perfurados que falham montagem. Essas falhas vêm de mover a parte entre as operações, overhangs ferramenta longa, e aperto de uma peça de parede fina como se fosse um bloco de aço. Nossa abordagem é uma estrutura que suporta a fundição, um processo que máquinas relacionadas características em um aperto, e uma parte de teste antes do lote é executado. Quando o primeiro alojamento e o quinto alojamento passam pela mesma instalação e pela mesma sequência, o cliente obtém consistência que pode construir uma linha de produção ao redor.
Perguntas Mais Frequentes
Que máquina CNC é melhor para carcaças de motor EV?
Para protótipos e pequenos lotes de trabalho, um centro de usinagem vertical, como as máquinas Handemo VMC1160 o furo do estator, faces de montagem e anel de parafuso em uma instalação. Altos volumes ou carcaças que necessitam de várias faces usinadas se adequam ao centro de usinagem horizontal HMC630-DT, e grandes caixas de tração se encaixam no modelo VMC1370 de serviço pesado.
Você trabalha com caixas de alumínio com paredes finas?
Sim. Os moldes finos são manuseados com acessórios que suportam a fundição em posição de serviço, o corte controlado nas seções da parede e uma sequência áspera-então-terminada que permite que a peça se estabeleça entre os passes. Nós também sinalizamos porosidade ou defeitos de fundição para o cliente antes de usinagem furos críticos.
Você pode suportar protótipo para volumes de produção?
Temos. Um cliente pode começar com uma única carcaça de teste para validar o processo e fixação, em seguida, escalar para produção em lote na mesma configuração. Envie o desenho de carcaça, fonte de fundição e volume anual, e nós vamos recomendar a máquina, a aproximação de fixação e sequência de processo - e as opções de citação, tais como o líquido de refrigeração e transportadores de chip que se adequam ao trabalho de carcaça.
Obtenha um plano de usinagem EV Motor Housing
Conte-nos sobre sua carcaça - material, tamanho, qualidade de fundição, características usinadas e tamanho de lote - e Handemo irá recomendar o centro de usinagem e processo certo. Contato Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Corpos de válvulas hidráulicas de usinagem CNC e Habitações de rolamento de flange de usinagem CNC - more block-style parts where bore position and face geometry decide the result.