Peças de parede fina de usinagem CNC: Processo e máquinas
Uma parte de parede fina geralmente começa como a idéia de alguém economia de peso - máquina de distância de tudo o que não está carregando carga e deixar uma forma que ainda faz o trabalho. O problema aparece na máquina. Uma vez que uma parede fica fina, ela pára de se comportar como um corpo rígido e começa a comportar-se como uma mola: ela empurra para longe do cortador sob a força de corte, estala de volta depois que a ferramenta passou, anéis sob o fuso, e move o momento em que o torno fecha sobre ele. Uma parede que parece bem na luminária pode estar fora de forma assim que as pinças saem. Este artigo explica como Handemo CNC máquinas peças de parede fina - os materiais que vemos mais, as máquinas que os colocamos em, e as regras de processo que manter uma parte leve verdadeiro desde o primeiro corte para o último.
O que conta como parte da parede fina
Não há um único número que defina uma parede fina, pois a dificuldade depende da relação entre espessura da parede, tamanho da peça e material. Uma parede que é fácil de usinar em uma tampa de rolamento pode ser um problema em uma caixa grande onde a mesma parede corre um longo caminho sem suporte. O que os trabalhos têm em comum é que as características usinadas estão suficientemente perto da parede que a força de corte, o calor e o aperto todos aparecem na forma final. Na prática, nosso trabalho de parede fina cai em alguns grupos familiares: suportes de montagem e braços de apoio, tampas e painéis com costelas, caixa de velocidades e caixas de bomba onde as paredes são iluminadas, impulsores e corpos de ventilador, gabinetes de sensores e eletrônicos, e peças estruturais longas com bolsos profundos em ambos os lados.
O alumínio domina o grupo - 6061 e 7075 placa e extrusões para suportes, tampas e gabinetes onde o peso leve importa mais do que qualquer outra coisa. Aço e inoxidável aparecem onde a peça tem que sobreviver ao desgaste ou corrosão, e seções finas em aço são mais difíceis porque as forças de corte são maiores. As carcaças trazem sua própria versão do problema: a pele como-cast é mais difícil do que o núcleo, então a primeira passagem do cortador é desigual e a parede recebe um empurrão exatamente onde a parte é mais fraca. Peças de parede fina de titânio são uma parcela menor do nosso trabalho, mas eles punem qualquer processo que se baseia em cortes pesados ou refrigerante faminto.
Por que as peças de parede fina são difíceis de máquina
Deflexão sob a força de corte
O cortador empurra na parte com uma força o eixo e a máquina pode absorver facilmente, mas uma parede fina não pode. A parede se curva, a ponta de corte leva uma carga mais leve, e a superfície que sai é afilada, ondulada, ou simplesmente mais fina no meio do que nas extremidades. Empurre mais duro para compensar e a parede se dobra mais. A resposta não é força; é manter a carga na parede baixa e o suporte atrás dela alta.
Calor, e o stress que deixa para trás
A usinagem move o calor para a parte. Em uma seção grossa que o calor se espalha e a parte permanece estável. Em uma parede fina o calor permanece local, a parede cresce enquanto está sendo cortada, e depois esfria em uma forma que não é a forma que o programa pediu. Removendo um monte de material de um lado de uma placa libera o estresse interno que estava no estoque, e a parte se curva à medida que o corte progride. Rough, em seguida, deixe a parte resolver, em seguida, terminar - a mesma lógica que funciona em placas de molde funciona aqui.
Distorção do fecho
Um torno que fecha com força suficiente para segurar um bloco pesado vai achatar uma parede fina sem que o operador perceba. A peça é usinada na forma pinçada, e volta quando o torno abre. Mandíbulas macias entediado para o perfil da peça, aperto de baixa pressão, e grampos que pressionam um chefe grosso em vez da parede em si tudo custa menos do que a sucata de um lote.
Chatter
Anel de paredes finas. A parede vibra em sua própria frequência, a ferramenta marca a superfície com um padrão que piora com cada passagem, e o operador recua da alimentação até que o tempo do ciclo se torne o problema. A correção é uma combinação: overhang de ferramenta mais curto, um cortador mais afiado com uma geometria de corte mais leve, um caminho de ferramenta que mantém a carga constante em vez de enfurecê-lo, e - onde a parte permite - algo atrás da parede para humidhá-lo.
Máquinas recomendadas para peças de parede fina
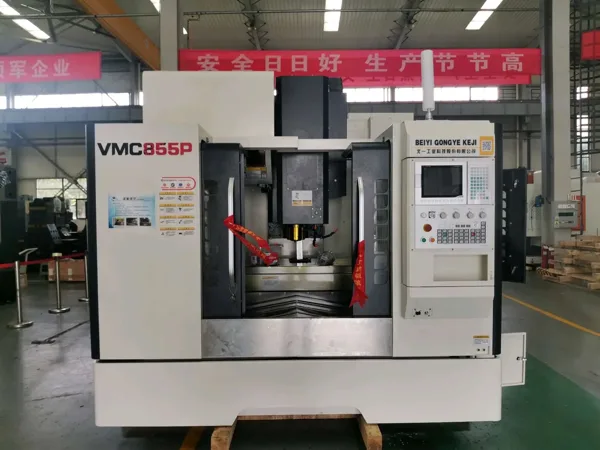
O trabalho de parede fina recompensa a velocidade do fuso e a rigidez da máquina muito mais do que recompensa o tamanho. O nosso ponto de partida padrão é o Handemo VMC855 centro de usinagem vertical, a compact high-speed machine that lets us run light, fast passes with small cutters - the cutting strategy thin walls respond to best. Its table covers brackets, covers, bearing caps and the smaller housings where most thin-wall jobs start, and the machine is quick to set up for the mixed batches this kind of work usually arrives in.
Quando a peça cresce - um braço de apoio longo, um compartimento de bolso profundo, uma caixa de velocidades iluminada ou caixa de bomba - o VMC1160 vertical machining center dá o tamanho da mesa e a viagem para segurar a parte inteira em menos configurações, o que importa porque cada re-clamp de uma parte fina é outra chance de carregá-lo em uma forma dobrada. Para trabalhar com detalhes finos e muito acabamento, o VMC1370D high-speed mold machining center é construída em torno da mesma idéia levada mais longe, com um pacote de fuso e movimento projetado para cortes de luz em alta alimentação.
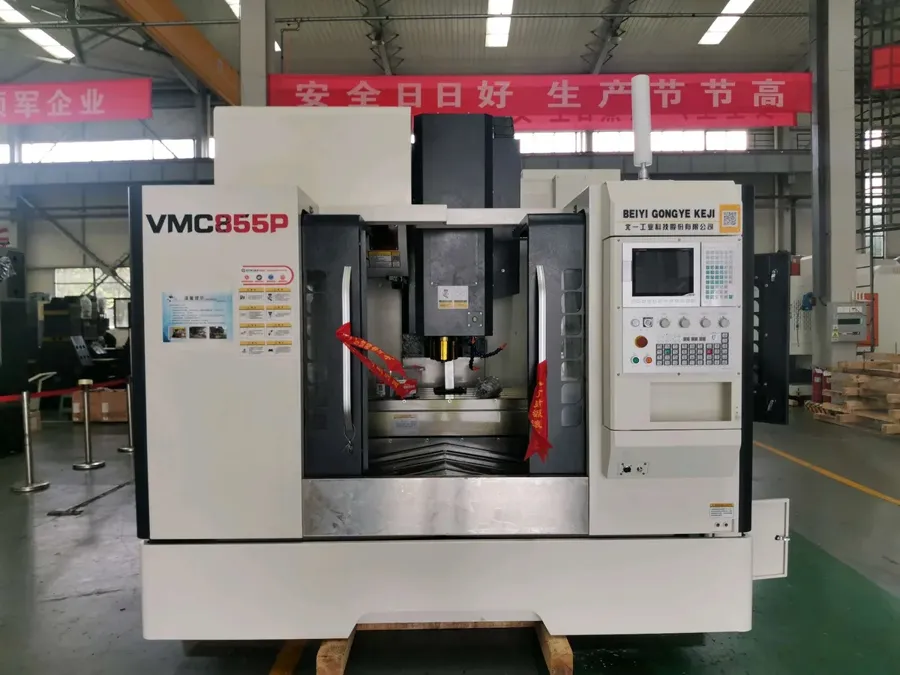
Partes que precisam de usinagem em várias faces são o caso de uma máquina horizontal. A HMC630-DT horizontal machining center traz cada face para o eixo em uma mesa rotativa, de modo que uma caixa com paredes iluminadas pode ser usinada de várias direções em um aperto em vez de ser movido entre dispositivos. Esse é o maior controle de distorção em uma caixa de parede fina, e é a razão pela qual peças leves de alto volume funcionam horizontalmente. Através do alcance - ver o cheio intervalo central de usinagem vertical - the rule is the same: the fewer times the part is clamped, the fewer chances it has to spring out of shape.
Regras de processo que mantêm uma parede fina em forma
Construir datums nas seções grossas
Cada processo de parede fina começa por decidir onde a peça será realizada e medida, e a resposta nunca é a parede. Datums são colocados em chefes, jantes e almofadas grossas que não se movem sob força de aperto, e cada operação posterior referencia-los. Quando uma peça não tem seção grossa para poupar, nós maquinamos uma guia temporária ou processamos o chefe e a removemos no final - cortando-a custa menos do que lutar contra uma parte móvel para todo o ciclo.
Rough, relaxe, termine
Tiramos a maior parte do material em uma operação de desbaste, depois deixamos a parte sentar - às vezes durante a noite em partes onde o estresse de estoque importa - antes de terminar. A rugosidade libera tensão no material e move o calor para a parte; terminando uma parte que não se estabeleceu apenas bloqueia o movimento para a superfície final.
Leve e rápido bate pesado e lento
Uma parede fina responde à força de corte, não à taxa de alimentação. Nós executamos engajamentos radiais menores, velocidades de fuso mais altas e feeds mais rápidos, de modo que a carga na parede permanece baixa e o cortador gasta menos tempo esfregando. Escalar moagem, um caminho de ferramenta suave e uma entrada controlada no corte todos manter a força estável, que é o que impede a parede de ser empurrado em uma afinação.
Apoie a parede e depois corte-a.
Onde a geometria permite, nós maquinamos uma teia de suporte, deixamos o material como uma costela natural, ou usamos um material de baixa fusão para fazer backup da parede durante o passe de acabamento, em seguida, remover o suporte em uma operação final leve. Em peças com bolsos de ambos os lados, a sequência é planejada para que cada lado seja suportado enquanto o outro está sendo usinado.
Ferramentas e refrigerante para baixa força
Cortadores de geometria positiva com um pequeno raio de canto manter a força de corte para baixo eo acabamento previsível. Através do movimento e através da ferramenta de refrigeração puxar o calor para fora na borda em vez de deixá-lo mergulhar na parede, e explosão de ar é muitas vezes a melhor escolha em bolsos de alumínio profundo onde uma piscina de refrigerante iria prender chips contra uma superfície terminada.
Medir a parte como o cliente recebe
Uma parte de parede fina medida enquanto ainda está presa não diz quase nada. Nossa inspeção tem lugar com a parte livre, apoiada da forma como será em serviço, de modo que os números descrevem a parte que o cliente recebe em vez da parte que o equipamento estava segurando.
Qualidade e consistência
Peças de parede fina são rejeitadas para paredes que são mais finas no meio do que nas extremidades, bolsos que não são paralelos, rostos que se curvam após os grampos saem, e superfícies que mostram marcas de tagarelice. Cada uma dessas falhas remonta a uma decisão de processo - como a parte foi realizada, quanta força foi colocada na parede, quanto calor foi deixado nela, e se foi permitido se estabelecer antes de terminar. Handemo tem vindo a construir máquinas-ferramentas em Tengzhou desde 2008, através de uma fábrica de 220.000 metros quadrados com mais de 660 funcionários, e os programas de parede fina que executamos aqui são construídos em torno de uma parte de teste primeiro: provar o equipamento e a sequência em uma peça, em seguida, executar o lote na mesma configuração.
Perguntas Mais Frequentes
Qual é a melhor máquina para peças de parede fina?
Para a maioria dos suportes, capas e caixas pequenas, um centro de usinagem vertical de alta velocidade, como o Handemo VMC855 é o ponto de partida certo, porque passes rápidos leves são o que paredes finas toleram. Peças maiores ou de bolso profundo se adequam ao VMC1160, o trabalho de acabamento fino se adapta ao VMC1370D de alta velocidade e as carcaças multifacetadas são melhor executadas no centro de usinagem horizontal HMC630-DT para que a peça permaneça em um aperto.
Como você impede uma parede fina de desviar durante a usinagem?
Mantendo a força de corte baixa e o suporte alto: pequenos cortes radiais em alta velocidade do eixo, ferramentas afiadas com overhang curto, um caminho de ferramenta que entra no corte suavemente, e uma fixação que mantém a parte em suas seções grossas em vez de na parede. Quando a geometria permite, é utilizada uma teia de suporte ou um suporte de baixo derretimento durante o passe de acabamento.
Será que um roughing e acabamento split adicionar custo?
Adiciona uma configuração, mas salva a parte. Roughing, deixando o material se instalar, em seguida, o acabamento é a única maneira confiável de manter a forma em uma parte onde o stress estoque ou calor de corte irá mover as paredes. Em um lote, a operação extra é muito mais barato do que um retrabalho ou um lote rejeitado.
Você pode usinar peças de parede fina em alumínio e aço?
Sim. Alumínio é o material mais comum para o nosso trabalho de parede fina, e nós também máquina de aço, inoxidável e fundição onde a peça precisa de mais resistência ou resistência ao desgaste. Cortes de aço com maior força, de modo que o equipamento e o caminho da ferramenta são planejados em torno disso desde o início. Envie o desenho, o material e o tamanho do lote, e vamos recomendar a máquina, a abordagem de fixação e a sequência do processo.
Obter um plano de usinagem de parede fina
Conte-nos sobre sua parte - material, tamanho, a parede mais fina, as características que têm que se manter verdadeiro eo tamanho do lote - e Handemo irá recomendar o centro de usinagem direito eo processo para ir com ele. Contato Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Habitações da bomba de usinagem CNC e CNC Machining EV Motor Habitações - two more part families where the wall and the bore decide whether the part is accepted.