Eixos de aço inoxidável de usinagem CNC: Processo e Máquinas
Um eixo de aço inoxidável raramente falha no desenho. Falha no serviço - em um lábio de vedação que tem usado oval, em um diário de rolamento que perdeu seu ajuste, ou em um fio que não vai segurar seu torque. Tornando-se inox é onde a maioria desses problemas são criados, e onde eles são impedidos. O material luta com a ponta de corte de maneiras que o aço carbono não, e um eixo é uma parte longa, esbelta que se afasta da ferramenta no momento em que a carga fica pesada. Este artigo explica como as máquinas de aço inoxidável Handemo CNC são os eixos - as notas que mais vemos, as características que decidem se um eixo é aceito, as máquinas onde colocamos o trabalho, e as regras de processo que seguimos desde o primeiro passe de desbaste até a inspeção final.
O que faz um eixo de aço inoxidável diferente
Nem todas as máquinas de grau inoxidável da mesma forma, e a primeira decisão em qualquer trabalho de eixo é qual família estamos cortando. Os graus austeníticos como 304 e 316 são os mais comuns em bombas, equipamentos alimentares e máquinas de processo. Eles são duros e resistentes à corrosão, mas eles trabalham duro - a superfície fica mais difícil à medida que o cortador esfrega, eo próximo passo encontra uma pele que é mais resistente do que o núcleo. Os graus ferrítico e martensítico, como 420 e 416, são usados onde o eixo precisa de dureza ou resistência ao desgaste; 416 é de usinagem livre e se comporta muito melhor no corte, enquanto 420 recompensa um processo controlado porque é mais difícil em ferramentas. Graus de endurecimento de precipitação como 17-4PH sentar-se entre: eles máquina para um bom acabamento antes do envelhecimento, em seguida, ganhar força no tratamento térmico.
O que todos eles compartilham é que conduzem o calor para longe da vanguarda lentamente. Em aço carbono uma boa parte das folhas de calor com o chip; em inox uma parte maior permanece na ferramenta e na peça de trabalho. Essa única propriedade impulsiona a maioria das regras práticas em um eixo: manter a ponta de corte afiada, mantê-lo fresco, manter a carga estável, e nunca deixar a ferramenta sentar e esfregar.
Onde os eixos de aço inoxidável são usados
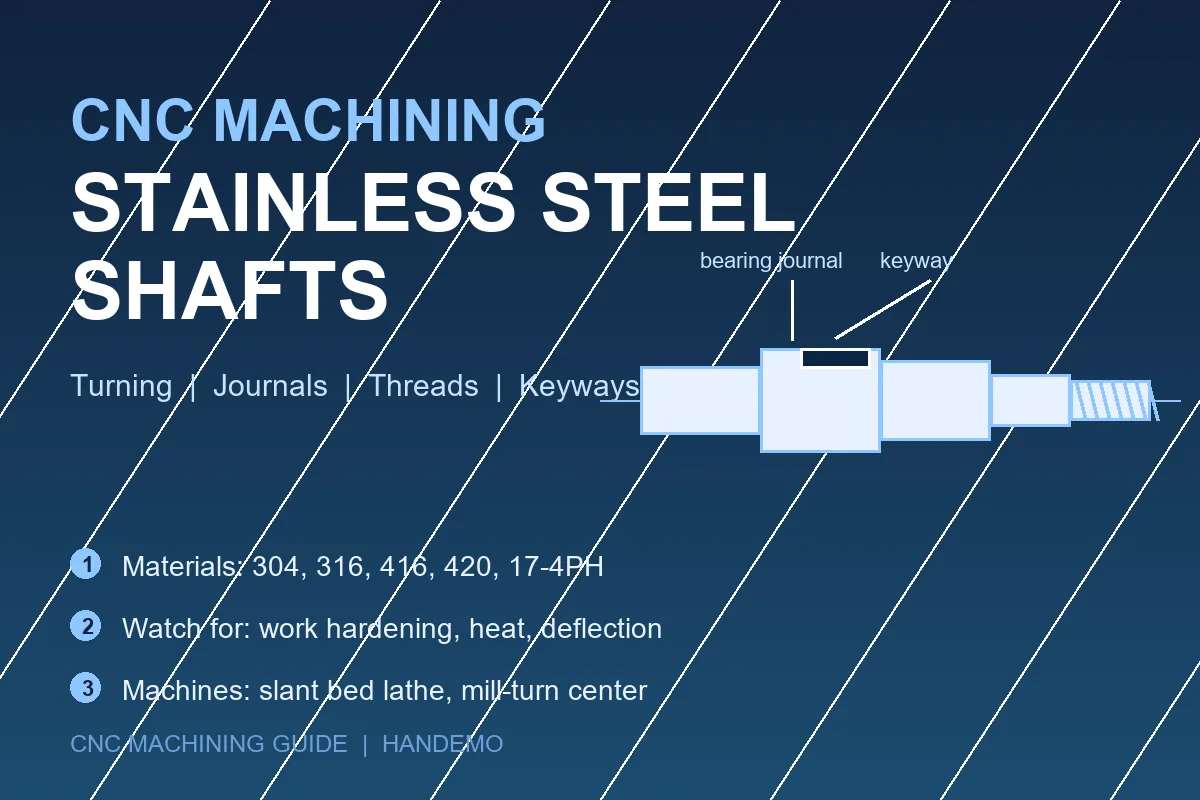
O nosso trabalho de eixo inoxidável cai em algumas famílias claras. Os eixos da bomba carregam um impulsor em uma extremidade e um acoplamento na outra, com uma vedação rodando em um diário acabado no meio. Eixos motores e fusos de válvulas têm formas semelhantes, mas diferentes superfícies que importam. Os eixos misturadores e agitadores são longos e esbeltos, por isso a deflexão é o problema. O equipamento alimentar e farmacêutico utiliza 316 eixos onde a superfície tem de ser lisa e limpa. As peças hidráulicas e instrumentais precisam de um ombro ou um passo que localize outra coisa, o que significa que as faces e diâmetros têm de trabalhar em conjunto. Em cada família, o eixo é julgado menos pela sua forma geral do que por um pequeno número de superfícies: os diários de rolamento, o assento de vedação, o ombro que controla o escoamento, o fio que tem que segurar, e qualquer chaveiro, plano ou spline que transmite o torque.
Por que é difícil mudar de eixo
Endurecimento do trabalho
Uma borda sem brilho ou uma passagem muito leve sobre austenítico inoxidável esfrega a superfície em vez de cortá-la, ea superfície endurece sob a ferramenta. O próximo passo então tem que cortar uma pele mais dura, o que embota a borda mais e endurece a camada novamente. A correção é uma borda de corte afiada, positiva, uma profundidade real de corte que fica sob a camada endurecida, e uma alimentação que mantém a ferramenta engajada em vez de patinar. Re-cortar a mesma superfície com um passe de luz é a maneira mais rápida de tornar um eixo inoxidável mais difícil do que a ferramenta.
Calor e a ferramenta
Porque o calor fica perto da borda, grau de ferramenta e matéria de refrigeração mais do que em aço. Usamos classes e revestimentos destinados a inox e manter o refrigerante entregue onde o chip realmente forma. Executando um eixo seco em inox, ou com refrigerante voltado para o local errado, encurta a vida da ferramenta e esconde os primeiros sinais de um corte ruim até que o acabamento já está marcado.
Deflexão numa parte esbelta
Um eixo é longo em relação ao seu diâmetro, de modo que a força de corte empurra-o para longe da ferramenta. O resultado é uma afinação, uma forma de barril, ou um diâmetro que está certo no mandril e errado na extremidade da traseira. Em eixos longos nós controlamos isto com um repolho ou descanso constante, tomando passes equilibrados em ambos os lados, e mantendo a carga de corte modesta para que a parte não se dobre longe do corte.
Chatter e terminar
Anel de eixo. Um eixo esbelto com um monte de comprimento não suportado vibrará em sua própria frequência, e a ferramenta marca a superfície com um padrão que fica pior a cada passo. As respostas são as mesmas que são em qualquer parte fina: uma inclinação mais curta, uma configuração rígida, um caminho de ferramenta que entra no corte suavemente, e suporte suficiente por trás do trabalho para amortecer a vibração.
Galling em fios e encaixes
A inox tende a soldar - se sob pressão. Nos fios, na prensa encaixa-se e em qualquer superfície que deslize, isto aparece como metal rasgado ou um fio que não se montará de forma limpa. Ferramentas afiadas, geometria correta do fio e um passe de acabamento que não esfrega são o que impedem as superfícies de rasgar.
Máquinas recomendadas para eixos de aço inoxidável
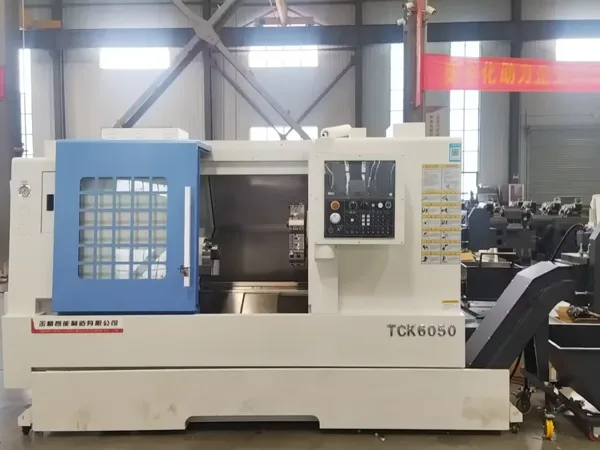
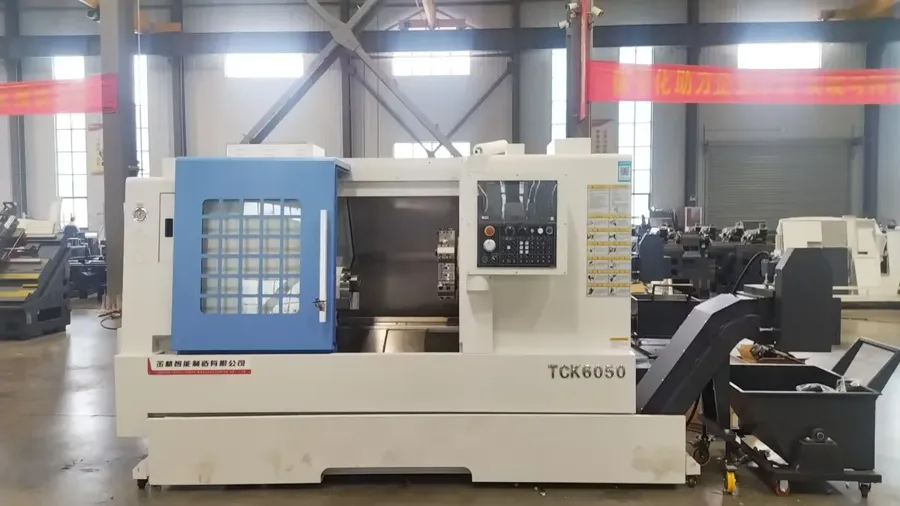
O trabalho do eixo está girando o trabalho, e nosso ponto de partida para a maioria dos eixos inoxidáveis é o TCK6050 CNC slant bed lathe. The slant bed lets chips fall away from the cut instead of piling up around the tool, which matters on stainless where a chip trapped under the edge is a chip that will rub and harden the surface. The machine is quick to set up and comfortable with the mixed batches of short and long shafts that arrive together.
Quando o eixo é pesado, longo ou tem que manter a sua forma ao longo de todo o seu comprimento, o TCK6350B heavy-duty CNC lathe traz a rigidez e a maior gama de trabalho que mantém uma parte longa estável entre os centros. Para eixos com acabamentos finos nos diários e bancos de vedação, o TCK6050D high-precision lathe é construído em torno dos passes de acabamento mais leves que as superfícies inoxidáveis respondem, TCK70D cobre o mesmo tipo de trabalho num envelope maior.
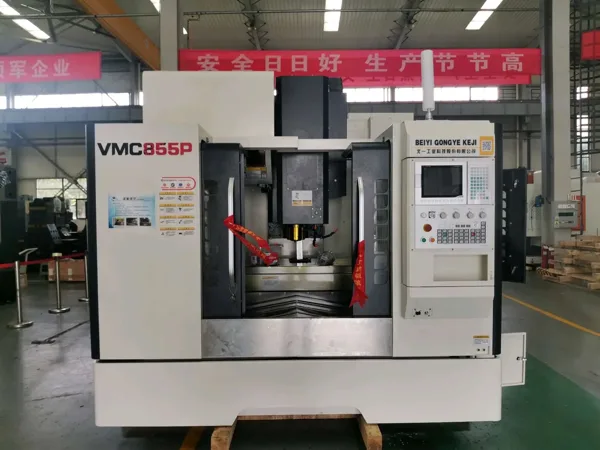
Os eixos nem sempre são trabalhos de transformação. Um eixo que também precisa de uma chave, um plano, um buraco transversal ou um flange face é o caso de uma máquina que gira e moinhos em uma instalação. A Máquinas de tornear CNC vamos cortar os diâmetros girados e as características acionadas sem mover a peça para uma segunda máquina, que remove um re-clamp e o erro de execução que vem com ele. Onde um eixo só precisa de um recurso moído curto, nós executamos essa operação em um centro de usinagem vertical Em vez disso. Através do alcance - ver o cheio Gama de tornos de cama inclinada CNC - the rule is the same: the fewer times the part is re-clamped, the fewer chances it has to lose concentricity.
Regras de Processo Seguimos em Eixos Inoxidáveis
Corte sob a pele endurecida
Em inox austenítico tomamos uma profundidade real de corte em vez de uma série de passes de luz, de modo que a borda permanece sob a camada de trabalho-endurecido em vez de montar em cima dele. Uma geometria positiva e afiada com um pequeno raio nasal mantém a força de corte baixa enquanto ainda remove o material. Este é o único hábito que separa um eixo inoxidável que sai diretamente de um que sai duro e goma.
Mantenha a parte fria e o chip limpo
Nós inundamos a zona de corte e entregamos refrigerante onde o chip forma, e planejamos o caminho da ferramenta para que o chip se quebre e deixe em vez de embrulhar a peça. Em eixos esbeltos, evacuação de chip não é apenas limpeza - um chip preso entre a ferramenta eo trabalho é um chip que esfrega, endurece e liga o diâmetro.
Apoie o eixo, depois corte-o
Os eixos longos são suportados com um porta-malas no mínimo, e com um descanso constante quando o comprimento não suportado é grande. Os passes são equilibrados para que a força de corte não empurre a parte em uma direção. Quando a geometria permite, deixamos o eixo ligeiramente sobredimensionado e deixamos que se estabilize antes da operação de acabamento, então qualquer movimento de tensão liberada acontece antes que as superfícies finais sejam cortadas em vez de depois.
Duro, calmo, acabado
Eixos inoxidáveis que tiveram um monte de material removido mover como o estresse interno na barra é liberado. Nós áspero o eixo, deixá-lo assentar, e depois terminar - incluindo uma verificação dos diários antes dos passes de acabamento para que os últimos cortes são tomados em uma parte estável. Nos eixos onde a retidão importa, a sequência inclui um passo de alisamento ou tensão antes da viragem final.
Cortar linhas e chaves na ordem certa
Os threads são cortados após os diâmetros que os localizam serem terminados, de modo que o thread corre concêntrico com a revista com que trabalha. Keyways, flats e buracos cruzados são colocados em relação aos mesmos dados, e onde essas características são feitas em uma segunda máquina, mantemos o eixo na mesma linha central. Os passes de acabamento nas superfícies de vedação e rolamento vêm em último lugar, com a parte suportada da forma como será suportado em serviço.
Qualidade e consistência
Um eixo inoxidável é rejeitado para periódicos que não são concêntricos uns com os outros, um ombro que não se senta quadrado ao eixo, um afilamento ao longo de um longo diâmetro, um fio que não aceita sua porca de forma limpa, ou um assento de vedação que rasga sob carga. Cada uma dessas falhas remonta a uma decisão de processo - como o eixo foi suportado, quanto calor foi deixado nele, se a ferramenta era afiada o suficiente para tosquiar em vez de esfregar, e se a parte foi dado tempo para se estabelecer antes de terminar.
Handemo tem vindo a construir máquinas-ferramentas em Tengzhou desde 2008, através de uma fábrica de 220.000 metros quadrados com mais de 660 funcionários, e os programas de eixo inoxidável que executamos aqui começam da mesma forma: provar a configuração ea sequência em um eixo de teste, em seguida, executar o lote na mesma configuração. Se você está olhando para um trabalho de eixo, o desenho que nos diz mais é aquele com as superfícies críticas marcadas - os diários, o assento de vedação e o datum o resto da peça é medido a partir.
Perguntas Mais Frequentes
Qual é a melhor máquina para tornear eixos de aço inoxidável?
Para a maioria dos eixos curtos e médios, um torno de cama inclinada como o TCK6050 é o ponto de partida certo, porque o controle de chips e a montagem rápida importam mais do que o tamanho. Eixos mais longos ou mais pesados precisam da rigidez de uma máquina como o TCK6350B com suporte de porta de cauda, e eixos que também carregam chaves, flats ou buracos cruzados são melhor executado em uma máquina de moinho-turno para que as características viradas e acionadas sejam cortadas em uma instalação.
Por que os veios de aço inoxidável saem afilados?
Quase sempre porque o eixo desviou sob a força de corte. Um eixo esbelto empurra para longe da ferramenta, de modo que o diâmetro está certo perto do mandril e errado na extremidade mais distante. Suportar a peça com um porta-malas ou descanso constante, equilibrar os passes e manter a carga de corte modesta é o que mantém um eixo inoxidável reto ao longo de seu comprimento.
Como você evita o endurecimento do trabalho durante a rotação?
Cortando sob a camada endurecida em vez de em cima dela. Uma borda positiva afiada, uma profundidade real de corte e uma alimentação constante manter o material cortante ferramenta em vez de esfregá-lo. A luz passa repetidamente sobre a mesma superfície é o que faz com que a superfície endureça e o acabamento falhe.
Quais as notas de inox que você máquina para eixos?
Principalmente os graus austeníticos 304 e 316 para bombas, válvulas e equipamentos de processo, juntamente com 416 e 420 onde é necessária resistência ao desgaste ou dureza, e graus de endurecimento de precipitação, como 17-4PH, onde a peça ganha força no tratamento térmico. Cada um é planejado de forma diferente - 416 estoque de maquinação livre comporta-se muito diferente de 316 na mesma configuração.
Você pode usinar um eixo que precisa tanto de torneamento e moagem?
Sim. Uma máquina de moinho-torno corta os diâmetros girados e as entradas, flats ou buracos cruzados sem a parte deixando o eixo, o que mantém essas características concêntricas com os diários. Onde apenas uma pequena característica moída é necessária, a operação pode ser executada em um centro de usinagem vertical com o eixo localizado a partir dos mesmos dados.
Obtenha um plano de usinagem em aço inoxidável
Fale-nos sobre o eixo - o grau, os diâmetros e o comprimento, as superfícies que têm de ficar concêntricas, se carrega uma chave, spline ou buraco transversal, eo tamanho do lote - e Handemo irá recomendar o torno direito ou máquina de moinho-turno eo processo para ir com ele. Contato Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Usinagem CNC de Eixos de Transmissão e Estudo de caso: usinar um eixo de transmissão de precisão - two more looks at how shaft geometry, support and sequence decide the result.