VMC vs HMC: como escolher um centro de usinagem
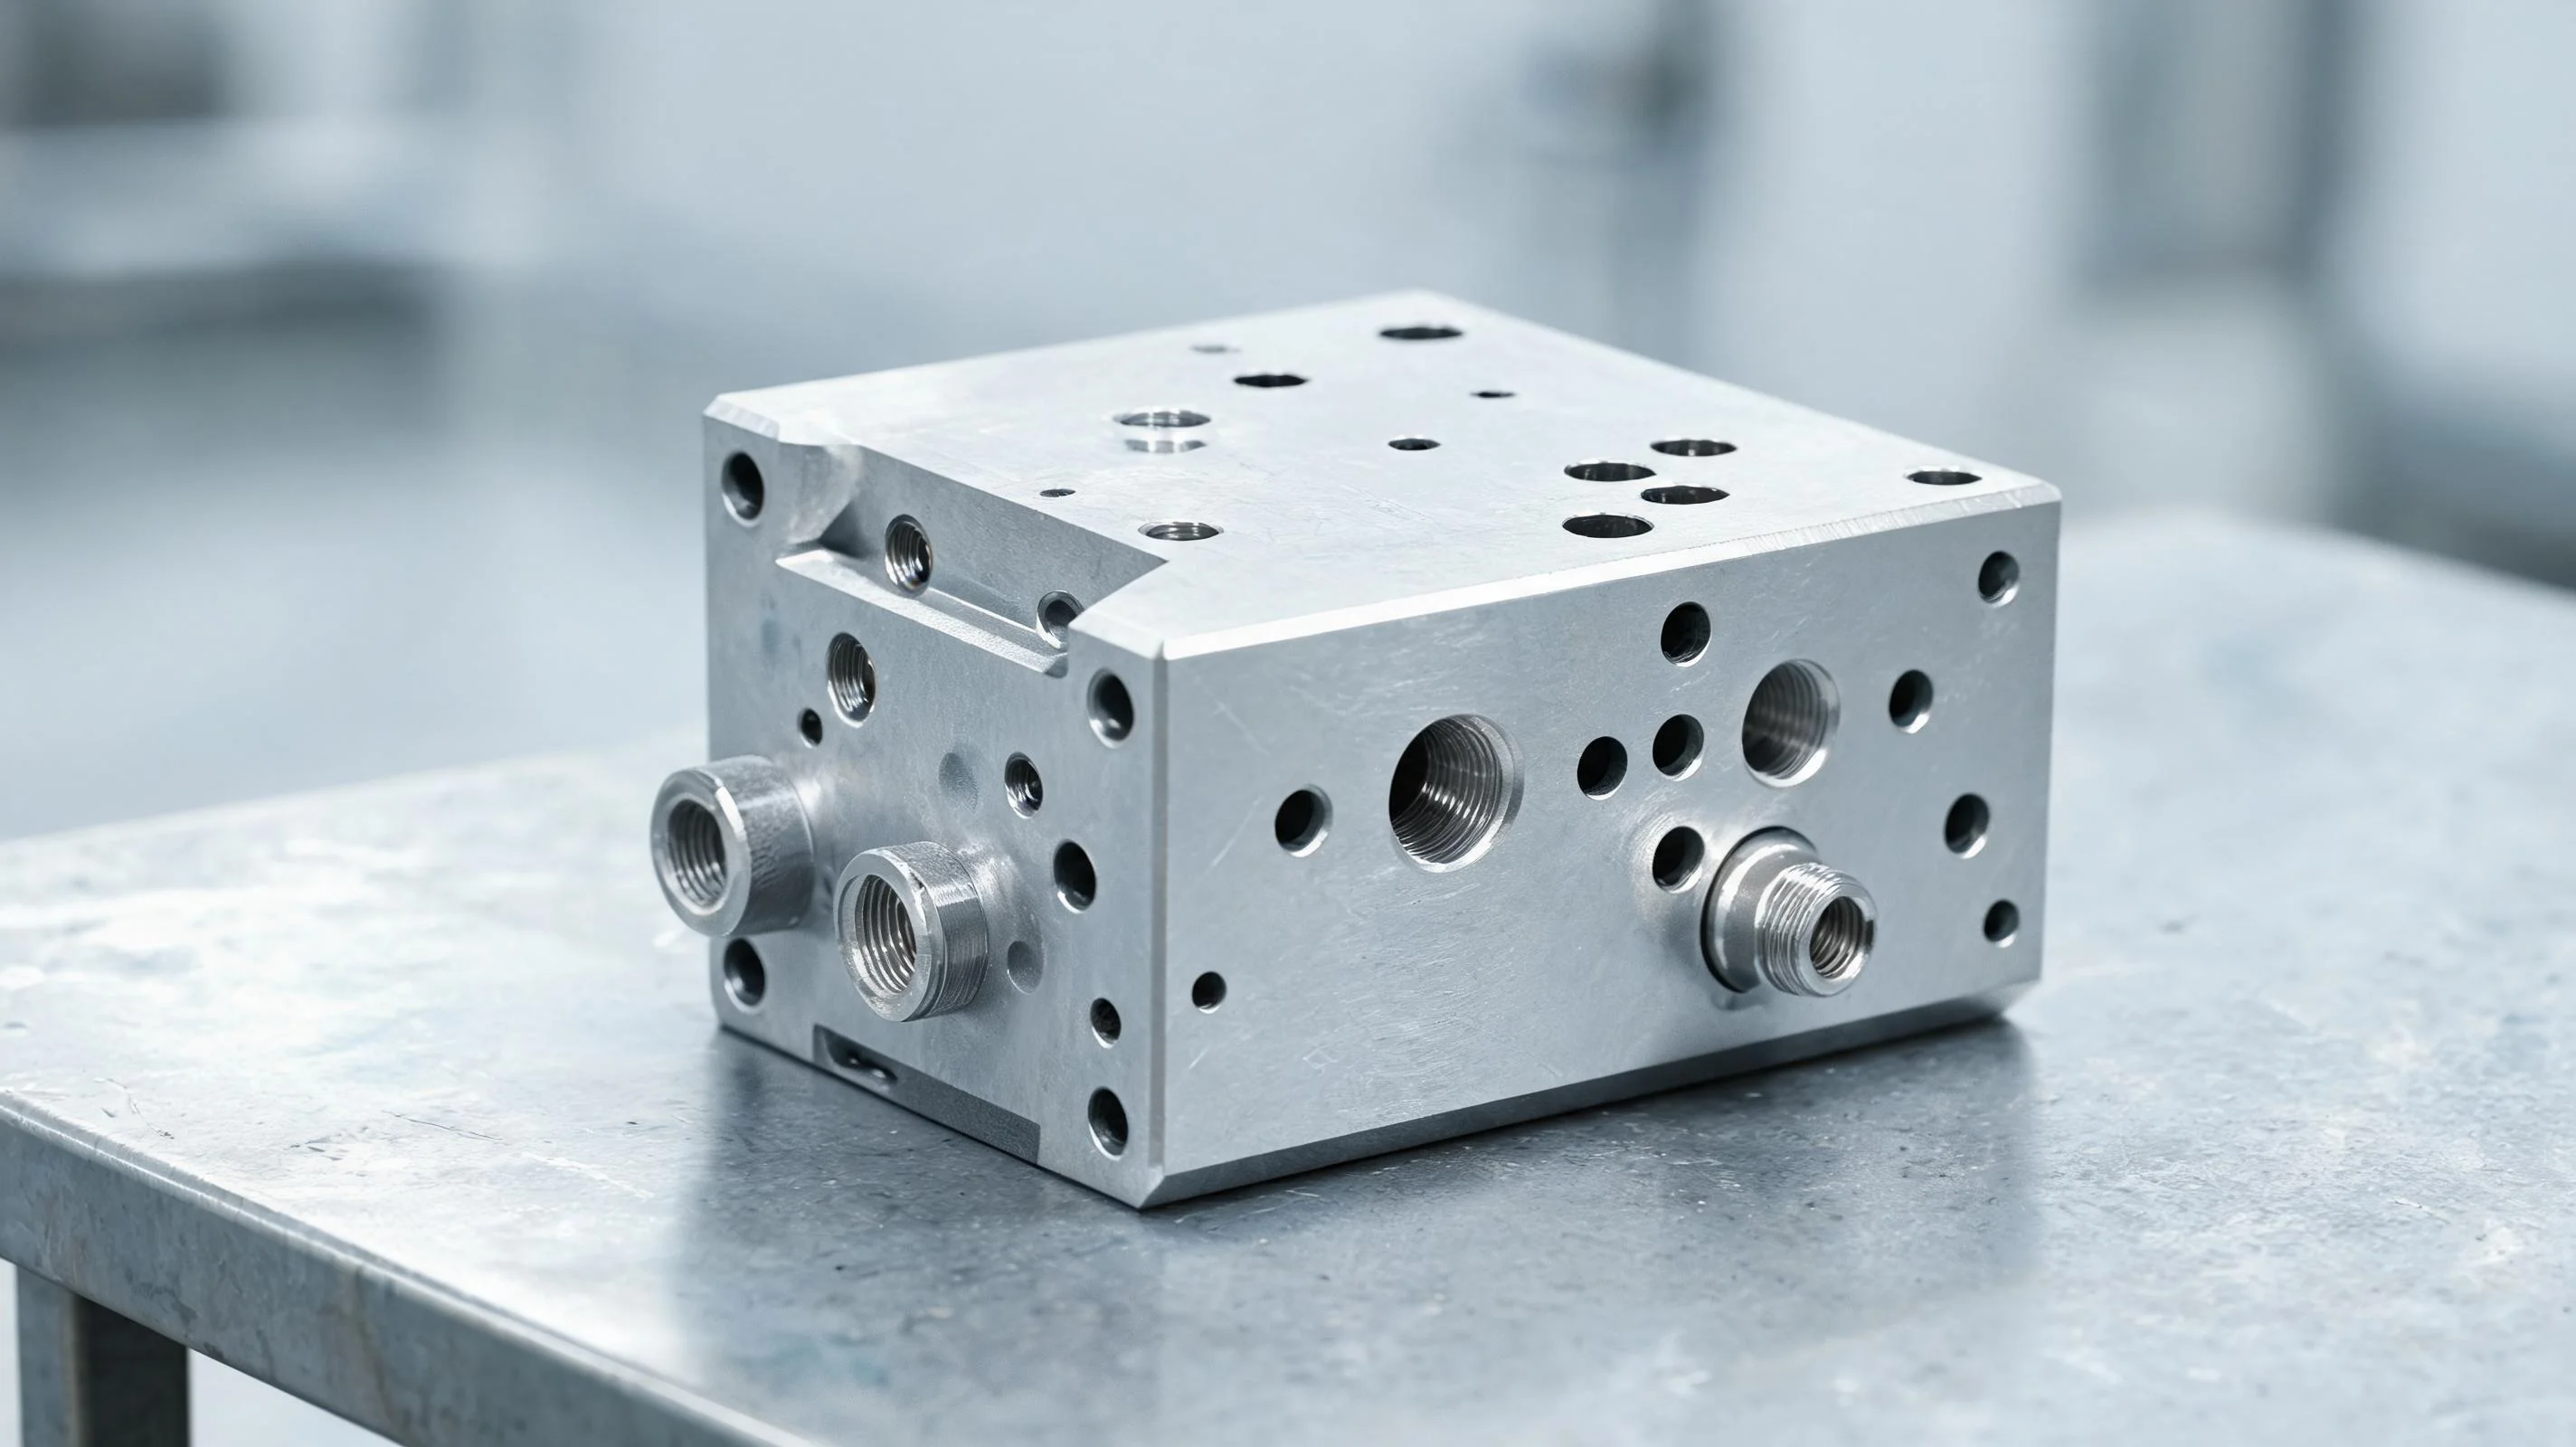
Coloque um corpo de válvula hidráulica em uma morsa e a primeira coisa que toda oficina percebe é quantos lados precisam de reparos. Faces de porta de um lado, um carretel perfurado no meio, passagens perfuradas que se encontram em ângulos estranhos e faces de gaxeta que precisam permanecer limpas. Mova o bloco entre máquinas e as configurações se multiplicam. Deixe uma rebarba em um furo cruzado e ela poderá ir direto para o circuito hidráulico do cliente. Este artigo aborda como Handemo CNC usina corpos de válvulas hidráulicas: os materiais que vemos, as máquinas que recomendamos e os pontos do processo que mantêm um programa de válvula repetível.
A Parte: Materiais e Geometria
Um corpo de válvula hidráulica é o bloco que carrega um carretel, uma luva e as passagens internas que direcionam o óleo. Você as encontra em válvulas direcionais, válvulas de alívio, válvulas proporcionais e coletores de válvulas de cartucho. Os materiais comuns são ferro fundido cinzento ou dúctil para válvulas industriais padrão, ligas de alumínio onde o peso é importante e graus de aço inoxidável como 304 ou 316 para sistemas hidráulicos alimentícios, marítimos e de serviços corrosivos. Alguns blocos de alta pressão são usinados em aço forjado.
Geometricamente, o bloco é uma coleção de problemas de retilineidade: um furo de carretel percorrendo todo o comprimento do bloco, faces de portas em vários lados, portas roscadas e perfurações que se cruzam em ângulos. As passagens internas raramente são retas, então as ferramentas precisam alcançá-las de diferentes direções. Essa geometria, e não um material exótico, é o motivo pelo qual os corpos das válvulas prendem uma máquina por muito tempo.
Máquinas recomendadas para corpos de válvulas
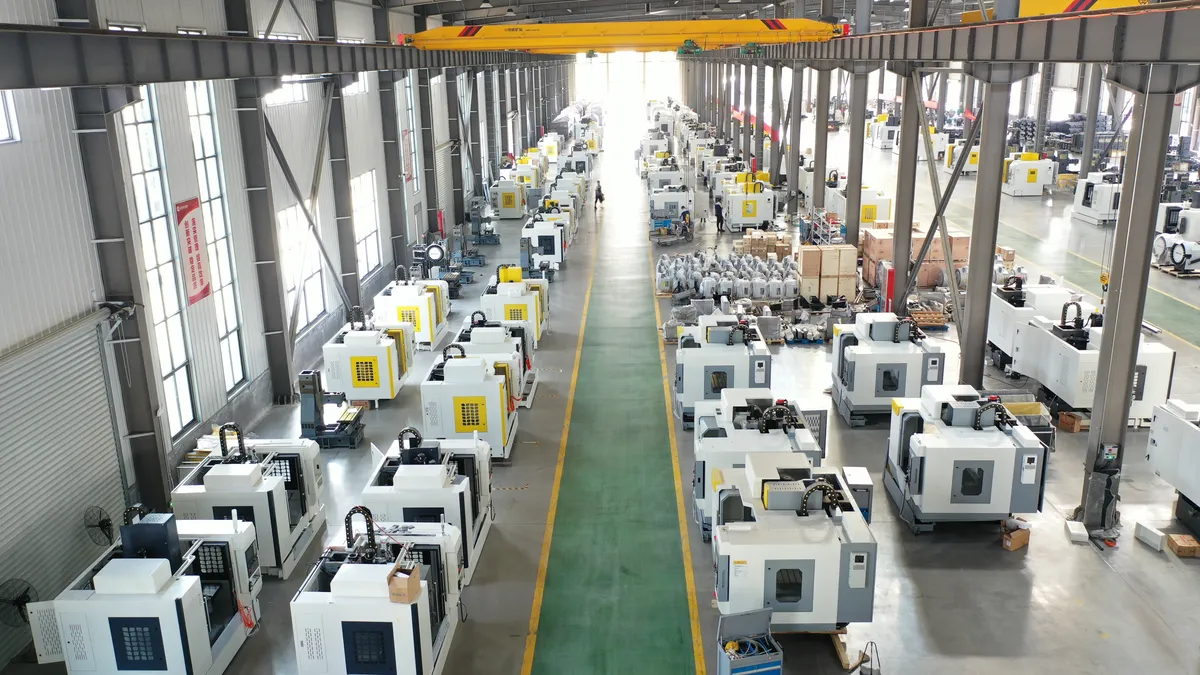
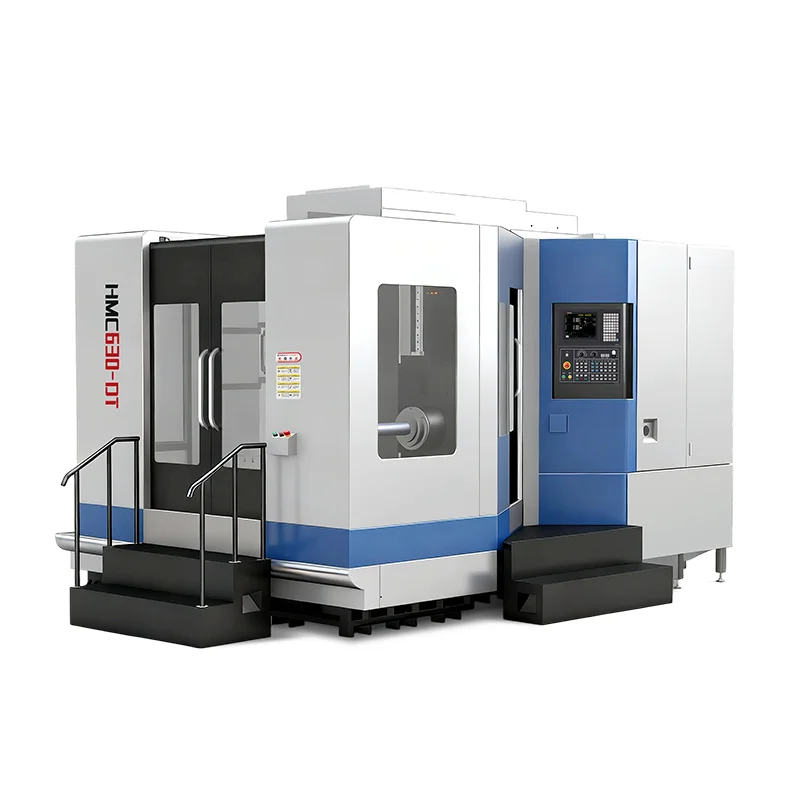
Para séries de produção, um centro de usinagem horizontal é a opção natural. O fuso aponta para a lateral do bloco, então você usina uma face, indexa a mesa rotativa e usina a próxima sem refixação. O HMC630-DT é o modelo que normalmente apresentamos para lotes de corpos de válvulas: um centro de usinagem horizontal tipo T com troca de palete dupla, para que o fuso continue cortando enquanto o operador carrega o próximo acessório. Para blocos compactos com alto conteúdo de mandrilamento, a mandriladora e fresadora TH500 oferece uma plataforma sólida para cortes interrompidos e furações portuárias. Se seus blocos forem maiores que um palete de 500 ou 630 mm, observe toda a gama completa de centros de usinagem horizontais.
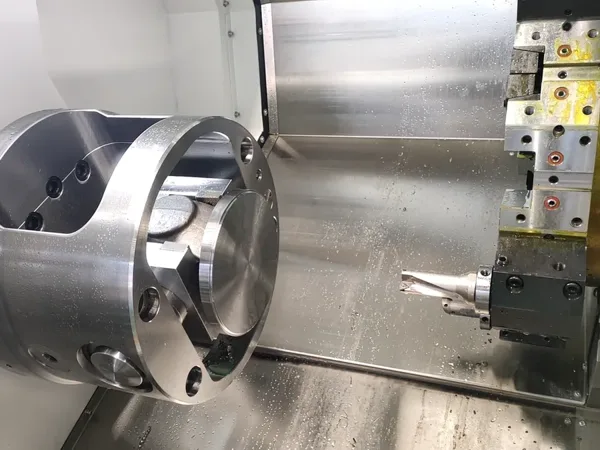
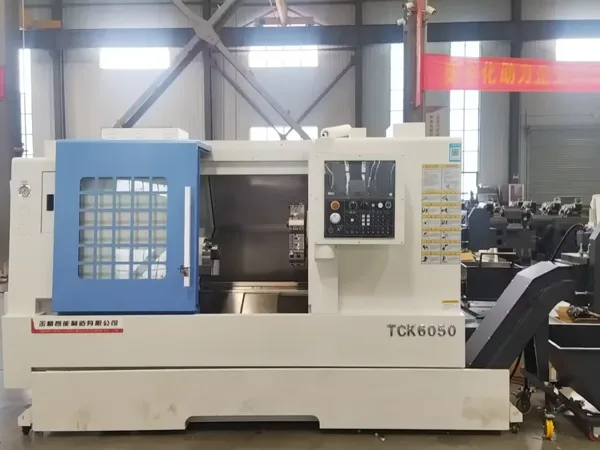
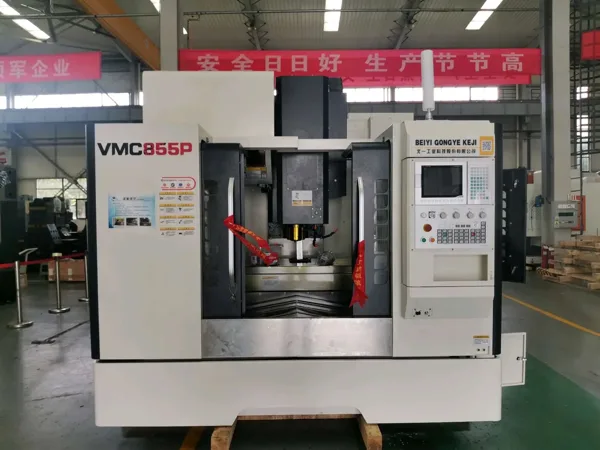
Oficinas menores e protótipos geralmente usinam corpos de válvulas em um centro de usinagem vertical equipado com um eixo rotativo. Funciona, mas cada peça é indexada em torno do eixo do fuso, então os tempos de ciclo são mais longos do que em um HMC que atinge quatro ou cinco faces em uma configuração. Quando você também produz as bobinas, um torno CNC com ferramentas motorizadas pode terminar a bobina em uma máquina - vale a pena considerar se você construir válvulas completas em vez de apenas o corpo.
Pontos de processo que mantêm os corpos das válvulas consistentes
Perfurações do carretel
O furo do carretel é o coração funcional do bloco. Faça o desbaste com uma broca intercambiável ou barra de mandrilar e, em seguida, termine o furo na mesma configuração das faces da porta para que toda a geometria se relacione com um ponto de referência. Mantenha o balanço da ferramenta curto - uma barra longa flexiona e deixa um furo que não é reto.
Faces de porta e faces de gaxeta
O fresamento frontal parece simples, mas a pressão da ferramenta em uma parede fina ao redor de uma porta pode distorcer a face. Use fresamento concordante, mantenha a profundidade de corte uniforme e deixe um pequeno estoque uniforme para a passagem de acabamento para que a face da vedação permaneça plana.
Buracos cruzados e passagens que se cruzam
Os furos cruzados encontram o furo principal em ângulos estranhos. Programe a aproximação e retração para que a ferramenta não se arraste ao longo da parede que acabou de cortar e rebarbe cada interseção onde duas passagens se encontram. Uma ferramenta de chanfro ou uma passagem curta de rebarbação fazem o trabalho; algumas lojas adicionam uma etapa de fluxo abrasivo fino para bordas internas em válvulas de alta limpeza.
Limpeza
Um corpo de válvula não pode ser enviado com cavacos em seu interior.Após a usinagem, sopre cada passagem, lave o bloco e verifique os cruzamentos com uma luz ou teste de ar. Um chip preso em um cruzamento pode ficar preso em um carretel durante o teste do cliente, então esta etapa ganha tempo.
Consistência do lote
Com paletes duplos e acessórios predefinidos, o primeiro artigo e o 200º artigo apresentam a mesma fixação, o mesmo ponto de referência e o mesmo programa. Verificações programadas de ferramentas e pequenos ajustes de deslocamento mantêm o processo centralizado, que é o que os compradores de válvulas realmente pagam: peças que se comportam de maneira semelhante de um lote para o outro.
Qualidade e Consistência
Os clientes da Valve rejeitam blocos devido a vazamentos nas portas, carretéis pegajosos ou faces que não vedam. Nenhuma dessas falhas vem de um erro dramático - elas vêm de fixação inconsistente, desvios errantes ou passagens sujas. Nossa abordagem é deliberadamente enfadonha: fixação estável, condições térmicas controladas na oficina, medição em processo dos furos críticos e uma rotina escrita para limpeza. As máquinas e o processo juntos decidem se o seu primeiro artigo é o seu 200º artigo.
Perguntas frequentes
Qual máquina CNC é melhor para corpos de válvulas hidráulicas?
Para lotes, um centro de usinagem horizontal como o Handemo HMC630-DT com palete duplo e mesa rotativa é difícil de superar - ele usina várias faces em uma configuração e continua cortando enquanto o operador carrega as peças. Para protótipos e pequenas tiragens, um centro de usinagem vertical com eixo rotativo é um começo prático.
As máquinas Handemo podem lidar com corpos de válvulas de aço inoxidável?
Sim. Nossos modelos HMC e mandrilamento-fresamento usinam corpos de válvulas em ferro fundido, alumínio e aço inoxidável. O aço inoxidável precisa de uma estrutura rígida e das ferramentas certas, mais do que uma velocidade extra do fuso, e a série TH500 foi construída para esse tipo de trabalho interrompido.
Você ajuda com acessórios e planejamento de processos para corpos de válvulas?
Nós fazemos. Envie-nos seu desenho de bloco e quantidade de produção, e recomendaremos a máquina, uma estratégia de fixação e uma sequência de processo - e poderemos cotar a máquina com as opções adequadas ao trabalho da válvula, como refrigeração de alta pressão e transportador de cavacos.
Obtenha um plano de usinagem do corpo da válvula
Diga-nos o que você usina - tamanho do bloco, material, tamanho do lote - e Handemo recomendará o centro de usinagem horizontal e o processo corretos. Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Soluções de usinagem para caixas de engrenagens automotivas - como abordamos outra peça de caixa multifacetada.