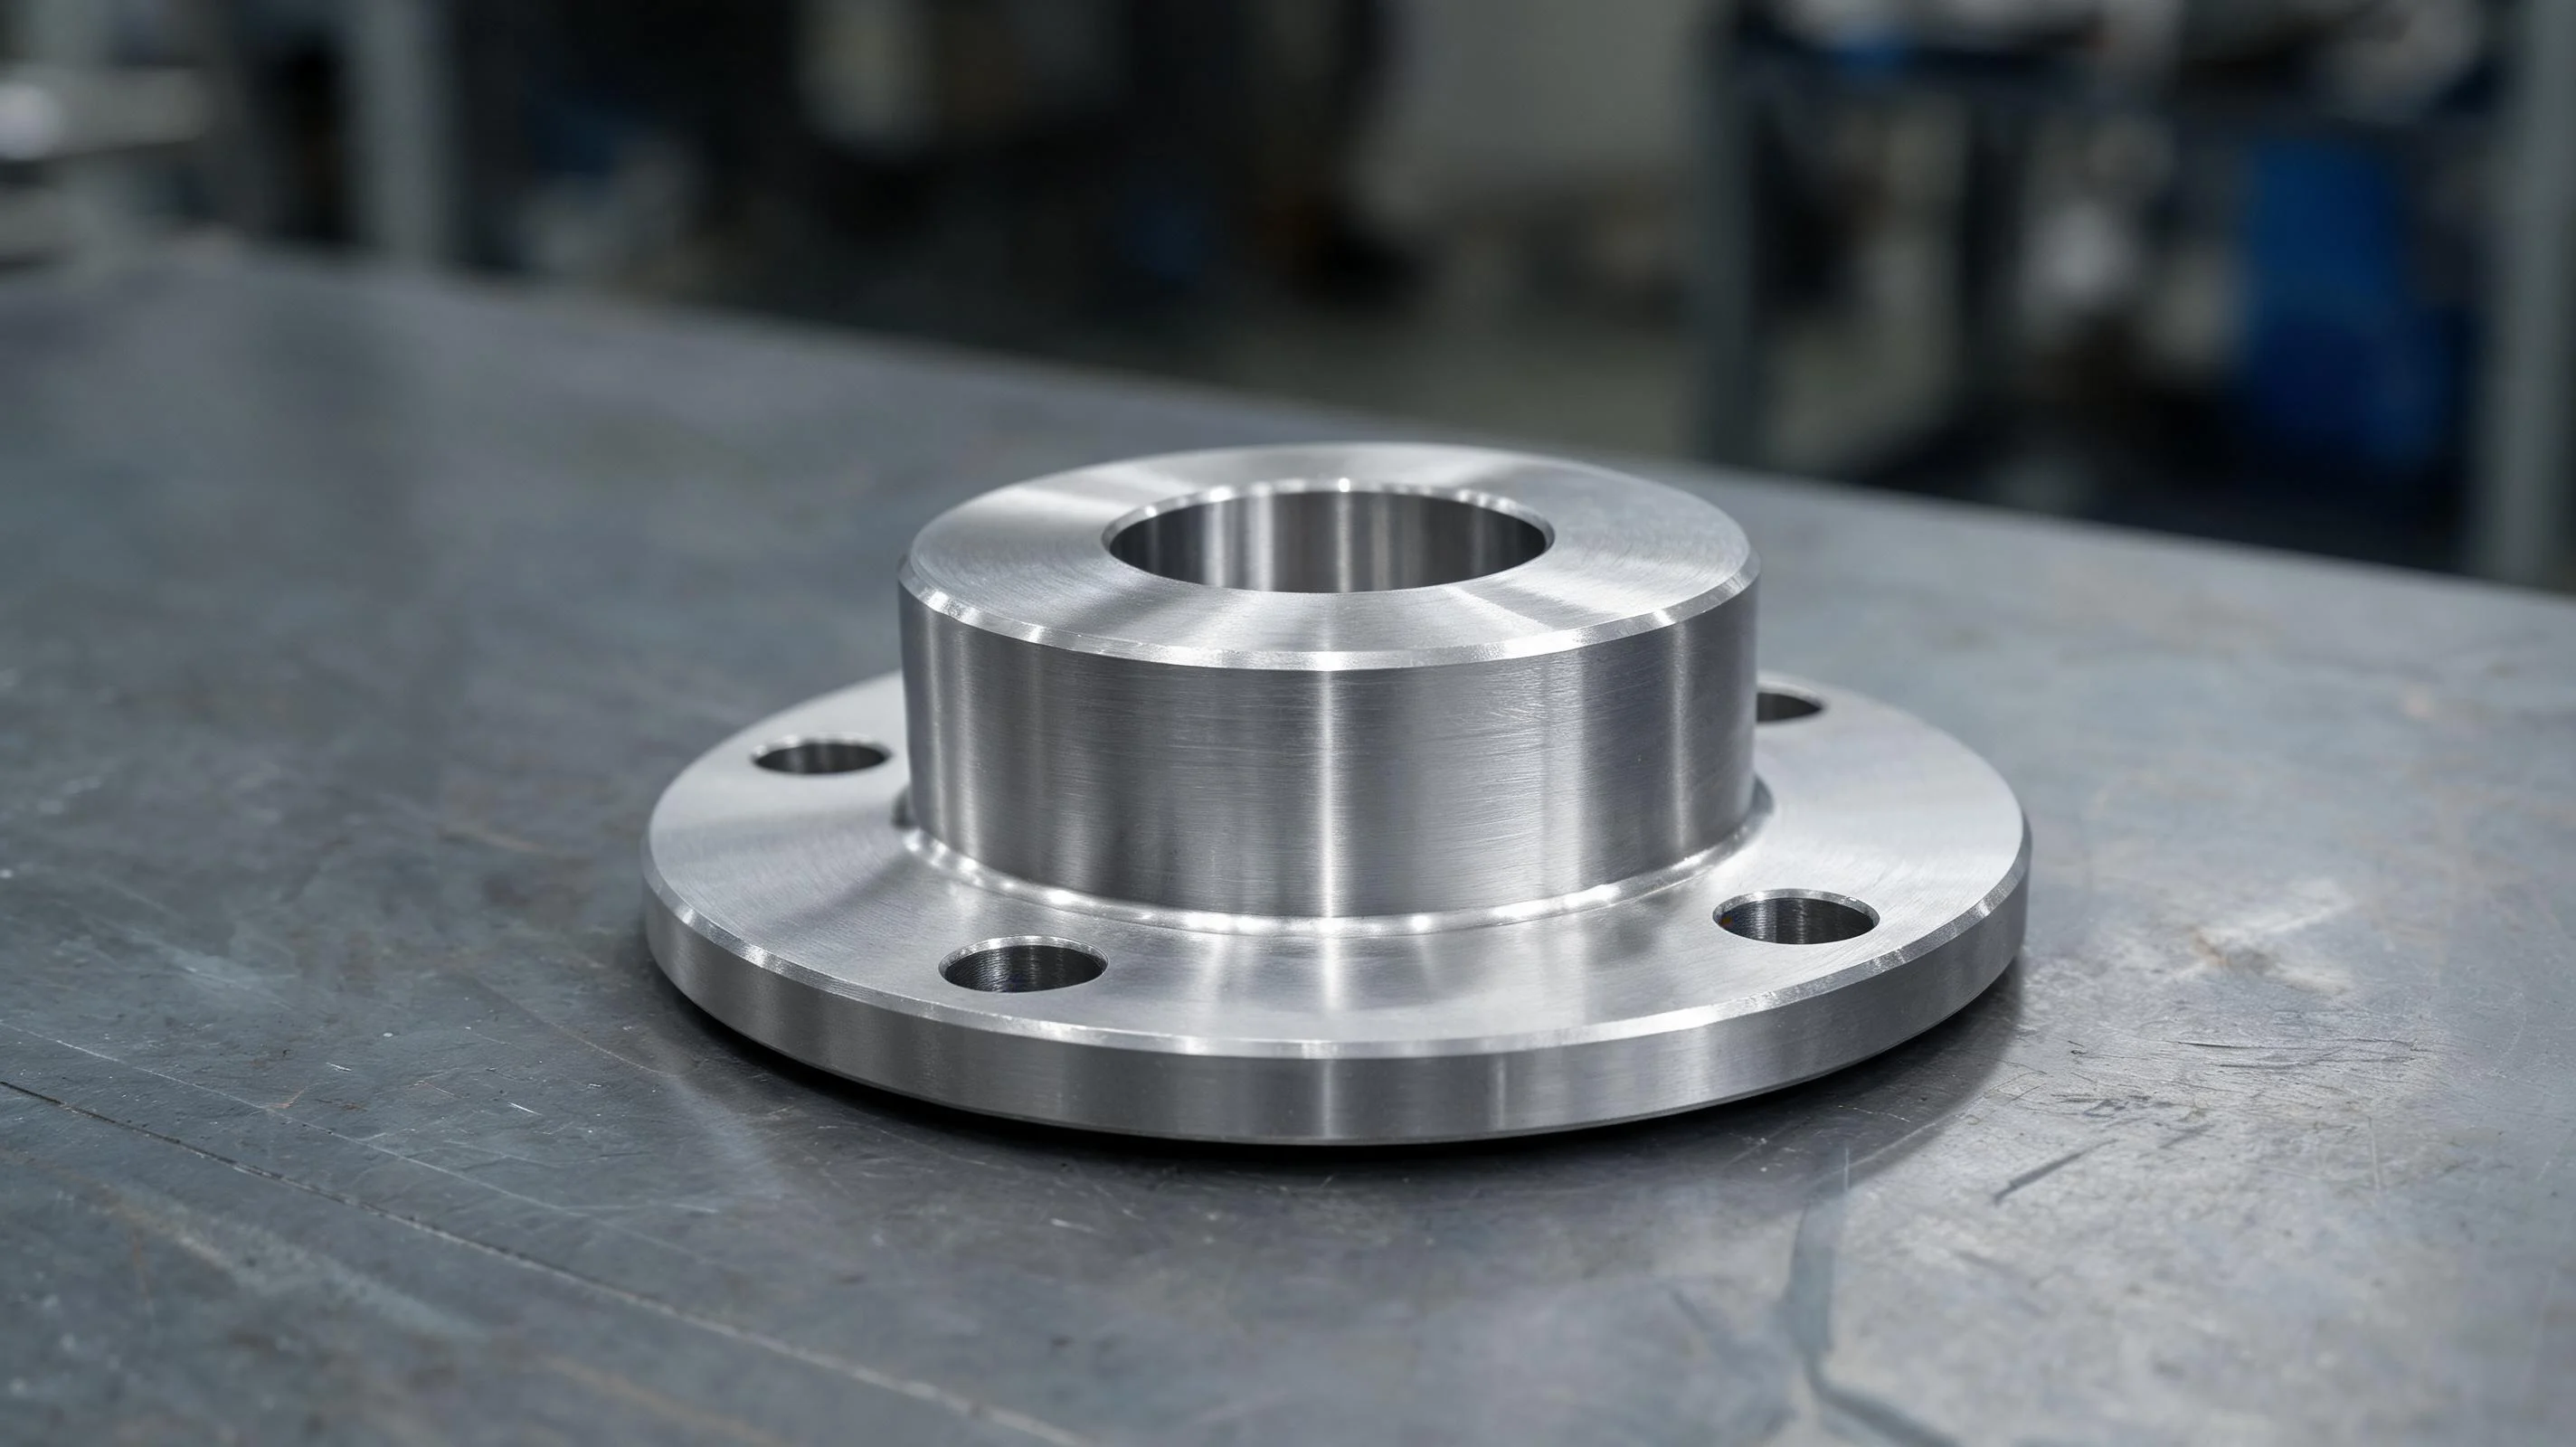
Usinagem CNC de alojamentos de rolamento com flange
As caixas de rolamentos flangeadas parecem simples até que você tente segurar duas coisas ao mesmo tempo: o furo que carrega o rolamento e a face do flange que é aparafusada à máquina. Se o furo estiver correto e a face inclinada, o eixo emperrará no momento em que o cliente apertar os parafusos. As caixas divididas acrescentam outro problema - as duas metades precisam se alinhar exatamente ou as pistas do rolamento ficam presas. Este artigo aborda como Handemo CNC usina caixas de rolamentos flangeadas: os materiais que vemos, as máquinas que recomendamos e os pontos do processo que mantêm os furos redondos e as faces quadradas.
A Parte: Materiais e Geometria
Uma caixa de rolamento flangeada segura um rolamento em um furo usinado e transporta a carga para a estrutura da máquina através de um flange aparafusado. Você os encontra em transportadores, caixas de engrenagens, ventiladores, bombas e equipamentos agrícolas - em qualquer lugar onde um eixo precise ser apoiado longe da parede da caixa de engrenagens. Eles vêm como caixas de peça única e caixas divididas, e o flange pode ter dois, quatro ou seis furos para parafusos dispostos em um círculo de parafusos.
O ferro fundido cinzento é o material padrão para caixas industriais porque amortece bem as vibrações e usina bem. O ferro dúctil aparece onde são esperadas cargas de choque, e fabricações de aço ou carcaças de aço fundido são usadas para os serviços mais pesados. As carcaças de alumínio aparecem em aplicações leves e móveis onde o peso é importante. A maioria dos alojamentos são fundidos ou soldados, o que significa que a primeira passagem de usinagem tem que lidar com incrustações, pontos duros e uma peça fundida que nunca está exatamente onde o desenho diz que está.
A geometria que importa é a linha central do furo e sua relação com a face do flange. Se a face do flange for usinada plana, mas não quadrada ao furo, o assento do rolamento distorce quando a caixa é aparafusada. Em caixas bipartidas, as duas metades geralmente são usinadas juntas, com furos para cavilhas ou degraus usinados para que só possam voltar juntas em uma direção.
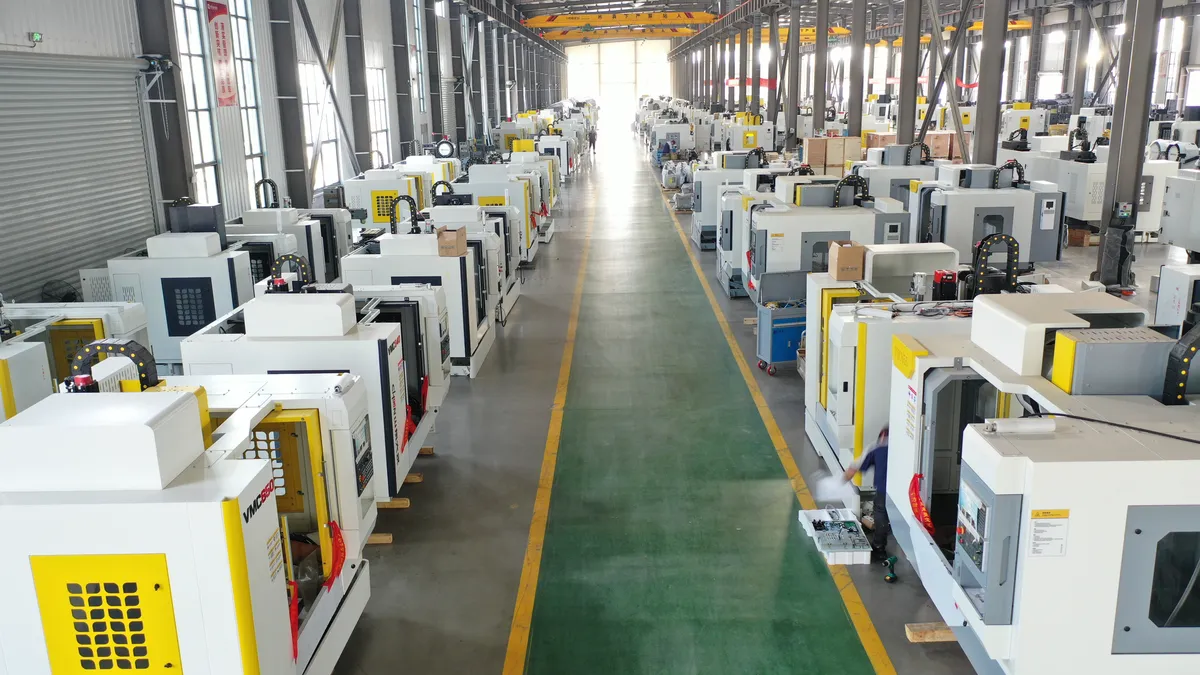
Máquinas recomendadas para caixas de rolamentos
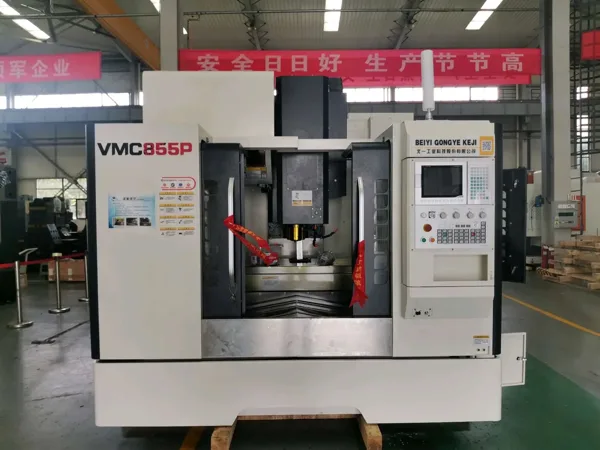
Para a maioria dos trabalhos em caixas de rolamentos flangeados, um VMC1160 centro de usinagem vertical é uma primeira escolha prática. Uma máquina vertical permite que você fique de frente para o flange, perfure o assento do rolamento e perfure o círculo do parafuso em uma única configuração, que é o que mantém o furo alinhado à face. O VMC1160 fornece um envelope de trabalho sólido para alojamentos de tamanho médio e é fácil de reinstalar quando você executa vários tamanhos de alojamento em um lote.
Quando as caixas ficam maiores ou os lotes são pesados, o VMC1370 centro de usinagem vertical para serviço pesado suporta mais carga da mesa e permite fazer cortes mais profundos em escalas de ferro fundido sem vibração. Se você usinar ambos os lados de um alojamento - por exemplo, um alojamento dividido que precisa da face de partição, então o furo - um HMC630-DT centro de usinagem horizontal com uma mesa rotativa se paga, porque o fuso atinge várias faces em uma fixação.
Independentemente do que você escolher na faixa de centros de usinagem verticais, o princípio de configuração permanece o mesmo: usinar a face do flange e o furo do rolamento sem mover a peça entre as operações. Para execuções de protótipos menores, até mesmo um VMC mais leve equipado com uma barra de mandrilar servirá, desde que o furo e a face sejam cortados na mesma fixação.
Pontos de processo que mantêm os alojamentos dos rolamentos consistentes
Flange primeiro, furo depois
Fique de frente para o flange e estabeleça o ponto de referência antes de tocar no furo. Uma vez que a face esteja plana e a peça assentada nela, a operação de mandrilamento faz referência a um plano estável em vez de uma superfície de fundição irregular. Corte a face com fresamento concordante e deixe a passagem de acabamento leve para que a superfície permaneça plana sob a pressão da ferramenta.
Estratégia de dimensionamento de furos
Desbaste o furo com uma barra de mandrilar intercambiável e finalize-o na mesma configuração. Mantenha a saliência da barra curta - uma barra longa flexiona e corta um cone ou um furo fora do formato redondo. Para caixas bipartidas, monte as metades, aperte-as conforme o cliente desejar e fure o par montado para que o assento do rolamento fique contínuo.
Perfuração circular de parafuso
Perfure e rosqueie os furos do flange a partir do mesmo ponto de referência do furo.Se o padrão do parafuso for cortado enquanto a peça estiver indexada ou deslocada, os furos se desviarão em relação ao furo e o alojamento lutará contra o montador. Use uma broca pontual primeiro quando o flange estiver curvado ou fundido, para que a broca não ande.
Lidar com peças fundidas e soldagens
As peças fundidas chegam com escamas e pontos difíceis ocasionais. Faça primeiro uma passagem de limpeza rasa, depois uma passagem de desbaste em uma profundidade razoável e deixe a passagem de acabamento correr com material consistente. As soldagens podem se mover quando as tensões internas são liberadas, portanto, para caixas soldadas é comum desbastar, deixar a peça assentar e depois finalizar em uma segunda fixação.
Rebarbação e limpeza
Cada furo que quebra no furo deixa uma rebarba no assento do rolamento. Remova-a - uma rebarba manual na borda do furo ou uma passagem de chanfro na entrada do furo - porque uma rebarba sob a pista do rolamento é uma falha de campo esperando para acontecer. Sopre os cavacos dos furos cegos dos parafusos antes de a caixa ser montada.
Qualidade e Consistência
Os compradores de caixas de rolamentos rejeitam peças com furos que não sejam redondos, faces que não sejam planas e padrões de parafusos que não estejam alinhados. Nenhuma dessas falhas vem de um erro dramático - elas vêm da movimentação da peça entre as operações, longos balanços da ferramenta e fixação inconsistente. Nossa abordagem é deliberadamente simples: uma configuração para os recursos que se relacionam entre si, barras de mandrilamento rígidas e um acessório que assenta a carcaça sempre da mesma maneira. O primeiro artigo e o duzentosésimo artigo seguem o mesmo processo.
Perguntas frequentes
Qual máquina CNC é melhor para caixas de rolamentos flangeadas?
Para a maioria das caixas, um centro de usinagem vertical como o Handemo VMC1160 é a escolha prática: ele fica voltado para o flange, perfura o assento do rolamento e perfura o círculo do parafuso em uma configuração. Carcaças maiores são adequadas para o modelo de serviço pesado VMC1370, e carcaças divididas ou trabalhos de alto volume justificam um centro de usinagem horizontal como o HMC630-DT.
As máquinas Handemo conseguem lidar com caixas de rolamentos bipartidas?
Sim. As caixas bipartidas são usinadas com as duas metades fixadas juntas e apertadas como um conjunto, de modo que o furo usinado seja contínuo. Furos para cavilhas ou degraus usinados são adicionados para que o cliente possa remontar o par sem perder o alinhamento.
Você ajuda com equipamentos e planejamento de processos?
Nós fazemos. Envie-nos o desenho da carcaça, o material e o tamanho do lote, e recomendaremos a máquina, uma abordagem de fixação e uma sequência de processo - e citaremos as opções adequadas ao trabalho da carcaça, como refrigeração através do fuso e transportador de cavacos.
Obtenha um plano de usinagem de mancais
Diga-nos o que você usina - tamanho da caixa, material, peça única ou dividida, tamanho do lote - e Handemo recomendará o centro de usinagem e o processo corretos.Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Usinagem de corpos de válvulas hidráulicas - outra peça em estilo de bloco onde a posição do furo e a geometria da face decidem o resultado.