Máquinas CNC para Usinagem de Corpos de Bomba
Usinagem de corpo de bomba e rotor: concentricidade do anel de desgaste, alinhamento do rotor com a voluta, face da placa traseira e folga medida.
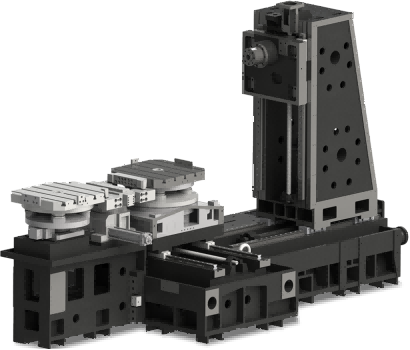
Usinagem de corpos de bomba e rotores
A usinagem de bomba tem um caráter próprio: as peças não são difíceis de cortar, mas quase toda dimensão é uma relação entre duas superfícies que precisam ser usinadas na mesma fixação. Um corpo de bomba aprovado no torno e reprovado na montagem quase sempre foi aprovado em uma fixação e reprovado na outra.
Esta página cobre o que uma bomba realmente exige da usinagem, como sequenciar um corpo, como sequenciar um rotor, o que decide entre torno, centro de usinagem e cinco eixos, e as notas de processo que mantêm a folga do anel de desgaste dentro do projeto.
O que uma bomba exige da usinagem
Concentricidade do anel de desgaste com o eixo do eixo-árvore
O anel de desgaste é a folga de funcionamento entre o rotor e o corpo, e é a única folga que decide a eficiência e o consumo do motor. Se o anel do corpo e o do rotor não são concêntricos ao eixo do eixo-árvore, a folga fecha de um lado e abre do outro, a bomba perde eficiência e o rotor passa a trabalhar com carga lateral. Essa concentricidade é criada na usinagem e não na montagem: os dois anéis precisam sair da mesma referência e, de preferência, da mesma fixação.
Alinhamento do rotor com a voluta
O rotor precisa assentar centrado na voluta, e a folga axial de cada lado do rotor decide para onde o líquido escapa. Se a face do rotor e a face interna do corpo são usinadas em fixações diferentes, a folga axial fica diferente de um lado e do outro e a bomba trabalha com empuxo axial permanente. Usinar as duas faces a partir da mesma referência mantém a folga simétrica.
Perpendicularidade da face da placa traseira
A placa traseira carrega o retentor e a carcaça do rolamento, e os dois precisam estar esquadro com ela. Se a placa está torta em relação aos furos, o retentor trabalha inclinado e vaza, e a carcaça do rolamento carrega o eixo de um lado só. A perpendicularidade é decidida pela fixação, não pelo passe de acabamento.
O balanceamento do rotor vem da usinagem
O rotor é balanceado depois da usinagem, mas a quantidade de correção necessária depende de como o material foi removido. Remover material de forma assimétrica nos canais, ou deixar a massa concentrada de um lado do cubo, cria um desbalanceamento que só será corrigido com peso, e peso em um rotor de bomba é sempre uma solução pior do que simetria na usinagem.
Como sequenciar um corpo
Fure a carcaça do rolamento e o anel de desgaste a partir de um datum
Esses dois furos definem o eixo da bomba, por isso são cortados primeiro e a partir de um datum só. Se eles saem de fixações diferentes, o eixo da bomba passa a ter dois eixos e todo o resto da peça herda essa contradição.
As faces seguem os furos
Depois que os furos existem, a face da tampa e as faces de montagem são usinadas em esquadro com eles, fixadas pelos próprios furos. Isso faz a face herdar a referência real em vez de uma superfície externa que pode estar fora de esquadro.
Flanges e furos de montagem por último
As portas de flange e os furos de montagem são localizados a partir dos furos e faces acabados, por isso vêm por último. Em um centro horizontal, as portas nas várias faces são feitas girando a mesa, sem refixar a peça.
Como sequenciar um rotor
Cubo e furo primeiro
O furo e as faces do cubo são o datum do rotor, e todo o resto — os canais, as pás, a face de balanceamento — é posicionado a partir deles. Torne o furo e as duas faces do cubo na mesma fixação, para que o rotor tenha um eixo antes de ter pás.
Canais e pás exigem um quinto eixo ou uma abordagem dedicada
Rotor aberto com pás retas ou de curvatura simples pode ser fresado em máquina de três eixos com fresa de topo esférica e passes em camadas. Rotor fechado com canais curvos é trabalho de cinco eixos, ou é feito em duas peças e soldado — e a escolha entre os dois muda o custo da peça muito mais do que o preço da máquina.
A face de balanceamento pertence à mesma fixação
A face onde a correção de balanceamento será feita deve ser usinada na mesma fixação do cubo e do furo. Se ela é feita depois, em outra fixação, a correção é aplicada em uma face que não é concêntrica ao eixo real do rotor, e o balanceamento nunca fecha.
Qual máquina para trabalho de bomba
Centro de usinagem horizontal para corpos
Um corpo é uma caixa com furos em duas ou mais faces, que é exatamente o caso para o qual um centro de usinagem horizontal com mesa rotativa foi feito. A peça é fixada uma vez, a mesa gira e todos os furos e faces ficam ligados pela posição da mesa.
Torno com ferramentas acionadas para rotores pequenos
Um rotor pequeno com furo, cubo e pás retas pode ser torneado e fresado em uma fixação em um torno com eixo C e ferramentas acionadas. O rotor não sai da castanha, então o furo e a face de balanceamento ficam ligados.
Cinco eixos para rotores fechados
Rotor fechado com canais curvos é trabalho de cinco eixos, ou é feito em duas peças e soldado. A decisão é de processo, não de máquina: se o volume não justifica cinco eixos, a peça é dividida e a montagem passa a ser a fonte de erro que a usinagem não controla.
Notas de processo para peças de bomba
Teste de pressão no corpo antes do acabamento do furo
Um fundido que vaza vai vazar com ou sem furo usinado, e descobrir isso depois do acabamento é perder a peça inteira. Testar a pressão antes do acabamento do furo permite recuperar o corpo ou descartá-lo antes de agregar valor.
Controle a folga do anel por medição, não por nominal
A folga entre o anel do rotor e o anel do corpo é definida pelos dois diâmetros acabados, não pela medida nominal da ferramenta. Medir os dois diâmetros e calcular a folga em uma amostra de cada série é o que mantém a bomba dentro do projeto sem depender da vida da ferramenta.
Remova a rebarba da voluta e dos canais
Rebarba deixada na voluta ou em um canal de pá muda o escoamento e pode se soltar dentro da bomba. A rebarbação pertence ao plano de processo e precisa alcançar o interior da voluta, não só as bordas acessíveis.
Guias relacionados
- Usinagem CNC de corpo de bomba — rota completa de usinagem
- Usinagem de carcaça de rolamento — o mesmo problema de fixação de parede fina
- Usinagem de corpo de válvula hidráulica — furos e canais
- Centros de usinagem horizontais — corpos com furos em várias faces
- Tornos-fresadoras CNC — rotor em uma fixação
Outros guias de aplicação
A Handemo fabrica máquinas para cada uma dessas famílias de peças. Cada guia explica o que a peça exige da máquina e como a sequência de usinagem é montada.
Vamos falar das suas peças de bomba
Envie o desenho do corpo com as tolerâncias dos furos e a folga do anel de desgaste, o tipo de rotor e o tamanho do lote; propomos a máquina e o esquema de fixação.
Peça uma análise de processo