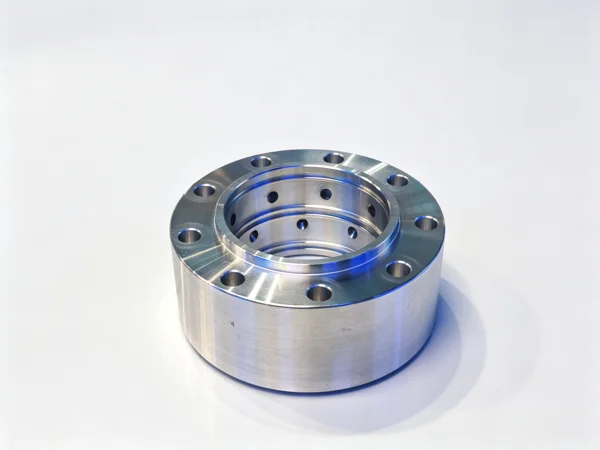
Usinagem de Carcaça de Rolamento: Tolerância
A carcaça de rolamento é a peça que todo mundo esquece até ela começar a uivar. Ela não aciona nada e não se move, mas decide se um eixo gira silenciosamente por dez anos ou se solta em seis meses. As carcaças que vemos costumam ser simples de olhar e difíceis de fazer: um furo que precisa girar verdadeiro, uma face de flange ou de montagem que precisa assentar plana contra a estrutura da máquina, furos de parafuso que precisam alinhar com a fundição de outra pessoa e, nos tamanhos maiores, uma parede fina o suficiente para se mover quando você aperta. Este artigo cobre a usinagem de carcaças de rolamento como fazemos na Handemo: as formas, os materiais, as máquinas em que as colocamos e a ordem de processo que mantém o furo, a face e o padrão de parafusos trabalhando juntos em vez de brigarem entre si. Isso se aplica da mesma forma a uma carcaça de rolamento simples, a uma carcaça de flange e a um projeto bipartido, porque a lógica de datum não muda com o contorno.
O que uma carcaça de rolamento precisa
Uma carcaça de rolamento é a metade estacionária de um conjunto de rolamento. Ela segura o anel externo, mantém o eixo no seu eixo geométrico e transfere a carga para a estrutura da máquina. A família é mais ampla do que a maioria espera. Uma carcaça de flange é parafusada a uma face e carrega um eixo paralelo a essa face. Uma carcaça tipo mancal de pedestal assenta numa base e carrega o eixo acima dela. Uma carcaça redonda usinada encaixa num assento mandrilado. Uma carcaça bipartida faz o mesmo trabalho em duas metades, para poder ser montada em torno de um eixo que já está no lugar. Tampos de redutor, tampas de motor, suportes de rolamento de bombas e caixas de mancal de prensa de rolos pertencem à mesma família.
Qualquer que seja a forma, o mesmo punhado de características decide se a peça funciona. Há o furo do rolamento com seus ombros e seu arranjo de retenção. Há a face de montagem ou o flange, que precisa assentar plano e permanecer plano para a carcaça não deformar o rolamento quando os parafusos são apertados. Há o padrão de parafusos, que precisa coincidir com a peça conjugada. E há a relação entre os três: o furo precisa girar verdadeiro em relação à face de montagem, e o padrão de parafusos precisa ser posicionado a partir do furo, e não a partir do exterior de uma fundição que nunca foi pensada para ser datum.
A característica crítica é a relação furo-face. Uma carcaça que, depois de parafusada, aperta o rolamento é refugo, mesmo que toda cota do desenho tenha sido atendida no estado livre. É por isso que tanto do trabalho nessa peça é sobre fixação e sequência, e não sobre corte.
Materiais que vemos no trabalho de carcaças
O ferro fundido é a escolha tradicional e ainda o mais comum. Carcaças de ferro cinzento usinam com facilidade, amortecem bem a vibração e mantêm a forma, razão pela qual dominam os mancais de pedestal e os tampos de redutor. O ferro nodular aparece onde a carcaça precisa absorver choque ou onde uma seção fina trincaria em ferro cinzento. O alumínio fundido surge em conjuntos mais leves, em tampas de motor e em tudo onde o peso importa. Carcaças de aço fabricado, cortadas e soldadas a partir de chapa, são comuns em equipamentos maiores e em trabalhos unitários, e trazem seu próprio problema: a tensão de soldagem, que precisa ser tratada antes de abrir o furo. Barra de aço e tarugos forjados são usados em carcaças pequenas e muito carregadas, onde a fundição não é econômica.
Dois hábitos de material importam aqui. Primeiro, as fundições chegam com uma pele mais dura e mais suja que o metal por baixo, então o primeiro passe não é passe de acabamento, diga o que disser o desenho. Segundo, o alumínio e as fundições leves se movem com a temperatura e com a pressão de fixação, então o dispositivo precisa segurar a peça sem apertá-la, e os passes de acabamento são dados com a peça o mais livre que a fixação permitir.
Escolhendo a máquina para carcaças de rolamento
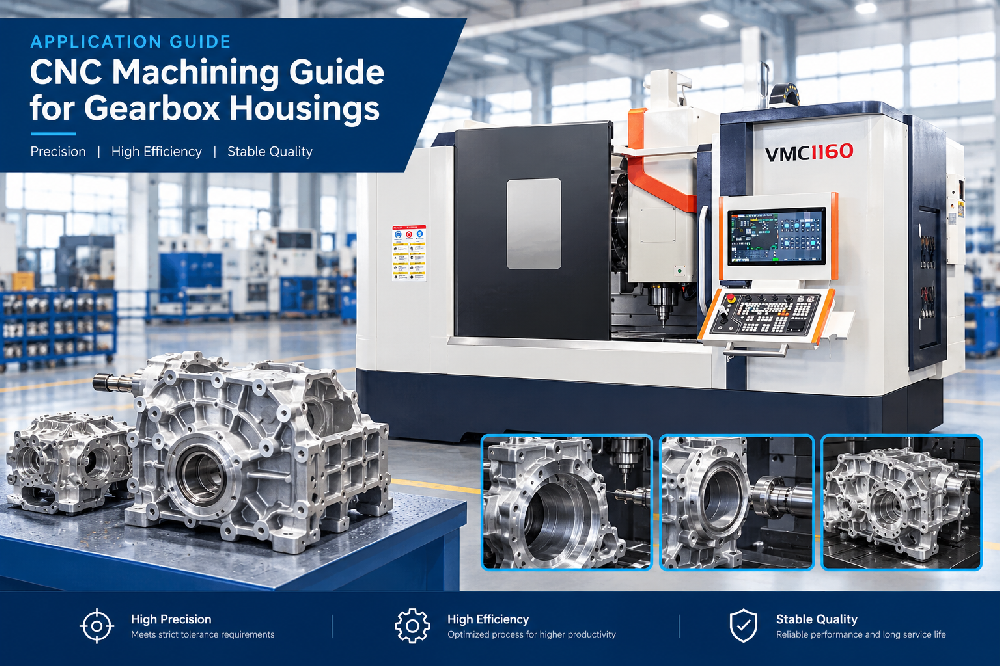
A maioria das carcaças de rolamento é um trabalho de mandrilar com um trabalho de facear anexado, e é por isso que a primeira resposta usual é um centro de usinagem vertical para carcaças de rolamento, especificamente um centro de usinagem vertical na maioria das oficinas. A peça assenta na face de montagem ou em castanhas macias, o furo é interpolado ou mandrilado por cima, e a face do flange, o círculo de parafusos e quaisquer pés de montagem são cortados na mesma fixação. Para as carcaças de porte médio que compõem a maior parte desse trabalho, uma máquina como o centro de usinagem vertical VMC1160 dá o tamanho de mesa e o curso para segurar uma carcaça de 400 a 700 mm com folga para a ferramenta sair do flange. Conjuntos de flange menores e tampas rodam confortavelmente no VMC855, e carcaças grandes e pesadas que não ficam paradas numa mesa são melhor tratadas nas estruturas maiores da linha de alta precisão para serviço pesado, onde a coluna e a base carregam o peso sem a máquina se inclinar no corte.
Quando a carcaça tem trabalho em várias faces - um furo num sentido, uma face de montagem no outro e um padrão de parafusos que envolve a peça - um centro de usinagem horizontal ganha seu lugar, porque a peça é apresentada ao fuso por mais de um lado sem ser reapertada. Uma carcaça com furos grandes em duas paredes opostas é o exemplo clássico, e uma máquina como o HMC630-DT corta as duas paredes a partir de um único datum. Onde o volume é alto o bastante para manter um fuso ocupado, os modelos multiestação com troca de pallets fazem o mesmo trabalho com carga e descarga fora do tempo de corte.
Algumas carcaças de rolamento são peças de torneamento, não de fresamento. Uma carcaça redonda ou uma luva com flange, com furo longo e diâmetro externo usinado, fica mais limpa num torno, onde o furo e o diâmetro externo saem do mesmo eixo numa única fixação. Essas peças rodam no TCK6050 para a faixa geral, e no torno de barramento inclinado para serviço pesado TCK6350B quando a carcaça é grande e a parede é pesada o bastante para precisar de uma máquina rígida embaixo. A escolha entre tornear e fresar uma carcaça costuma ser decidida por uma pergunta: qual das duas características - o furo ou a face de montagem - precisa ser o datum. A máquina que segura ambas numa só fixação normalmente vence.

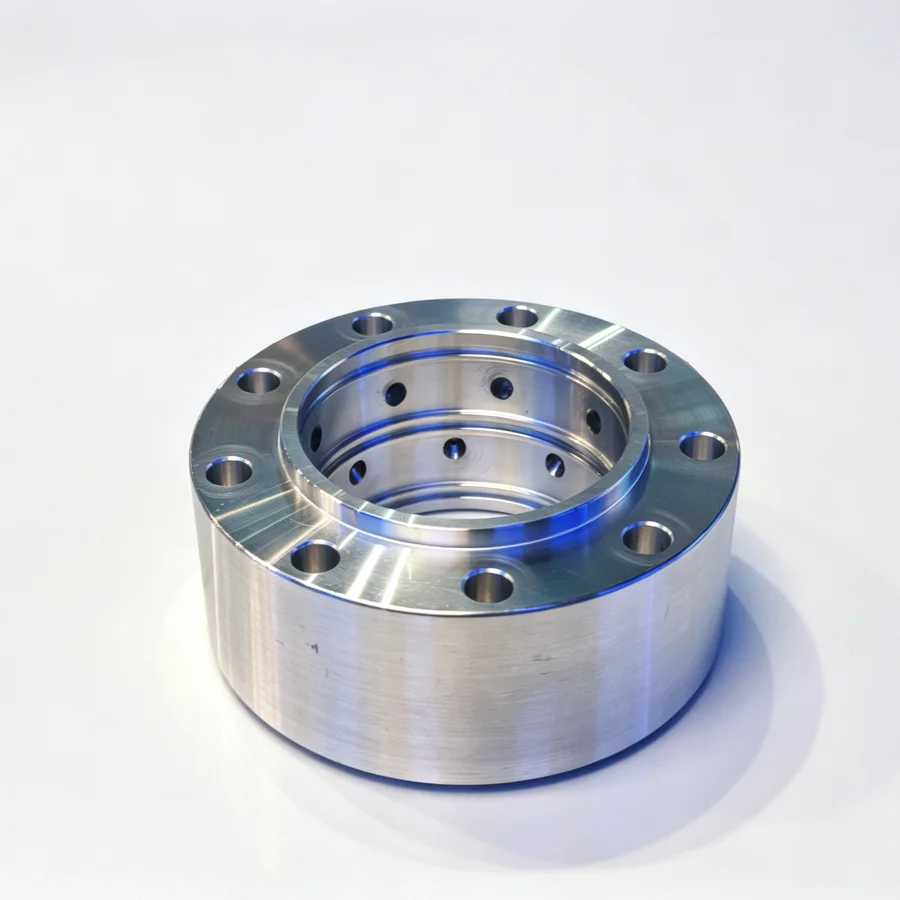
Há uma terceira rota que é pulada na maioria das comparações. Para uma carcaça redonda cujo furo e diâmetro externo precisam ser concêntricos, e que não tem características fora do eixo de torneamento, a rota de usinagem de carcaças de rolamento por torneamento CNC é mais rápida e mantém a concentricidade mais diretamente do que qualquer das opções de centro de usinagem. A peça é torneada, o furo é mandrilado na mesma fixação e a face de montagem é faceada em esquadro com o furo sem uma segunda operação. O que decide entre as duas rotas não é o tamanho da peça, mas se ela carrega características que um torno não alcança - um padrão de parafusos numa face, pés ou uma tomada. Assim que essas existem, o centro de usinagem passa a ser o detentor do datum e a rota de torno sai de cena.
Qualquer que seja a rota escolhida, uma carcaça de rolamento usinada em CNC é julgada pelas mesmas três coisas: a posição do furo em relação à face de montagem, a circularidade do furo depois de liberada a fixação e se o padrão de parafusos alinha com a peça conjugada. São essas as características que um comprador deve pedir para ver medidas na primeira peça, porque são elas que decidem se a carcaça roda silenciosa ou desgasta um rolamento cedo.
A escolha da máquina para uma carcaça de rolamento geralmente se resume a quantas faces carregam um furo. Uma carcaça de flange com furo único é trabalho de carcaça que um centro de usinagem vertical resolve numa fixação; uma carcaça bipartida ou com múltiplos furos empurra o trabalho para uma máquina horizontal com troca de pallets.
Estabelecendo o datum
Numa carcaça de rolamento o datum raramente é o exterior da fundição. As fundições têm ângulos de saída, não são esquadro e variam de peça para peça, então usar o exterior como referência é como o padrão de parafusos acaba num lugar que a peça conjugada não alcança. As referências viáveis são as usinadas. Numa carcaça que será parafusada com a face para baixo, a face de montagem é o datum: ela é cortada primeiro, depois a peça é virada sobre ela e todo o resto é posicionado a partir dessa face. Numa carcaça redonda que vai assentar num assento mandrilado, o diâmetro externo usinado é o datum e o furo vem dele. Numa carcaça de flange, a face de montagem e o círculo de parafusos são estabelecidos juntos, depois o furo é cortado em relação a eles.
A ordem importa mais do que a escolha individual. Qualquer superfície escolhida como datum precisa ser usinada antes de qualquer coisa ser medida a partir dela, e o datum precisa ser uma superfície que ainda exista depois do acabamento. Conferir um furo contra a pele bruta da fundição é como uma carcaça acaba com um furo que não gira verdadeiro em relação a nada.
A sequência de usinagem
Facear a face de montagem primeiro
A primeira operação dá à peça algo onde assentar. Faceamos a face de montagem ou a face do flange, limpamos o exterior o suficiente para segurar a peça, e então todo o trabalho tem uma referência plana e usinada. Numa fundição essa operação também remove a pele da superfície em que a carcaça vai realmente apoiar, que é a superfície que importa para a junta.
Mandrilar a partir da referência usinada
O furo do rolamento é cortado a partir da face de datum, não do exterior da fundição. Numa máquina vertical isso significa que a peça assenta face para baixo na mesa ou em castanhas faceadas no lugar, e o furo é interpolado ou mandrilado de ponta a ponta. Num torno significa que a peça é presa pela face usinada ou pelo diâmetro externo usinado e o furo é torneado no mesmo eixo. De qualquer forma, o furo e seus ombros são produzidos na mesma fixação que a face sempre que possível, porque é a única maneira de o furo ficar confiavelmente perpendicular à superfície em que se monta.
Padrão de parafusos e pés de montagem depois do furo
O círculo de parafusos, os furos roscados e quaisquer pés de montagem são posicionados a partir do furo, não o contrário. Se o padrão for furado primeiro e o furo vier atrás dele, toda variação de fundição no exterior da carcaça é transferida para a relação entre o furo e os parafusos. É uma decisão pequena que decide se a carcaça alinha com o redutor de outra pessoa na bancada do cliente.
Trabalho na segunda face numa só fixação
Carcaças com características em duas faces são planejadas para que o máximo possível seja cortado sem mover a peça. Onde isso não é possível, a face de datum é restabelecida na segunda fixação por meio de relógio comparador contra uma característica usinada, e não contra um batente ajustado uma vez. Uma carcaça que foi reapertada duas vezes sem datum transportado é uma carcaça com um furo que não gira verdadeiro em relação a nada, por melhores que pareçam as cotas individuais.
Segurando a peça sem deformá-la
A razão de carcaças de rolamento falharem em serviço costuma ser o dispositivo de fixação. Uma carcaça fundida ou de alumínio não é rígida como um bloco maciço, e uma castanha ou grampo que aperta o suficiente para ser seguro também aperta o suficiente para ovalizar o furo. Corte o furo nessa condição e ele sai redondo na máquina e fora de redondo na montagem.
Nós seguramos carcaças pelas faces usinadas com castanhas macias ou um dispositivo dedicado mandrilado no lugar, para a pressão de fixação cair sobre uma superfície já acabada e a carga se distribuir por ela. Carcaças de parede fina e de alumínio são cortadas com a pressão de fixação mantida a mais baixa que o trabalho permitir, e o passe de acabamento é dado com a peça o mais próximo possível do estado livre que a fixação permitir. Onde uma carcaça é flexível demais para ser segura, ela é usinada numa placa de face com o furo apoiado enquanto é cortado, do mesmo modo que se usina um anel fino.
O segundo hábito é a temperatura. Carcaças de alumínio que vêm de um depósito frio e são medidas imediatamente não medirão o mesmo depois de uma hora na oficina, e o mesmo vale para uma fundição que acabou de sair de um desbaste pesado. Desbaste e acabamento são separados para a peça se acomodar antes de o furo que importa ser cortado.
Controles de qualidade
Uma carcaça de rolamento é verificada como peça de conjunto, não como um conjunto de cotas sem relação. O furo é verificado em tamanho e em circularidade na posição em que vai realmente receber o rolamento, e os ombros de retenção são verificados para o anel externo assentar em vez de balançar. A face de montagem é verificada em planicidade e em esquadro com o furo, porque uma face plana mas não esquadrejada empurra o rolamento fora de linha quando a carcaça é parafusada. O padrão de parafusos é verificado contra o furo com um gabarito ou uma peça conjugada, e a peça inteira é medida com a fixação liberada e apoiada do jeito que vai assentar na estrutura da máquina.
Numa carcaça para a montagem do próprio cliente, a verificação que pega mais problemas é a montagem de prova: a peça conjugada, o rolamento ou o dispositivo do cliente. É o teste que mostra se o furo, a face e o padrão estão trabalhando juntos - as três coisas que nenhuma cota isolada do desenho descreve.
Pensando nas suas carcaças de rolamento
Se você está cotando uma carcaça de rolamento, três detalhes no desenho mudam o processo mais do que qualquer outra coisa. O primeiro é qual superfície é o datum de montagem e quão plana ela precisa assentar. O segundo é a espessura da parede atrás do furo, porque ela decide como a peça pode ser segura. O terceiro é se o padrão de parafusos é cotado a partir do furo ou do exterior fundido, porque isso nos diz onde a variação da fundição pode cair. Envie esses três e o tamanho do lote, e a escolha da máquina normalmente vem sozinha.
A Handemo fabrica máquinas-ferramenta em Tengzhou desde 2008, numa planta de 220.000 metros quadrados com mais de 660 funcionários, e os programas de carcaça aqui começam do mesmo jeito que qualquer trabalho de mandrilar: comprovar a fixação e a sequência numa peça de teste, depois rodar o lote na fixação que foi comprovada. A maior parte do trabalho de carcaça de rolamento que sai da oficina vai para conjuntos de bombas, acionamentos de transportadores, ventiladores e redutores, o que significa que é julgada por o eixo girar silenciosamente na máquina do cliente, e não por o desenho ter sido atendido no estado livre.
Perguntas frequentes
Qual é a diferença entre uma carcaça de rolamento e uma carcaça de flange?
Uma carcaça de rolamento em geral é qualquer peça estacionária que segura um rolamento e posiciona um eixo. Uma carcaça de flange é um tipo específico com flange de montagem: ela é parafusada a uma face e carrega o eixo paralelo a essa face. As duas são usinadas do mesmo modo, com o furo e a superfície de montagem produzidos a partir de um datum, mas o tipo flange acrescenta um círculo de parafusos que precisa ser posicionado a partir das características usinadas, e não da fundição. Por isso, na usinagem CNC de carcaças de flange o círculo de parafusos é cortado depois de estabelecidos o furo e a face de montagem, e não antes, e é verificado contra o furo em vez de contra o diâmetro externo da fundição.
Uma carcaça de rolamento deve ser usinada num torno ou num centro de usinagem?
Depende de qual característica é o datum. Se o furo e o diâmetro externo precisam ser concêntricos e a peça é redonda, o torno faz os dois a partir de um eixo numa única fixação, que é a rota mais limpa. Se a carcaça tem face de montagem, padrão de parafusos e características em mais de um lado, um centro de usinagem segura a face como datum e corta o resto em torno dela. Em carcaças maiores o fator decisivo costuma ser como a peça pode ser segura sem ser deformada.
Por que o furo do rolamento fica fora de redondo depois da usinagem?
Quase sempre por causa da fixação. Uma carcaça fundida ou de alumínio não é rígida, e uma castanha ou grampo que a segura com força suficiente para ser seguro também ovaliza o furo. A peça mede redonda na máquina e fora de redondo na bancada. A solução é segurar numa face usinada com castanhas macias ou um dispositivo mandrilado no lugar, manter a pressão de fixação baixa e dar o passe de acabamento com a peça o mais livre que a fixação permitir.
Vocês usinam carcaças de rolamento bipartidas?
Sim. Carcaças bipartidas são usinadas na condição montada sempre que o projeto permite, com as faces de junção limpas primeiro para as duas metades ficarem a uma espessura conhecida de distância, e o furo é cortado através das duas metades juntas. É a única maneira de o furo ficar redondo quando a carcaça é parafusada em serviço. As faces de junção são marcadas para as metades voltarem juntas do jeito que foram usinadas.
Que materiais podem ser usados para uma carcaça de rolamento usinada?
Ferro cinzento e ferro nodular são os mais comuns, alumínio fundido para conjuntos mais leves, aço fabricado para carcaças grandes ou unitárias, e barra de aço ou forjados para peças pequenas e muito carregadas. O material decide a fixação, e não a sequência: fundições precisam ter a pele removida antes de qualquer medição a partir delas, o alumínio precisa de fixação suave e temperatura estável, e carcaças soldadas precisam da tensão de soldagem tratada antes de o furo ser cortado.
Receba um plano de usinagem de carcaça de rolamento
Envie-nos a carcaça - o datum de montagem, o furo do rolamento e seus ombros, o padrão de parafusos e como ele é cotado, o material e o tamanho do lote - e a Handemo vai recomendar o centro de usinagem, o torno ou a máquina horizontal certo e a sequência de processo que acompanha. Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Usinagem CNC de carcaças de rolamento com flange cobre o tipo flange em mais detalhe, Guia de usinagem CNC para carcaças de redutor trata do mesmo problema de datum numa fundição maior, e VMC vs HMC explica quando uma carcaça tem lados suficientes para justificar uma máquina horizontal. O trabalho de carcaças também está em peças de caixa e carcaça nas nossas páginas de aplicação.