Usinagem CNC de corpos de bomba e de válvula
Ninguém passa por uma bomba e fica admirando. Ela fica atrás de uma proteção, zumbindo, até o dia em que vaza, cavita ou come os próprios anéis de desgaste. Aí ela vira a máquina mais importante da planta. É uma pena, porque quando um corpo de bomba ou um corpo de válvula chega à usinagem, quase tudo que define a vida útil já foi fixado: como o furo do corpo se alinha com as faces dos flanges, quão centrado o rotor está no eixo, se a face de vedação e o furo do rolamento foram cortados a partir da mesma referência.
Peças de bomba e de potência fluida são uma família de trabalho bem particular. São abertas, de parede fina, cheias de furos que se cruzam, e vazam se o furo e a face de vedação não concordarem. Isso não é o mesmo que usinar uma carcaça de redutor, onde as paredes são grossas e os recursos são em sua maioria paralelos. Está mais perto do raciocínio de chapa metálica aplicado a uma peça fundida.
Este guia faz parte da nossa série de guias de aplicação de usinagem CNC. Ele mostra o que a família contém, como as formas se comportam sob a fixação e quais máquinas realmente servem.
O que a família realmente contém
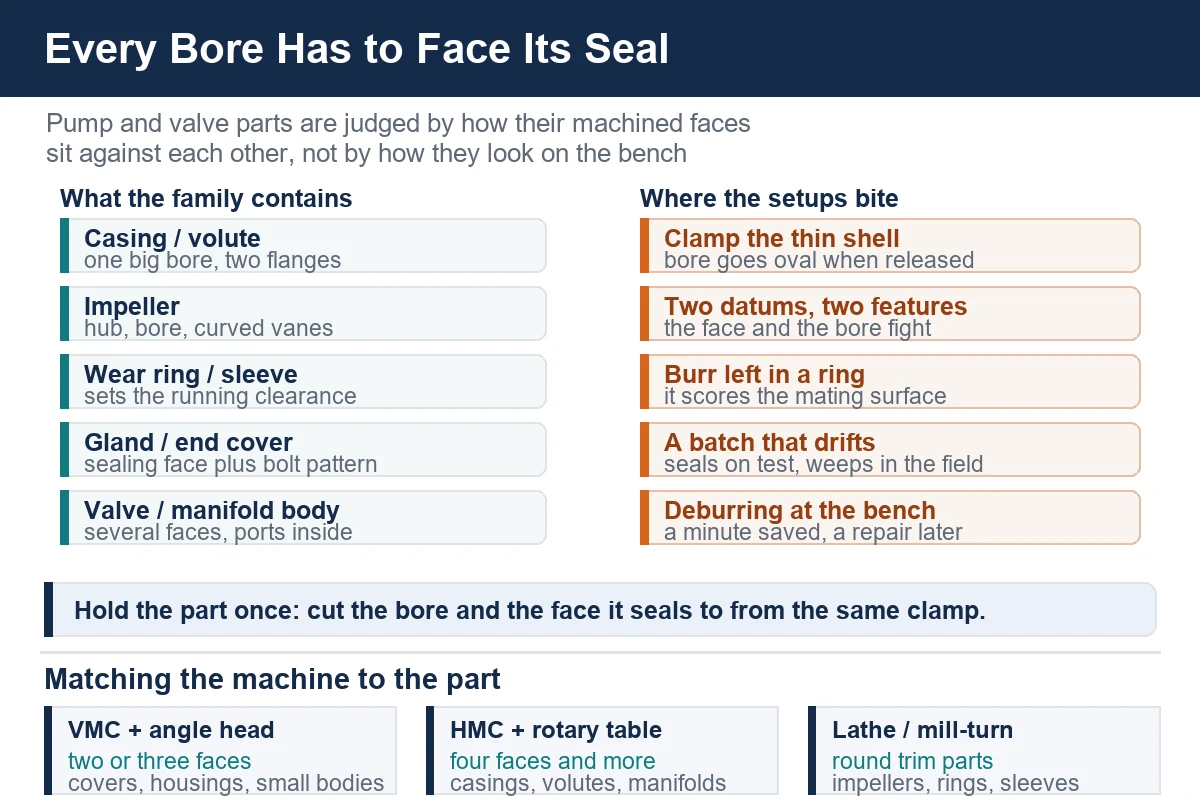
“Peças de bomba” é um rótulo solto que esconde cinco trabalhos bem diferentes:
- corpos e volutas: uma casca fundida com um furo interno grande, flanges de sucção e de recalque, e um pé ou uma base de montagem
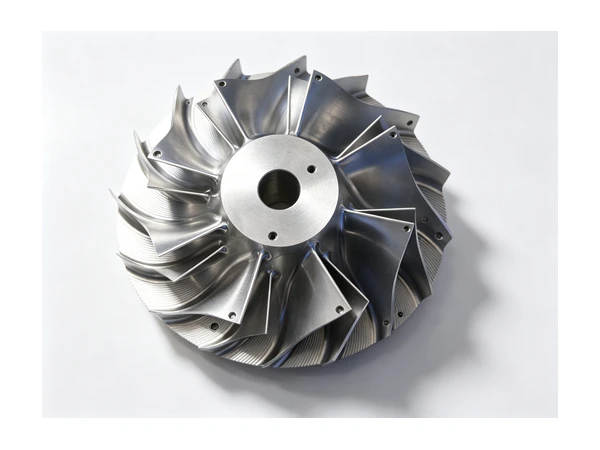
- rotores: um cubo, um furo e palhetas abertas, semiabertas ou fechadas
- anéis de desgaste, buchas e camisas: peças redondas simples que ficam dentro do corpo e definem a folga de operação
- gaxetas, tampas de extremidade e carcaças de vedação: uma face que precisa vedar, um furo que precisa alinhar e, muitas vezes, um conjunto de furos pequenos num padrão
- corpos de válvula e de manifold: um bloco ou uma esfera com várias portas internas e duas a seis faces usinadas
O fio comum é que quase toda peça da lista é um tipo de recipiente. As superfícies usinadas são um conjunto de faces e furos que precisam segurar uma vedação, apoiar um rolamento ou guiar um elemento móvel. Quando você passa a ver as peças assim, o plano de usinagem se escreve sozinho.
Materiais que você vai encontrar
Ferro fundido cinzento e nodular
O padrão para bombas de água, óleo e processo. Funde quase na forma final, usina com facilidade e amortece vibração. A pele da fundição é dura e abrasiva, então o primeiro passe tira a carepa e o segundo tira ferro. O ferro também é frágil em seções finas: parede de voluta não é lugar para aplicar fixação pesada.
Inox, duplex e super duplex
Onde o fluido é corrosivo, o corpo e o trim vão para o inox. Essas ligas encruam, então uma ferramenta que esfrega em vez de cortar vitrifica a superfície e cega o próximo inserto. Os graus duplex acrescentam um segundo problema: o calor da usinagem afeta o equilíbrio entre as duas fases, então a estratégia de corte importa tanto quanto o grau da ferramenta. A resposta prática é uma montagem rígida que mantém a ferramenta engajada.
Bronze, metal de sino e alumínio
O bronze aparece em bombas de água do mar e em equipamentos antigos, e nos anéis de desgaste e buchas. Corta livre, mas agarra e empasta se a ferramenta ficar parada. Corpos de alumínio surgem em ar comprimido e aplicações leves e se comportam como qualquer alumínio: passes leves, ferramentas afiadas e fixação que não marca a superfície.
Usinando o corpo
A voluta é um problema de dispositivo antes de ser um problema de corte
Um corpo de bomba é julgado por duas coisas: o furo principal que carrega o eixo e o rotor, e os dois flanges que entram na tubulação. Desalinhe esses três recursos e a bomba vai rodar, depois vibrar, depois falhar. O caminho prático é apoiar a fundição no próprio pé ou base usinada e tirar o furo do rolamento, a face de vedação e as faces dos flanges a partir dessa referência única.
O detalhe é que o corpo é uma casca fina. Fixe pela parte externa da voluta e o furo sai oval; solte a fixação e a falta de redondeza aparece na folga de operação. A resposta usual é fixar pelo pé, apoiar em bases usinadas preparadas numa operação anterior barata, e manter a força de fixação baixa e uniforme.
Faceando os flanges e furando a circunferência de parafusos
Os flanges de sucção e recalque são trabalho de face e circunferência de furos. A face precisa ficar perpendicular ao furo, e a circunferência precisa ser concêntrica com a face para que a junta comprima por igual. Numa máquina em que a peça pode ser indexada, os dois flanges e o furo principal são cortados sem mexer na fundição. Numa máquina vertical, uma cabeça angular e um dispositivo tipo tombstone chegam ao mesmo resultado com mais disciplina de setup.
O pé e a referência
Os pés do corpo normalmente são usinados cedo e leve, porque se tornam a referência de tudo depois deles. É tentador deixar o pé bruto e correr atrás do furo; as oficinas que fazem bem essas peças fazem o contrário.
Usinando o rotor
O furo e o cubo
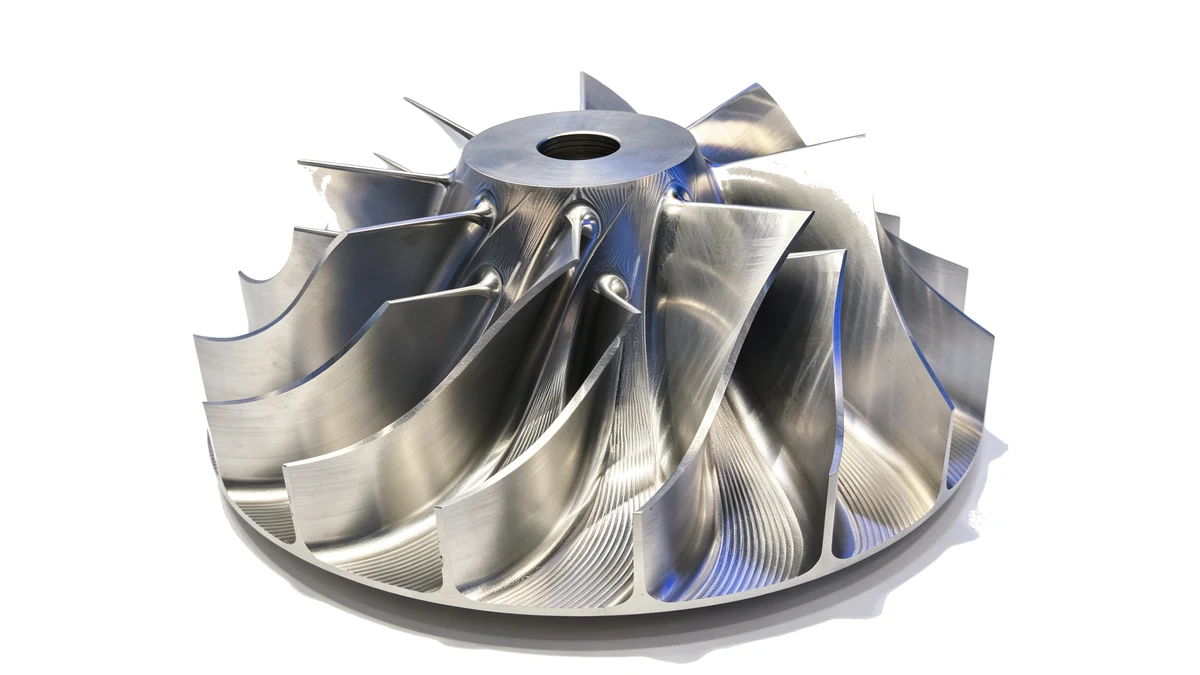
O furo do rotor carrega o eixo, e a face do cubo define a posição axial. Se os dois não forem cortados na mesma pega, o rotor fica com batimento no eixo e a bomba vibra na rotação de trabalho. Num torno com alimentador de barra ou com placa e apoio de luneta, o furo, a face do cubo e o diâmetro externo saem numa única fixação. Onde o rotor também tem chaveta ou furo transversal para pino de eixo, um centro de torneamento-fresamento com eixo Y mantém a furação e o torneamento na mesma referência.
As palhetas
Rotores abertos costumam ser aparados e faceados no torno. Rotores semiabertos e fechados com palhetas curvas ou torcidas são o caso de uma máquina com eixo rotativo ou inclinável, onde a ferramenta consegue seguir a pá em vez de parar antes dela. As oficinas de molde já conhecem esse tipo de trajetória do trabalho em cavidade.
Balanceamento é uma decisão de usinagem
Um rotor geometricamente perfeito ainda pode ficar desbalanceado se um lado do disco for cortado mais fundo que o outro. A solução não é uma balanceadora no fim da linha; é um processo que remove material dos dois lados do mesmo jeito, na mesma fixação, peça após peça.
Anéis de desgaste, camisas e buchas
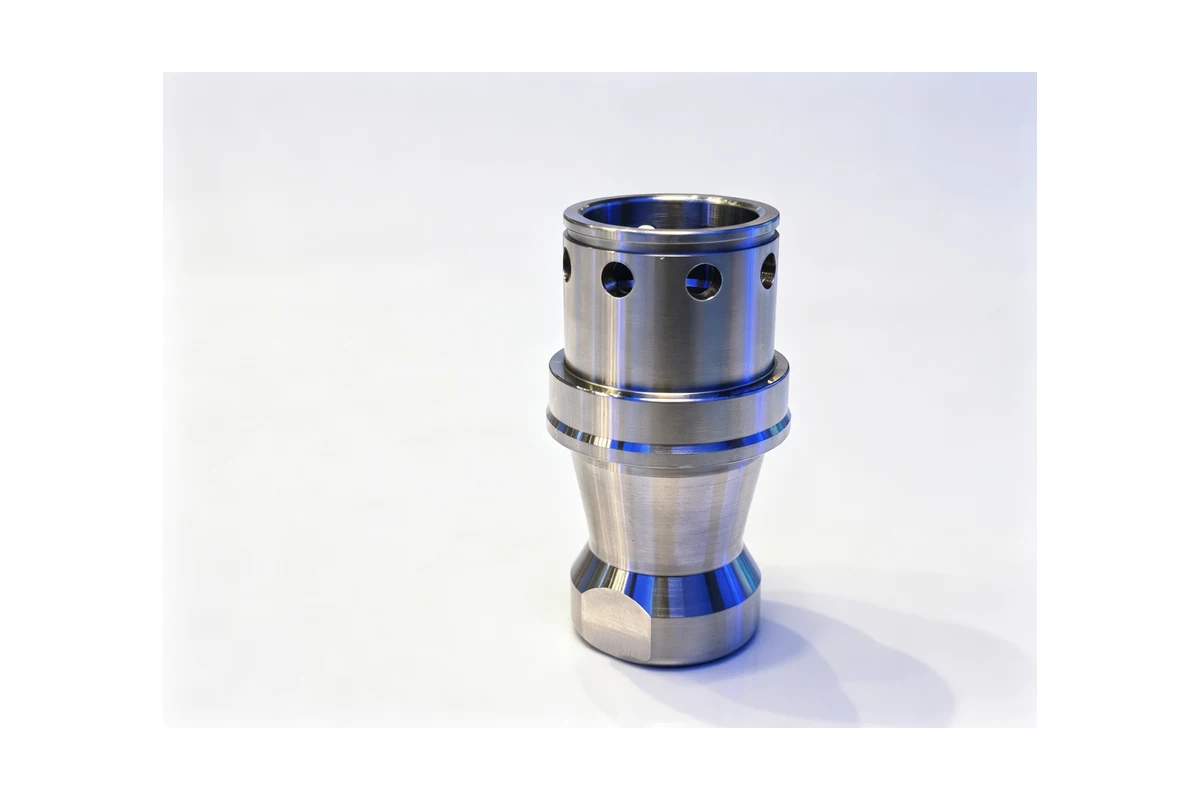
Parecem peças fáceis, e isoladamente são. O trabalho delas é definir uma folga de operação, o que significa que o diâmetro externo e o furo precisam compartilhar um eixo e os ombros precisam ficar perpendiculares. Torneadas numa fixação, elas se comportam. Torneadas em duas, com a peça virada e reapertada numa superfície bruta, elas viram o motivo de uma bomba se comer em seis meses.
O outro problema silencioso é a rebarba. Uma borda levantada no furo do anel de desgaste risca a superfície de contato na montagem. Rebarbar dentro do ciclo custa segundos; encontrar o risco na bancada de teste do cliente custa o pedido.
Corpos de válvula e de manifold
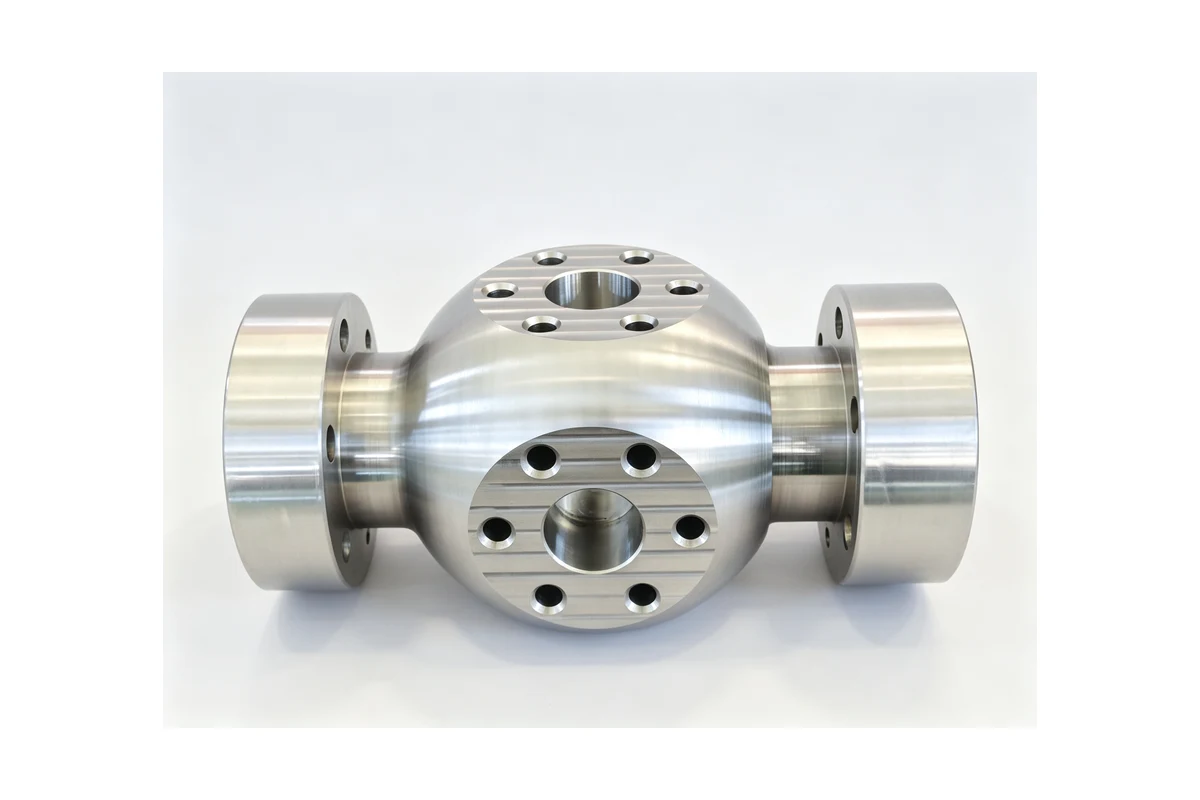
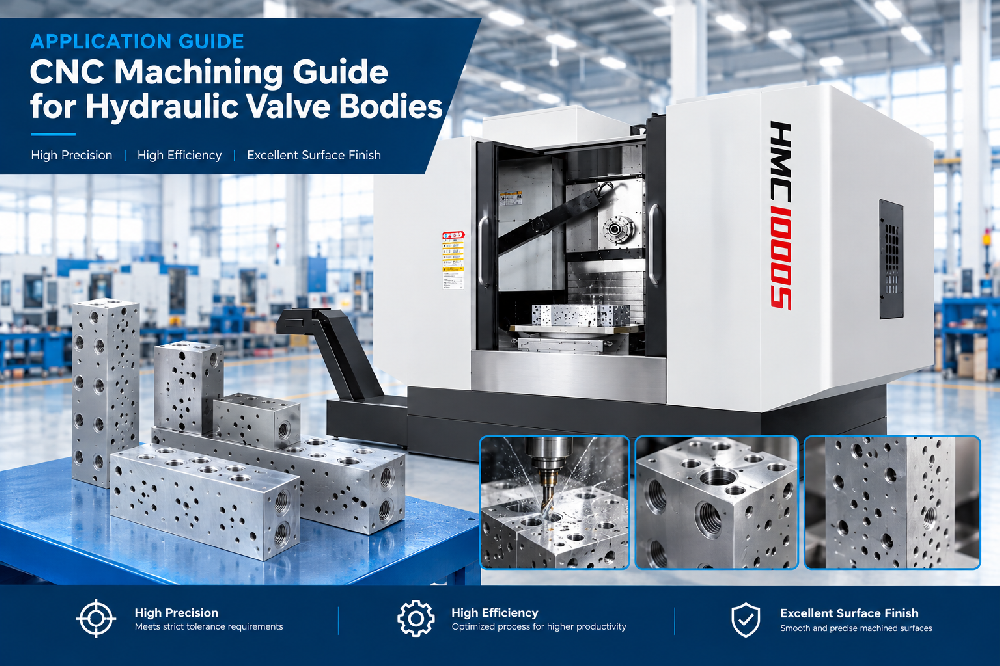
Um manifold ou corpo de válvula é uma caixa com uma cavidade escondida dentro. Toda face usinada é uma superfície de vedação, e todo padrão de porta precisa cair no passe interno. Se uma face for cortada a partir de referência diferente da vizinha, a junta carrega de forma desigual e a conexão chora.
Essas peças recompensam uma máquina horizontal com mesa rotativa. Fixe o corpo uma vez, indexe para cada face na sequência, e corte a porta e a face na mesma fixação. Máquinas verticais atendem a família com conforto quando a peça tem duas ou três faces, especialmente com um tombstone que permite a duas ou três peças dividir o ciclo. O detalhe que decide o resultado é o mesmo que decide um corpo de bomba: a referência é escolhida uma vez e tudo referencia ela.
Casando a máquina com a peça
Não existe resposta única, mas a família cai em faixas reconhecíveis.
Centros de usinagem verticais
Para trabalho de duas ou três faces, uma máquina vertical com cabeça angular é o caminho econômico. Um VMC1160 recebe tampas de extremidade de bomba, carcaças de vedação, corpos de válvula menores e tampas de corpo com conforto, e um dispositivo tipo tombstone mantém a utilização alta quando as peças são pequenas. É a máquina de entrada sensata para uma oficina que está começando em trabalho de manejo de fluidos.
Centros de usinagem horizontais
Onde um corpo ou bloco tem quatro ou mais faces usinadas, a horizontal se paga. A peça fica fixada numa referência enquanto a mesa indexa, e essa é a diferença entre um furo e uma face concordarem e um furo e uma face brigarem. O HMC630-DT cobre corpos pequenos e médios; volutas maiores e blocos multi-porta com furos longos combinam com as máquinas de furo profundo e tipo T da mesma faixa.
Tornos e centros de torneamento-fresamento
Rotores, eixos, camisas e anéis de desgaste são trabalho de torneamento antes de tudo. Um TCK6050 atende cubos, anéis e buchas menores, e onde a peça precisa de torneamento mais furação transversal, chaveta ou porta, um centro de torneamento-fresamento com eixo Y como o TCK2300B termina numa fixação em vez de duas máquinas. Para palhetas de rotor complexas e peças de trim maiores, é preciso uma máquina com eixo rotativo ou inclinável adicional, que segue a pá em vez de parar nela.
Mantendo um lote coeso
Peças de fluido vazam como população, não como indivíduos. Uma bomba que veda na bancada de teste e chora em campo é quase sempre um lote que derivou: a força de fixação subiu, um inserto foi trocado um pouco tarde, a fundição mudou junto com o fornecedor. Os controles que mantêm uma família dessas consistente são pouco glamourosos:
- usine a base de referência numa operação curta própria, e verifique se está limpa e plana antes do setup principal
- mantenha a força de fixação constante de peça para peça, de preferência com fixação controlada por torque ou hidráulica em vez do feeling do operador
- troque insertos por contagem, e anote a contagem junto com o lote
- meça contra o dispositivo e acompanhe a tendência das leituras, em vez de inspecionar uma peça pronta na bancada
Esses hábitos também são o que torna uma família de bombas lucrativa. Quando o setup está estável, o ciclo é previsível e o retrabalho desaparece.
Onde a automação se justifica
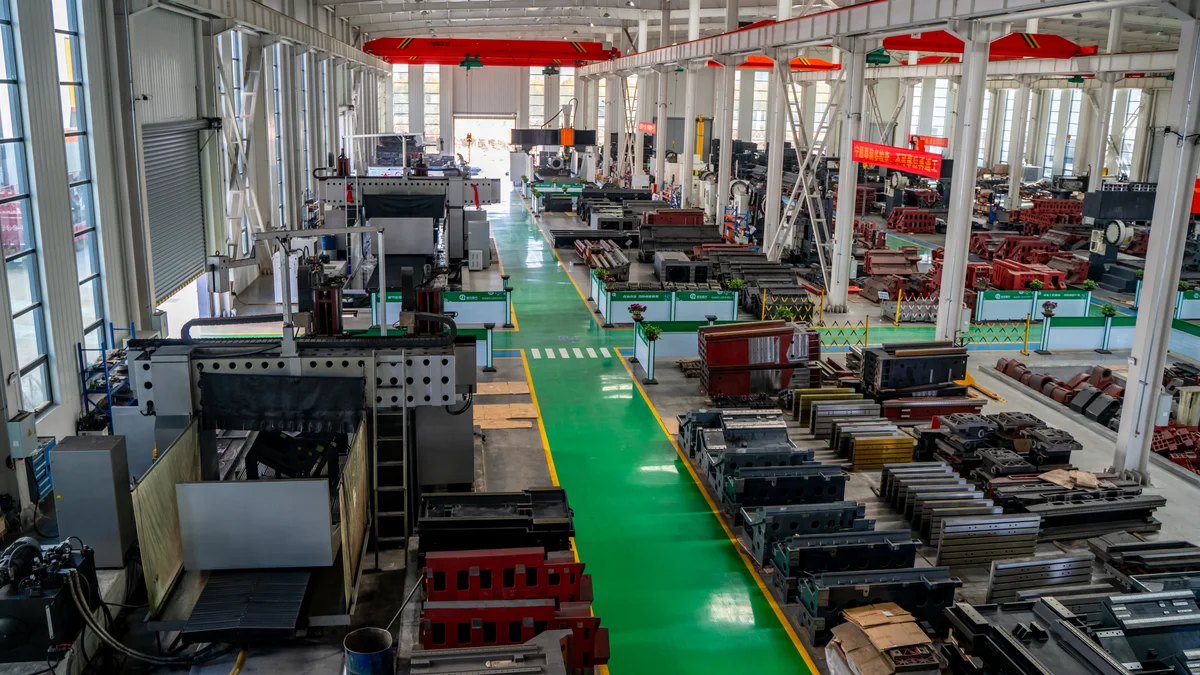
Peças de bomba e válvula rodam em famílias estáveis com ciclos longos, o que as torna candidatas naturais à alimentação robotizada de máquinas. O robô carrega nas mesmas bases, na mesma ordem, com a mesma força, a cada ciclo — e a consistência da fixação é justamente a variável que o operador realmente não consegue controlar na mão. Isso também permite que uma pessoa opere várias máquinas, o que muda a conta de uma célula multi-máquina.
A Handemo CNC fabrica máquinas-ferramenta desde 2008, com uma planta de 220.000 metros quadrados, mais de 660 funcionários, e máquinas operando em mais de 150 países. Boa parte dessa base são oficinas de terceirização e fabricantes fazendo exatamente essa classe de peça.
Perguntas frequentes
O furo de um corpo de bomba e as faces dos flanges podem ser usinados numa única fixação?
Normalmente sim, e é a melhor resposta quando o volume justifica. Uma máquina horizontal com mesa rotativa segura a fundição pelo pé, corta o furo do rolamento e a face de vedação, depois indexa para os flanges de sucção e recalque. A alternativa é uma máquina vertical com cabeça angular e um dispositivo bem feito, com o custo de mais setups e mais chances de a referência escapar.
Vocês usinam rotores, ou só os corpos?
Os dois. Furos de rotor, faces de cubo e diâmetros externos são trabalho de torneamento e rodam nos nossos tornos. Rotores abertos e semiabertos com palhetas curvas ou torcidas precisam de uma máquina que consiga seguir a pá, e é aí que um centro de torneamento-fresamento ou multi-eixo assume.
Como vocês evitam que um corpo de parede fina distorça?
Duas coisas. Primeiro, fixar pelo pé de montagem da própria peça ou por uma base usinada, e não pela casca, mantendo a força baixa e uniforme. Segundo, preparar essas bases numa operação curta separada para que o setup principal tenha algo reto onde se apoiar.
Qual grau de inox um corpo deve usar?
Segue o fluido, não a máquina. Água e químicos leves normalmente ficam num grau austenítico padrão; cloretos e meios agressivos empurram para duplex ou super duplex. Diga o fluido e a temperatura e usinamos conforme o desenho que a aplicação pede.
Qual é a diferença entre anel de desgaste e camisa?
O anel de desgaste é montado no corpo ou no rotor e define a folga de operação; a camisa protege o eixo onde a vedação ou o rolamento roda. As duas são peças torneadas simples, e as duas vivem ou morrem conforme o furo e o diâmetro externo compartilhem um eixo, por isso costumam ser torneadas numa única fixação.
Vocês cotam a partir de um desenho de fundição e uma amostra?
Sim. O desenho da fundição, o material, o volume anual e uma foto ou amostra da peça bastam para voltarmos com um processo sugerido, as máquinas para rodar e um preço.
Trabalhando com uma família de bombas ou válvulas?
Envie o desenho — corpo, rotor, bloco ou trim — e diga o material e o volume. Se você ainda está decidindo qual classe de máquina a peça pede, essa é a conversa certa antes de projetar o dispositivo. Resolvemos o setup junto com o cliente primeiro, depois casamos a máquina com ele.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: usinagem CNC de carcaças de bomba, um guia de usinagem para corpos de válvula hidráulica, e usinagem CNC de corpos de válvula hidráulica: processo e máquinas. Se preferir mandar o desenho direto, use nossa página de envio de desenho.