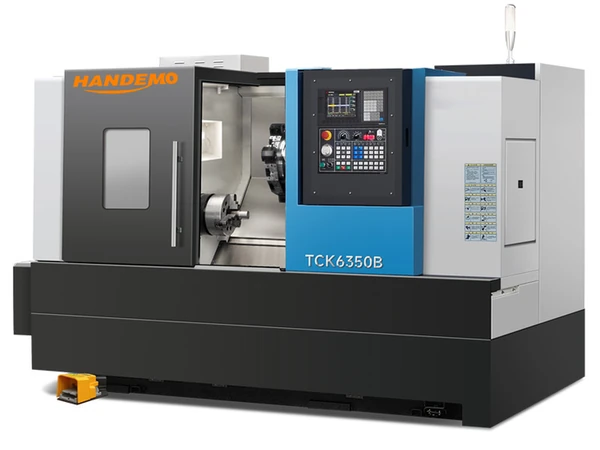
Torno CNC de Barramento Inclinado ou Plano
Duas oficinas de torneamento, a mesma pergunta, duas respostas diferentes. Uma não compra um torno que não seja de barramento inclinado, e a outra trabalha há vinte anos com máquinas de barramento plano e não vê motivo para mudar. As duas produzem peças que passam na inspeção, então a discussão não é realmente sobre qualidade. É sobre qual layout se ajusta às peças que você realmente usina, e quanto do seu dia vai para limpar cavaco e carregar blanks.
O barramento é a única decisão de um torno que você não pode mudar depois. Torres, contra-pontas, transportadores de cavaco e alimentadores de barra podem ser acrescentados ou trocados. O ângulo das guias, e o bloco fundido que as sustenta, ficam fixos desde o dia em que a máquina é vazada. Por isso vale gastar alguns minutos no que cada layout realmente faz bem antes de começar a conversa sobre especificação.
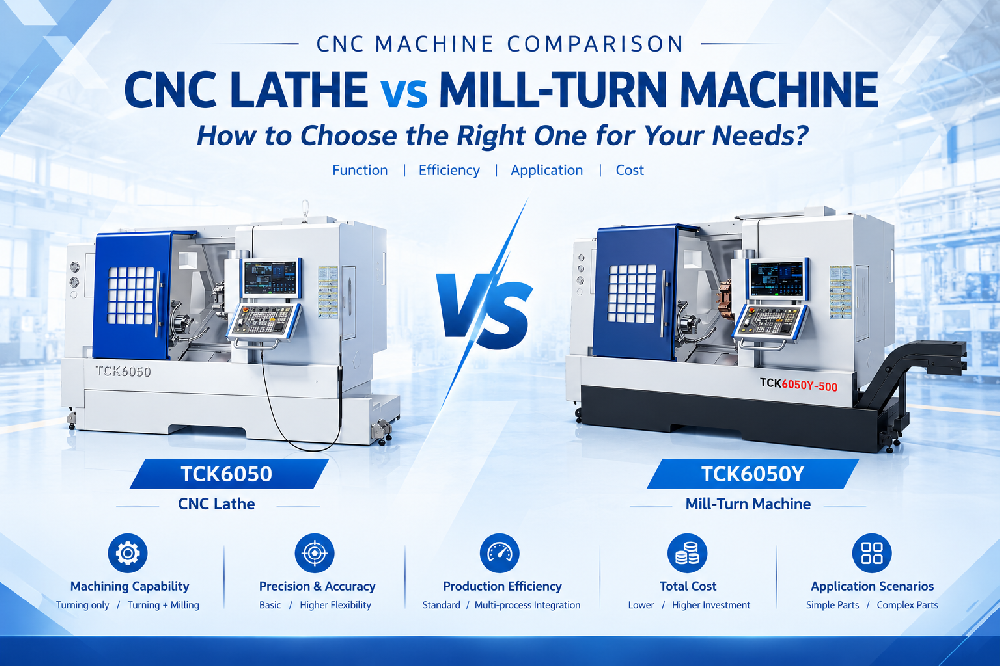
Esta comparação fica no próprio layout do barramento. Se a sua dúvida é se o trabalho deve ser torneado ou fresado, veja primeiro a comparação entre torno e centro de torneamento-fresamento.
 Vídeo
O que o layout do barramento realmente decide
Todo torno CNC tem os mesmos elementos básicos: um cabeçote que gira a peça, um barramento que carrega as guias, um carro ou torre que se move ao longo dessas guias, e uma contra-ponta nas máquinas longas o suficiente para precisar de uma. O layout do barramento decide três coisas que acompanham você em cada trabalho.
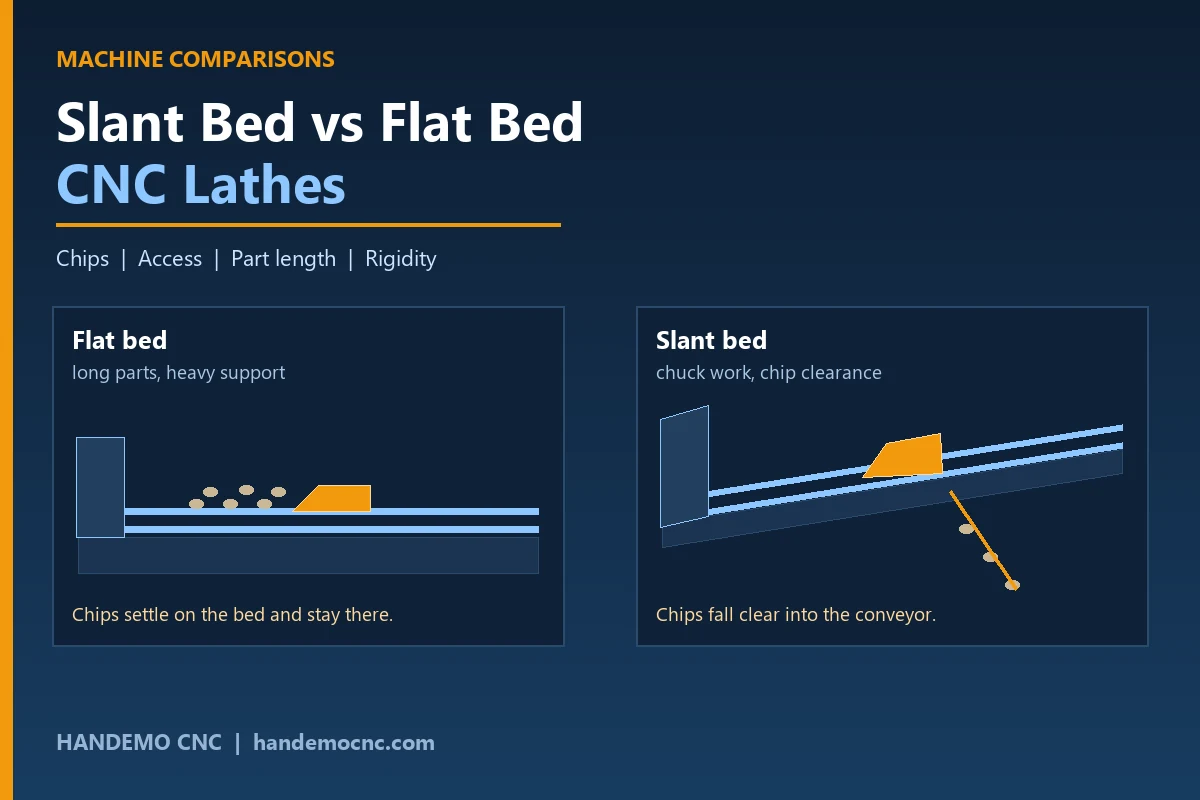
A primeira é para onde vai o cavaco. Num barramento plano as guias são horizontais, então o cavaco cai no barramento e nas proteções das guias, e algo precisa tirá-lo da zona de corte. Num barramento inclinado as guias são inclinadas, então a gravidade faz parte do transporte por você e o cavaco cai para fora da área de corte em direção ao transportador.
A segunda é o quanto o operador precisa alcançar. Um barramento horizontal coloca a linha de centro do fuso mais ou menos na altura da cintura e bem para dentro a partir da frente da máquina. Um barramento inclinado aproxima a área de trabalho da porta, porque toda a estrutura se inclina na direção do operador.
A terceira é como a força de corte é transmitida. O torneamento empurra a ferramenta para baixo e na direção da peça. Num barramento horizontal essa carga é recebida por uma superfície larga e bem apoiada. Num barramento inclinado a mesma carga chega mais diretamente contra a estrutura, mas a fundição precisa ser projetada para isso em vez de ser apenas uma chapa plana com trilhos parafusados.
Tornos de barramento plano: onde ainda conquistam seu lugar
O barramento plano é o arranjo mais antigo e não sobreviveu por acaso. A força dele é o comprimento. Um barramento horizontal pode ser feito longo sem a mesma perda de rigidez, e é por isso que eixos pesados, cilindros, fusos, tubos e peças tubulares longas ainda aparecem em máquinas de barramento plano.
A outra força é o acesso para peças pesadas ou desajeitadas. Num eixo longo ou num tubo de grande diâmetro, a peça precisa ser introduzida por cima ou pela ponta, e o layout plano torna isso mais direto para a ponte rolante e para o operador que a posiciona.
Barramentos planos também continuam comuns onde a máquina faz uma mistura de torneamento e outros trabalhos no mesmo envelope, porque as superfícies horizontais dão lugar para montar lunetas fixas, lunetas móveis e apoios adicionais sem apertar a área de trabalho. Em alguns trabalhos de peças longas as lunetas são o motivo de existir da máquina.
A troca é que o cavaco não tem para onde ir de forma óbvia. Ele se acumula no barramento, em volta da castanha e sob o carro, e alguém precisa removê-lo. Num trabalho de corte pesado com material fibroso isso se torna uma parte real do ciclo, e é uma das razões pelas quais o torneamento seriado moderno se afastou desse layout.
Tornos de barramento inclinado: o que a inclinação entrega
Inclinar as guias muda a experiência diária de operar a máquina mais do que qualquer outra característica isolada.
- O cavaco cai fora da zona de corte em vez de se empilhar sob a ferramenta, então os passes de acabamento rodam num barramento que ainda não está carregando o corte anterior
- O crescimento térmico por cavaco quente apoiado na estrutura diminui, porque o cavaco sai em vez de aquecer a fundição
- A área de trabalho fica mais perto da porta, então carregar, conferir e trocar pastilhas exige menos alcance
- O fluido de corte escorre para o tanque em vez de empoçar, o que mantém a máquina mais limpa entre turnos
- A torre pode ser montada de modo que a ferramenta se aproxime da peça de uma posição que favorece o torneamento rígido e, em máquinas com eixo Y, também o fresamento
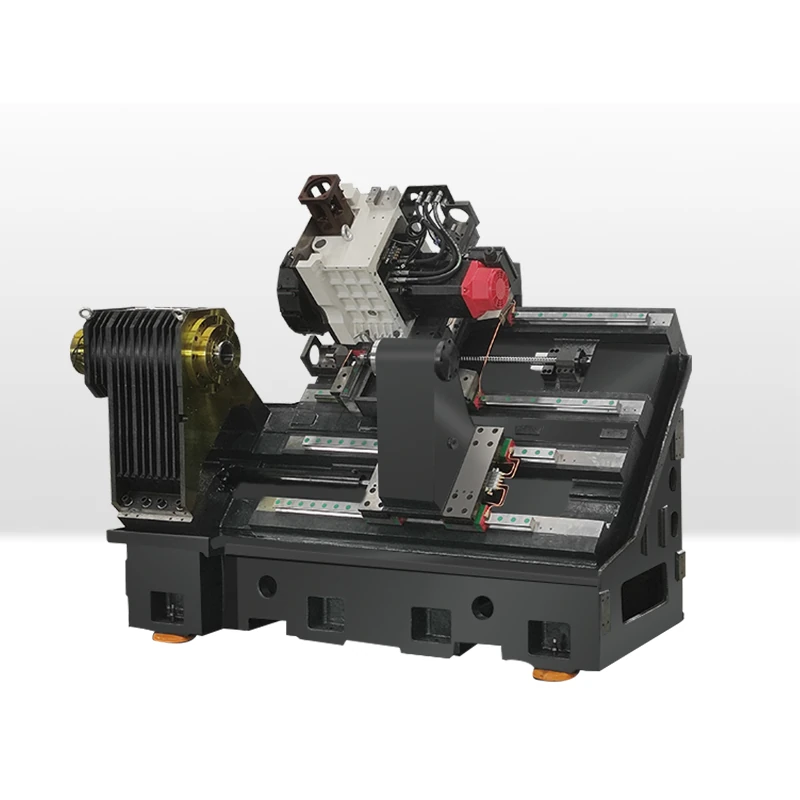
O custo do layout aparece em dois lugares. O primeiro é a própria fundição, porque uma estrutura inclinada precisa carregar as mesmas cargas através de uma forma menos óbvia de fabricar, e normalmente recebe nervuras e tratamento térmico para se manter estável. O segundo é que um barramento inclinado é menos conveniente quando a peça é longa, porque há fisicamente menos espaço para trazer um eixo comprido pela lateral e apoiá-lo ao longo do comprimento.
O que a inclinação não faz, sozinha, é tornar uma máquina mais rápida ou mais precisa. Isso vem do fuso, do tipo de guia, do acionamento e do projeto térmico da máquina inteira. Trate o layout do barramento como uma decisão sobre cavaco, acesso e formato da peça, e especifique o resto separadamente.
Os trade-offs lado a lado
Coloque os dois layouts um ao lado do outro e o quadro fica bastante claro.
No controle de cavaco, o barramento inclinado ganha em quase todo trabalho de placa e a diferença cresce com material que produz cavaco longo ou emaranhado. Num trabalho de torneamento duro ou corte interrompido, só o volume de cavaco já torna o barramento plano um incômodo.
Na rigidez para uma dada quantidade de material, uma fundição de barramento inclinado bem projetada se sustenta bem porque o caminho de carga é curto e direto. Um barramento plano compensa com tamanho, e é por isso que máquinas planas ficam pesadas e longas em vez de altas.
Na ergonomia para o operador, o barramento inclinado é simplesmente mais fácil de conviver ao longo de um turno. Alcançar por cima de um barramento horizontal para posicionar a peça, e depois alcançar de novo para tirar cavaco de trás da torre, soma bastante ao longo de um ano.
Na capacidade para peças longas, o barramento plano tem a vantagem e nenhum bom projeto do lado inclinado a elimina por completo. Quando a peça é um eixo mais comprido do que a altura do barramento, o layout horizontal é o natural.
Na automação, o barramento inclinado é mais fácil de alimentar. Alimentadores de barra, carregadores pórtico e atendimento por robô querem uma posição de pega compacta e repetível perto da porta, que é o que o layout inclinado oferece. Em máquinas com sub-fuso ou segundo fuso, a peça é transferida entre os dois sem que o operador tenha de alcançar dentro de um envelope horizontal.
Quais famílias de peças apontam para onde
Na prática a decisão normalmente se resume ao formato do trabalho.
Peças de placa, ou seja, qualquer coisa presa nas castanhas e usinada principalmente pela face e pelo diâmetro externo, combinam com barramento inclinado. Isso cobre corpos de válvula hidráulica, flanges e tampas de rolamento, cubos automotivos e componentes de freio, carcaças de bombas e motores, luvas e buchas, e engrenagens pequenas e médias. Essas peças são curtas em relação ao diâmetro, são carregadas pela frente e produzem cavaco que precisa sair rápido. Nossas páginas de peças automotivas e de peças de válvula e hidráulicas mostram as famílias que ficam aqui.
Peças entre pontas, ou seja, eixos apoiados nas duas extremidades, se dividem pelo comprimento. Eixos curtos e médios rodam bem num barramento inclinado com contra-ponta ou sub-fuso. Eixos longos, fusos de avanço, tirantes, cilindros e tubos pesados vão para um barramento plano ou para uma máquina de barramento longo feita para isso, porque o comprimento e a exigência de apoio dominam todo o resto.
Peças que precisam de fresamento além do torneamento, como canais de chaveta e furos cruzados, mudam a pergunta outra vez. Num barramento inclinado isso significa uma máquina com torre de ferramentas acionadas ou eixo Y, ou uma plataforma de torneamento-fresamento. A linha de torneamento-fresamento existe exatamente para essa sobreposição, e o artigo de comparação acima cobre quando o custo extra se justifica.
Em quais máquinas colocaríamos cada família
Como a nossa própria linha é construída em torno do torneamento com barramento inclinado, é mais fácil descrever isso do jeito que faríamos numa conversa de cotação.
Para trabalho geral de placa e eixos curtos, a entrada da linha é o TCK50, com o TCK6050 subindo um degrau para uma faixa maior de diâmetros e um corte mais pesado. As duas são máquinas de produção diretas, e as duas são as que normalmente combinaríamos com um alimentador de barra para peças menores em volume.
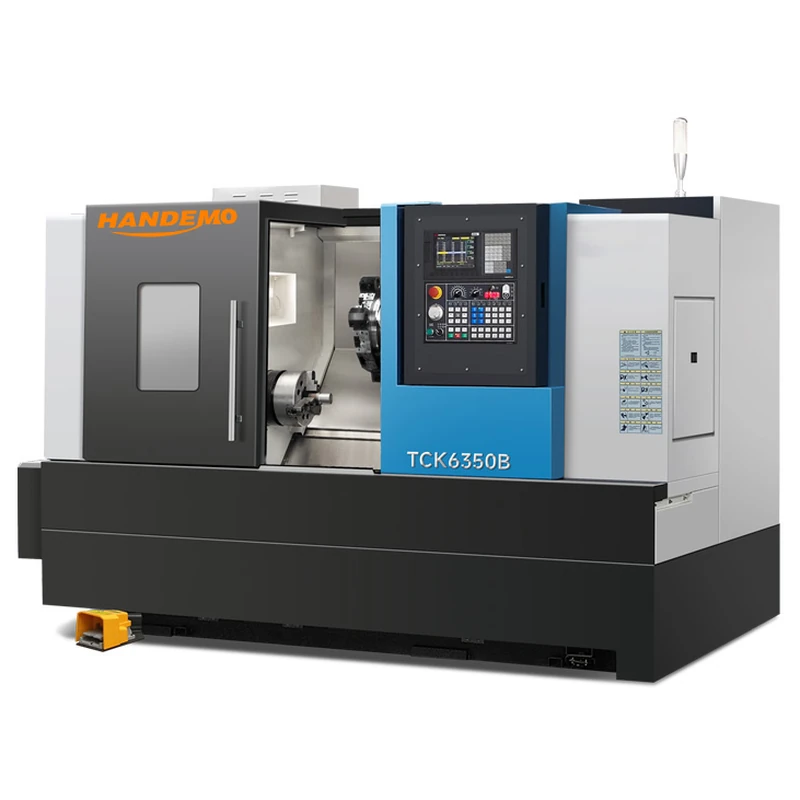
Para trabalhos maiores, peças mais longas e remoção de material mais pesada, o TCK6350B carrega um diâmetro sobre o barramento maior e uma estrutura mais pesada, que é o ponto em que os operadores param de reclamar de corte interrompido. Onde o acabamento importa mais que a taxa de remoção de metal, o grupo de alta precisão, incluindo o TCK6050D e o TCK70D, é feito para oficinas que mantêm tolerância apertada todos os dias e querem a máquina lá durante todo o turno.
Quando a peça precisa de recursos de fresamento, ou quando as duas pontas têm de ser usinadas sem uma segunda operação, a resposta passa para o lado do torneamento-fresamento. O TCK6050Y acrescenta um eixo Y a uma torre de ferramentas acionadas para recursos cruzados, e o 3100SY roda dois fusos para a peça sair pronta em um ciclo. Onde a peça torneada também precisa de uma face fresada ou de um bolsão que não se alcança pela torre, o trabalho normalmente é dividido com um centro de usinagem vertical, e onde a carcaça precisa ser usinada nas quatro faces o trabalho pertence a um centro de usinagem horizontal.
Eixos longos são o caso em que diremos claramente que o barramento inclinado não é a primeira escolha. Se a peça é um cilindro, um fuso ou um tirante longo, a resposta honesta é uma máquina de barramento longo ou uma plataforma de torneamento horizontal, e preferimos dizer isso a vender uma máquina curta que não segura a peça.
Conselho de compra que sobrevive à reunião
Três coisas valem ser anotadas antes de as cotações chegarem.
Primeiro, meça a peça mais longa que você realmente vai rodar, não a mais longa do catálogo. O comprimento do barramento e o tipo de barramento decorrem desse único número, e é o único requisito que não pode ser corrigido com uma opção depois.
Segundo, conte o cavaco. Se você remove muito material em peças curtas, o layout que limpa cavaco sozinho vale mais por turno do que qualquer especificação de folheto. Se você faz acabamento próximo da medida em peças longas, o contrário é verdadeiro e a rigidez ao longo do comprimento importa mais.
Terceiro, decida se a máquina algum dia será alimentada automaticamente. Acrescentar um alimentador de barra a uma máquina escolhida sem pensar nisso, ou descobrir depois que um carregador pórtico não alcança a castanha de forma limpa, é um erro muito mais caro do que acertar o layout do barramento desde o início. Nossas páginas de carregador pórtico e de atendimento robotizado de máquinas mostram o que cada opção espera da máquina.
Por último, peça as dimensões da área de trabalho em vez do ângulo do barramento. O ângulo é um número de marketing. A distância da porta até a castanha, e o espaço atrás da torre, são o que o seu operador vai viver no dia a dia.
Perguntas frequentes
Um barramento inclinado é sempre mais preciso que um plano?
Não. A precisão vem da condição das guias, do fuso, do acionamento e de como a máquina gerencia calor. Um torno de barramento plano bem construído segura trabalho apertado. A vantagem do barramento inclinado é a saída de cavaco, o acesso e a rigidez num envelope compacto, não a precisão por si só.
Um torno de barramento inclinado usina eixos longos?
Eixos curtos e médios, sim, normalmente com contra-ponta ou sub-fuso. Eixos muito longos ficam complicados, porque há menos espaço para trazer a peça para dentro e apoiá-la ao longo do comprimento. É um caso em que uma máquina de barramento plano ou longo é a resposta melhor.
Por que a maioria das máquinas de torneamento seriado usa barramento inclinado?
Porque elas rodam principalmente peças de placa, onde o cavaco precisa sair da zona de corte, o operador precisa alcançar o trabalho e a peça pode ser alimentada automaticamente depois. O layout atende aos três.
O ângulo do barramento importa?
Só como uma decisão de projeto que afeta a queda de cavaco e o acesso. O que importa mais é como a fundição recebe nervuras, como as guias são apoiadas e que fuso e acionamento estão montados.
Posso acrescentar um alimentador de barra ou robô depois?
Normalmente sim, se a máquina foi escolhida com a interface e o acesso em mente. Pergunte sobre a capacidade de barra, a interface do carregador e a posição de pega quando a máquina é especificada, não depois de instalada.
Envie a peça que você está tentando tornear
Diga o material, o diâmetro, o comprimento, o tamanho do lote e se a peça será carregada à mão ou automaticamente, e diremos qual layout e qual máquina da nossa linha se encaixa. A Handemo fabrica máquinas-ferramenta desde 2008 e fornece compradores em mais de 150 países a partir de uma fábrica de 220.000 m². Preferimos direcionar um trabalho de eixo longo para a plataforma certa a vender um barramento inclinado que briga com ele.
Você pode enviar um desenho diretamente pela nossa página de envio de desenho e voltaremos com um plano de usinagem e uma cotação para a sua peça.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Torno CNC ou Torneamento-Fresamento: Como Escolher | VMC ou HMC: Qual Centro de Usinagem Escolher | Centros de Usinagem de 5 Eixos e de 3 Eixos