CNC Usinagem de peças automotivas: um guia de aplicação
O trabalho automotivo raramente chega como uma peça única. Ele chega como um suporte em um palete, uma caixa com um número de fundição estampado ou um eixo que um comprador está adquirindo de alguém que agora está com três semanas de atraso em um pedido repetido. A parte em si costuma ser a parte fácil. O que decide se o trabalho é rentável é quantas vezes ele deve ser fixado, quanto do ciclo é gasto cortando em vez de esperar e se as quinquagésimas mil peças se comportam como a primeira.
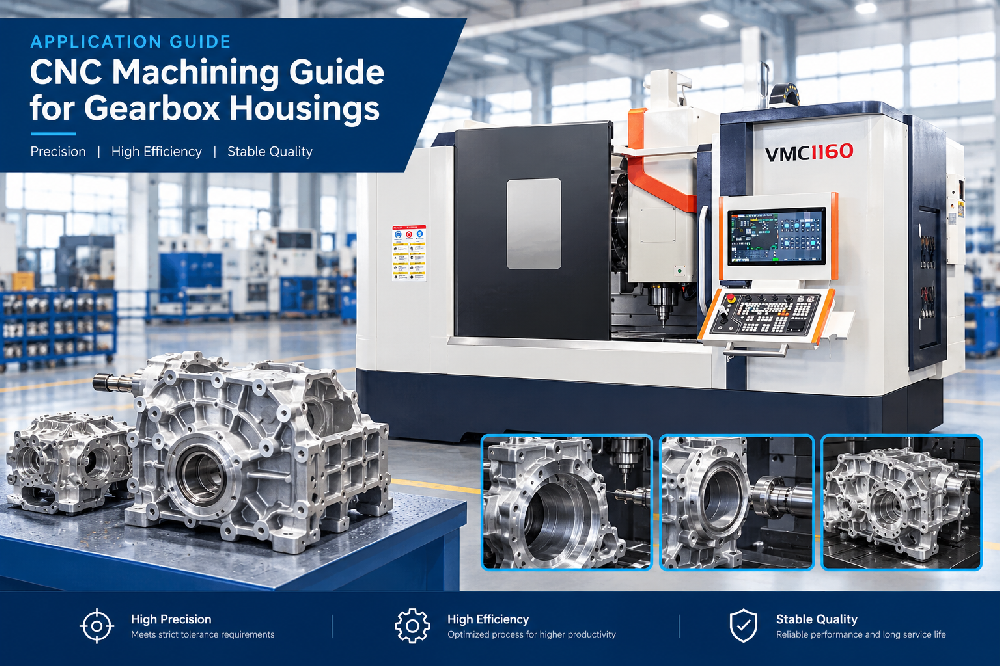
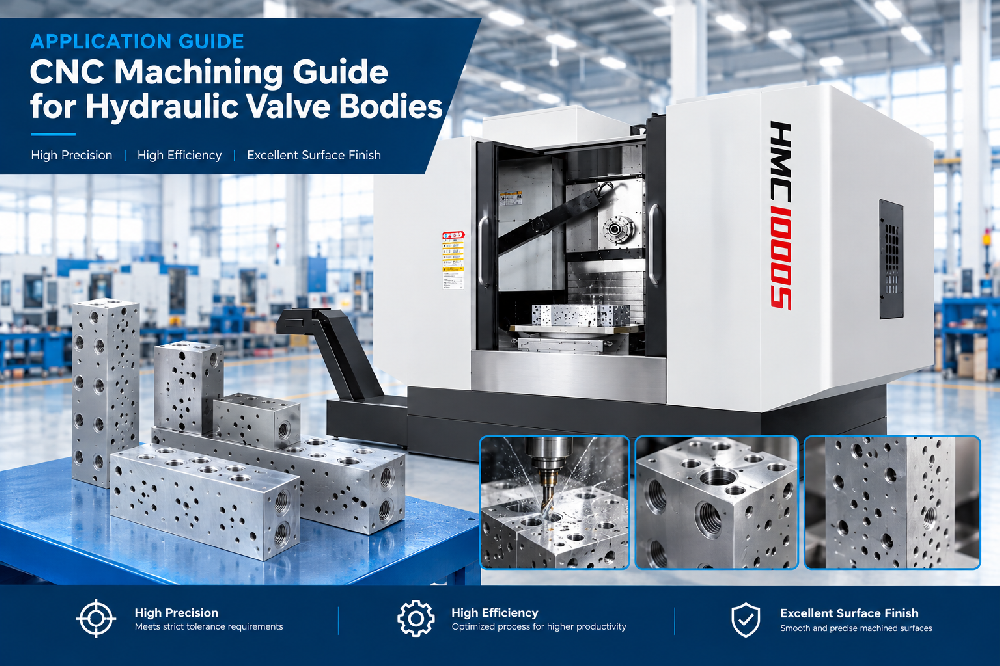
Este guia é sobre o formato do trabalho de usinagem automotiva e não sobre um componente: o que realmente passa pela porta, como o material e o desenho empurram você em direção a uma máquina em vez de outra, e as decisões de fixação e processo que definem silenciosamente o custo por peça. Para detalhes em nível de componente, nossos guias para caixas de caixa de engrenagens, corpos de válvula hidráulica e caixas de rolamentos e flanges se aprofundam nessas famílias.
O que realmente acontece em um trabalho automotivo
O trabalho de usinagem automotiva se divide em algumas formas reconhecíveis, e cada uma delas tem um gerador de custos diferente.
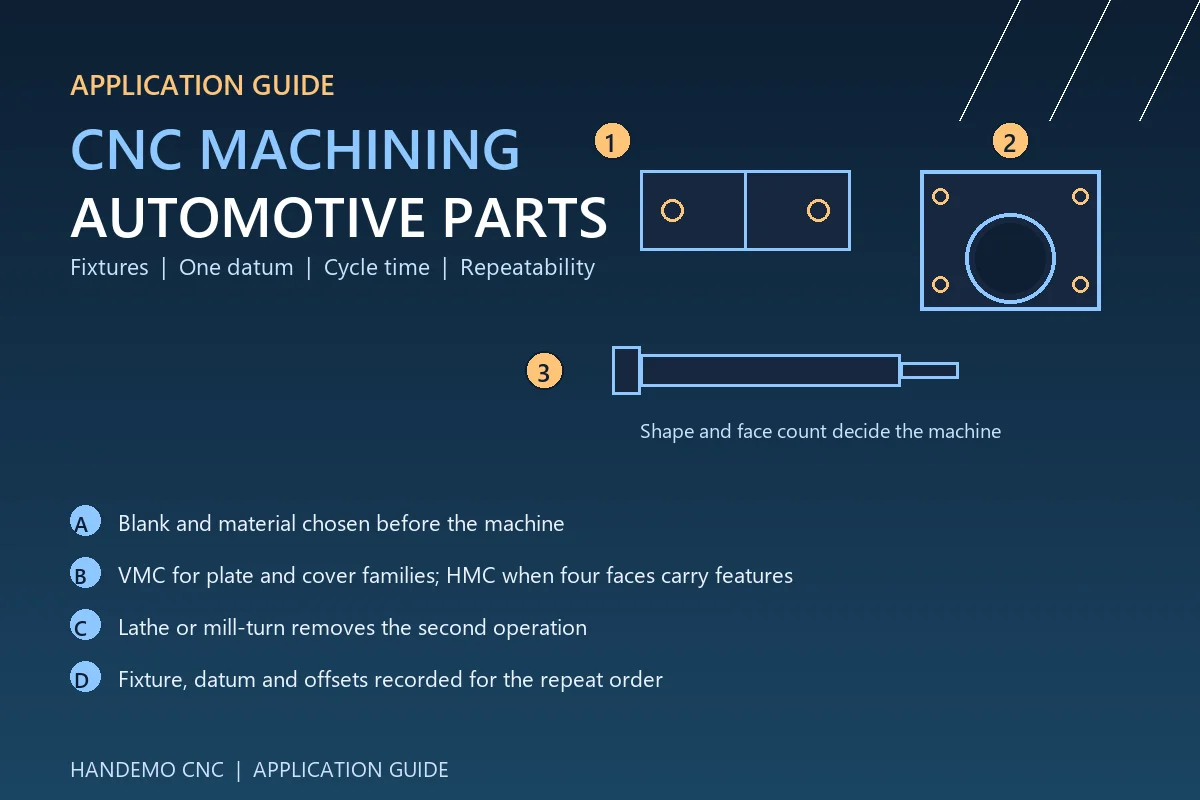
Suportes, placas, tampas e pequenos alojamentos chegam como peças fundidas ou como placas planas. As feições estão distribuídas em duas ou três faces, os volumes são altos e o ciclo é curto. Aqui o dinheiro é ganho ou perdido no tempo de carga e descarga e em quantas peças um acessório pode conter de uma só vez.
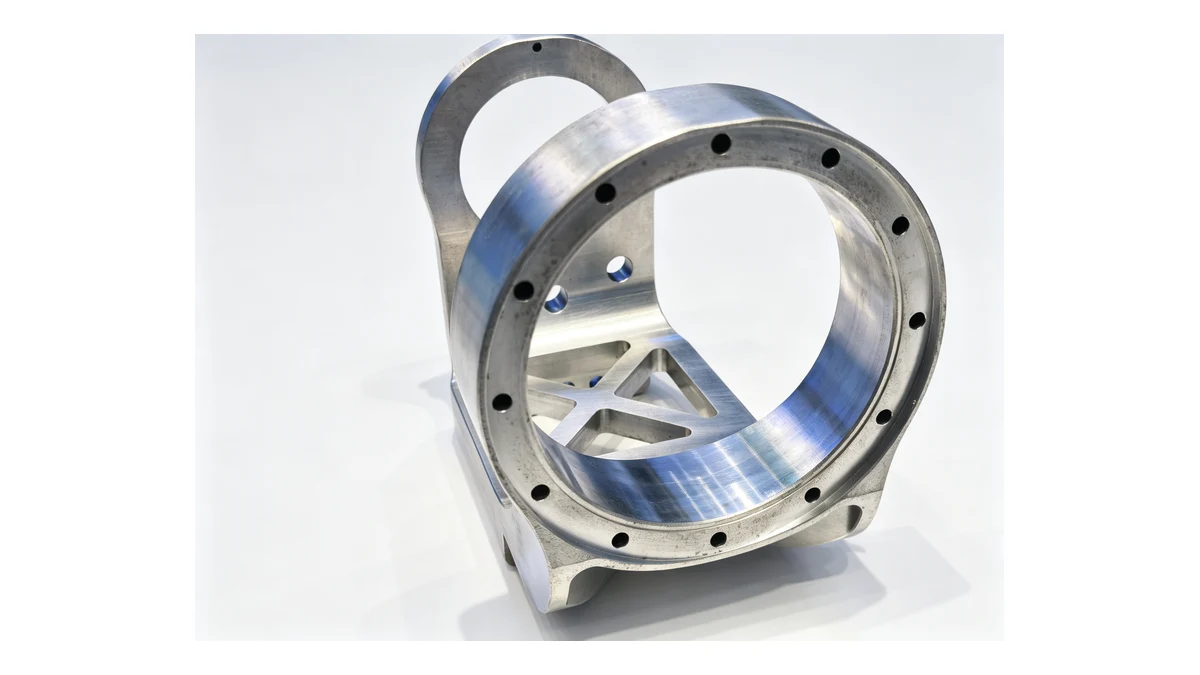
Carcaças grandes, carcaças de caixas de câmbio e corpos de embreagem chegam como peças fundidas com furos que precisam se alinhar uns com os outros ao longo de um longo eixo. A contagem de configuração é o inimigo. Cada vez que a peça sai da mesa, a relação entre os furos e as faces de montagem fica em risco.
Eixos, fusos, eixos, mangas e acessórios chegam como barra, forjamento ou tubo. Eles são redondos, querem ser torneados, e qualquer fresagem ou furação cruzada neles é geralmente uma segunda operação que pode ser absorvida na mesma máquina.
As peças de segurança e estruturais chegam em aço mais espesso, às vezes forjado, e o desenho geralmente vem com uma nota sobre rastreabilidade. Esses trabalhos são decididos pela vida útil da ferramenta e pelo quão bem a peça bruta é controlada, e não pela velocidade do fuso.
O material e a peça bruta decidem o ferramental antes da máquina
O mesmo suporte em dois materiais representa dois trabalhos diferentes. As ligas de alumínio cortam livremente, produzem cavacos longos que precisam ser evacuados antes de serem enrolados na ferramenta e proporcionam uma boa superfície com uma leve passada de acabamento.O ferro fundido corta curto e empoeirado, mantém uma borda estável e pune qualquer estratégia de refrigeração que deixe a poeira assentar nos caminhos. O aço é o caso intermediário, e as classes de maior resistência e endurecidas são as que decidem se uma oficina precisa de uma máquina mais pesada.
O espaço em branco é tão importante quanto o material. Uma peça fundida chega com seu próprio estresse interno e uma pele dura que deve sair uniformemente, caso contrário a peça se moverá após o primeiro corte. Uma peça forjada precisa ser limpa antes que as superfícies importantes possam ser cortadas de maneira limpa. A barra ou placa remove tudo entre os recursos acabados como chips, o que custa tempo de corte, mas elimina toda uma dependência de fornecimento.
Nosso conselho usual para uma nova peça automotiva é provar o processo na peça bruta que é mais fácil de obter e, em seguida, passar para peças brutas próximas ao resultado assim que as quantidades justificarem o ferramental. Essa sequência mantém as decisões de usinagem separadas do cronograma da fundição.
A escolha da máquina segue o formato da peça
Não existe uma única máquina automotiva. Três famílias realizam quase todo esse trabalho.
Centros de usinagem verticais para trabalhos em placas, suportes e coberturas
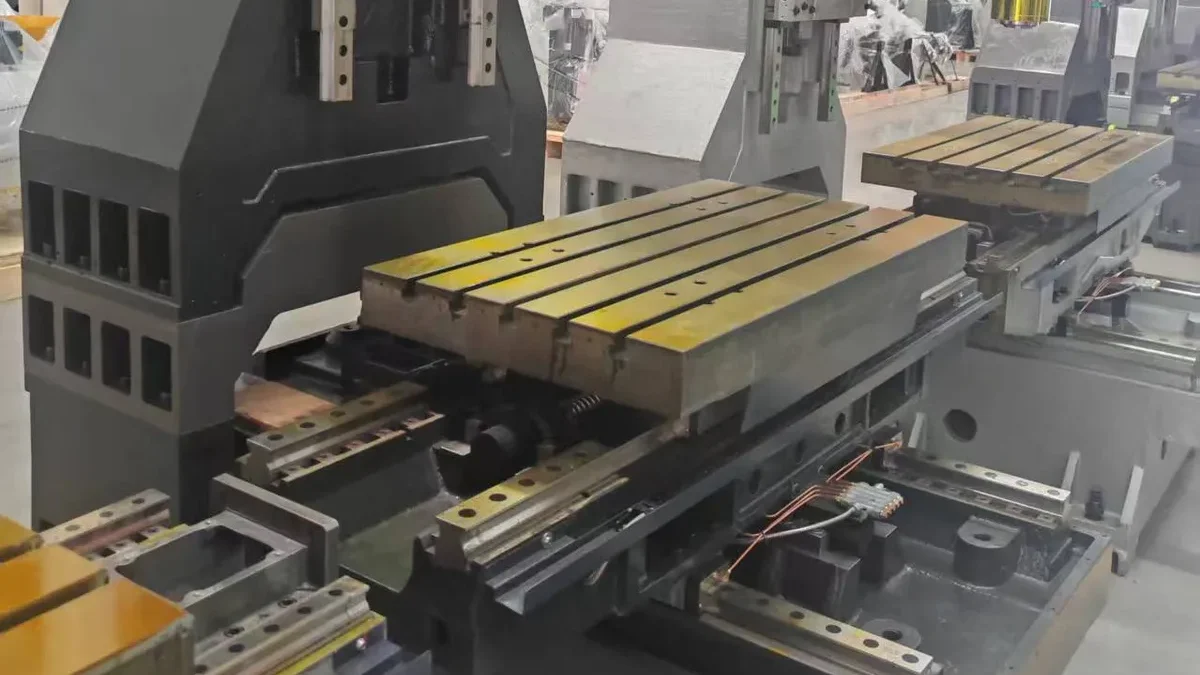
Para peças abertas e acessíveis por cima, um centro de usinagem vertical com uma estrutura rígida é a ferramenta mais econômica que existe. Uma máquina como a VMC1160 tem o envelope de trabalho para uma fundição do tamanho de uma porta, e a VMC855 lida com famílias menores de placas e suportes onde o ciclo é medido em alguns minutos. Onde a mesma face de referência é usada o dia todo, uma máquina vertical também mantém a visão do operador sobre o corte, o que é mais importante do que as pessoas admitem em um primeiro artigo.
Centros de usinagem horizontais onde várias faces são importantes
Quando quatro faces de uma peça fundida carregam recursos, uma máquina horizontal com uma mesa rotativa e um trocador de paletes altera a aritmética. A peça é fixada uma vez e indexada, de modo que os furos, as faces e os padrões dos parafusos são cortados em uma relação, e o operador carrega o próximo palete enquanto o fuso ainda está cortando. Em uma peça com ciclo de cinco minutos e recursos em quatro lados, essa geralmente é a diferença entre uma configuração e três.Um HMC630-DT cobre as famílias de alojamentos e, para trabalhos mais pesados e profundos, as mandriladoras e fresadoras nos faixa horizontal fazem furos que uma máquina de três eixos precisa alcançar ferramentas longas e finas.
Eixos, mangas e acessórios vão primeiro para um CNC torno de base inclinada e depois voltam para uma segunda operação, ou nunca mais saem. Uma máquina fresadora-torneadora de fuso duplo finaliza a extremidade traseira enquanto a extremidade frontal está sendo cortada, e uma máquina de eixo Y, como nossa faixa de fresagem-torneamento, lida com furos cruzados e descentralizados recursos sem um segundo acessório. Em peças redondas automotivas, remover a segunda operação vale mais do que um fuso mais rápido.
As luminárias decidem mais do que a máquina
Uma loja pode comprar uma máquina excelente e ainda assim perder dinheiro com uma peça porque o equipamento permite que ela se mova. Duas regras abrangem a maioria dos casos.
A primeira operação define tudo depois
As superfícies a partir das quais o cliente medirá devem ser as superfícies a partir das quais a máquina trabalha, estabelecidas na primeira operação e mantidas para cada operação seguinte. Em um alojamento, isso geralmente significa perfurar o furo principal e enfrentar a face de montagem enquanto a peça ainda está no acessório de fundição bruto e, em seguida, usar esse furo e face como referência para todo o resto. Em um suporte significa encontrar o plano de montagem e os dois furos de localização em uma fixação, uma vez, no início.
Fixação onde a peça é resistente
As peças fundidas e as coberturas finas desviam quando são puxadas para baixo. Um grampo que feche uma lacuna na borda de uma peça abrirá uma lacuna em outro lugar. As respostas práticas são fixar sobre o suporte e não sobre o ar, sequenciar a fixação de modo que a peça assente antes de ser apertada e, onde a parede for fina, apoiá-la por baixo ou preencher a cavidade em vez de apertá-la com mais força. Preferimos adicionar um bloco de apoio do que discutir com uma parte que não se repetirá.
Onde os empregos automotivos são conquistados: ciclo e mudança
Em uma peça de produção, o tempo de corte muitas vezes não é a maior parte do ciclo. Carregar, verificar, esperar que um programa seja selecionado e limpar fichas pode silenciosamente somar mais do que o corte.
Três hábitos compensam em quase todos os trabalhos automotivos. Mantenha a contagem de ferramentas na torre ou no magazine baixa o suficiente para que a máquina não troque de ferramentas para um corte de cinco segundos.Mantenha a fixação de forma que a peça só possa ir em uma direção, pois uma peça invertida é sucata e uma peça fundida sucateada custa mais que uma usinada. E mantenha o programa e os deslocamentos da peça armazenados e nomeados para que o próximo lote comece onde o último terminou, e não em uma página em branco.
O tamanho do lote também altera o plano. Um primeiro lote curto justifica uma fixação suave e um corte cauteloso; um pedido permanente justifica um equipamento dedicado, paletes e uma análise séria para saber se uma máquina horizontal com trocador de paletes se paga dentro de um ano.
Manter o segundo ano como o primeiro
A consistência entre as execuções vem mais dos registros do que do equipamento. Anote o método de fixação e fixação que definiu um trabalho, as ferramentas utilizadas em cada estágio, incluindo o alcance da ferramenta de acabamento, e a ordem das operações quando o passe de acabamento foi dividido. Esse pequeno registro é a diferença entre um pedido repetido e um novo projeto de desenvolvimento sempre que a peça volta.
Substitua as peças de desgaste dentro do prazo e não em caso de falha. As almofadas de fixação, os pinos de localização, as mandíbulas macias e as pinças se movem com o uso, e um pino de localização que se desgastou silenciosamente produzirá um lote difícil de explicar. Quando o cliente solicita evidência de capacidade, a resposta é um plano de medição definido e uma peça de referência usinada mantida como controle, e não um número impresso no desenho. Teremos prazer em construir esse plano com você e o manteremos em linguagem simples para que ele sobreviva a uma mudança de operadora.
Perguntas frequentes
Você pode usinar peças automotivas a partir de peças fundidas que fornecemos?
Sim. Envie o casting com seu desenho e uma fotografia, e anote onde é adicionada a matéria-prima. Verificaremos o estoque restante nas características que importam, porque o estoque irregular em uma peça fundida é o motivo mais comum para a movimentação de um primeiro artigo.
Quais tamanhos de lote você usa?
Tudo, desde alguns protótipos até pedidos mensais permanentes. O primeiro lote geralmente é executado em um dispositivo simples para comprovar o processo; o acessório dedicado e a disposição dos paletes vêm assim que a quantidade é conhecida.
Em qual máquina você coloca peças automotivas de alumínio?
Peças abertas e acessíveis vão para um centro de usinagem vertical. As peças com características nos quatro lados vão para uma máquina horizontal com mesa rotativa, e as peças redondas vão para um torno ou fresadora, de modo que a segunda operação desaparece.
Você pode trabalhar em um processo controlado para uma peça relacionada à segurança?
Sim.Construímos um plano de medição com você, mantemos uma peça de referência usinada como controle e registramos o acessório, as ferramentas e a sequência de cada trabalho para que um pedido repetido comece a partir de um estado conhecido.
Com que rapidez você consegue cotar uma peça automotiva?
Geralmente dentro de um ou dois dias úteis, e um orçamento útil precisa de três coisas: o desenho, a quantidade anual e uma fotografia da peça, se houver. Com eles, podemos definir o preço de uma recomendação de máquina e de um acessório, e não apenas de uma taxa por hora.
Envie-nos a peça que você está tentando produzir
Se você está cotando uma peça automotiva e o volume é real, envie-nos o desenho e uma fotografia. Voltaremos com a máquina em que a colocaríamos, o acessório que construiríamos e a sequência que executaríamos, de modo que o preço que você receberá será por um processo e não por uma máquina. Handemo maquina peças automotivas fundidas, forjadas, barras e chapas para compradores em mais de 150 países, em uma fábrica de 220.000 m² que fabrica máquinas-ferramentas desde 2008.
Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Guia de usinagem para caixas de engrenagens | CNC Guia de usinagem para corpos de válvulas hidráulicas | VMC vs HMC: Como escolher um centro de usinagem | CNC Máquinas para fabricação de peças automotivas