CNC Guia de usinagem para mancais de rolamento e flange
A caixa do rolamento é a parte que todos esquecem até chiar. Ele não move nada e não se move, mas decide se um eixo gira silenciosamente durante dez anos ou se solta em seis meses. As caixas que vemos são geralmente simples de se ver e difíceis de fazer: um furo que precisa funcionar corretamente, um flange ou face de montagem que precisa ficar plana contra a estrutura da máquina, furos para parafusos que precisam se alinhar com a peça fundida de outra pessoa e, nos tamanhos maiores, uma parede fina o suficiente para se mover quando você a fixa. Este artigo aborda como Handemo usina caixas de rolamentos e caixas de flange: os formatos, os materiais, as máquinas nas quais as colocamos e a ordem do processo que mantém o furo, a face e o padrão do parafuso trabalhando juntos em vez de lutarem entre si.
O que uma caixa de rolamentos precisa
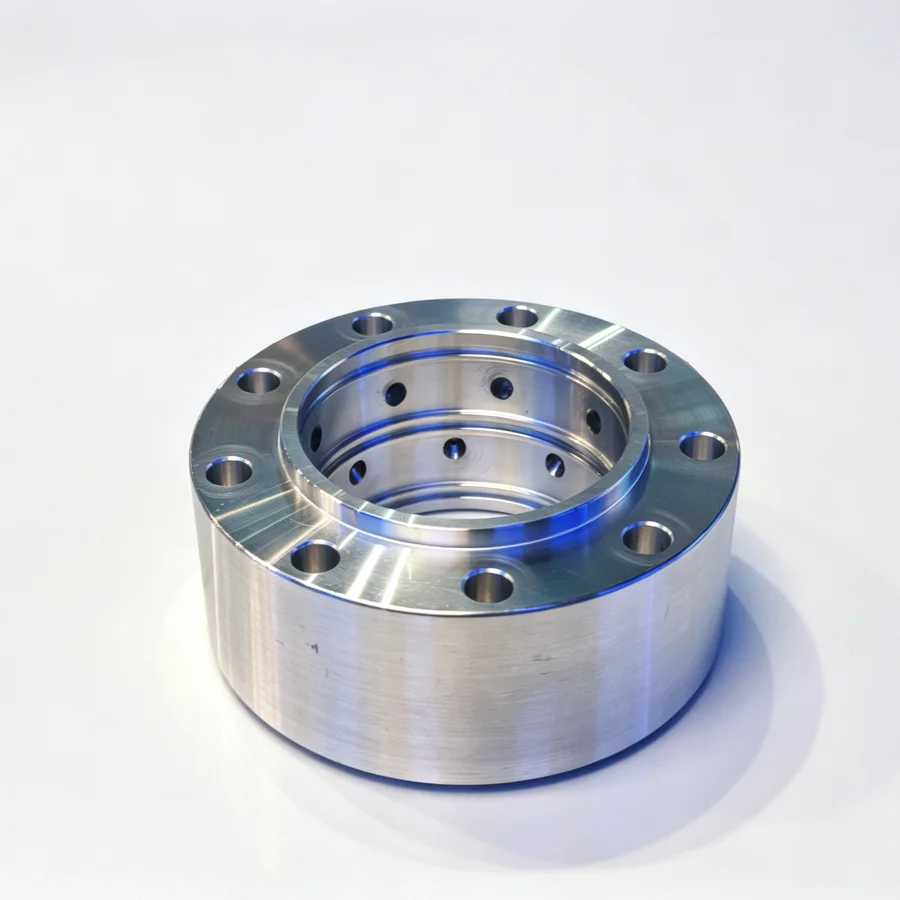
Uma caixa de rolamento é a metade estacionária de um arranjo de rolamento. Ele segura o anel externo, mantém o eixo em seu eixo e transfere a carga para a estrutura da máquina. A família é mais ampla do que a maioria das pessoas espera. Uma caixa de rolamento flangeada é aparafusada a uma face e carrega um eixo paralelo a essa face. Um mancal ou mancal fica em uma base e carrega o eixo acima dela. Uma carcaça redonda usinada cai em um assento entediado. Uma caixa dividida faz o mesmo trabalho em duas metades para que possa ser montada em torno de um eixo que já esteja no lugar. As tampas das extremidades da caixa de engrenagens, os sinos das extremidades do motor, os suportes dos rolamentos da bomba e os calços de prensa de rolos pertencem todos à mesma família.
Seja qual for o formato, os mesmos recursos decidem se a peça funciona. Aí está o furo do rolamento com seus ressaltos e seu arranjo de retenção. Existe a face ou flange de montagem que deve ficar plana e permanecer plana para que a caixa não distorça o rolamento quando os parafusos forem apertados. Existe o padrão do parafuso, que deve corresponder à peça correspondente. E existe a relação entre todos os três: o furo deve ser fiel à face de montagem, e o padrão do parafuso deve ser posicionado a partir do furo, e não do lado de fora de uma peça fundida que nunca foi concebida para ser um ponto de referência.
A característica crítica é o relacionamento cara a cara. Uma caixa que é aparafusada e depois aperta o rolamento é sucata, mesmo que todas as dimensões do desenho tenham sido atendidas no estado livre. É por isso que grande parte do trabalho nesta parte é mais sobre configuração e sequência do que sobre corte.
Materiais que vemos sobre obras habitacionais
O ferro fundido é a escolha tradicional e ainda a mais comum. As carcaças de ferro cinzento usinam facilmente, amortecem bem as vibrações e mantêm sua forma, e é por isso que dominam os mancais e as tampas da caixa de engrenagens. O ferro dúctil aparece onde a carcaça precisa sofrer choques ou onde uma seção fina pode rachar no ferro cinzento.O alumínio fundido aparece em montagens mais leves, em sinos finais de motores e em qualquer coisa onde o peso seja importante. Carcaças de aço fabricadas, cortadas e soldadas em chapa, são comuns em equipamentos maiores e em trabalhos pontuais, e trazem seu próprio problema: tensões de soldagem que precisam ser tratadas antes do corte do furo. Barras de aço e peças forjadas são usadas para caixas pequenas e com cargas pesadas, onde a fundição não é econômica.
Dois hábitos materiais são importantes aqui. Primeiro, as peças fundidas chegam com uma pele mais dura e suja que o metal que está por baixo, portanto a primeira passagem não é uma passagem de acabamento, seja o que for que o desenho diga. Em segundo lugar, as peças fundidas de alumínio e leves movem-se com a temperatura e com a pressão de fixação, de modo que o acessório tem que segurar a peça sem apertá-la, e os cortes de acabamento são feitos com a peça tão livre quanto a configuração permitir.
Escolhendo uma máquina para caixas de rolamentos
A maioria das caixas de rolamentos são um trabalho chato com um trabalho de faceamento anexado, e é por isso que um centro de usinagem vertical é a primeira resposta usual. A peça fica em sua face de montagem ou em mandíbulas macias, o furo é interpolado ou furado a partir do topo, e a face do flange, o círculo do parafuso e quaisquer pés de montagem são cortados na mesma configuração. Para os alojamentos de tamanho médio que compõem a maior parte deste trabalho, uma máquina como o VMC1160 centro de usinagem vertical fornece o tamanho da mesa e o deslocamento para acomodar um alojamento de 400 a 700 mm com espaço para a ferramenta passar pelo flange. Unidades de flange menores e tampas de extremidade funcionam confortavelmente no VMC855, e caixas grandes e pesadas que não ficam paradas em uma mesa são melhor manuseadas em estruturas maiores no linha de serviços pesados de alta precisão, onde a coluna e a base suportam o peso sem que a máquina se incline para o corte.
Quando o alojamento tem trabalho em diversas faces - um furo em uma direção, uma face de montagem na outra e um padrão de parafuso que envolve - um centro de usinagem horizontal ganha seu lugar, porque a peça é apresentada ao fuso por mais de um lado sem ser fixada novamente. Uma caixa com furos grandes em duas paredes opostas é o exemplo clássico, e uma máquina como a HMC630-DT corta ambas as paredes a partir de um ponto de referência. Onde o volume é alto o suficiente para manter o fuso ocupado, os modelos multiestações de troca de paletes fazem o mesmo trabalho com a carga e descarga acontecendo fora do tempo de corte.
Algumas caixas de rolamento são peças de torneamento e não peças de fresamento.Uma carcaça redonda ou uma luva flangeada com furo longo e diâmetro externo usinado é mais limpa em um torno, onde o furo e o diâmetro externo saem do mesmo eixo em uma configuração. Essas peças funcionam no TCK6050 para a faixa geral e no TCK6350B torno de cama inclinada para serviço pesado quando a caixa é grande e a parede é pesada o suficiente para precisar de uma máquina rígida sob ela. A escolha entre tornear e fresar uma caixa geralmente é decidida por uma questão: qual dos dois recursos - o furo ou a face de montagem - deve ser o ponto de referência. A máquina que consegue manter ambos em uma configuração normalmente vence.

Estabelecendo o dado
Em um alojamento de rolamento, o ponto de referência raramente fica na parte externa da peça fundida. As peças fundidas são desenhadas, não são quadradas e variam de peça para peça, portanto, usar o exterior como referência é como o padrão do parafuso termina em algum lugar que a peça correspondente não consegue alcançar. As referências viáveis são as usinadas. Em um alojamento que será aparafusado com a face voltada para baixo, a face de montagem é o ponto de referência: primeiro é cortada, depois a peça é virada sobre ela e todo o resto é posicionado a partir dessa face. Em uma caixa redonda que ficará em um assento furado, o diâmetro externo usinado é o ponto de referência e o furo segue a partir dele. Em um alojamento de flange, a face de montagem e o círculo do parafuso são estabelecidos juntos e, em seguida, o furo é cortado neles.
A ordem é mais importante do que a escolha individual. Qualquer superfície escolhida como referência deve ser usinada antes que qualquer coisa seja medida a partir dela, e a referência deve ser uma superfície que ainda existirá após o acabamento. Verificar um furo contra a pele fundida áspera é como uma caixa termina com um furo que não funciona como nada.
A sequência de usinagem
Vire primeiro a face de montagem
A primeira operação dá à peça algo para se apoiar. Enfrentamos a face de montagem ou a face do flange, limpamos o exterior o suficiente para segurar a peça e então todo o trabalho tem uma referência plana e usinada. Em uma peça fundida, essa operação também remove a película da superfície contra a qual o invólucro irá realmente se apoiar, que é a superfície que importa para a junta.
Furo da referência usinada
O furo do rolamento é cortado a partir da face de referência e não da parte externa da peça fundida. Em uma máquina vertical, isso significa que a peça fica voltada para baixo na mesa ou em mandíbulas que foram posicionadas no lugar, e o furo é interpolado ou perfurado. Em um torno significa que a peça é fixada na face usinada ou no diâmetro externo usinado e o furo é girado no mesmo eixo. De qualquer forma, o furo e seus ressaltos são produzidos na mesma configuração da face sempre que possível, porque essa é a única maneira de o furo ficar perpendicular de forma confiável à superfície na qual é montado.
Padrão de parafuso e pés de montagem após o furo
O círculo do parafuso, os furos roscados e quaisquer pés de montagem são posicionados a partir do furo, e não o contrário. Se o padrão for perfurado primeiro e o furo o seguir, cada variação fundida na parte externa da caixa será transferida para a relação entre o furo e os parafusos. É uma pequena decisão que decide se a caixa se alinha com a caixa de câmbio de outra pessoa na bancada do cliente.
Trabalho de segunda face em uma configuração
Os alojamentos com recursos em duas faces são planejados para que o máximo possível seja cortado sem mover a peça.Onde isso não for possível, a face de referência é restabelecida na segunda configuração, indicando contra um recurso usinado em vez de contra uma parada que foi definida uma vez. Uma carcaça que foi fixada novamente duas vezes sem nenhuma referência transportada é uma carcaça com um furo que não funciona fielmente a nada, por melhores que sejam as dimensões individuais.
Segurando a peça sem distorcê-la
A razão pela qual as caixas dos rolamentos falham em serviço geralmente é o acessório. Uma caixa fundida ou de alumínio não é rígida como um bloco sólido, e um mandril ou braçadeira que pressiona com força suficiente para ser seguro também pressiona com força suficiente para acionar o furo. Corte o furo nessa condição e ele ficará redondo na máquina e fora de círculo na montagem.
Mantemos as caixas em suas faces usinadas com mandíbulas macias ou um acessório dedicado que foi perfurado no lugar, de modo que a pressão de fixação caia sobre uma superfície já acabada e a carga seja distribuída sobre ela. Caixas de parede fina e de alumínio são cortadas com a pressão de fixação mantida tão baixa quanto o trabalho permite, e a passagem de acabamento é realizada com a peça tão próxima do seu estado livre quanto a configuração permitir. Quando uma caixa é muito flexível para ser fixada, ela é usinada em uma placa frontal com o furo apoiado enquanto é cortada, da mesma forma que um anel fino é usinado.
O segundo hábito é a temperatura. As carcaças de alumínio que chegam de um armazém frigorífico e são medidas imediatamente não terão a mesma medição depois de uma hora na oficina, e o mesmo se aplica a uma peça fundida que acabou de sair de um corte de desbaste pesado. O desbaste e o acabamento são separados para que a peça assente antes que o furo importante seja cortado.
Verificações de qualidade
Uma caixa de rolamento é verificada como uma peça de montagem e não como um conjunto de dimensões não relacionadas. O furo é verificado quanto ao tamanho e à circularidade na posição em que realmente ocupará o rolamento, e os ressaltos de retenção são verificados para que o anel externo assente em vez de balançar. A face de montagem é verificada quanto à planicidade e esquadria em relação ao furo, porque uma face plana, mas não quadrada, empurra o rolamento para fora da linha quando a caixa é aparafusada. O padrão do parafuso é verificado em relação ao furo com um medidor ou um mate, e toda a peça é medida com a fixação liberada e a peça apoiada da maneira que irá assentar na estrutura da máquina.
Em um alojamento para montagem do próprio cliente, a verificação que detecta a maioria dos problemas é um ajuste de teste: a peça correspondente, o rolamento ou o acessório do cliente. Esse é o teste que mostra se o furo, a face e o padrão estão funcionando juntos - as três coisas que nenhuma dimensão no desenho descreve.
Pensando em suas caixas de rolamentos
Se você estiver citando uma caixa de rolamento, três detalhes no desenho alteram o processo mais do que qualquer outro. A primeira é qual superfície é o ponto de referência de montagem e quão plana ela deve ficar. A segunda é a espessura da parede atrás do furo, porque ela decide como a peça pode ser fixada.A terceira é se o padrão do parafuso é dimensionado a partir do furo ou da peça fundida externamente, porque isso nos diz onde a variação da peça fundida pode atingir. Envie esses três e o tamanho do lote, e a escolha da máquina geralmente ocorre por conta própria.
Handemo constrói máquinas-ferramentas em Tengzhou desde 2008, em uma fábrica de 220.000 metros quadrados com mais de 660 funcionários, e os programas habitacionais aqui começam da mesma forma que qualquer trabalho chato: prove a configuração e a sequência em uma peça de teste e, em seguida, execute o lote na configuração que foi comprovada. A maior parte do trabalho de alojamento de rolamento que sai da oficina vai para conjuntos de bombas, acionamentos de transportadores, ventiladores e redutores de engrenagem, o que significa que é avaliado se o eixo gira silenciosamente na máquina do cliente, e não se o desenho foi atendido no estado livre.
Perguntas frequentes
Qual é a diferença entre uma caixa de rolamento e uma caixa de flange?
Uma caixa de rolamento em geral é qualquer peça estacionária que segura um rolamento e localiza um eixo. Um alojamento com flange é um tipo específico com um flange de montagem: ele é parafusado em uma face e carrega o eixo paralelo a essa face. Ambos são usinados da mesma maneira, com o furo e a superfície de montagem produzidos a partir de um único ponto de referência, mas o tipo flange adiciona um círculo de parafuso que deve ser posicionado a partir dos recursos usinados e não da peça fundida.
Uma caixa de rolamento deve ser usinada em um torno ou centro de usinagem?
Depende de qual recurso é o dado. Se o furo e o diâmetro externo tiverem que ser concêntricos e a peça for redonda, um torno faz ambos a partir de um eixo em uma única configuração, que é a rota mais limpa. Se a caixa tiver uma face de montagem, um padrão de parafuso e recursos em mais de um lado, um centro de usinagem mantém a face como referência e corta o restante ao seu redor. Em caixas maiores, o fator decisivo geralmente é como a peça pode ser fixada sem ser distorcida.
Por que o furo do rolamento fica deformado após a usinagem?
Quase sempre por causa do aperto. Uma caixa fundida ou de alumínio não é rígida, e um mandril ou braçadeira que a segura com força suficiente para ser segura também aciona o furo. A peça mede redondo na máquina e fora de círculo na bancada. A correção consiste em segurar uma face usinada com mandíbulas macias ou um acessório furado no local, mantendo a pressão de fixação baixa e realizando o corte de acabamento com a peça tão livre quanto a configuração permitir.
Você usina caixas de rolamentos bipartidas?
Sim. As caixas bipartidas são usinadas na condição montada sempre que o projeto permitir, com as faces da junta limpas primeiro para que as duas metades fiquem separadas por uma espessura conhecida e o furo seja cortado através de ambas as metades juntas. Essa é a única maneira de o furo ficar redondo quando o alojamento é aparafusado em serviço.As faces das juntas são marcadas para que as metades voltem a ficar juntas da maneira como foram usinadas.
Quais materiais podem ser usados para uma caixa de rolamento usinada?
Ferro cinzento e ferro dúctil são os mais comuns, alumínio fundido para montagens mais leves, aço fabricado para caixas grandes ou únicas e barras de aço ou peças forjadas para peças pequenas e fortemente carregadas. O material decide a configuração e não a sequência: as peças fundidas precisam de sua película removida antes que qualquer coisa seja medida delas, o alumínio precisa de uma fixação suave e uma temperatura estável, e as caixas soldadas precisam que a tensão de soldagem seja tratada antes do furo ser cortado.
Obtenha um plano de usinagem de mancais
Envie-nos o alojamento - os dados de montagem, o furo do rolamento e seus ressaltos, o padrão do parafuso e como ele é dimensionado, o material e o tamanho do lote - e Handemo recomendará o centro de usinagem, torno ou máquina horizontal correto e a sequência do processo para acompanhá-lo. Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Usinagem de caixas de rolamento de flange cobre o tipo de flange com mais detalhes, CNC Guia de usinagem para caixas de engrenagens trata do mesmo problema de referência em uma peça fundida maior, e VMC vs HMC explica quando uma caixa tem lados suficientes para justificar uma máquina horizontal. O trabalho de habitação também fica em peças de caixa e habitação em nossas páginas de inscrição.