Perfuração profunda em um centro de usinagem horizontal: estudo de
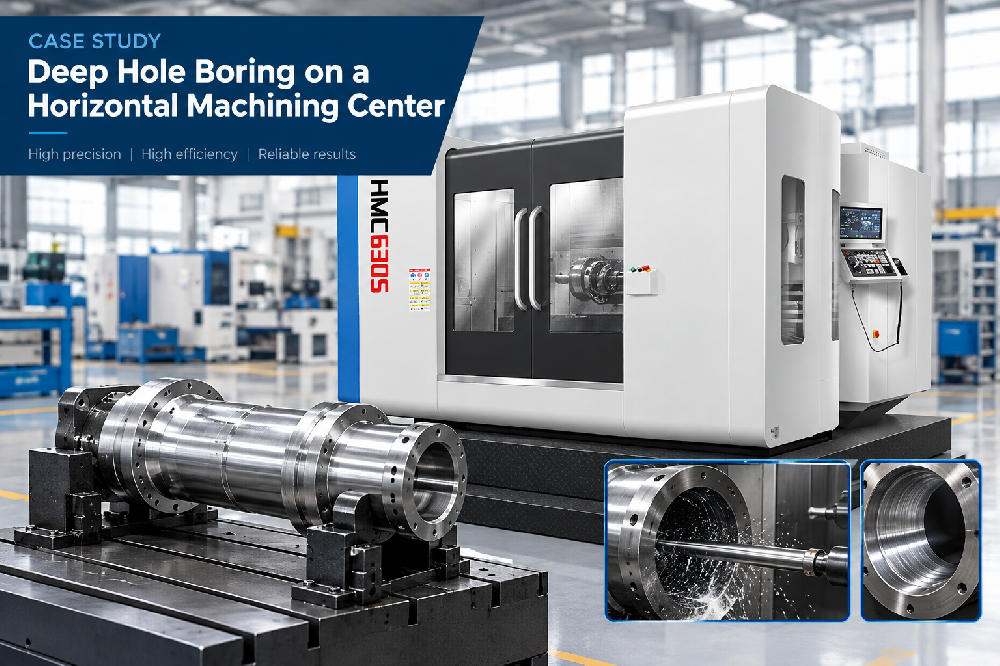
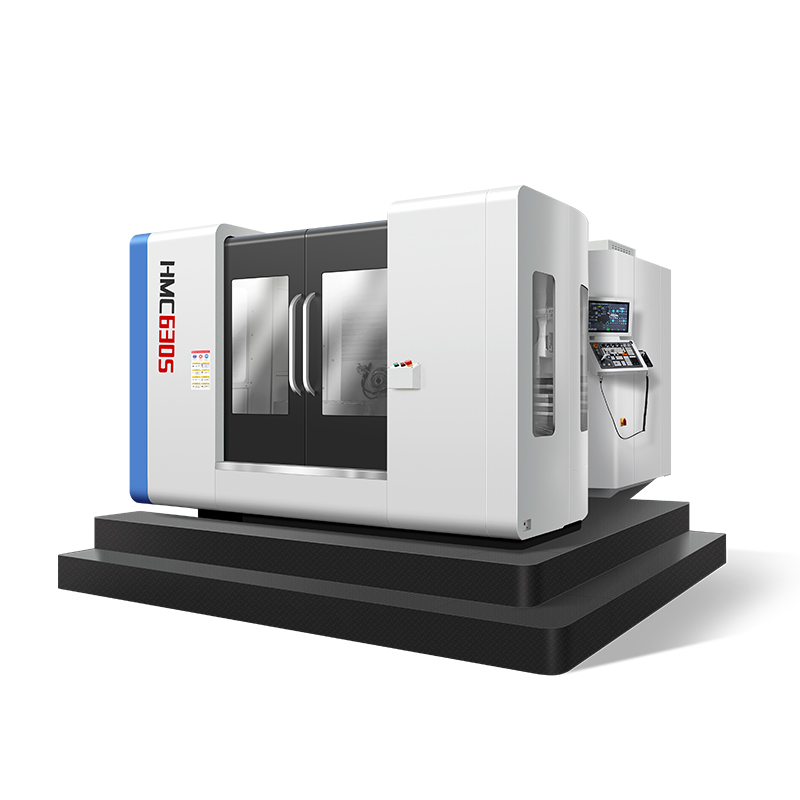
O mandrilamento profundo é uma das operações mais difíceis em uma oficina mecânica. A ferramenta deve penetrar profundamente na peça, manter o furo reto e evitar vibrações, tudo isso enquanto a peça de trabalho é fixada e os cavacos tentam se compactar em uma passagem estreita. Este estudo de caso analisa como usinamos um furo profundo em um centro de usinagem horizontal Handemo e por que uma máquina horizontal costuma ser a ferramenta certa para o trabalho.
A peça de trabalho
A peça neste caso é um grande bloco de aço que precisa de um furo passante profundo para uma passagem de fluido, além de várias portas cruzadas que o cruzam. O cliente precisa que o furo fique reto e que as portas estejam alinhadas em profundidade. Um furo torto ou errante tornaria a passagem inútil, e uma porta cruzada que não atendesse ao furo principal não funcionaria.
Furos profundos são desafiadores porque a ferramenta é longa e fina. Uma ferramenta longa não é rígida, por isso pode se desviar, vibrar ou quebrar. Quanto mais profundo o furo, mais a ferramenta fica sem suporte e mais cuidadoso o processo precisa ser.
Por que uma máquina horizontal ajuda
Em uma máquina horizontal, o fuso fica voltado para a lateral da obra, de modo que a ferramenta pode percorrer toda a extensão do furo sem que a peça de trabalho atrapalhe. A peça é fixada de forma que o eixo do furo fique nivelado e o fuso entre lateralmente. Isso permite que a ferramenta e o líquido refrigerante alcancem o corte sem lutar contra a gravidade.
A disposição horizontal também permite que os cavacos caiam do furo à medida que a ferramenta corta, em vez de acumularem na parte inferior. A limpeza de cavacos é uma das partes mais difíceis do trabalho de furo profundo, e uma máquina horizontal torna isso mais fácil.
A Configuração
Prendemos o nível da peça e alinhamos o eixo do furo com o fuso. Uma configuração estável é crítica - se a peça se mover, o furo não ficará reto. Usamos um acessório que localiza a peça com firmeza e a apoia ao longo de seu comprimento.
Também configuramos a ferramenta para que ela seja tão curta e rígida quanto o furo permitir. Para um furo profundo, podemos usar uma broca tipo canhão ou uma broca longa com avanço constante. O segredo é evitar que a ferramenta se desloque, o que significa um fuso rígido, um avanço constante e um furo que inicia com precisão.
Manter o furo reto
A parte mais difícil do trabalho de furo profundo é manter o furo reto. Uma ferramenta longa irá desviar se não for apoiada, e o desvio aparece como um furo que não é verdadeiro. Controlamos isso com um avanço constante, uma ferramenta afiada e um furo piloto que começa no lugar certo.
Também verificamos o desgaste da ferramenta. Uma broca ou barra de mandrilar desgastada começará a se desviar.Substituir a ferramenta antes que ela perca a borda mantém o furo reto ao longo do lote.
As portas cruzadas
Depois que o furo principal é perfurado, perfuramos as portas cruzadas que o cruzam. Eles devem encontrar o furo principal no ângulo certo e na profundidade certa. Se uma porta cruzada estiver desativada, ela não se conectará com a passagem.
Localizamos as portas cruzadas a partir do mesmo ponto de referência do furo principal, para que façam referência ao mesmo ponto. Isso os mantém consistentes com a passagem e evita qualquer incompatibilidade em profundidade.
Refrigeração e controle de cavacos
A refrigeração faz o trabalho pesado em trabalhos em furos profundos. Ele mantém a ferramenta fria e remove os cavacos do furo. Se o refrigerante não atingir o corte, o tubo pode emperrar e os cavacos serão cortados novamente, o que estraga a superfície e desgasta a ferramenta.
Usamos um refrigerante de alta pressão através da ferramenta onde o furo é profundo, para que os cavacos sejam empurrados para fora em vez de empacotados. class=" list-paddingleft-2">
Retilinidade do furo e posição em relação à referência.
Que as portas cruzadas encontram o furo principal na profundidade certa.
Acabamento da superfície dentro do furo.
Que o furo está livre de lascas e rebarbas.
Essas verificações confirmam que a passagem está adequada para propósito.
Por que a máquina certa é importante
O arranjo horizontal torna a operação de furo profundo muito mais estável do que seria em uma máquina vertical, porque a ferramenta funciona nivelada e os cavacos caem. Para um furo profundo em uma peça grande, essa estabilidade é o que mantém o furo reto e o processo repetível.
Se você usina furos profundos, blocos ou peças fundidas grandes, vale a pena considerar um centro de usinagem horizontal. Teremos prazer em conversar sobre suas peças e sugerir uma configuração. Use o formulário de contato abaixo e entraremos em contato com você.