Estudo de caso: Torneamento de um eixo excêntrico
O inquérito chegou com três fotografias e nenhum desenho. Duas fotos do eixo acabado em uma bancada e uma do mesmo eixo montado de volta na máquina que o fez, com um relógio comparador no munhão de deslocamento e a agulha estacionada em algum lugar que o cliente não gostou. A mensagem abaixo era curta: as primeiras cinquenta partes estavam bem e depois não estavam. Esse é um tipo de reclamação muito específico e quase nunca significa que a máquina não consegue fabricar a peça. Geralmente significa que o processo pode fazer a peça uma vez e então algo no processo se move.
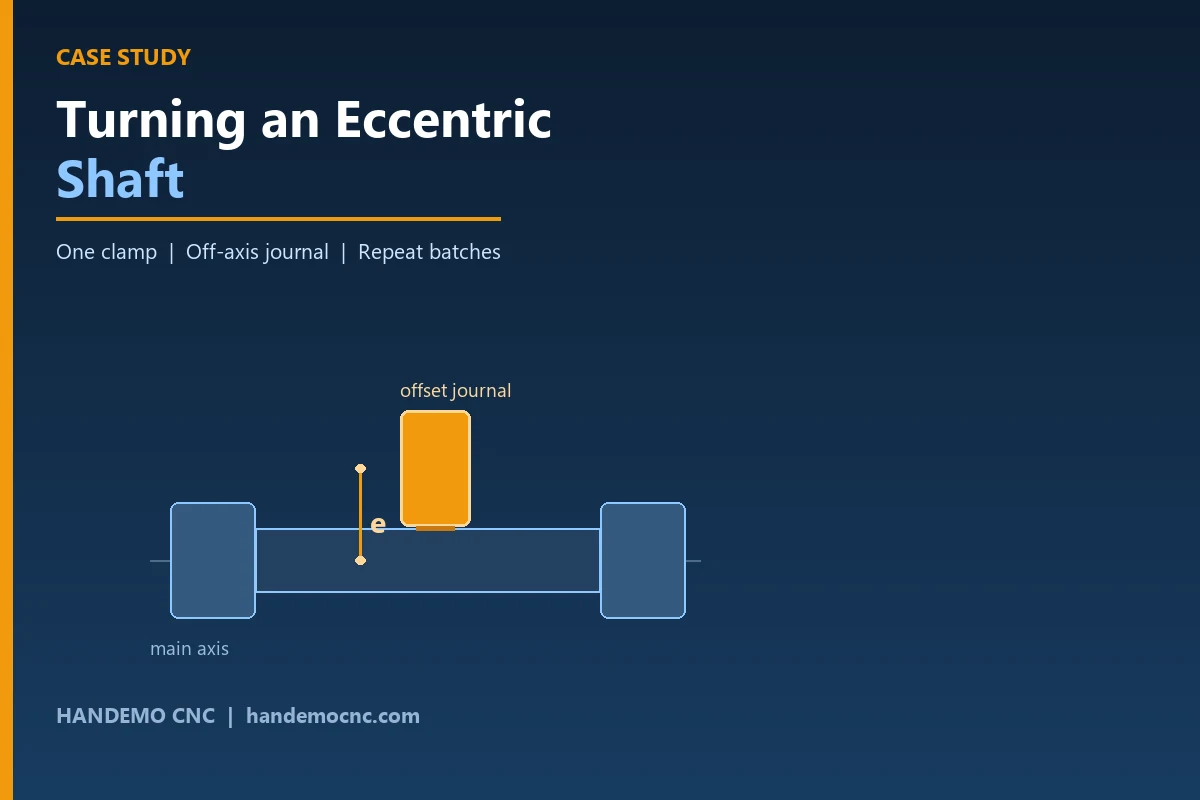
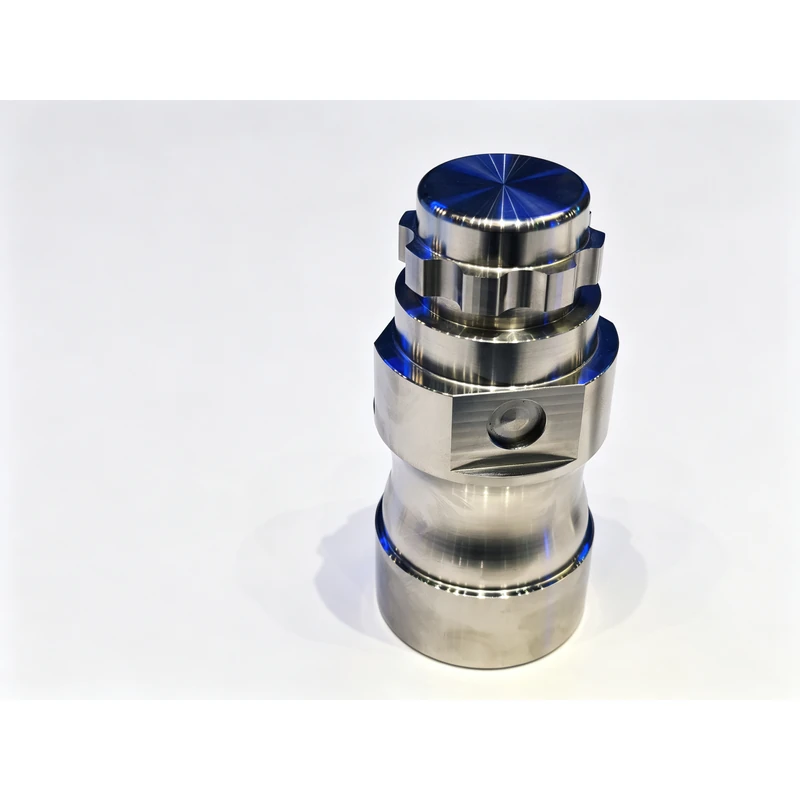
Um eixo excêntrico é uma peça torneada onde um munhão é deliberadamente cortado da linha central do resto do eixo - um pino de manivela deslocado, um came, um assento de rolamento fora de linha. Tudo na peça é torneamento normal, exceto aquele recurso, que é o único recurso que decide se a peça funciona. O cliente, um fornecedor de componentes automotivos, estava operando com sucesso em um torno de base inclinada padrão com fixação excêntrica. O que eles não conseguiram fazer foi executá-lo com sucesso para um lote inteiro.
O que a peça deve fazer
O eixo carrega a carga em ambas as extremidades em seus munhões principais e aciona ou é conduzido através do munhão deslocado no meio. Funcionalmente, o diário de deslocamento deve ficar no lugar certo em torno do eixo principal e no mesmo lugar em todas as peças do lote. Esses dois requisitos parecem um só requisito. Não são, e a diferença entre eles é todo o projeto.
- O munhão offset deve ser cortado na posição angular e radial correta em relação aos munhões principais
- Os munhões principais devem permanecer coaxiais entre si, para que o eixo se encaixe em seus rolamentos
- A excentricidade deve ser a mesma da primeira até a última parte do lote
- A transição entre o corpo principal e o munhão de deslocamento deve ser limpa o suficiente para que o filete sobreviva às cargas de serviço
Escrito em um desenho, é uma pequena lista. Em uma máquina operando em turno completo, a primeira linha é aquela que decide se o cliente está satisfeito. Se o deslocamento variar em um lote, as peças ainda serão medidas individualmente dentro do desenho – elas simplesmente não são intercambiáveis, e a linha de montagem descobre antes do departamento de inspeção.
Por que o acessório excêntrico estava à deriva
A loja estava seguindo uma rota bem estabelecida, e vale a pena dizer claramente que a rota não está errada. Funciona e muitas lojas o utilizam. Um bloco ou acessório mantém o eixo deslocado do centro do fuso pela excentricidade, e o munhão de deslocamento é ativado nessa configuração enquanto o eixo gira em torno do eixo de deslocamento.Quando a primeira peça sai da máquina, ela parece correta.
Três coisas funcionam contra a loja em um lote.
O primeiro é o próprio equipamento. Um bloco excêntrico tem que reproduzir o deslocamento toda vez que é carregado, e em um acessório que fica parafusado e desparafusado o dia todo, isso não acontece. O deslocamento é uma posição definida manualmente e uma posição definida manualmente possui uma distribuição ao seu redor. Pequeno no início, mais largo depois e invisível na peça acabada.
A segunda é a mudança de dados entre as operações. Os diários principais são cortados em uma configuração, o diário deslocado em outra, e a relação entre os dois existe apenas no acessório. Se o acessório estiver certo, a peça está certa. Se o acessório se moveu um pouco, a peça está errada e não há medição na máquina que a detecte antes de a peça ser finalizada.
O terceiro é o movimento térmico durante o turno. O próprio cliente já havia levantado isso — eles queriam um bom resfriamento no fuso, na torre e nas ferramentas motorizadas. Eles notaram que as peças oscilavam com o passar do dia, que é exatamente o que uma oficina vê quando um acessório e um fuso aquecem em taxas diferentes e ambos são confiáveis para manter uma posição.
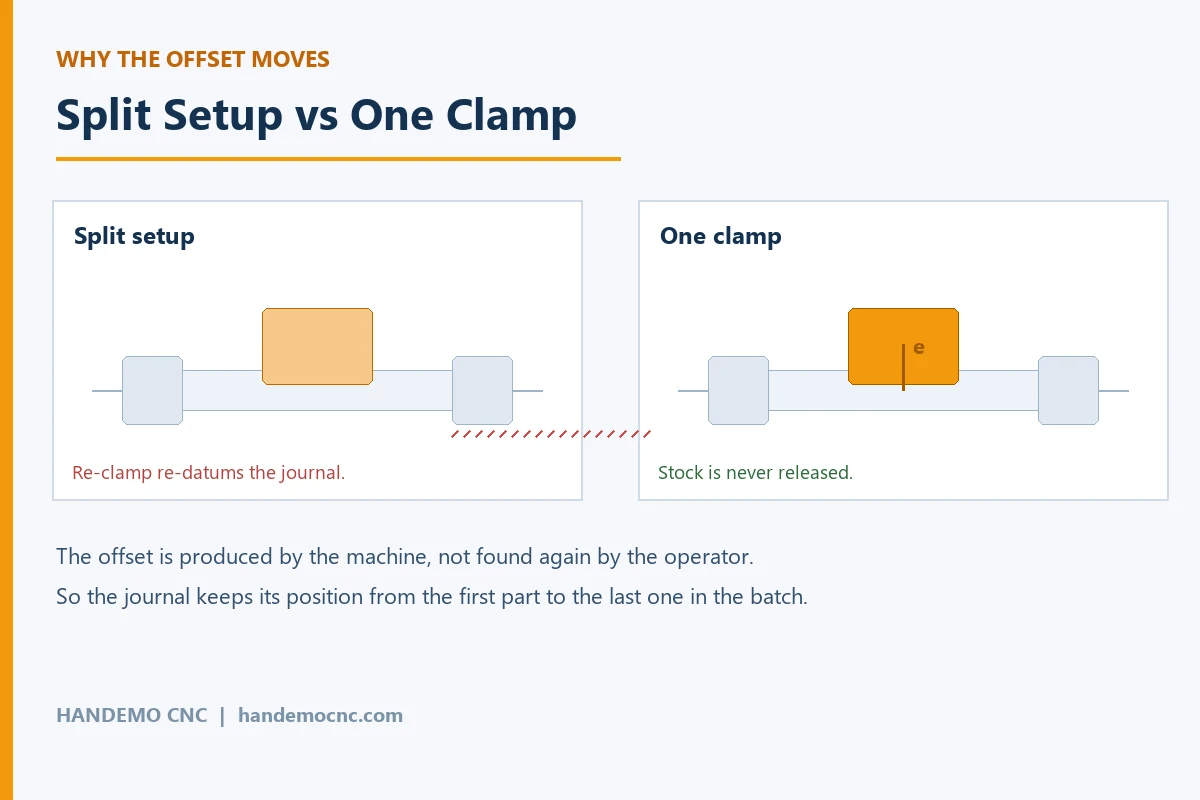
A reclamação que chega de uma loja nesta posição é quase sempre a mesma frase: “as primeiras foram boas”. Vale a pena ler essa frase com atenção. Não é uma reclamação sobre a capacidade da máquina. É uma reclamação sobre um processo que depende de algo ser recolocado manualmente no mesmo lugar, centenas de vezes, sem feedback quando está em movimento.
O que fizemos
Colocamos o eixo em uma plataforma de torneamento e fresamento com eixo Y em vez de um torno simples com um acessório excêntrico, e essa única decisão levou ao projeto.
Em uma máquina com eixo Y e eixo C controlado, o deslocamento não precisa ser criado por um acessório. Os diários principais são girados no eixo principal normalmente. O munhão de deslocamento é então produzido com o fuso indexado e a ferramenta movida para fora da linha central sob controle do programa, de modo que a excentricidade é um número no programa em vez de uma posição sob um parafuso de fixação. Essa única mudança remove o equipamento da cadeia de precisão, que é de onde veio o desvio.
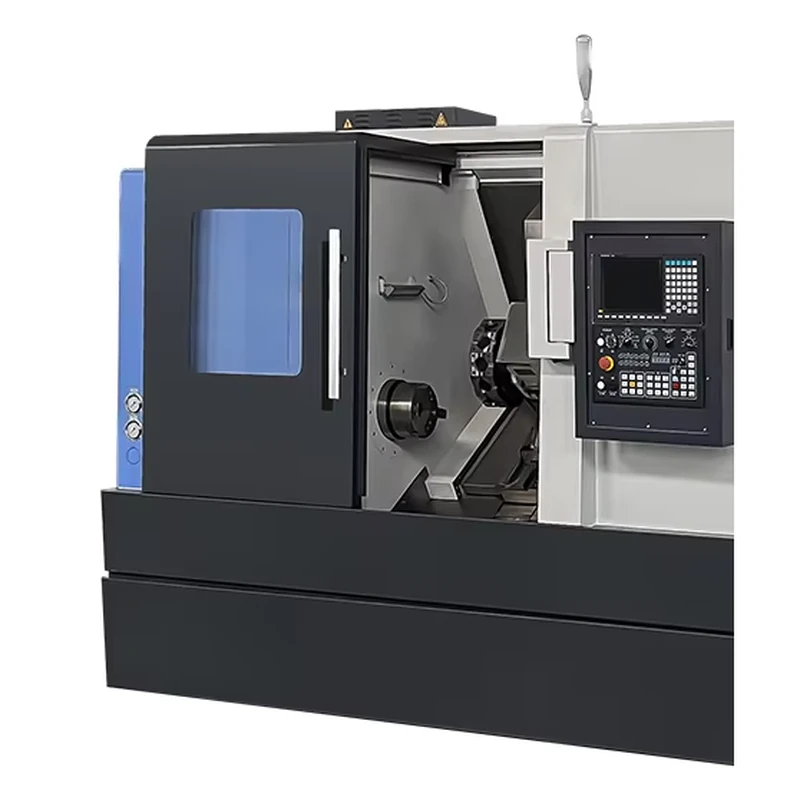
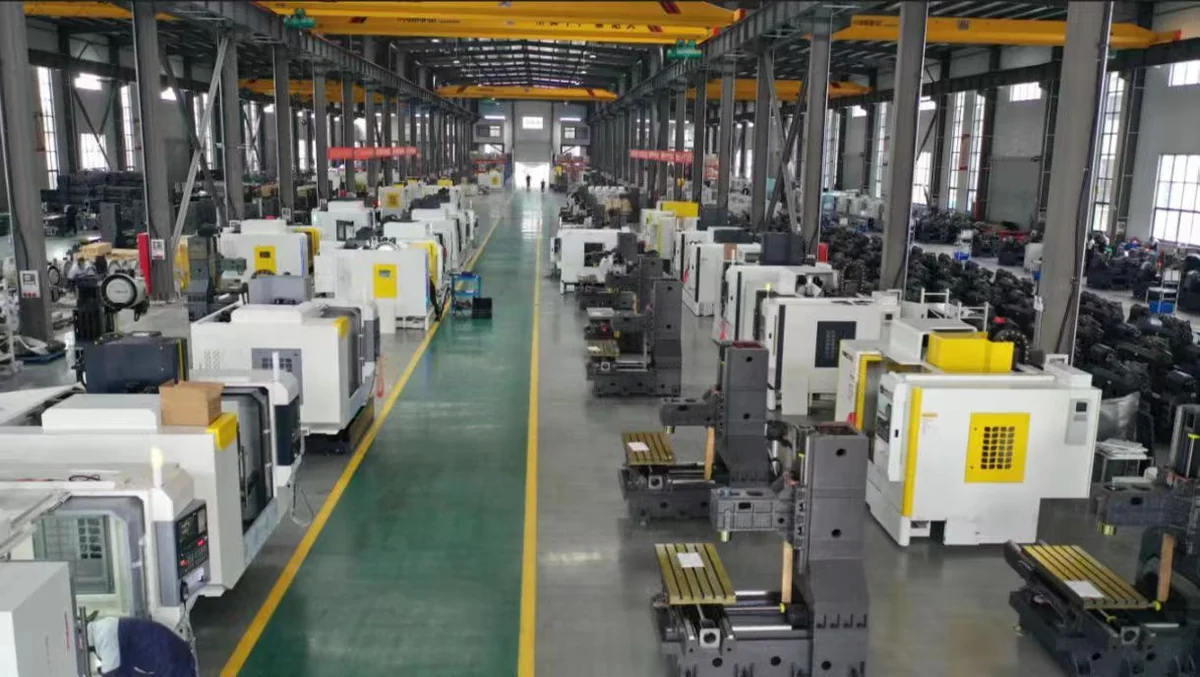
O modelo que apresentamos foi a TCK2100LY CNC fresadora-torneadora, a combinação de torneamento e fresamento do eixo Y em nossa linha de fresamento-torneamento.Ele carrega uma torre de ferramenta motorizada e um eixo Y em uma estrutura de torneamento de base inclinada, que é o que esta família de peças pede: torneamento para os munhões, movimento fora do eixo para o munhão excêntrico e ferramentas motorizadas para os planos e as pequenas características transversais que geralmente o acompanham. A peça é acabada sem ser liberada do mandril entre o torneamento principal e o deslocamento, portanto não há etapa de redefinição de referência para que o acessório estrague.
A sequência é executada assim. A barra é faceada e centralizada, e o primeiro munhão principal é girado com o suporte do contraponto no lugar. O segundo diário principal é girado, ainda no eixo principal. Com o eixo ainda preso, os índices do fuso e o eixo Y levam a ferramenta para a posição de deslocamento e o munhão excêntrico é girado em torno desse centro de deslocamento. Quaisquer planos, rasgos de chaveta ou furos transversais exigidos pelo desenho são cortados na mesma fixação da ferramenta motorizada. Só então a peça sai da máquina.
As máquinas e por quê
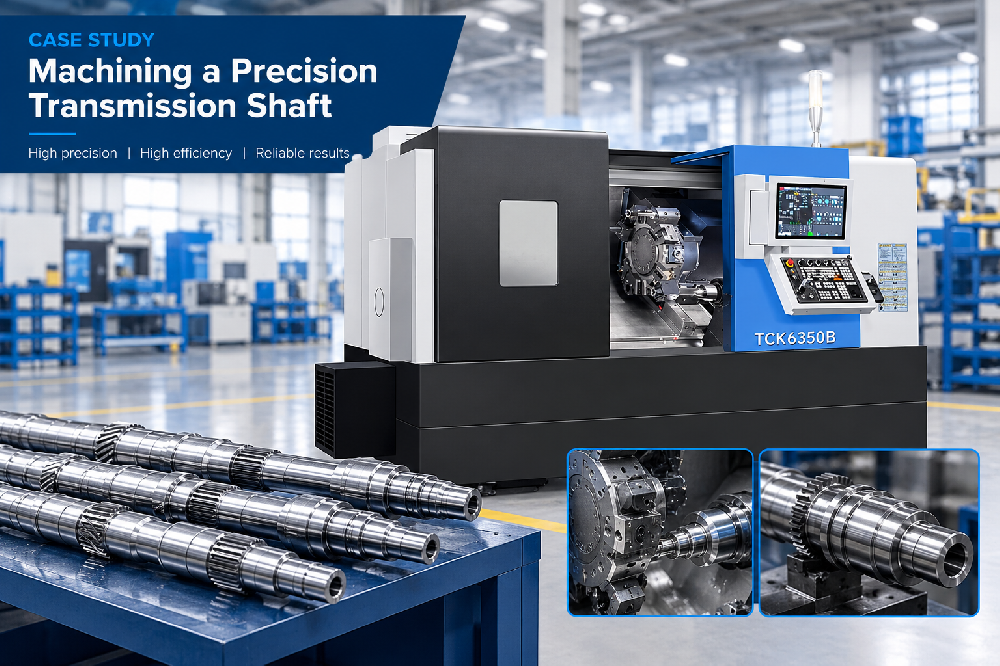
O TCK2100LY se ajusta a esse eixo porque o deslocamento é produzido pela máquina. Onde o eixo é mais longo ou o lote menor, e a oficina se contenta em aceitar um acessório, um TCK6050 torno de base inclinada com um subfuso ainda girará esta família de peças e é uma cotação de custo mais baixo. Onde o munhão de deslocamento está próximo de um ressalto e a peça também precisa de uma segunda operação no back-end, a TCK6050SY fresadora-torneadora de fuso duplo leva a mesma ideia um passo adiante e termina ambas as extremidades em uma máquina. Para eixos pesados ou longos, o TCK6350B é aquele em que colocaríamos o trabalho, porque a estrutura é a parte da máquina que tem que sobreviver a cortes interrompidos em um grande munhão offset.
O que não recomendamos para uma peça como esta é um torno simples mais um centro de usinagem vertical separado. A rota dividida não é errada em princípio, mas em um eixo excêntrico significa que o deslocamento e os munhões principais são feitos em duas máquinas a partir de dois pontos de referência, e a relação entre eles é então um problema de fixação e não um problema de usinagem. É possível consertar isso com uma melhor fixação. Removê-lo do processo é mais fácil.Quando uma oficina já possui um centro de usinagem vertical e deseja usá-lo, a resposta honesta é que VMC é a máquina certa para as características de fresamento e o lugar errado para estabelecer a excentricidade. Leia mais sobre como a peça é feita em nosso artigo soluções de usinagem de eixo excêntrico.
O que implementamos para mantê-lo estável
Duas coisas além da escolha da máquina fizeram com que o trabalho se repetisse, e ambas são tarefas domésticas e não tecnológicas.
O primeiro é o resfriamento, que o cliente havia levantado antes mesmo de fazermos o orçamento. Um munhão excêntrico é cortado com a ferramenta trabalhando longe do centro de rotação durante parte da revolução, e a carga na pastilha muda a cada volta. Essa variação coloca calor na ferramenta e na peça de forma desigual, e a ferramenta que estava cortando no tamanho certo às oito da manhã não está cortando no mesmo tamanho às duas da tarde. Especificamos refrigeração de alta pressão através da torre e da ferramenta motorizada, para que o corte permaneça frio durante o deslocamento e a ferramenta não cresça. Este não é um pequeno detalhe desta parte; segundo as evidências do próprio cliente, isso foi uma grande parte do desvio.
A segunda é como o eixo é segurado. Executamos os munhões principais em mandíbulas macias usinadas de acordo com o diâmetro do eixo, em vez de prendê-los em uma superfície bruta da barra, e mantemos a empunhadura firme, mas mesmo assim o eixo não é espremido para fora do círculo. Um apoio estável sustenta o meio de uma haste longa. O cabeçote móvel é usado desde a primeira passagem para que o eixo nunca funcione com a extremidade livre sem suporte e permaneça engatado até que o munhão de deslocamento seja concluído.
Verificando o trabalho sem repeti-lo
A parte útil do plano de inspeção é que ele acontece na máquina e não depois dela. Como ambas as extremidades e o deslocamento são cortados sem liberar a peça, a relação que interessa ao cliente é produzida pela configuração, em vez de medida e corrigida posteriormente. Provamos o eixo acabado em um medidor depois que ele é retirado e mantemos um registro do primeiro artigo para a família, para que um lote repetido seja executado com base em um resultado conhecido, em vez de em uma nova suposição.
O problema do cliente, descrito em suas próprias palavras, era que as primeiras cinquenta peças estavam boas. O que realmente aconteceu foi que o processo tinha uma posição que só se mantinha enquanto tudo permanecia exatamente como estava definido.Mover o deslocamento de um aparelho para um programa removeu essa posição e o lote parou de oscilar.
Perguntas frequentes
Um eixo excêntrico pode ser girado sem um acessório excêntrico?
Sim, em uma máquina com eixo Y e eixo C controlado. Os munhões principais são girados no eixo principal e o munhão deslocado é produzido fora da linha central sob controle do programa, de modo que a excentricidade vem da máquina e não de um bloco aparafusado ao mandril. A rota de fixação ainda funciona e ainda é usada; simplesmente torna a excentricidade uma posição de configuração em vez de uma posição programada.
Por que as peças se deslocaram no lote?
Porque o deslocamento era definido manualmente em um acessório cada vez que a peça era carregada, e a relação entre o deslocamento e os munhões principais existia apenas nesse acessório. Pequenos movimentos no acessório, mudanças de dados entre as operações e crescimento térmico ao longo do turno, todos se somam e nenhum deles aparece na peça acabada até que a linha de montagem os encontre.
Preciso de uma fresadora-torneadora para esta peça?
Nem sempre. Se o eixo for curto e o lote pequeno, um torno com subfuso e um acessório excêntrico bem feito fará o trabalho. A rota fresamento-torneamento vale seu custo quando o deslocamento precisa ser mantido em um lote longo ou quando o mesmo desenho também contém planos, rasgos de chaveta ou furos transversais que, de outra forma, significariam uma segunda máquina.
Como você segura o eixo para que ele não distorça?
Mandíbulas macias usinadas de acordo com o diâmetro do eixo, pressão de aperto mantida tão leve quanto o corte permite, um apoio constante em eixos longos e o cabeçote móvel engatado desde a primeira passagem. Em um eixo com seção fina, é mais provável que a fixação distorça a peça do que a força de corte.
Qual o volume que faz esta rota render?
O roteiro paga a partir do primeiro lote onde o roteiro de fixação está perdendo posição, pois o custo de uma peça que precisa ser retrabalhado ou sucateado costuma ser maior que a diferença entre as máquinas. Executamos peças de teste únicas para provar o processo e o acessório e, em seguida, repetimos os lotes no mesmo programa. Envie o desenho, o material e o volume anual e recomendaremos a máquina e a sequência.
Obtenha uma cotação para o trabalho do seu eixo
Conte-nos sobre a peça - material, comprimento total, onde fica o deslocamento e a que distância ele está do eixo, e o tamanho do lote - e Handemo recomendará a máquina e o processo e citará as ferramentas e fixações que o fazem repetir. Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Você pode enviar um desenho através de nossa página de upload de desenho e nós retornaremos com um plano de usinagem e um orçamento para sua peça. Leitura relacionada: Estudo de caso: Usinagem de um eixo de transmissão e CNC Torno vs. Fresamento: Como escolher.