Girando um porta-ferramenta de refrigeração central em uma configuração
A consulta chegou como uma fotografia, não como um desenho. Dois porta-ferramentas em uma bancada, o da esquerda com furo direto e o da direita com furo que parava antes da extremidade de corte. Abaixo, uma linha: a segunda é o que precisamos, e precisamos dela mais rápido do que estamos conseguindo agora. Aquela fotografia definiu todo o projeto - porque a diferença entre as duas peças não era o furo, mas sim quantas vezes a peça teve que ser montada para fazê-lo.
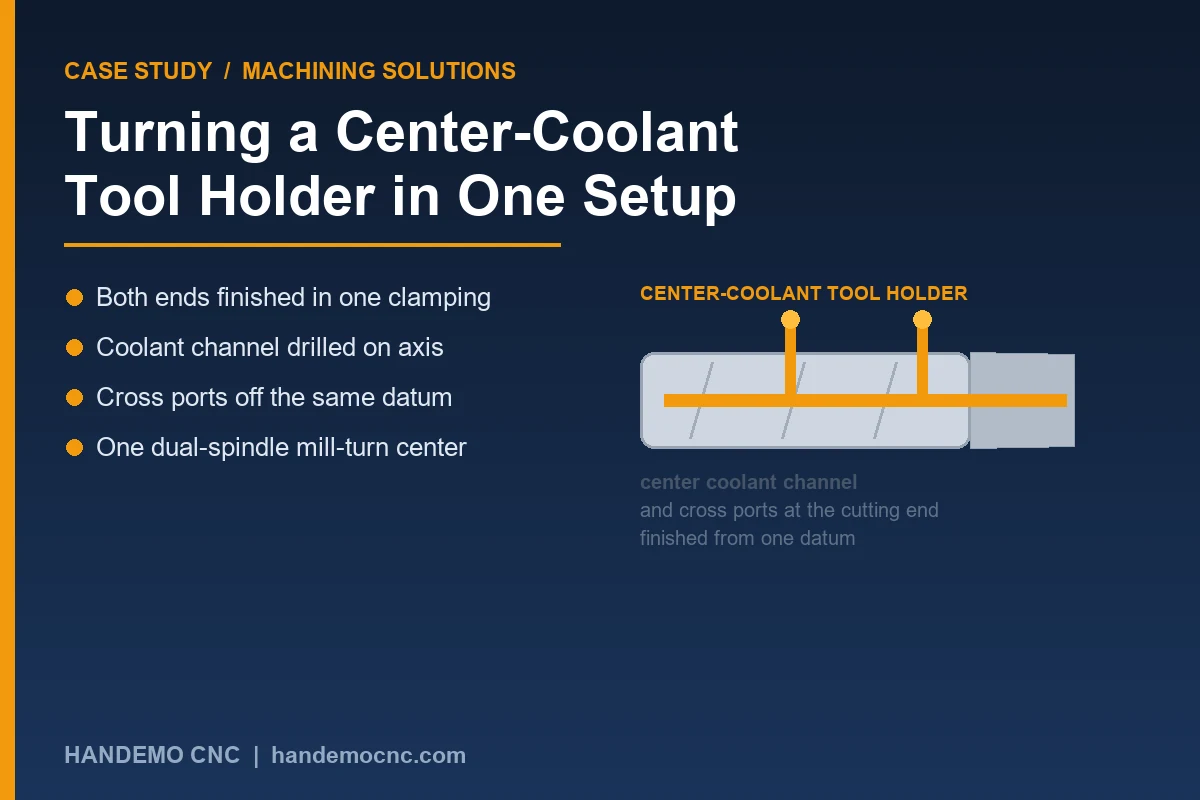
Um porta-ferramenta com refrigeração central é um corpo de aço delgado com um canal profundo descendo por seu eixo e um conjunto de portas cruzadas abrindo perto da extremidade de corte. Em uma rota convencional ela é feita em duas operações em duas máquinas: um torno enfrenta e gira a haste, a peça vai para uma fresadora ou um segundo torno para as portas transversais e depois volta para o nariz. Cada uma dessas viagens restabelece a peça em um novo ponto de referência e, em um corpo longo e fino, o segundo e o terceiro eventos de fixação causam mais danos à geometria do que qualquer força de corte. O cliente não estava lutando contra suas máquinas. Eles estavam brigando quantas vezes a peça se movia.
O que a peça deve fazer
O suporte carrega uma pastilha de corte em uma extremidade e é preso em uma torre ou fuso na outra. O refrigerante tem que chegar à aresta de corte, não à haste, de modo que o canal interno percorre todo o comprimento do corpo e as portas transversais devem pousar no lugar certo em relação ao nariz - não à haste, e não a qualquer superfície que tenha sido mandrilada no momento.
Essa única frase é o trabalho completo. O requisito funcional não é uma característica de um lado ou de outro; é a relação entre dois fins. Qual é exatamente o requisito que uma segunda configuração destrói.
- Canal axial contínuo e claro ao longo de todo o comprimento do corpo
- Portas transversais posicionadas em relação à extremidade de corte, no mesmo eixo da haste
- A ponta fica quadrada em relação ao eixo para que a pastilha se encaixe corretamente
- Diâmetro da haste concêntrico com o nariz, de modo que o suporte se repete quando é carregado em uma torre
Escritas em um desenho, nenhuma dessas linhas parece difícil. Fixadas em duas máquinas e três fixações em um corpo de aço esguio, são as linhas que voltam.
Por que a rota de duas configurações continua falhando
Existe uma versão desse trabalho que funciona com um bom torno e uma boa fresadora, e muitas oficinas fazem isso funcionar. Funciona melhor quando o corpo é curto e rígido. À medida que o suporte fica mais longo em relação ao seu diâmetro, o padrão de falha aparece sempre na mesma ordem.
A haste é virada primeiro e sai limpa.A peça é então movida para um acessório para as portas transversais, onde é localizada a partir do diâmetro da haste. Essa localização é boa em teoria, mas a pressão da braçadeira em um corpo esbelto o dobra levemente e as portas são perfuradas em uma peça que retornará logo em seguida. Então o nariz é voltado, novamente a partir de um dado restabelecido, e a relação entre o nariz e as portas muda. Nada está fora de questão. A saída é suficiente para que o jato de refrigeração não atinja a pastilha de maneira limpa e o operador não possa recortar a peça para fixá-la porque o canal já está perfurado.
A reclamação que chega de uma loja nesta posição quase nunca é “nossas máquinas não são precisas”. É “a segunda operação continua avançando sobre nós”. Esses são problemas diferentes e precisam de soluções diferentes.
Comportamento do material em uma seção fina
Os porta-ferramentas são quase sempre feitos de aço-liga ou de uma classe de endurecimento total, às vezes um aço para trabalho a quente para porta-ferramentas que enfrentam altas temperaturas na aresta de corte. São materiais com muita tensão residual e uma seção fina no meio do corpo. A remoção do material externo libera essa tensão e a peça se move. O movimento é pequeno em termos absolutos e completamente previsível em direção depois que você executa a peça uma vez – mas somente se ambas as extremidades estiverem sendo cortadas na mesma fixação. Divida as operações e a liberação do estresse acontece entre as configurações, onde ninguém pode medir e ninguém pode compensar.
O que fizemos
Cotamos o titular em um centro de fresamento-torneamento de fuso duplo, em vez de uma rota torno-fresamento, e essa decisão executou a maior parte do projeto. Cortar o corpo completo em uma máquina remove os dois eventos de reaperto que estavam causando o desvio e remove o acessório que estava dobrando a peça para as portas cruzadas.
A sequência é executada assim. A peça bruta é em barra, serrada ligeiramente longa. A primeira opção gira a haste, direciona e centraliza a extremidade e perfura o canal de refrigeração axial a partir dessa extremidade - profundamente, mas em um eixo reto enquanto a peça ainda é curta e rígida. As portas transversais são perfuradas e sua intersecção com o canal interno é verificada antes que a peça avance, pois uma vez finalizado o nariz não há segunda chance. Em seguida, a peça é transferida do fuso principal para o fuso secundário e a extremidade traseira é girada e faceada sem nunca sair da máquina.A face do nariz, as portas cruzadas e o canal de refrigeração são todos cortados de um dado, e a peça tem exatamente uma fixação.
A máquina e por quê
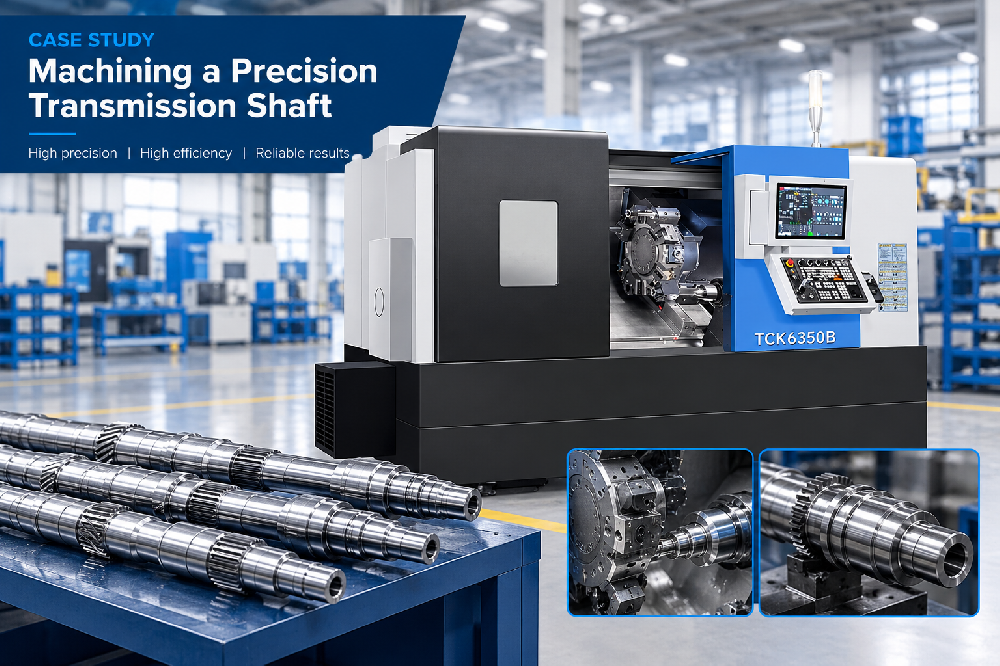
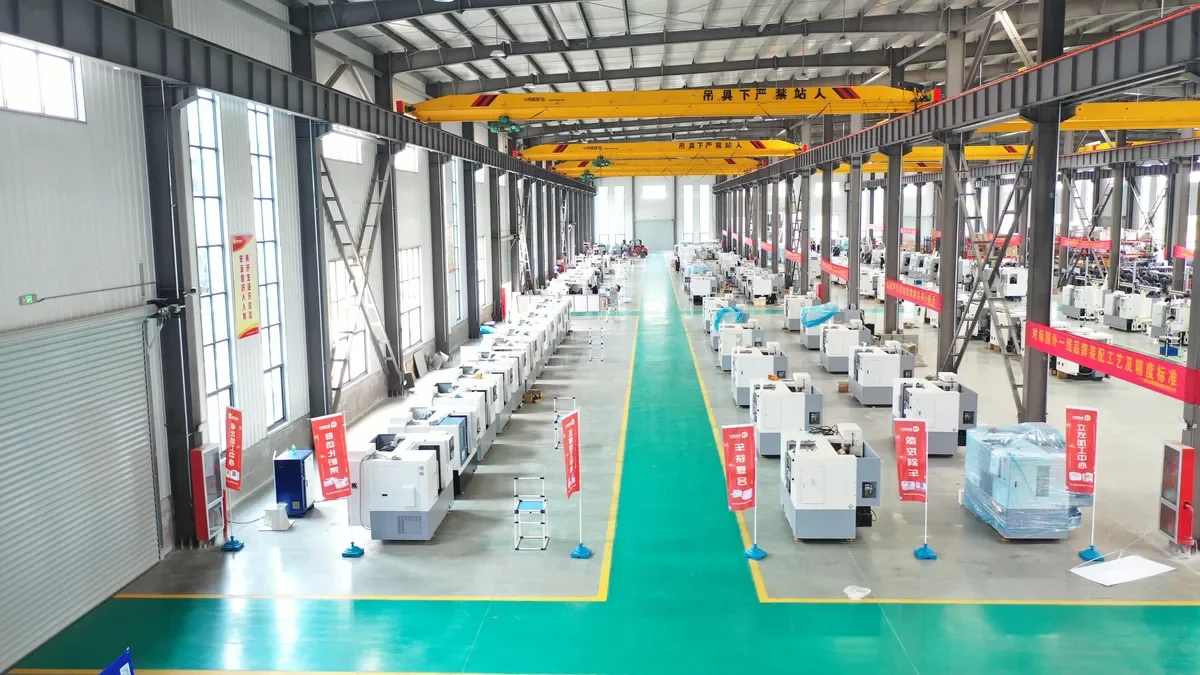
O trabalho é executado em uma TCK6050SY máquina de fuso duplo CNC fresadora-torneadora. Duas razões decidem isso. Primeiro, o subfuso nos dá a segunda extremidade sem um segundo acessório, que é o objetivo do projeto. Em segundo lugar, o eixo Y e as ferramentas motorizadas permitem que as portas transversais sejam cortadas na mesma máquina em vez de irem para uma fresadora - em um corpo delgado que importa mais do que o tempo de ciclo, porque a posição da porta está sendo cortada a partir de um ponto de referência que ainda está na máquina, em vez de um novo.
Para suportes mais longos, ou onde o cliente deseja que as portas cruzadas e quaisquer planos sejam cortados com mais liberdade de eixo, a máquina torno-fresadora 3100SY cobre a mesma rota com um envelope de trabalho maior. Onde o volume anual é menor e o suporte é curto o suficiente para ser estável em duas operações, um TCK6050 torno de base inclinada com um subfuso ainda pode ser a cotação sensata. O que não fazemos, nesta família de peças, é recomendar um torno simples mais uma fresadora separada, por melhores que sejam ambas as máquinas.
O que implementamos para mantê-lo estável
Duas coisas além da máquina fizeram o trabalho se repetir.
A primeira é como a peça é segurada. Em um suporte fino, a tentação é segurar com força para que nada se mova. Esse é o instinto errado. Passamos a haste em uma pinça ou em mandíbulas macias usinadas no diâmetro final, para que a pressão de fixação seja distribuída ao redor da circunferência em vez de concentrada em três pontos, e mantemos a empunhadura tão leve quanto o corte permite. Um descanso constante apoia o meio do corpo nas variantes mais longas. Agarrar com menos força parece um risco; em um corpo fino é o oposto, porque é o grampo, e não a ferramenta, que coloca a forma trilobada na peça.
O segundo é o descanso. Desbaste o corpo, deixamos esfriar e assentar, depois fazemos as passadas de acabamento. Num suporte longo o assentamento não é instantâneo e não é visível na máquina. Criar uma pausa deliberada na sequência custa um pouco de tempo de ciclo e remove a classe de peça que mede corretamente na máquina e se move durante a noite.
Verificando o trabalho sem repeti-lo
Verificamos o canal de refrigeração testando a passagem de ar ou fluido antes da peça ser finalizada, para que um canal bloqueado ou mal intersectado seja detectado enquanto ainda pode ser corrigido. A concentricidade entre a haste e o nariz é mantida cortando ambas as extremidades na mesma fixação, em vez de medi-la posteriormente - o acessório é o controle, a verificação é a confirmação. Os suportes finalizados são inspecionados quanto aos recursos solicitados pelo cliente, e mantemos um registro do primeiro artigo para a família, para que os lotes repetidos sejam executados com base em um resultado conhecido, e não em uma nova suposição.
Se um cliente estiver executando esta peça em duas máquinas e perdendo posição, a questão útil não é qual máquina está com defeito. É quantas vezes a peça é fixada novamente entre o primeiro corte e o último. Nessa parte, a resposta passou de três para um e as reclamações cessaram.
Perguntas frequentes
O canal de refrigeração pode ser perfurado na mesma máquina que a parte externa?
Sim, e nesta parte deveria ser. Perfurar o canal a partir da extremidade da haste enquanto o corpo ainda está curto e bem apoiado mantém o furo no eixo e significa que o canal e a parte externa da peça compartilham um ponto de referência. Mover o canal para uma máquina separada reintroduz exatamente o risco de alinhamento que a rota de configuração única pretende remover.
Por que uma máquina de fuso duplo em vez de dois tornos?
Para uma peça delgada com recursos em ambas as extremidades, o segundo torno significa uma segunda fixação, e a segunda fixação é onde a geometria se desvia. Uma máquina de fuso duplo finaliza o back-end transferindo a peça para dentro da máquina.É uma fixação, um ponto de referência e um operador observando a mesma peça durante todo o ciclo.
Quais materiais você usa para porta-ferramentas?
Aços-liga e classes de endurecimento total são as escolhas comuns, com aços para trabalho a quente para suportes que recebem calor na extremidade de corte. A rota de usinagem não muda muito entre eles; o que muda é o quanto a peça se move quando o material se solta, e isso é controlado pela sequência de desbaste, assentamento e acabamento, e não pela classe.
Você consegue manter a posição entre a haste e as portas cruzadas?
Essa relação é a razão pela qual mantemos as portas cruzadas na mesma máquina que a haste. Quando ambos são cortados de um mesmo ponto de referência, a posição é resultado da configuração e não de uma medição feita posteriormente. Se as portas fossem cortadas em uma segunda máquina a partir de um dado restabelecido, estaríamos contando com o dispositivo para reproduzir algo que a máquina já havia estabelecido.
Que tipo de volume se adapta a esse caminho?
A rota de configuração única se paga a partir do primeiro lote, onde a rota de duas operações está perdendo posição. Executamos suportes de teste único para validar o processo e o acessório e, em seguida, repetimos os lotes na mesma configuração. Envie o desenho do suporte, o material e o volume anual e recomendaremos a máquina e a sequência, além de citarmos as ferramentas e fixações que a acompanham.
Obtenha uma cotação para o trabalho do seu porta-ferramentas
Conte-nos sobre o suporte - material, comprimento e diâmetro, onde ficam o canal de refrigeração e as portas cruzadas e o tamanho do lote - e Handemo recomendará a máquina e o processo, e citará o suporte que o faz repetir. Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Torno vs Fresamento: como escolher e CNC Usinagem de uma luva guia de pistão hidráulico — ambos os casos em que a decisão foi tomada por quantas vezes a peça teve que se mover, não pelos dados de corte.