CNC Usinagem de uma luva guia de pistão hidráulico
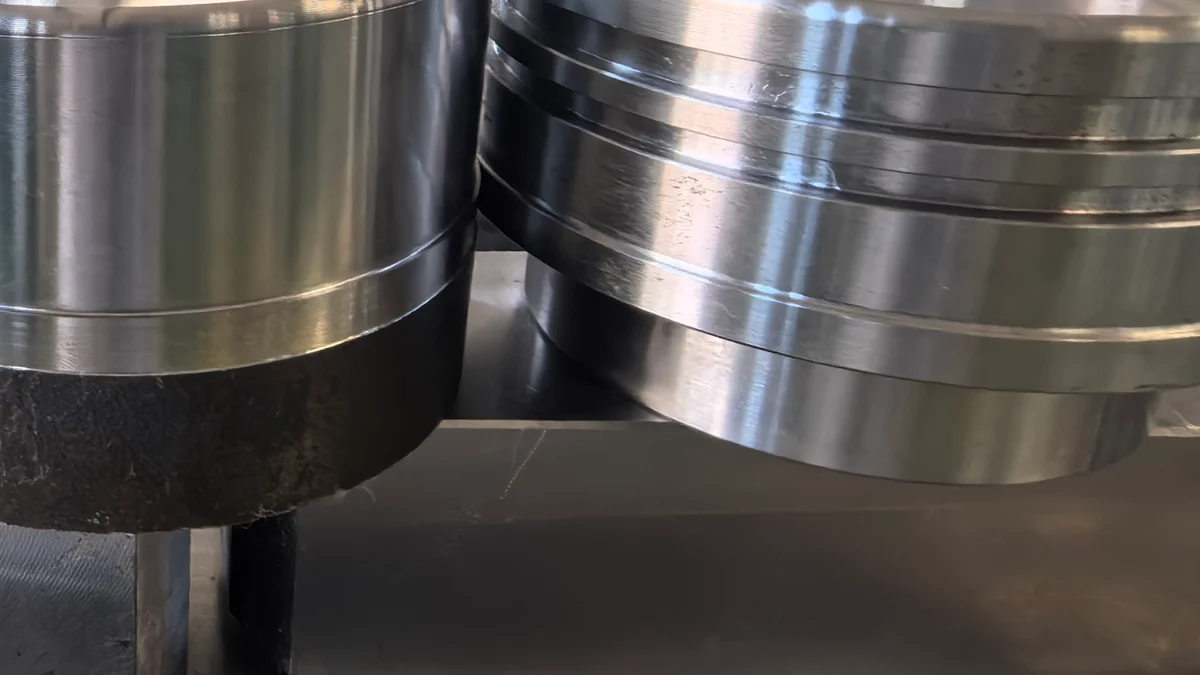
Algumas peças chegam como um desenho com uma longa pilha de tolerância e sem anotações. Outras chegam como fotografia, duas mangas lado a lado, uma fosca e outra brilhante, com uma única linha embaixo: dá para fazer a da direita, com esse preço? Esse segundo tipo de consulta é onde geralmente começa um trabalho de manga guia, e é onde toda a cotação é decidida, muito antes de alguém definir o preço de uma hora de máquina.
Uma luva guia de pistão parece muito simples de usinar. É um anel. Possui furo, diâmetro externo, duas extremidades e ressalto. Não há nada nele que um torno não possa alcançar. A dificuldade está inteiramente no acabamento, na redondeza e no fato de que a parede é fina o suficiente para se mover quando você a fixa – e é por isso que o mesmo desenho pode ser executado sem uma única rejeição em uma loja e nunca se estabilizar em outra.
O que a capa-guia realmente faz
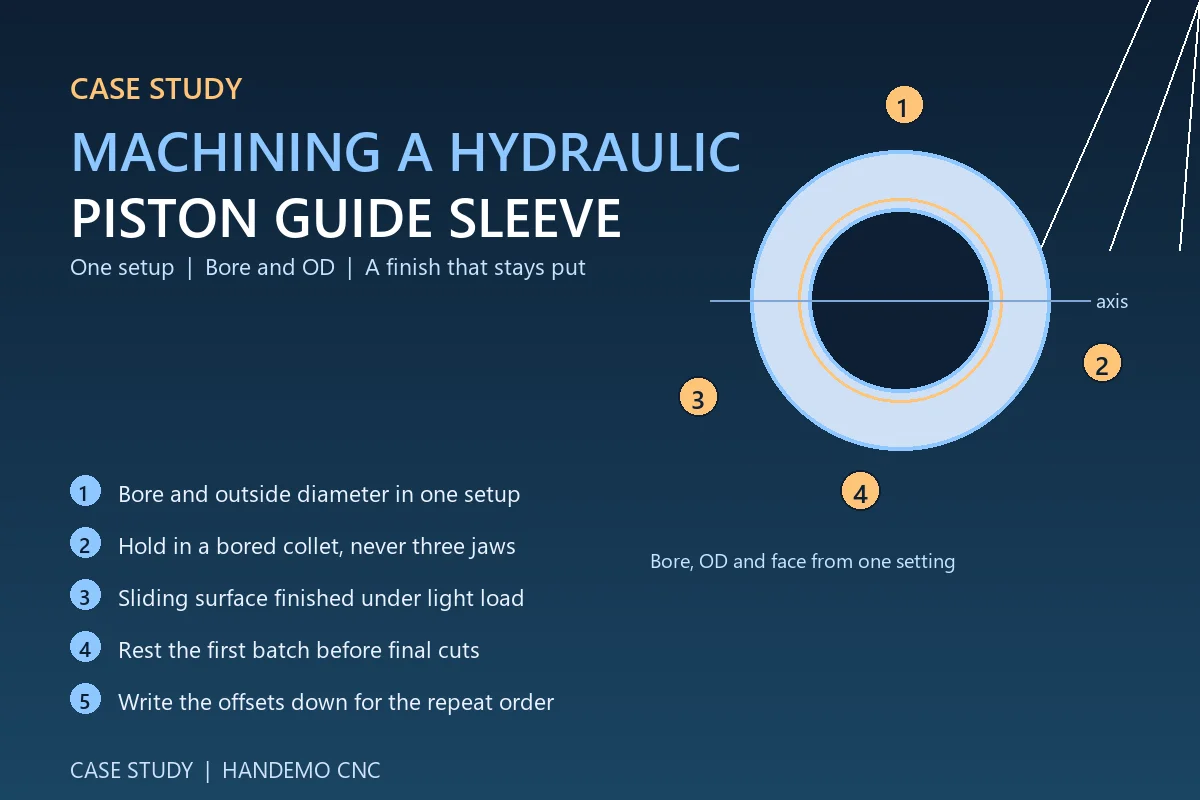
A luva guia um pistão ou haste. Ele mantém a parte móvel em seu eixo e carrega a carga lateral para que a parede do cilindro não precise fazer isso. Essa descrição do trabalho define as prioridades no desenho: o furo deve ser reto e redondo em todo o seu comprimento, o diâmetro externo deve ser concêntrico com ele e a superfície deslizante deve ser lisa o suficiente para que a vedação ou o pistão não o arranhem nos primeiros cem ciclos.
Nas mangas que vemos com mais frequência, os requisitos são assim:
- Arredondamento e retidão do furo mantidos em todo o comprimento, não apenas nas extremidades
- Diâmetro externo concêntrico ao furo, geralmente chamado de desvio total
- Um acabamento de superfície deslizante adequado a uma vedação alternativa, produzido sem marcas de polimento que cruzem o eixo do furo
- O comprimento e os ombros ficam perpendiculares ao eixo
Nada nessa lista é exótico. O que torna esse trabalho um verdadeiro trabalho é atender todos os quatro ao mesmo tempo, em um anel fino, na produção, lote após lote.
O acabamento é decidido antes do primeiro corte
As lojas que têm dificuldades com o acabamento da manga geralmente culpam a inserção. Geralmente não é a inserção. Uma superfície de vedação alternativa é sensível a três coisas, nesta ordem: a estabilidade da configuração, a condição da aresta que estava na última peça e a forma como a passagem de acabamento foi abordada.
Se a luva for presa em um mandril de três mandíbulas em seu diâmetro externo, as mandíbulas a empurram para um formato trilobado antes que a ferramenta a toque. O furo é cortado no mandril e volta a ser um lóbulo quando as mandíbulas são liberadas. A superfície parece boa na máquina e a peça não cabe no medidor.A fotografia que deu início a este pedido — a capa fosca ao lado da brilhante — era muitas vezes um resultado de fixação e não um problema de desgaste da ferramenta.
Espaços em branco: barra, tubo ou fundição
A maioria das buchas-guia nesta faixa de tamanho começa em um tubo bruto ou em uma barra sólida. O tubo é mais barato em material e mais barato em tempo de torneamento, porque não há núcleo grande para remover, mas o tubo chega com sua própria tensão interna e com espessura de parede que pode não ser concêntrica. A barra custa mais para ser removida, mas proporciona um branco homogêneo e previsível. Para uma longa tiragem de uma luva fina, a rota do tubo normalmente ganha em custo - desde que a primeira operação remova a espessura da parede uniformemente em toda a volta, que é exatamente o que uma barra curta não permite verificar.
Para buchas cortadas de uma peça fundida ou forjada, a primeira operação deve ser uma passagem de desbaste que remova a pele e o metal do furo e do diâmetro externo, seguida por um descanso antes do acabamento. Esse apoio permite que o material se mova uma vez, na máquina, em vez de depois que a peça for calibrada e embalada. Em qualquer manga onde a parede seja fina em relação ao seu diâmetro, recomendamos terminar um primeiro lote e deixá-lo repousar durante a noite antes dos últimos cortes leves. Custa um dia na programação e elimina toda uma classe de reclamações.
Por que uma configuração geralmente é melhor do que duas
A concentricidade entre o furo e o diâmetro externo é a única característica que uma bucha guia não pode negociar. Cada vez que você recoloca a peça, parte dessa concentricidade volta para as mãos das mandíbulas e do operador. Cortar o furo e o diâmetro externo com a mesma configuração elimina totalmente a questão.
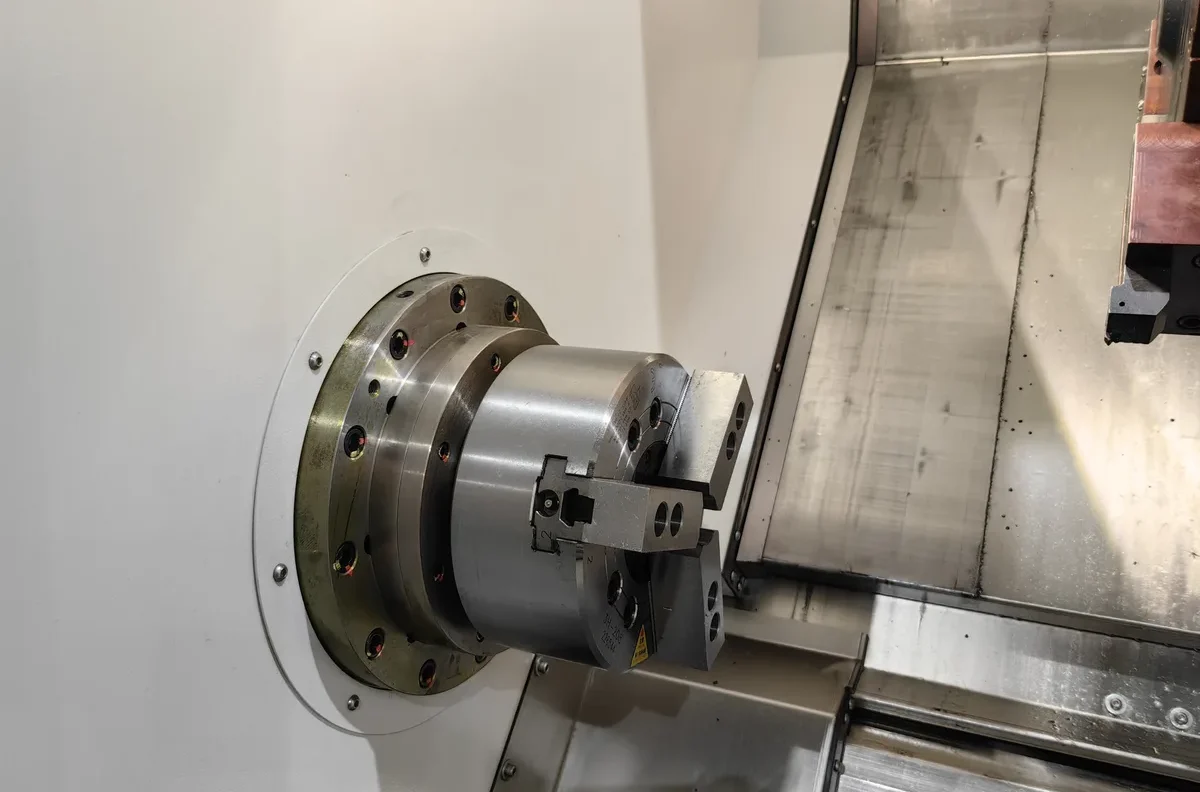
Esse é o argumento prático para uma máquina que realiza mais operações em uma peça em uma única fixação. Torneamento do diâmetro externo, mandrilamento, faceamento do ombro e, se o desenho exigir, perfuração e rosqueamento dos furos do flange, tudo a partir de uma única configuração, é para isso que um centro de torneamento de fresamento ou eixo Y é construído. No TCK6050 CNC torno de base inclinada, a base inclinada mantém os cavacos caindo fora do corte e o operador pode observar o furo enquanto ele está cortando, o que é mais importante do que parece quando todo o trabalho é de qualidade superficial.
Onde o volume anual é alto e a peça tem características em ambas as extremidades — um diâmetro externo escalonado em uma extremidade, um rebaixamento na outra — uma máquina de fuso duplo elimina completamente a segunda operação. A peça é transferida do fuso principal para o subfuso e o back-end é finalizado sem nunca sair da máquina. Em uma bucha, essa transferência vale mais do que a economia de tempo de ciclo, pois também elimina o segundo evento de fixação e, portanto, mais uma chance de distorção do anel.Uma máquina fresadora-torneadora de fuso duplo, como a TCK6050SY é a configuração que citaríamos para essa família de peças.
Segurando uma manga fina sem distorcê-la
Uma vez que a contagem de configuração cai para um, o risco restante é a fixação da carga. Três opções práticas, na ordem que costumamos experimentá-las:
- Uma pinça macia e perfurada sob medida ou uma bucha dividida com uma ampla faixa de contato. A carga é distribuída pela circunferência em vez de concentrada em três mandíbulas, e a luva é suportada em toda a volta.
- Fixação da face mais suporte leve do diâmetro externo, de forma que a carga axial assente a peça na face do ombro e a barra de mandrilar corte com o anel apoiado.
- Giramento entre centros, ou a partir de um mandril, para mangas longas o suficiente para que a própria saliência comece a desviar. Em uma bucha longa e fina, essa deflexão é a maior fonte única de conicidade no furo e nenhuma geometria da pastilha irá corrigi-la.
Mantenha o corte de acabamento leve e deixe a peça encontrar seu próprio formato sob uma carga pequena. Em um anel fino que não é um compromisso, é a maneira honesta de cortá-lo.
Mantendo uma execução consistente
Uma vez que uma manga está funcionando bem, o trabalho deixa de ser uma questão de geometria. Trata-se de repetibilidade em um turno, em uma semana e em um segundo lote três meses depois. Três coisas carregam isso:
Um circuito guiado por medidor. Um medidor dedicado para o furo no chão de fábrica, verificado pelo mestre no início de cada turno, com o deslocamento corrigido a partir do medidor e não da impressão do operador sobre a última peça. Em uma luva fina, o próprio medidor, se for um plugue que carrega o anel, terá uma leitura diferente do método de medição usado na sala de inspeção. Combine o método com o cliente antes do primeiro lote, não depois da primeira discussão.
Disciplina de temperatura. Anéis finos acompanham a temperatura da oficina em poucos minutos. Um chato que lê no final da tarde e um que lê logo pela manhã não são a mesma parte. Deixe a peça e o medidor atingirem a mesma temperatura antes da decisão final e mantenha o medidor longe da porta.
Um registro de deslocamento escrito. A pessoa que define o trabalho de manga em outubro nem sempre é a mesma pessoa que o define em maio.Um pequeno registro da pastilha usada, dos deslocamentos que acomodaram o trabalho e do método de fixação não custa nada para manter, e é a diferença entre um segundo lote e um segundo projeto de desenvolvimento.
Como era o pedido
As capas nessas fotos vieram de uma oficina que trabalha com componentes de máquinas em geral - o lado hidráulico e pneumático, pistões e guias. Eles estavam girando a peça em duas operações e o acabamento era inconsistente o suficiente para que a superfície deslizante fosse retocada manualmente antes da montagem. A fotografia de comparação que eles enviaram mostrava uma de nossas peças de teste ao lado da deles.
A mudança que moveu o trabalho não foi uma nova pastilha ou uma velocidade de corte mais alta. Era segurar a bucha em uma pinça furada com faixa de contato total, e finalizar o furo e o diâmetro externo a partir de uma configuração, com um leve passe de acabamento e um descanso antes do último corte. Suas leituras medidas na superfície deslizante se estabeleceram em uma faixa mais estreita em nossa máquina do que no processo existente, e a etapa de retoque manual saiu do roteamento. O lote foi cotado, executado e o mesmo método de fixação foi anotado para o pedido repetido.
Esse é um resultado bastante comum, e esse é o ponto. As buchas guia raramente perdem a capacidade da máquina. Eles se perdem na fixação, na contagem de configurações e em saber se alguém anotou o que funcionou.
Perguntas frequentes
É possível usinar uma luva guia a partir de um tubo em vez de uma barra?
Sim, e para trabalhos volumosos geralmente é o caminho mais barato. A primeira operação tem que remover a espessura da parede uniformemente para que a própria excentricidade do tubo seja cortada em vez de empurrada de um lado para o outro da peça. Normalmente desbastemos o furo e o diâmetro externo, descansamos as peças e depois finalizamos.
Precisamos de uma fresadora ou um torno padrão?
Se a bucha tiver apenas recursos de torneamento, um torno de base inclinada com a fixação correta irá operá-la. Se tiver furos cruzados, um padrão de parafuso de flange ou recursos em ambas as extremidades, uma máquina de eixo Y ou fresadora remove a segunda operação e, com ela, a segunda fixação.
Como você evita que o furo saia do círculo?
Ao não usar o contato de três pontos em uma parede fina. Uma pinça perfurada, uma bucha bipartida ou um mandril distribui a carga de fixação pela circunferência. A segunda etapa é um corte de acabamento leve, para que a ferramenta não empurre a parede para frente.
Quais materiais você costuma ver nessas mangas?
Aços de corte livre e médio carbono, aços cimentados onde será endurecida a superfície de deslizamento e bronze ou ferro fundido para buchas guia. O material altera a pastilha e os dados de corte, não a lógica de configuração.
Você pode citar uma fotografia antes de enviarmos o desenho?
Envie a fotografia. Ele nos informa o formato, a espessura provável da parede e o objetivo do acabamento, e geralmente nos diz algo sobre o que está errado no processo atual.A cotação firme precisa do sorteio e da quantidade anual, mas a primeira resposta não.
Envie-nos a parte com a qual você está tendo dificuldades
Se uma bucha estiver escorrendo, mas não assentar — um acabamento que derrapa, um furo que não segura, uma etapa de retoque manual que você gostaria de realizar na fresagem — envie o desenho e uma fotografia da peça conforme ela sai da máquina. Nossa equipe retornará com uma recomendação de máquina e uma nota de processo, não apenas um preço.
Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Guia de usinagem para corpos de válvulas hidráulicas | CNC Máquinas para válvulas e peças hidráulicas | Mais Handemo estudos de caso