Estudo de caso: usinagem de uma carcaça de caixa de câmbio
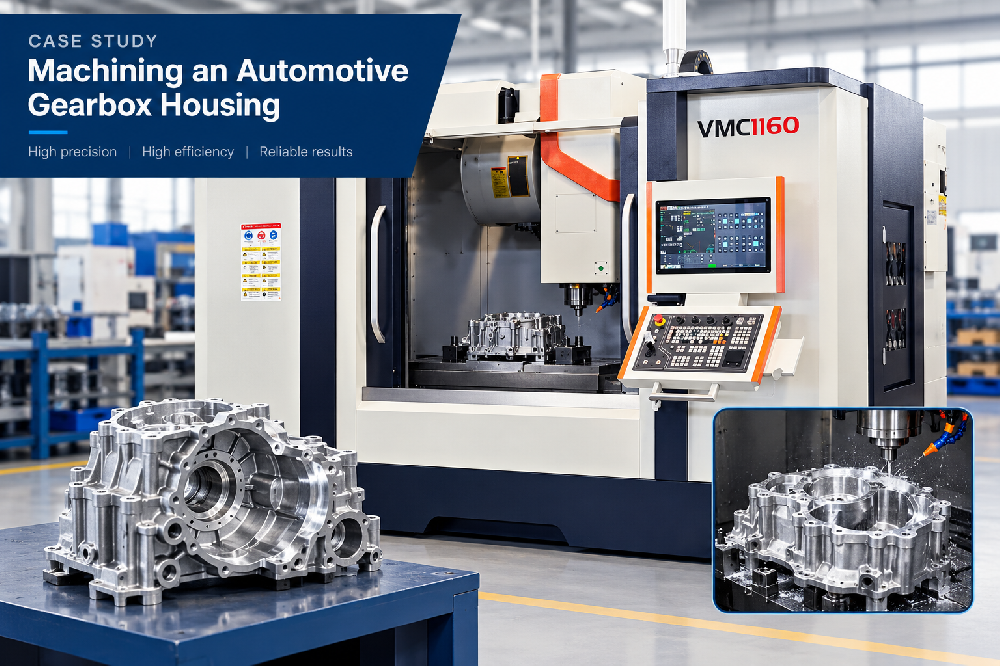
A carcaça de uma caixa de câmbio automotiva é uma das peças mais exigentes que uma oficina mecânica deve produzir. É uma grande caixa de alumínio ou ferro fundido que deve manter os eixos de uma transmissão em alinhamento preciso, apoiar o conjunto de engrenagens sob carga e vedar com firmeza suficiente para impedir a entrada de óleo e a entrada de sujeira. Se qualquer um deles estiver errado, toda a transmissão falhará. Este estudo de caso mostra como usinamos um desses alojamentos em um centro de usinagem vertical Handemo, a maneira como planejamos a configuração e as verificações que usamos para manter um lote consistente.
A peça de trabalho de relance
O alojamento neste caso é um caixa de alumínio fundido de uma transmissão de automóvel de passageiros. Possui dois furos de rolamento principais que sustentam os eixos de entrada e saída, uma face dividida ao longo da linha central onde a caixa é unida à tampa e uma grade de pequenos parafusos de montagem ao redor do perímetro. Entre os furos há nervuras e nervuras que mantêm a caixa rígida, e uma seção de parede fina por onde corre a galeria de óleo.
Como os furos dos rolamentos precisam compartilhar um eixo comum e a face dividida deve ficar plana contra sua parceira, toda a peça é definida por um pequeno número de recursos críticos. Todo o resto é secundário. Quando planejamos um alojamento, tratamos esses furos de rolamento e a face dividida como o coração do trabalho.
Por que o alinhamento é tudo
Em uma transmissão, a potência flui através dos eixos que passam nesses furos de rolamento. Se os dois furos não estiverem no mesmo eixo, os eixos emperrarão, as engrenagens não engrenarão suavemente e a unidade fará barulho ou falhará prematuramente. Se a face dividida não for plana, a vedação irá vazar. Portanto, o problema de usinagem é realmente um problema de manutenção da posição.
É por isso que dedicamos a primeira parte de qualquer trabalho de habitação ao controle de dados. A peça pode vir do fundidor com um pouco de inclinação e uma pequena variação, mas uma vez que estabelecemos um ponto de referência limpo e o mantemos em cada operação, o alojamento acabado permanece dentro do envelope que o cliente precisa.
Nossa estratégia de configuração
Começamos localizando a peça no furo principal e na linha de divisão e, em seguida, usinamos a face superior como ponto de referência. Esta face superior é a que usamos para todas as operações posteriores que devem ser alinhadas.A partir desse dado, nós:
Furamos os furos do rolamento principal para que os eixos de entrada e saída fiquem em um eixo comum.
Fresamos os apoios dos parafusos e a face dividida plana para que a tampa assente corretamente.
Perfure o padrão de montagem e as passagens de óleo.
Usine as almas e as faces das nervuras que unem a estrutura. juntos.
Manter a peça em um dado consistente durante todas essas etapas é o que protege o alinhamento. Se mudássemos o ponto de referência parcialmente, introduziríamos um pequeno erro que se espalharia por toda a peça.
Escolhendo a máquina certa
Uma carcaça é uma peça de trabalho maior e precisa de uma máquina com deslocamento e rigidez suficientes para manter os furos corretos em todo o comprimento da carcaça. Para um alojamento médio como este, um Handemo VMC1160 é uma boa opção. Isso nos dá o deslocamento para lidar com a peça fundida, a rigidez para realizar cortes de usinagem estáveis e a repetibilidade para manter o alinhamento do furo em um lote.
Quando uma oficina opera mancais em volumes maiores, muitas vezes ela move o trabalho para um centro de usinagem horizontal. Uma máquina horizontal permite que o fuso alcance a lateral da peça enquanto os cavacos caem naturalmente, e um sistema de palete permite que o operador carregue a próxima peça fundida enquanto a máquina continua cortando. É daí que vêm os ganhos de rendimento. Mas para um trabalho de menor volume, ou onde o cliente deseja flexibilidade, um centro de usinagem vertical com um quarto eixo é a escolha mais prática.
Ferramentas e passes de usinagem
Desbastamos primeiro os furos principais e a face dividida, removendo a maior parte do material para que a peça fique próxima do tamanho. Então fazemos uma passagem de acabamento somente após a estrutura estar assentada. As peças fundidas raramente são perfeitamente isentas de estresse; se você empurrá-los para o tamanho final de uma só vez, o acabamento poderá desviar quando os grampos forem liberados. Deixando uma pequena folga e fazendo um leve passe de acabamento, mantemos a geometria estável.
Para os furos dos rolamentos usamos uma barra de mandrilar e verificamos o desgaste da ferramenta no final de cada lote. Uma borda desgastada aparecerá como uma conicidade ou um acabamento ruim e em um alojamento que não é aceitável. Para o padrão do parafuso, usamos um macho rígido ou uma fresa de rosca, dependendo do tamanho do furo e do material.
Considerações sobre materiais e corte
A maioria das caixas de transmissão são fundidas em uma liga de alumínio que é fácil de usinar, mas macia o suficiente para desgastar se a ferramenta não for afiada. Executamos uma pastilha afiada, um avanço constante e um cavaco que não esfrega e recorta.Para caixas de ferro fundido, o material é mais abrasivo, por isso preferimos uma pastilha revestida e uma velocidade de corte um pouco mais lenta para proteger a aresta.
A refrigeração também é importante. Em uma caixa grande com uma seção de parede fina, manter o corte fresco é mais importante do que em um bloco sólido. Usamos refrigerante suficiente para manter a ponta da ferramenta a uma temperatura constante, o que protege o acabamento e o tamanho do furo durante um longo período.
Consertando a carcaça
A forma como seguramos uma carcaça é quase tão importante quanto a forma como a cortamos. Uma caixa fundida grande é fácil de distorcer se você a fixar com muita força em um ponto, por isso usamos um acessório que se localiza no ponto de referência que estabelecemos e fixa uniformemente. Dessa forma, a peça não torce sob o corte.
O acessório que usamos para esta caixa fica localizado no furo principal e suporta a linha de divisão, de modo que a força de fixação vai para o corpo da caixa, e não para uma parede fina. Mantemos a pressão de fixação uniforme e reapertamos o acessório no início de cada lote, porque um acessório pode assentar com o tempo.
Problemas comuns e como evitá-los
Os alojamentos falham de maneiras bastante previsíveis, e a maioria deles retorna a uma configuração fraca ou a um dado ruim. Os problemas que vemos com mais frequência:
Ovalidade do furo ou conicidade, geralmente devido a uma barra de mandrilamento desgastada ou uma configuração que não é rígida o suficiente.
Uma face dividida com vazamento, geralmente porque a face foi usinada antes de a peça assentar ou o ponto de referência ser deslocado.
Orifícios de parafusos que saem da posição, geralmente devido a um acessório solto ou de má qualidade. referência.
Mau acabamento nos furos, geralmente devido a trepidação proveniente de uma configuração muito leve ou de uma velocidade do fuso que está fora da faixa.
Cada um deles é resolvido pelos mesmos princípios básicos: um acessório rígido, um dado limpo e um processo estável. Quando mantemos isso, os problemas previsíveis simplesmente não aparecem.
Verificações de qualidade na linha
Antes de uma caixa sair da máquina, executamos um conjunto de verificações importantes para um componente de transmissão:
Alinhamento e ovalidade do furo, medidos com um medidor de furo em ambas as extremidades da caixa.
Planicidade da face dividida, verificada contra uma linha reta borda ou uma placa de superfície.
Posição e tamanho do padrão do parafuso.
Acabamento superficial nas paredes do furo e na face de vedação.
Que não haja rebarbas ou lascas na galeria de óleo que possam atingir os rolamentos.
Esses são os controles que transformam um lote de peças fundidas em um lote de caixas utilizáveis.Eles não são exóticos; são apenas as verificações que uma oficina responsável executa quando a peça precisa funcionar.
O Resultado
Depois que o processo é iniciado, a caixa mantém a geometria especificada pelo cliente e o acabamento é consistente da primeira à última peça na execução. O alinhamento do furo permanece verdadeiro, a face dividida assenta perfeitamente e o padrão do parafuso sempre se alinha.
O trabalho da caixa da caixa de engrenagens é um bom exemplo de por que a máquina certa e uma configuração disciplinada são mais importantes do que a velocidade. Uma máquina rígida, um dado limpo e um processo constante são o que permite que uma oficina forneça componentes automotivos que resistam ao serviço.
Pensando em suas próprias peças
Se você usinar carcaças, carcaças, coletores ou outras caixas de alumínio ou ferro fundido, os mesmos princípios se aplicam. Comece com o recurso que define a peça, mantenha-o como referência em todas as operações e faça uma passagem de acabamento somente após o assentamento da estrutura. A máquina precisa de deslocamento e rigidez suficientes para a peça de trabalho, e o processo precisa de um plano consistente.
Se você estiver escolhendo um centro de usinagem para esse tipo de trabalho, as decisões sobre o tamanho da mesa, o deslocamento e a potência do fuso devem vir da maior peça que você faz de forma realista, e não apenas da folha de especificações. É aí que uma conversa com o construtor ajuda. Teremos prazer em conversar sobre suas peças e sugerir uma máquina que se adapte ao trabalho que você realmente executa.
Se você quiser conversar sobre uma caixa de caixa de engrenagens ou qualquer peça fundida semelhante que você execute, nossa equipe terá prazer em ajudar. Informe-nos as peças que você usina e retornaremos com as opções de máquina certas.