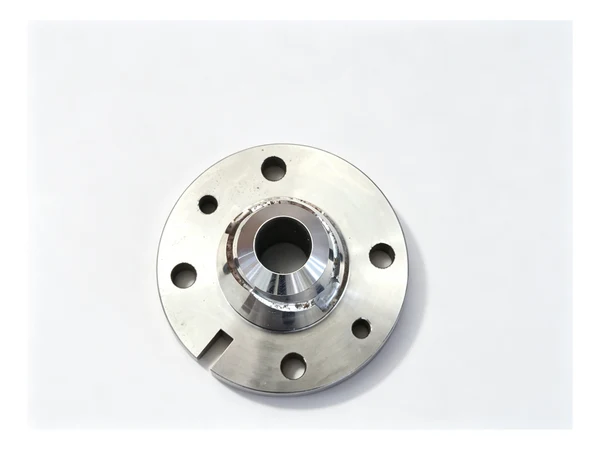
Tampa de flange em uma fixação: caso real
A consulta que deu origem a este caso foi curta. Um desenho, um material e uma pergunta que recebemos muito: vocês conseguem manter a circunferência de furos e o furo central na mesma peça sem mandá-la três vezes pelo chão de fábrica? A peça era uma tampa de flange — aquele tipo de tampa redonda que é parafusada em uma caixa de engrenagens, carcaça de bomba ou assento de rolamento e a fecha. Nada nela parece difícil no papel. É quando você conta as fixações que o trabalho fica caro.
Naquela empresa a tampa passava por três operações em duas máquinas. Tornear o diâmetro externo e a face. Passar para uma fresadora vertical para furar a circunferência de furos. Passar de novo para mandrilar o centro. Cada movimento significava um novo dispositivo, um novo datum e uma nova chance de a tampa assentar em um lugar ligeiramente diferente de onde estava antes. As peças passavam na inspeção. As margens, não.
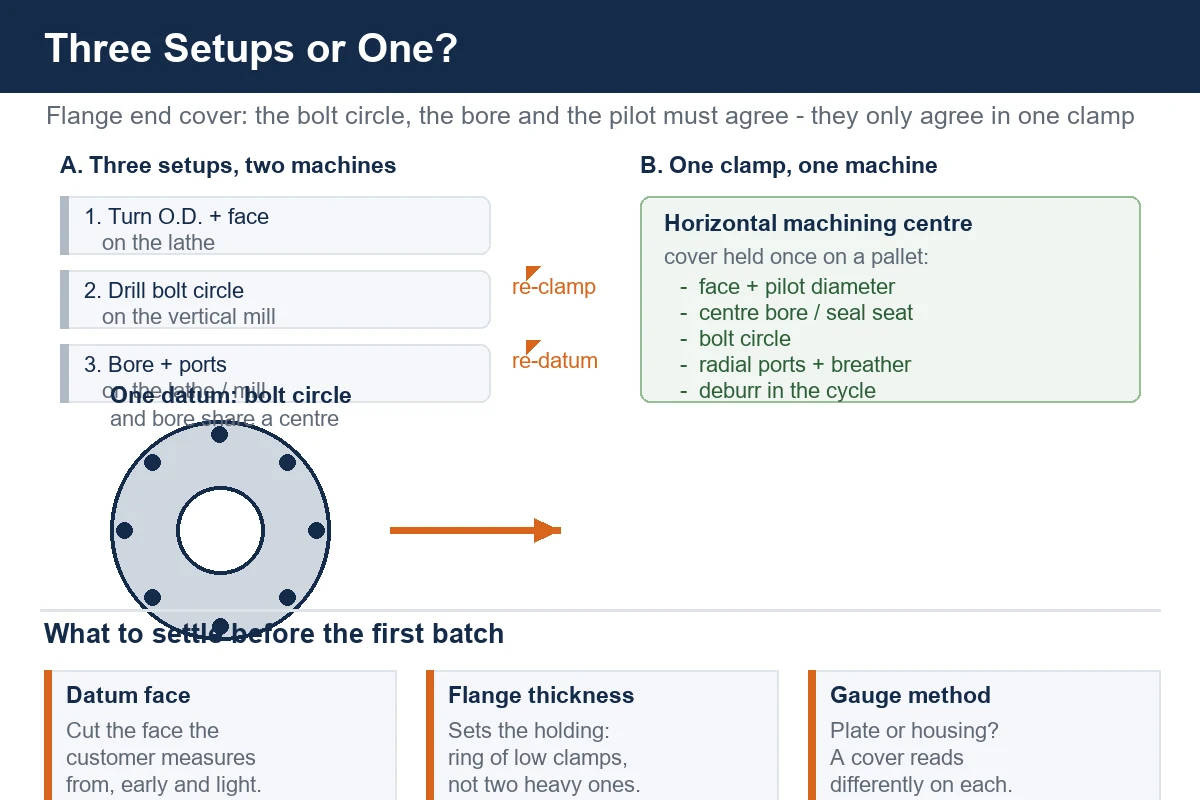
O que é a peça e por que ela pune fixações extras
Uma tampa de flange é uma placa com um boss. O flange tem uma circunferência de furos que precisa se alinhar com a carcaça que ela fecha. O centro tem um furo, um rebaixo ou um assento de retentor que precisa se alinhar com o eixo ou rolamento abaixo dele. O diâmetro externo normalmente pilota dentro da carcaça. Na maioria dos desenhos há também dois ou três recursos que não ficam no eixo principal: um respiro, um dreno, um visor de nível de óleo, um boss para sensor.
O que importa em uma tampa não é nenhum recurso isolado. É a relação entre eles. Se a circunferência de furos não estiver centrada no furo, a tampa é parafusada e puxa o retentor para fora do eixo. Se o diâmetro piloto não estiver perpendicular à face do flange, a tampa balança na carcaça e a junta vaza. Nada disso aparece como uma medida no desenho — aparece como um vazamento, uma reclamação de excentricidade ou uma devolução em garantia meses depois.
Portanto, cada fixação extra em uma tampa não é apenas um custo. É uma chance de as relações se moverem. Três fixações significam duas chances de a peça ser reapertada em outro lugar que não aquele onde estava. Empresas que fazem tampas bem normalmente as fazem com menos fixações, não com fixações mais rápidas.
Onde a rota de três operações estava perdendo dinheiro
A rota que a empresa usava é completamente razoável, e muitas empresas fazem tampas assim. Tornear primeiro, porque tornear é a forma mais rápida de gerar o diâmetro externo e a face e de criar um datum limpo para tudo que vem depois. Furar a circunferência de furos em uma fresadora vertical, porque é onde estão a mesa rotativa e o ciclo de furação. Mandrilar o centro depois, ou antes, dependendo de como a empresa aprendeu.
O custo está na movimentação entre essas etapas. Cada aperto precisa do seu dispositivo. Cada dispositivo precisa ser alinhado, e alinhado de novo quando se desgasta. Cada peça espera em cada máquina, então o lote passa a maior parte da vida em uma bandeja e não no eixo-árvore. E em uma tampa, a fixação é desconfortável: o flange é fino, então três castanhas ou um par de grampos a deformam facilmente, e uma tampa deformada sai redonda da máquina e relaxa para oval quando os grampos são soltos.
Há um segundo custo, mais silencioso. A circunferência de furos e o furo são gerados a partir de dois datums diferentes em dois dispositivos diferentes, então a empresa precisa inspecionar a relação entre eles depois do fato em vez de confiar nela. A inspeção passa a fazer parte do processo em vez de ser uma verificação dele, e o lote para de andar enquanto espera o instrumento de medição.
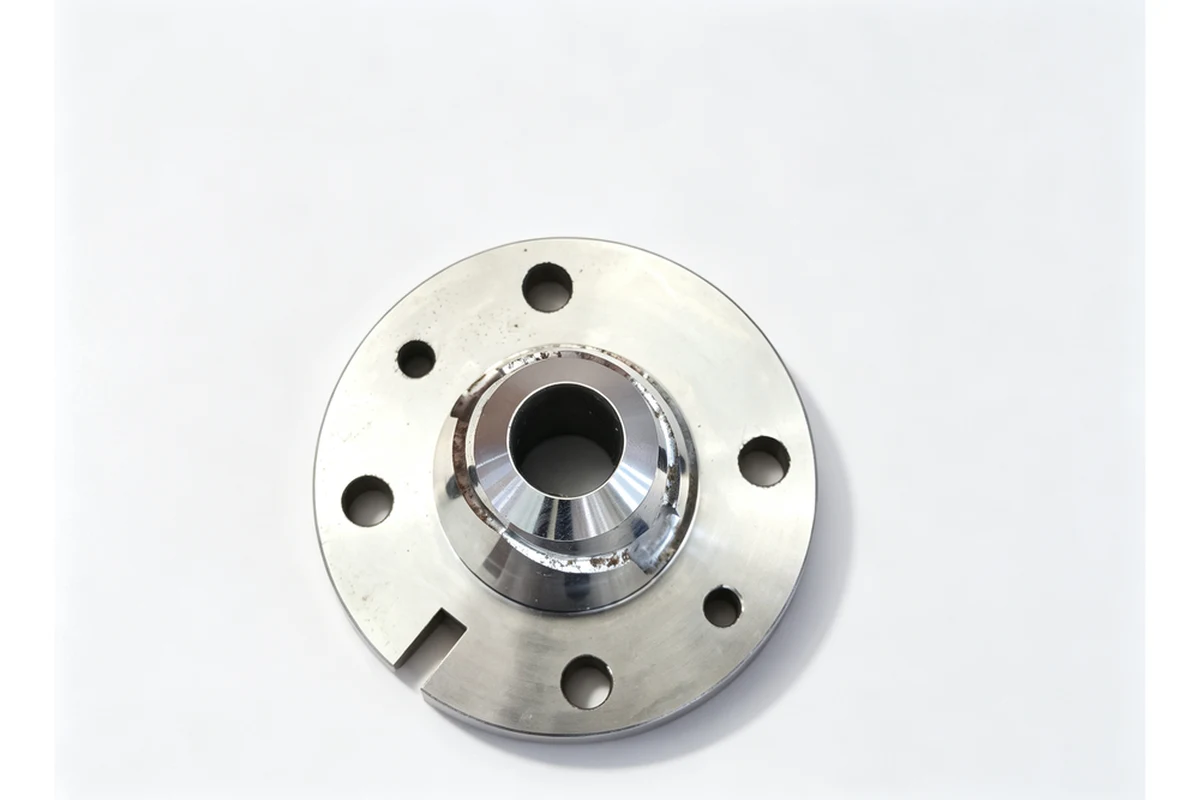
Tampas assim fazem parte de uma família mais ampla. Circunferências de furos, furos e faces de montagem se repetem em peças de flange e carcaça, e a lógica de fixação passa de uma tampa para a seguinte.
A decisão: trazer os recursos de volta para uma única fixação
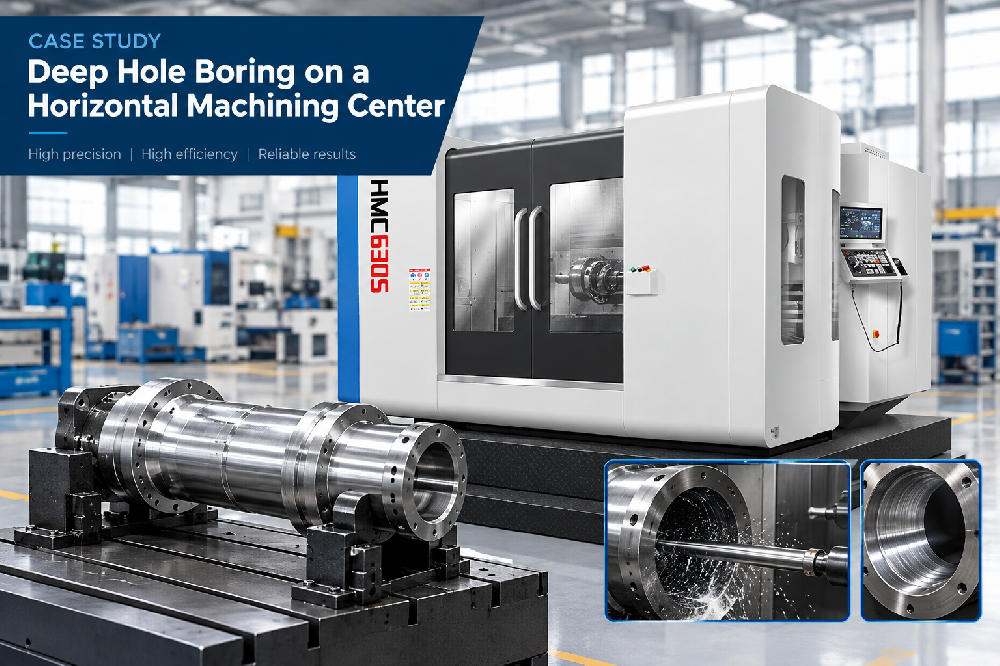
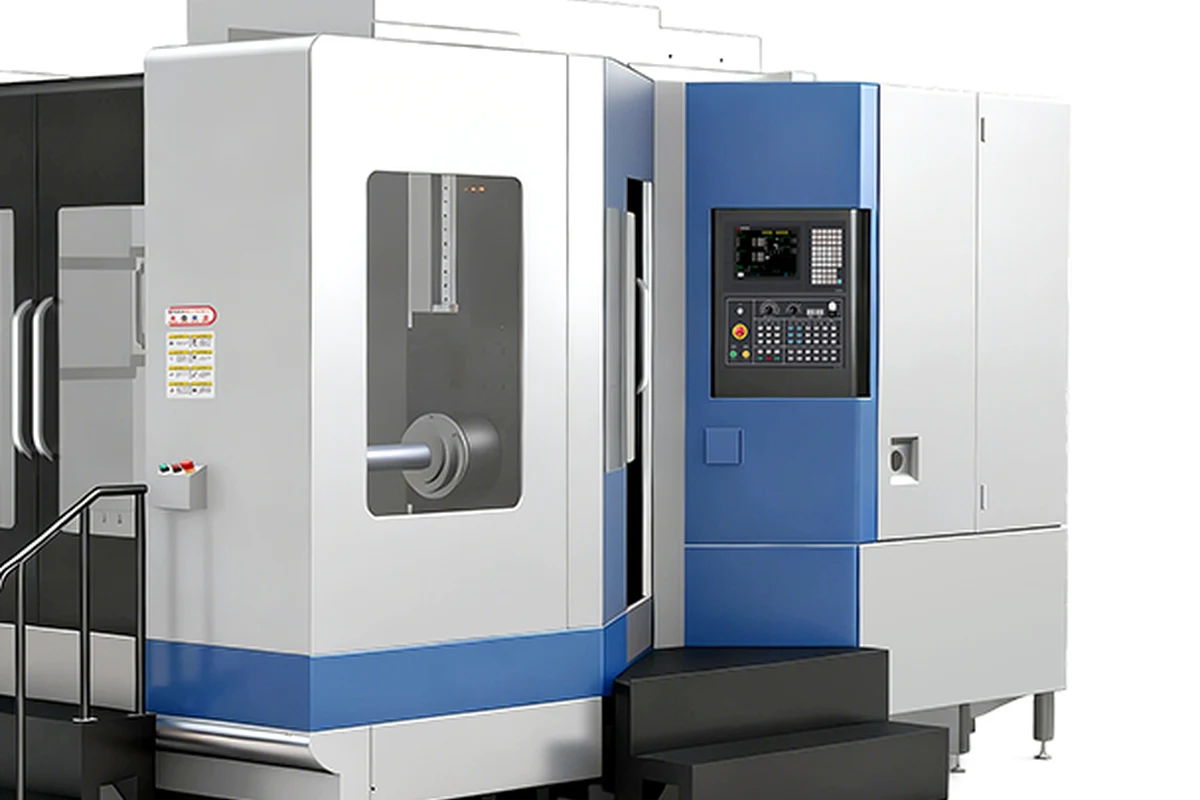
Quando as tampas passaram a ser vistas como um problema de fixação e não de usinagem, a resposta foi um centro de usinagem horizontal. Em um centro de usinagem horizontal HMC630-DT a tampa é presa uma vez, no flange ou em um dispositivo simples sobre pallet, e a máquina alcança a face, o diâmetro piloto, o furo, a circunferência de furos e os portes fora de eixo sem a peça sair. O eixo B posiciona a peça para cada face; as trocas de ferramenta vêm de um magazine. As relações entre os recursos deixam de ser algo que a empresa precisa reproduzir e passam a ser algo que a máquina simplesmente mantém.
O pallet é a parte da história do HMC que as empresas subestimam. Com dois pallets, o operador carrega a próxima tampa enquanto a máquina corta a atual, então o eixo-árvore não para por um aperto, uma medição ou um café. Em uma família de tampas que roda em lotes constantes, só essa mudança normalmente paga mais do que o custo extra da máquina em relação a uma fresadora vertical.
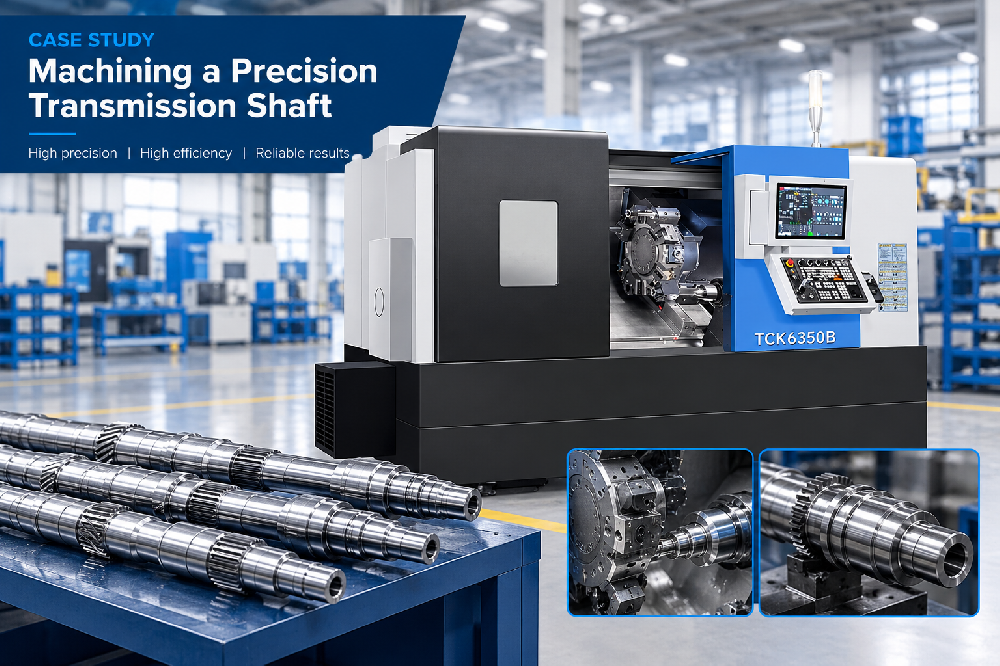
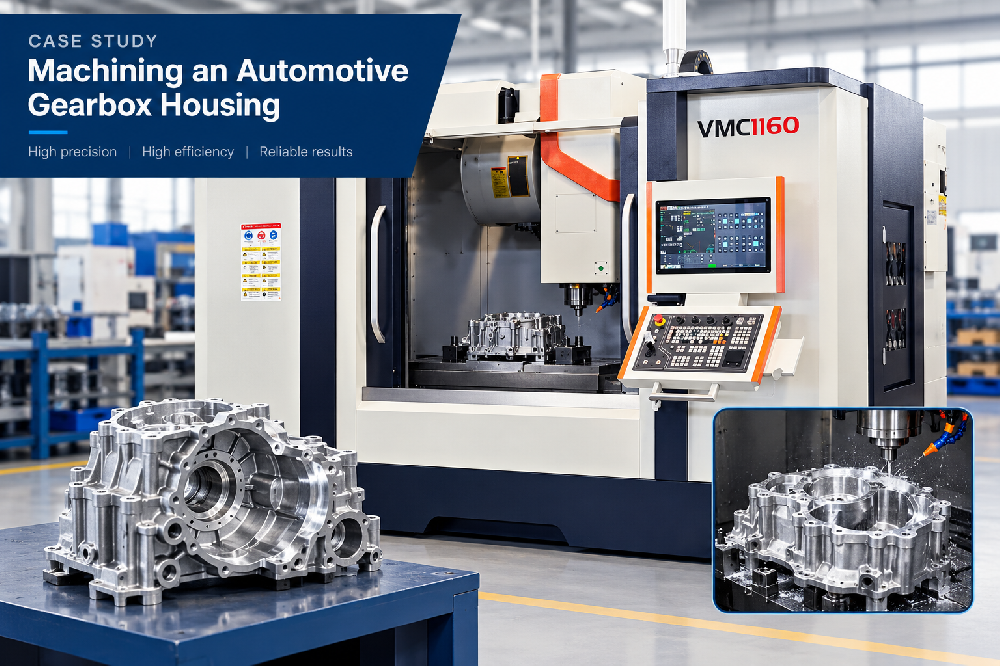
Não toda tampa precisa de um HMC. Onde os volumes são menores ou a peça é pequena e principalmente redonda, um centro de usinagem vertical VMC1160 com mesa de quarto eixo faz o mesmo trabalho em uma fixação, e para tampas que na verdade são peças torneadas com circunferência de furos e alguns furos radiais, um centro de torneamento-fresamento TCK6050Y com torre motorizada e eixo Y torneia o corpo e freseia os portes no mesmo ciclo. A resposta certa depende de onde os recursos ficam em relação ao eixo e de quantas peças por ano a empresa precisa movimentar.
Para empresas que fazem tampas para caixas de engrenagens e carcaças em volume, vale ler o argumento a favor de uma plataforma horizontal junto com VMC vs HMC: como escolher um centro de usinagem, porque a decisão normalmente é sobre faces e dispositivos, e não sobre o preço da máquina.
Segurar um flange fino sem entortá-lo
Uma fixação não significa um problema resolvido. Um flange fino ainda precisa ser apoiado e não esmagado. Duas coisas funcionaram neste trabalho. A tampa foi presa na borda do flange com um anel de grampos baixos distribuídos pela circunferência em vez de em três pontos, para que a carga entrasse no flange o mais uniformemente possível. E a sequência foi montada para que a face de onde todos medem fosse cortada cedo e leve, depois deixada em paz, com o corte mais pesado feito em recursos que não carregam esse datum. Onde um boss ou uma nervura permitia, um pequeno apoio sob o centro da tampa tirava a carga de corte do flange por completo.
Cortar a circunferência de furos com limpeza
A circunferência de furos é onde a escolha da ferramenta aparece no acabamento. Em uma tampa com um boss elevado em volta de cada furo, o primeiro movimento habitual é uma centragem ou um rebaixo com ferramenta de fundo plano, depois a broca, depois qualquer rosca no mesmo ciclo. Em uma tampa com flange fino, picalquear a broca com força demais levanta o flange entre os grampos, então o avanço cai antes da saída da broca e o último milímetro de cada furo é cortado com delicadeza. Tudo isso é decisão de programa e não de equipamento, mas o dispositivo precisa estar silencioso o bastante para o programa funcionar.
Rebarbação, limpeza e o assento do retentor
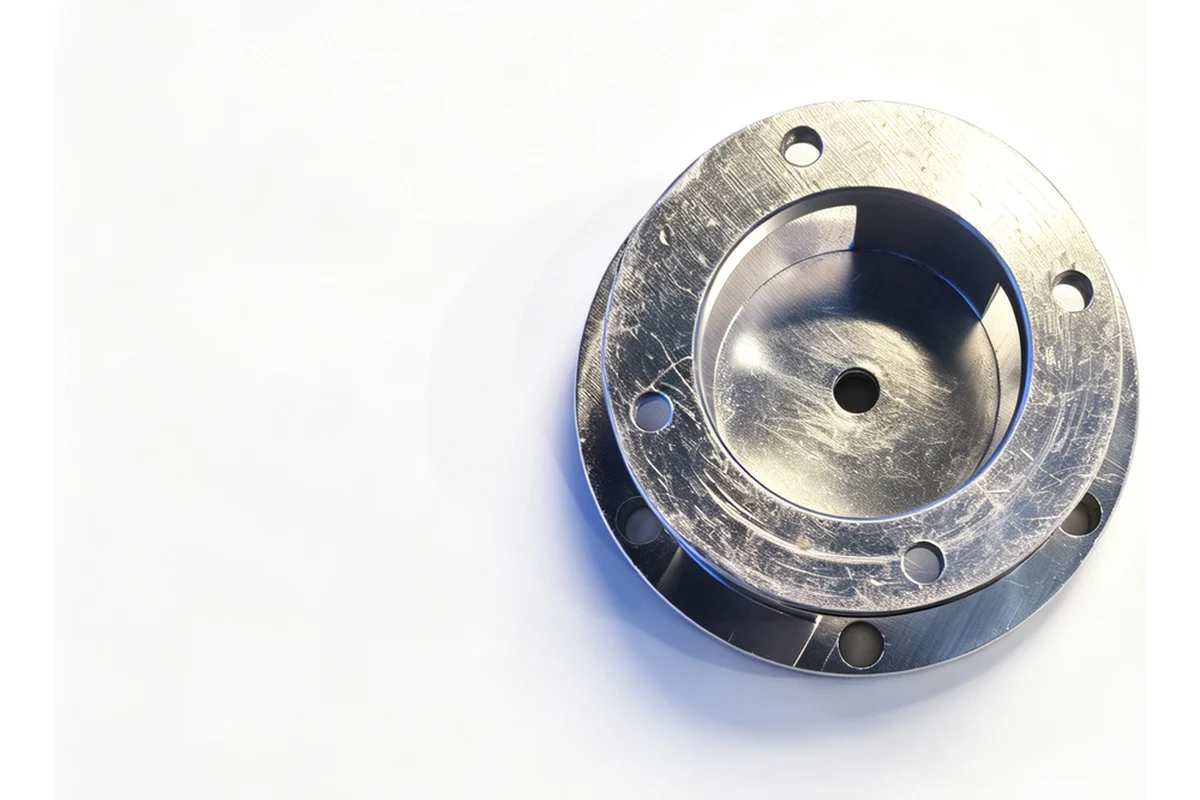
Uma tampa passa a vida útil segurando óleo dentro. Isso torna duas coisas mais importantes do que parecem. A primeira é o assento do retentor, que precisa sair da máquina sem uma marca de ferramenta atravessando-o que daria ao retentor de lábio um caminho para vazar. A segunda é a rebarbação no interior dos furos de parafuso e em qualquer furação cruzada, porque um cavaco deixado em uma tampa encontra o caminho para a carcaça na primeira vez que a máquina funciona.
Fazer os dois no ciclo — um passe de acabamento leve no assento do retentor e ferramentas de chanfro nos furos antes de a peça ser descarregada — eliminou uma operação de bancada que aparecia no custo por peça da empresa sem nunca aparecer na folha de roteiro.
O que mudou no chão de fábrica
A tampa agora sai da máquina acabada, com o diâmetro piloto, a face, o furo, a circunferência de furos e os portes radiais todos gerados a partir de uma fixação. Dois dispositivos saíram da rota, junto com a fila na segunda máquina e a etapa de inspeção que antes ficava entre elas. O lote se move em pallets em vez de bandejas, e as peças que chegam ao recebimento têm a mesma forma que tinham quando o último corte foi dado.
Nada no desenho mudou e nada no material mudou. A empresa vinha comprando capacidade para as operações que conseguia ver e pagando, em silêncio, pela movimentação entre elas. Em uma peça tão comum quanto uma tampa de flange, o dinheiro estava na movimentação o tempo todo.
Materiais e tamanhos que vemos nesta família
Tampas de flange chegam em ferro fundido, alumínio, aço carbono médio e aço liga, e ocasionalmente em inox onde a carcaça fica ao ar livre ou em área higiênica. Tampas fundidas normalmente são usinadas primeiro no flange para estabelecer um datum, depois furadas e mandriladas a partir desse datum; a pele da fundição fica do lado de fora por aparência. Tampas de aço são mais frequentemente cortadas por completo de barra ou chapa, o que muda o dispositivo mas não a lógica. Tampas desta família geralmente vão de uma peça do tamanho de uma mão até uma chapa que o operador precisa das duas mãos, e a escolha da máquina segue o tamanho e o volume anual, não apenas a forma.
O que verificaríamos no próximo trabalho parecido
Três perguntas resolvem uma tampa antes de qualquer máquina ser escolhida. Qual face é o datum, porque tudo o mais depende dela. Quão fino é o flange onde os grampos encostam, porque isso define o método de fixação antes de definir qualquer outra coisa. E onde fica a circunferência de furos em relação ao furo no próprio instrumento do cliente, porque uma tampa medida sobre uma placa lê diferente de uma medida na carcaça, e a discordância aparece no recebimento e não na oficina.
Se as suas tampas hoje circulam entre duas máquinas, a forma honesta de testar uma rota de fixação única é orçar a família dos dois jeitos, incluindo o tempo de movimentação e de inspeção. Essa comparação normalmente é onde a decisão é tomada.
Perguntas frequentes
Uma tampa de flange pode ser acabada em uma única fixação?
Para a maioria das tampas desta família, sim. Presa uma vez em um pallet ou em um dispositivo simples, a face, o diâmetro piloto, o furo, a circunferência de furos e os portes radiais podem todos ser gerados sem soltar a peça. Se vale a pena depende de quantos recursos ficam fora do eixo principal e do tamanho do lote, não do tamanho da tampa.
O flange deve ser torneado ou fresado primeiro?
A resposta é a operação que estabelece o datum a partir do qual o cliente realmente mede, e isso normalmente é a face do flange e o diâmetro piloto. Gere esses cedo a partir de uma fixação limpa, depois deixe o furo e a circunferência de furos seguirem deles. Fazer o contrário significa que o datum precisa ser restabelecido depois, e é aí que as relações começam a derivar.
Como segurar uma tampa fina sem distorcê-la?
Espalhando a carga e apoiando por baixo. Um anel de grampos baixos na borda do flange segura melhor do que um par de grampos pesados em dois pontos, e um pequeno apoio sob o centro impede que a força de corte entorte a chapa. Onde o desenho permite, deixe o corte mais pesado nos recursos que não carregam o datum.
A circunferência de furos precisa ser alargada?
Só se o desenho pedir. A maioria das tampas usa furos de passagem padrão para os parafusos, então uma broca e um chanfro bastam. Onde a tampa também atua como peça de localização, ou onde os furos são usados para pinoar a junta, o desenho normalmente diz isso e a sequência de furos muda para se adequar.
Vocês apoiam um primeiro lote de uma tampa nova?
Sim. Tampas normalmente chegam como lote de amostra antes do pedido de volume, e o datum, o dispositivo e a ordem das operações são definidos nesse lote. É o lugar mais barato para descobrir que um grampo ia distorcer o flange.
Envie a tampa que você faz em três operações
Se uma das suas peças passa mais tempo esperando entre máquinas do que sendo cortada, essa peça vale um novo orçamento. Envie o desenho, o material e a rota atual da sua tampa de flange — ou a carcaça na qual ela é parafusada — e nossa equipe volta com uma recomendação de máquina e uma nota de processo, em vez de um preço seco.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Usinagem CNC de carcaças de rolamento com flange: processo e máquinas | VMC vs HMC: como escolher um centro de usinagem | Máquinas CNC para peças de caixa e carcaça | Estudo de caso: usinagem de um eixo de transmissão de precisão