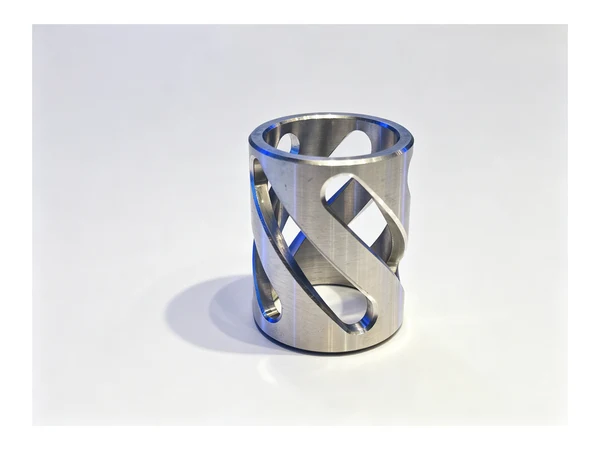
Luva de expansão: furo sem retífica
A primeira mensagem deste cliente não era sobre uma peça. Era sobre prazo de entrega. Queriam um torno de barramento inclinado TCK50, queriam pronta entrega, e quando dissemos que o prazo real ficava mais perto de dez dias, ficaram em silêncio por um tempo. É assim que muitas consultas morrem. O que trouxe esta de volta foi uma segunda pergunta, feita alguns dias depois: o que vocês vão tornear nessa máquina?
A resposta mudou a máquina. Esta metalúrgica usina ferragens e conexões automotivas, e uma família de peças no livro de pedidos deles é a luva de fixação ranhurada — ou seja, a luva de expansão. A luva agarra o eixo quando é puxada sobre um cone, e é usada em acoplamentos, polias, coroas e cubos de engrenagem onde um chavetamento seria incômodo. O diâmetro externo, as ranhuras e o cone nunca foram o problema. O furo era o problema, porque o furo era torneado no torno e depois levado a uma retificadora, e a retificadora era o gargalo naquela metalúrgica, não o torno.
O Que É a Peça e Por Que o Furo Decide Tudo
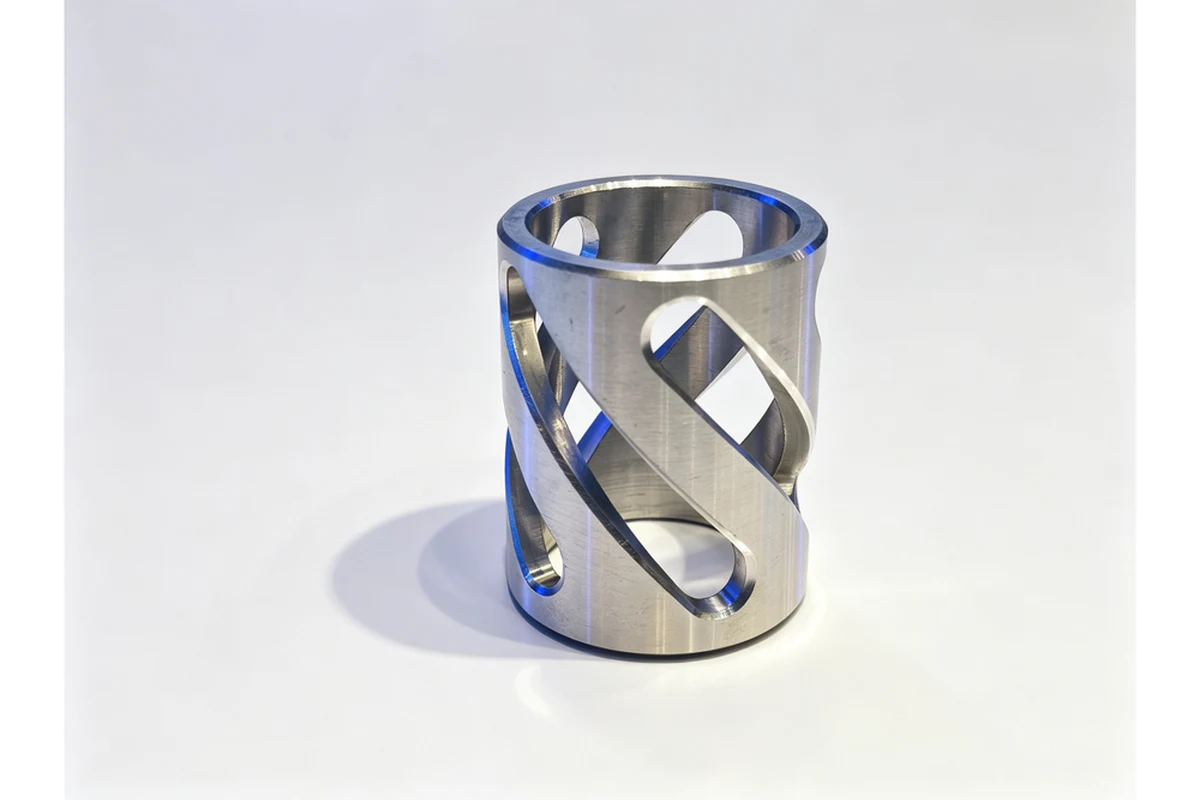
Uma luva de expansão funciona por deformação elástica. A parede é ranhurada para que o anel possa abrir quando o cone é puxado através dele, e é o furo — não o diâmetro externo — que precisa fazer contato ao longo de todo o comprimento. Se o furo estiver com a boca alargada, a luva agarra numa ponta e escorrega na outra. Se estiver facetado, a fixação fica irregular e a luva marca o eixo que deveria segurar. Se o ajuste estiver folgado, o acoplamento desliza sob torque e o cliente culpa a luva.
Por isso o desenho normalmente indica três coisas: o furo redondo e reto em todo o comprimento, o diâmetro externo concêntrico a ele, e um padrão de ranhuras cortado limpo através da parede, sem rebarbas que impeçam a luva de assentar. Nada disso é exótico, e é exatamente por isso que o serviço é fácil de subestimar. A luva é uma parede de poucos milímetros presa numa castanha, e toda operação depois da primeira tem de deixar essa parede fina onde ela estava.
Por Que a Etapa de Retífica Era o Gargalo
A rota que esta metalúrgica seguia é uma boa rota, e vale dizer isso claramente antes de criticá-la. Tornear o externo, o cone e as ranhuras no torno. Tornear o furo ligeiramente menor. Enviar a peça a uma retificadora cilíndrica, onde o furo é levado à medida e recebe o acabamento que a luva precisa para deslizar. Metalúrgicas no mundo todo trabalham luvas assim, e quando os volumes são modestos e a retificadora tem capacidade, funciona.
O problema era a fila. A retificadora daquela metalúrgica era compartilhada com todas as outras peças temperadas e de tolerância apertada do chão de fábrica, e as luvas chegavam em lotes pequenos com uma longa lista de outros trabalhos na frente. O torno terminava um lote numa tarde. O lote então ficava dias parado. O cliente já havia pensado no tamanho da fila, e é por isso que queria uma máquina rápido — estava tentando adicionar capacidade de torneamento a uma metalúrgica cujo gargalo real estava em outro lugar.
Há um segundo custo fácil de perder de vista do escritório. Cada ida à retificadora é uma segunda fixação. Uma luva ranhurada que foi cortada redonda na castanha volta a se deformar quando as castanhas abrem, e quando chega ao dispositivo de retífica já não tem a forma que tinha quando o furo foi torneado. A montagem de retífica então precisa reencontrar essa forma a partir de outro datum, e a peça carrega a diferença.
A Decisão: Acabar o Furo no Ciclo de Torneamento
Quando entendemos onde estava a fila, o argumento a favor de um torno simples enfraqueceu e o argumento a favor de uma plataforma de torneamento com segunda operação na mesma máquina ficou óbvio. Se o furo pode ser acabado no centro de torneamento, a retificadora sai da rota para a maior parte desta família de luvas, e com ela vão a fila, a segunda fixação e a redefinição de datum.
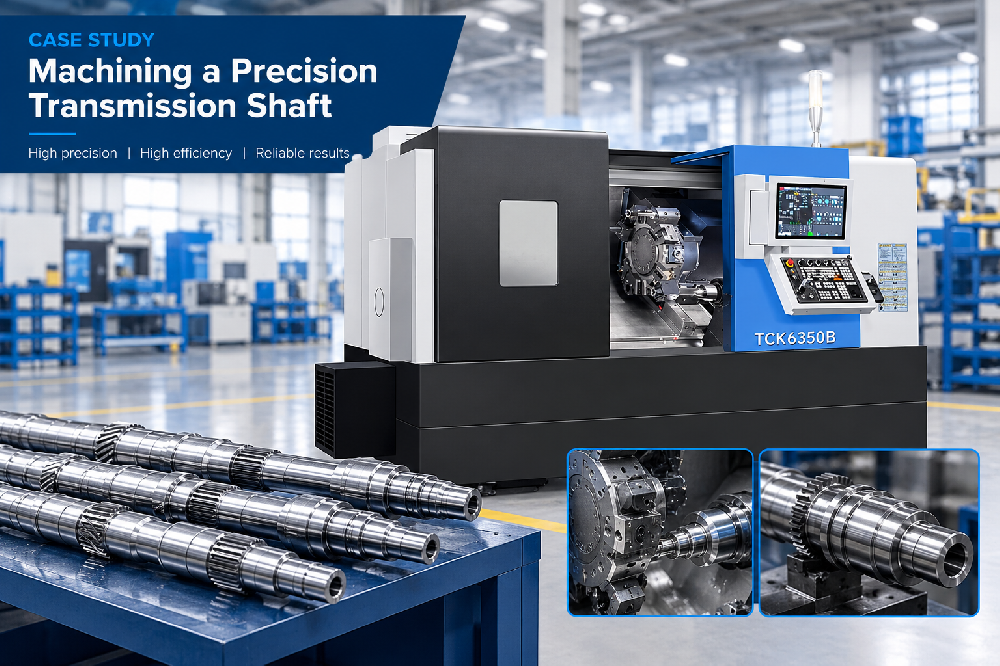
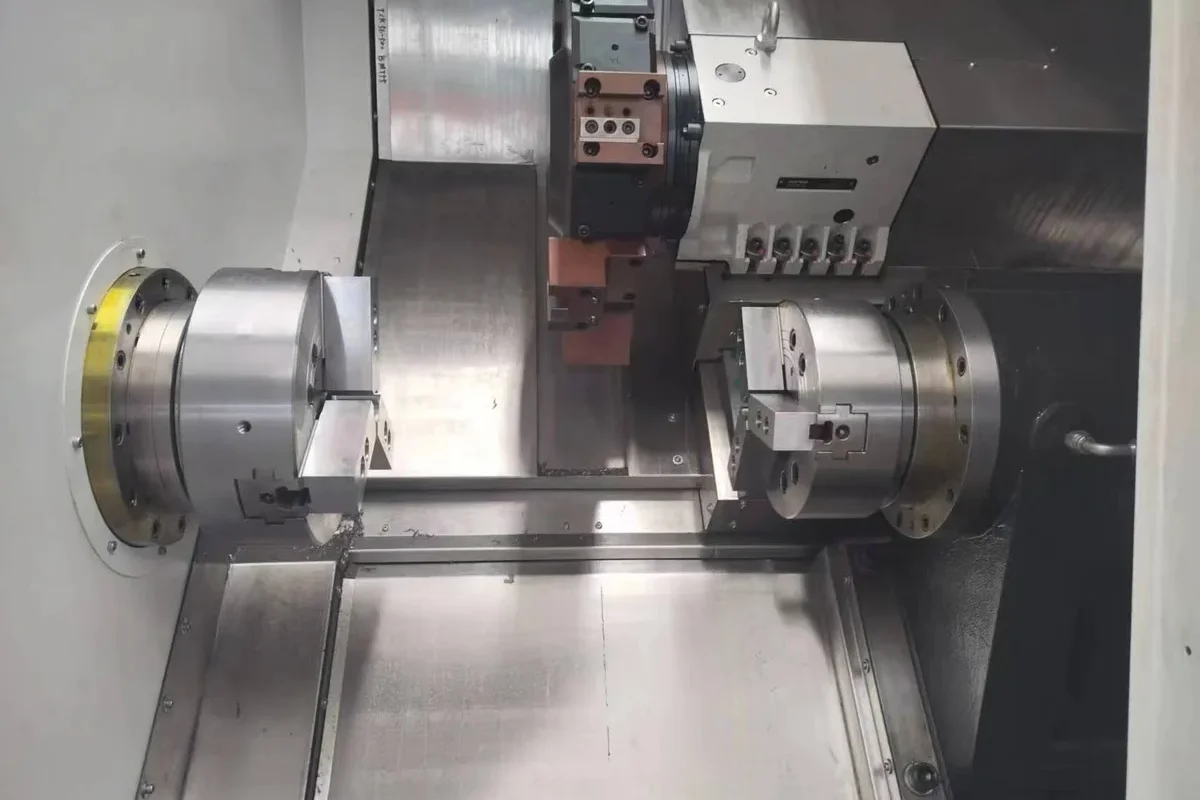
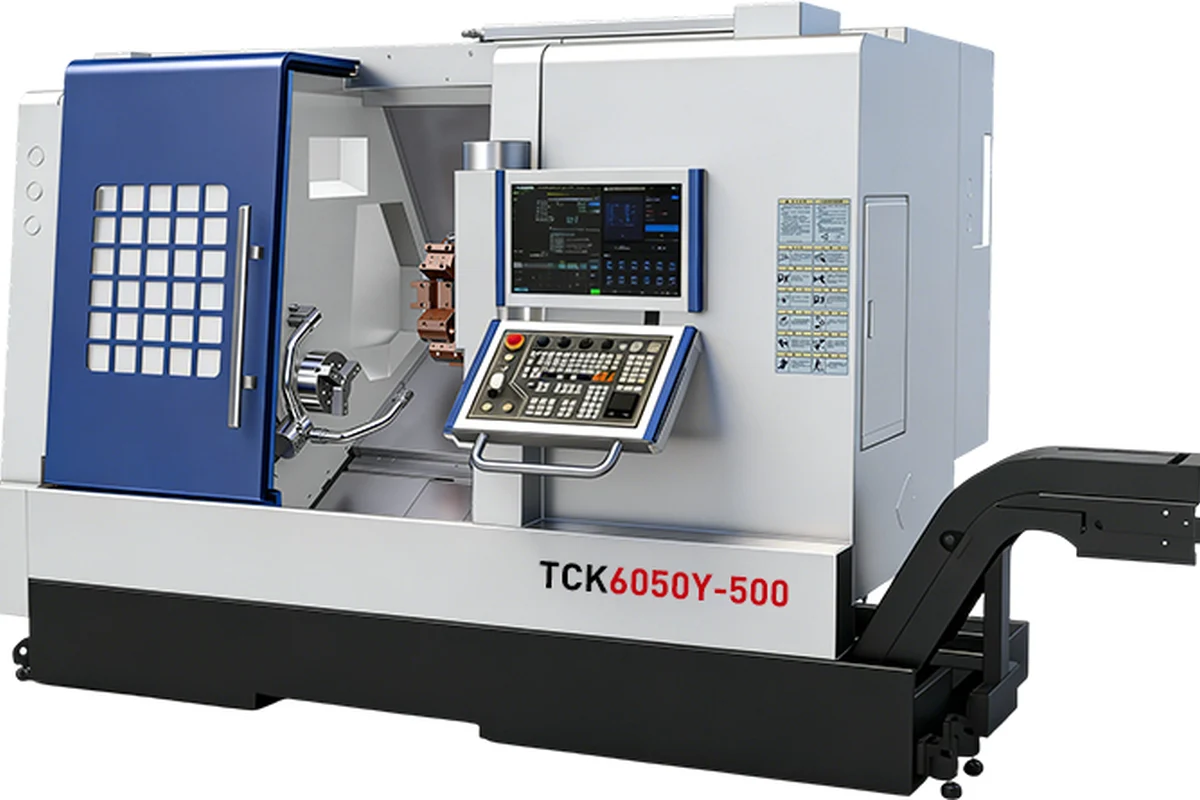
Propuseram uma plataforma de torneamento e fresamento de dois cabeçotes em vez do torno que tinham pedido. A máquina de torneamento e fresamento de dois cabeçotes TCK6050SY torneia a luva no cabeçote principal e acaba a face traseira, os chanfros e qualquer detalhe da segunda ponta depois que a peça passa para o contra-cabeçote, de modo que a luva sai da máquina pronta, e não pela metade. Onde a família de luvas não precisa da transferência, o mesmo trabalho roda no torno CNC de barramento inclinado TCK6050 com um cabeçote de ferramentas acionadas fresando as ranhuras na mesma montagem, e o centro de torneamento e fresamento TCK6050Y com eixo Y e torre motriz cobre as versões com furos fora de eixo ou um padrão de ranhuras que pede eixo Y em vez de indexação no eixo C.
O ponto não é qual nome de modelo aparece no pedido. O ponto é que torneamento, mandrilamento, faceamento e fresamento de ranhuras acontecem dentro de um único carenado, numa única fixação, antes de a peça ser medida. Foi essa mudança que tirou a retificadora do cronograma.
Ferramentas Acionadas Mudam o Custo das Ranhuras
Num torno simples as ranhuras são uma operação de fresamento separada ou um recurso brochado, e ambas significam que a luva sai da máquina. Com uma torre acionada, a mesma plataforma que acabou de mandrilar a luva indexa uma broca de ranhura ou uma fresa de topo pequena e corta o padrão com a luva ainda presa no eixo em que foi mandrilada. A relação entre as ranhuras e o furo passa a ser uma relação que a máquina mantém, não uma relação que um dispositivo tem de reproduzir. Numa luva ranhurada, isso vale mais do que o tempo de ciclo economizado.
Duas Formas de Segurar o Furo e Quando Cada Uma Serve
Acabar o furo no ciclo de torneamento só funciona se o método de fixação deixar o furo ficar redondo. Há duas rotas práticas. A primeira é fixar num diâmetro externo preparado, dentro de uma pinça mandrilada, para que a carga de fixação se espalhe pela circunferência em vez de cair em três castanhas. A segunda é fixar pelo externo e dar os últimos passes com o anel apoiado por trás, deixando a parede voltar à forma contra um apoio levemente carregado em vez de contra as castanhas. Qual é a certa depende da espessura da parede e da profundidade das ranhuras, e numa luva vale rodar algumas peças dos dois jeitos antes de fechar o lote.
Segurar uma Parede Ranhurada Sem Distorcê-la
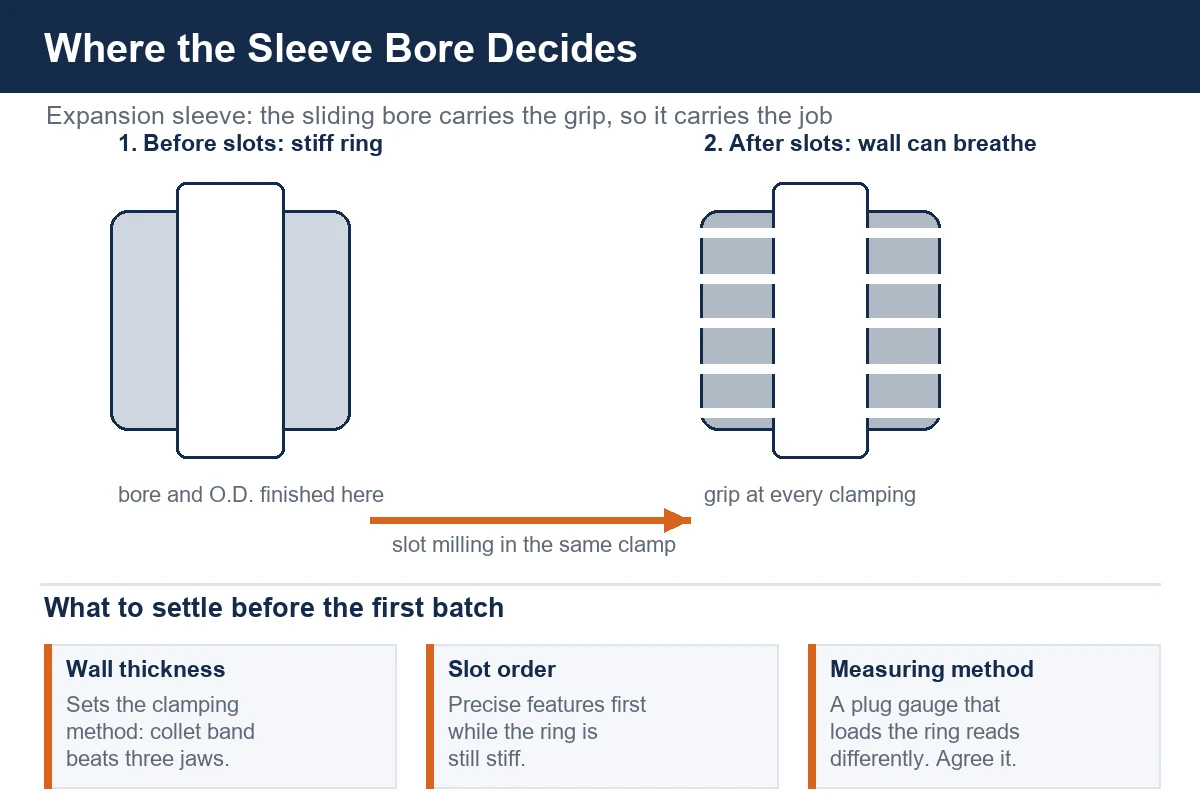
Uma luva com ranhuras se comporta como duas peças diferentes. Antes de cortar as ranhuras é um anel rígido que mantém a forma sob fixação normal. Depois de cortar as ranhuras a parede pode respirar, e qualquer carga de fixação que não esteja uniformemente distribuída aparece imediatamente no furo. Esse é o motivo isolado mais comum de uma luva rodar bem por uma semana e depois começar a ser rejeitada.
Três coisas mantiveram este serviço nos trilhos. A primeira foi a ordem das operações: furo e diâmetro externo acabados antes das ranhuras onde o desenho permite, porque uma luva sem ranhuras é muito mais fácil de segurar enquanto os recursos precisos são gerados. A segunda foi uma pinça mandrilada com faixa de contato larga para toda operação depois da primeira, de modo que a carga permanecesse circunferencial. A terceira foi um passe de acabamento leve com um passe de mola atrás, que deixa a parede assentar contra a ferramenta em vez de ser empurrada à frente dela.
O rebarbamento merece menção aqui porque é onde as luvas ranhuradas perdem dinheiro silenciosamente. Uma rebarba deixada na borda interna de uma ranhura impede a luva de assentar no cone, e o ajuste então mede curto mesmo com todos os diâmetros da peça corretos. Fazer esse rebarbamento no ciclo, com uma ferramenta de chanfro na mesma plataforma, é muito mais barato do que fazer à mão na bancada e elimina mais um motivo para um lote ser retrabalhado.
O Que Mudou no Chão de Fábrica
A luva agora sai da máquina pronta, com o furo gerado no ciclo de torneamento, as ranhuras cortadas na mesma montagem e as bordas chanfradas antes de a peça ser descarregada. A fila da retífica saiu da rota para esta família, a segunda fixação desapareceu, e as peças que vão à inspeção têm a mesma forma que tinham quando o último passe foi dado.
Nada na mudança exigiu um desenho diferente ou um material diferente. Exigiu que a metalúrgica parasse de comprar capacidade para a operação que conseguia ver — o torneamento — e começasse a comprar capacidade para a operação que estava travando todo o livro de pedidos. O cliente pediu o torno que conhecia. Comprou a máquina que termina a peça.
Materiais Que Vemos Nesta Família
A maioria das luvas de expansão nesta faixa de tamanho é feita de aço carbono médio ou aço liga, muitas vezes cementado ou temperado e revenido após a usinagem, porque a luva precisa agarrar sem se deformar plasticamente. Algumas saem em bronze ou ferro fundido grau rolamento para aplicações de carga menor, e os aços inoxidáveis aparecem onde a luva fica em local úmido ou higiênico. Luvas temperadas normalmente são acabadas antes do tratamento térmico e, se o desenho exigir, recebem uma limpeza leve depois. O material muda o inserto e os dados de corte. Não muda a lógica de acabar o furo onde ele foi mandrilado.
O Que Verificaríamos no Próximo Serviço Assim
Três perguntas decidem um serviço de luva antes de qualquer máquina ser escolhida. Quão fina é a parede em relação ao diâmetro, porque isso define a estratégia de fixação. As ranhuras são cortadas antes ou depois dos recursos precisos, porque isso define a ordem das operações. E o método de medição do cliente carrega a peça, porque um calibrador de tampão que abre um anel ranhurado lê diferente de um medidor de furo, e a discordância aparece no recebimento, não na oficina. Obter essas três respostas por escrito antes do primeiro lote vale uma hora do tempo de qualquer um.
Se os furos estão sendo retificados agora porque a plataforma de torneamento não conseguia acabá-los no ciclo, a forma honesta de testar isso é orçar a luva nas duas rotas e compará-las no papel, incluindo a fila. É nessa comparação que a decisão costuma ser tomada.
Perguntas Frequentes
O furo de uma luva de expansão pode ser acabado no torno em vez da retificadora?
Para muitas luvas nesta faixa de tamanho, sim — o furo e o diâmetro externo são gerados no ciclo de torneamento com uma montagem rígida e um passe de acabamento leve, e a luva então desliza no cone como o desenho pretende. Se essa é a resposta certa para uma luva específica depende do acabamento que a superfície de deslizamento precisa e de como a luva é segura, então é o desenho que decide.
As ranhuras têm de ser cortadas depois do furo?
Normalmente sim, e por um motivo simples. Uma luva sem ranhuras é rígida o bastante para ser segura numa pinça mandrilada enquanto os recursos precisos são torneados. Uma luva ranhurada não é, e qualquer fixação depois que as ranhuras estão abertas tem de ser mais suave. Onde o desenho obriga a ranhurar primeiro, o método de fixação tem de ser construído em torno das ranhuras desde o início.
Por que o furo sai fora de redondo numa luva ranhurada?
Quase sempre porque a fixação está concentrada em três pontos. As castanhas empurram o anel para uma forma facetada enquanto a ferramenta corta, o furo sai no formato das castanhas, e a luva volta assim que a castanha é liberada. Uma pinça ou uma bucha partida com faixa de contato larga espalha essa carga e o problema geralmente vai embora com ela.
Qual máquina vocês recomendam para trabalho com luvas?
Depende de onde está a segunda operação. Se a luva tem recursos nas duas pontas, uma plataforma de dois cabeçotes como a TCK6050SY acaba as duas num só fluxo. Se o trabalho é principalmente torneamento com um padrão de ranhuras, um torno de barramento inclinado com torre acionada cobre isso. Se há furos fora de eixo, um centro de torneamento e fresamento com eixo Y justifica seu lugar.
Vocês apoiam lotes iniciais pequenos?
Sim. As luvas normalmente chegam como lote de amostra antes do pedido de volume, e o método de fixação e a ordem das operações são definidos nesse primeiro lote. É o lugar mais barato para descobrir que uma castanha de três castanhas nunca ia segurar a peça.
Envie a Luva Que Você Está Retificando
Se uma operação na sua rota tem uma fila na frente dela, é geralmente essa operação que vale orçar de novo. Envie o desenho, o material e a rota atual da sua luva de expansão — incluindo a etapa de retífica — e nossa equipe volta com uma recomendação de máquina e uma nota de processo, e não com um preço seco.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Usinagem CNC de uma Luva Guia de Pistão Hidráulico | Torno CNC ou Máquina de Torneamento e Fresamento CNC: Como Escolher | Máquinas CNC para Fabricação de Peças Automotivas | Usinagem CNC de Peças de Parede Fina