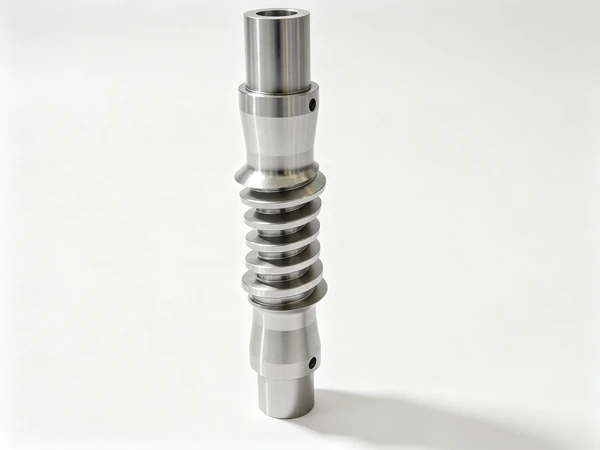
Porta-ferramentas com refrigeração central
A consulta chegou como uma fotografia, não como um desenho. Dois porta-ferramentas sobre a bancada: o da esquerda com furo passante e o da direita com um furo que parava antes da ponta de corte. Embaixo, uma linha: precisamos do segundo, e precisamos mais rápido do que estamos recebendo hoje. Aquela fotografia definiu o projeto inteiro, porque a diferença entre as duas peças não estava no furo, estava em quantas vezes a peça precisava ser fixada para ser feita.
Um porta-ferramentas com refrigeração central é um corpo de aço esbelto com um canal profundo ao longo do eixo e um conjunto de furos transversais que se abrem perto da ponta de corte. Na rota convencional ele é feito em duas operações em duas máquinas: um torno faceia e torneia o cabo, a peça vai para uma fresadora ou um segundo torno para os furos transversais e depois volta para o nariz. Cada uma dessas viagens reestabelece a peça em um novo datum, e em um corpo longo e fino a segunda e a terceira fixação prejudicam a geometria mais do que qualquer força de corte. O cliente não estava brigando com as máquinas. Estava brigando com o número de vezes que a peça se movia.
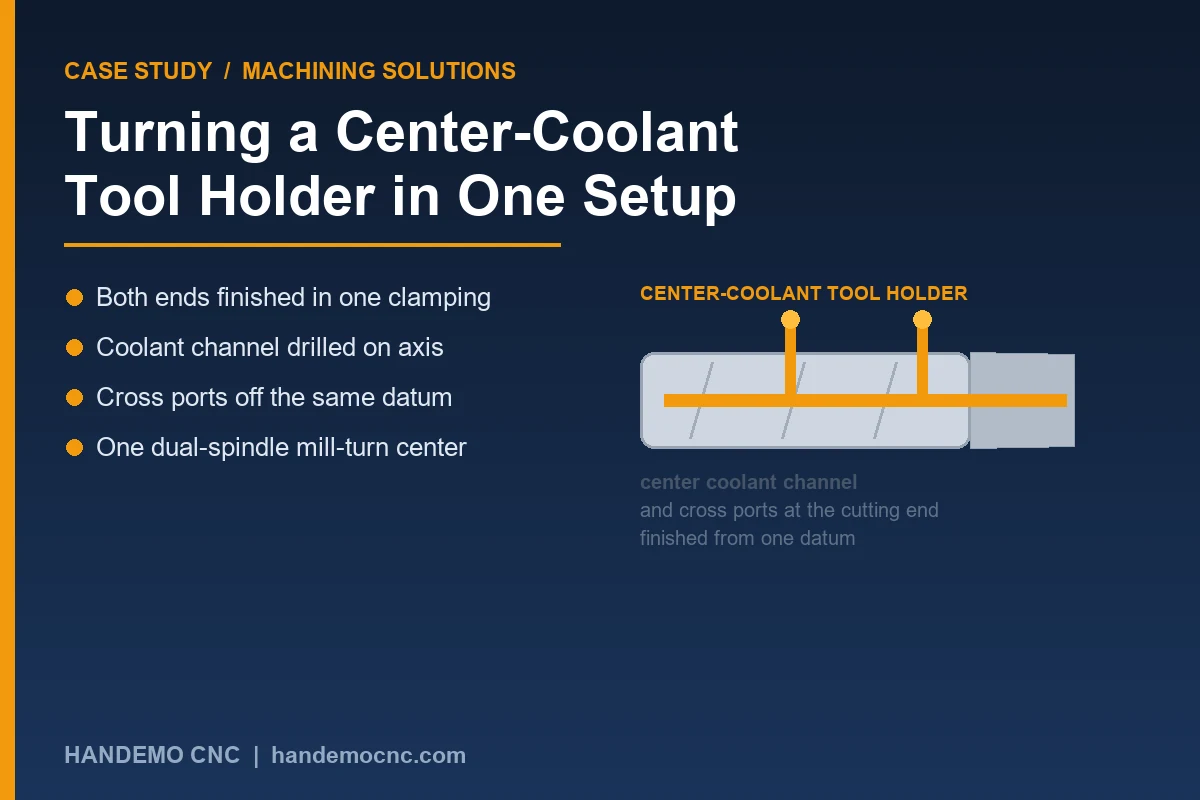
O Que a Peça Precisa Fazer
O porta-ferramentas carrega um inserto de corte em uma ponta e é fixado em um castelo ou no cabeçote na outra. O fluido precisa chegar à aresta de corte, não ao cabo, então o canal interno corre por todo o comprimento do corpo e os furos transversais devem cair no lugar certo em relação ao nariz - não ao cabo, e não a qualquer superfície que por acaso estivesse na castanha naquele momento.
Essa única frase é o trabalho inteiro. O requisito funcional não é um recurso em uma ponta ou na outra; é a relação entre as duas pontas. Que é exatamente o requisito que uma segunda fixação destrói.
- Canal axial contínuo e desobstruído por todo o comprimento do corpo
- Furos transversais posicionados em relação à ponta de corte, no mesmo eixo do cabo
- Face do nariz perpendicular ao eixo para o inserto assentar corretamente
- Diâmetro do cabo concêntrico ao nariz, para o porta-ferramentas repetir quando for carregado no castelo
Escritas em um desenho, nenhuma dessas linhas parece difícil. Mantidas ao longo de duas máquinas e três fixações em um corpo de aço esbelto, são as linhas que voltam.
Por Que a Rota de Duas Fixações Falha Sempre
Existe uma versão deste trabalho que roda em um bom torno e uma boa fresadora, e muitas oficinas fazem funcionar. Funciona melhor quando o corpo é curto e rígido. Conforme o porta-ferramentas fica mais longo em relação ao diâmetro, o padrão de falha aparece na mesma ordem todas as vezes.
O cabo é torneado primeiro e sai limpo. A peça vai então para um dispositivo para os furos transversais, onde é localizada pelo diâmetro do cabo. Essa localização é boa em teoria, mas a pressão de fixação em um corpo esbelto o entorta levemente, e os furos são feitos em uma peça que vai voltar reta depois. Depois o nariz é faceado, de novo a partir de um datum reestabelecido, e a relação entre o nariz e os furos deriva. Nada está fora por muito. Está fora o suficiente para o jato de refrigeração não atingir o inserto de forma limpa, e o operador não pode recortar a peça para corrigir porque o canal já está furado.
A reclamação que volta de uma oficina nessa situação quase nunca é "nossas máquinas não são precisas". É "a segunda operação fica se movendo". São problemas diferentes, e precisam de soluções diferentes.
Comportamento do Material em Seção Fina
Porta-ferramentas são quase sempre feitos de aço ligado ou de um grau de têmpera plena, às vezes de aço para trabalho a quente em porta-ferramentas que veem temperatura alta na aresta de corte. São materiais com muita tensão residual e uma seção fina no meio do corpo. Remover material por fora libera essa tensão, e a peça se move. O movimento é pequeno em termos absolutos e completamente previsível em direção depois de rodar a peça uma vez - mas só se as duas pontas estiverem sendo cortadas na mesma fixação. Separe as operações e a liberação de tensão acontece entre fixações, onde ninguém consegue medir e ninguém consegue compensar.
O Que Fizemos
Orçamos o porta-ferramentas em um centro de torneamento-fresamento de dois cabeçotes em vez da rota torno-mais-fresadora, e essa única decisão carregou a maior parte do projeto. Cortar o corpo completo em uma máquina elimina as duas refixações que causavam a deriva e elimina o dispositivo que entortava a peça para os furos transversais.
A sequência funciona assim. O blank é barra, serrada um pouco mais longa. A primeira operação torneia o cabo, faceia e centra a ponta e fura o canal de refrigeração axial a partir dessa ponta - fundo, mas em um eixo reto enquanto a peça ainda é curta e rígida. Os furos transversais são furados e a interseção deles com o canal interno é verificada antes de a peça ir adiante, porque depois que o nariz está pronto não há segunda chance. Então a peça passa do cabeçote principal para o subcabeçote e a ponta traseira é torneada e faceada sem nunca sair da máquina. A face do nariz, os furos transversais e o canal de refrigeração são todos cortados a partir de um datum, e a peça vê exatamente uma fixação.
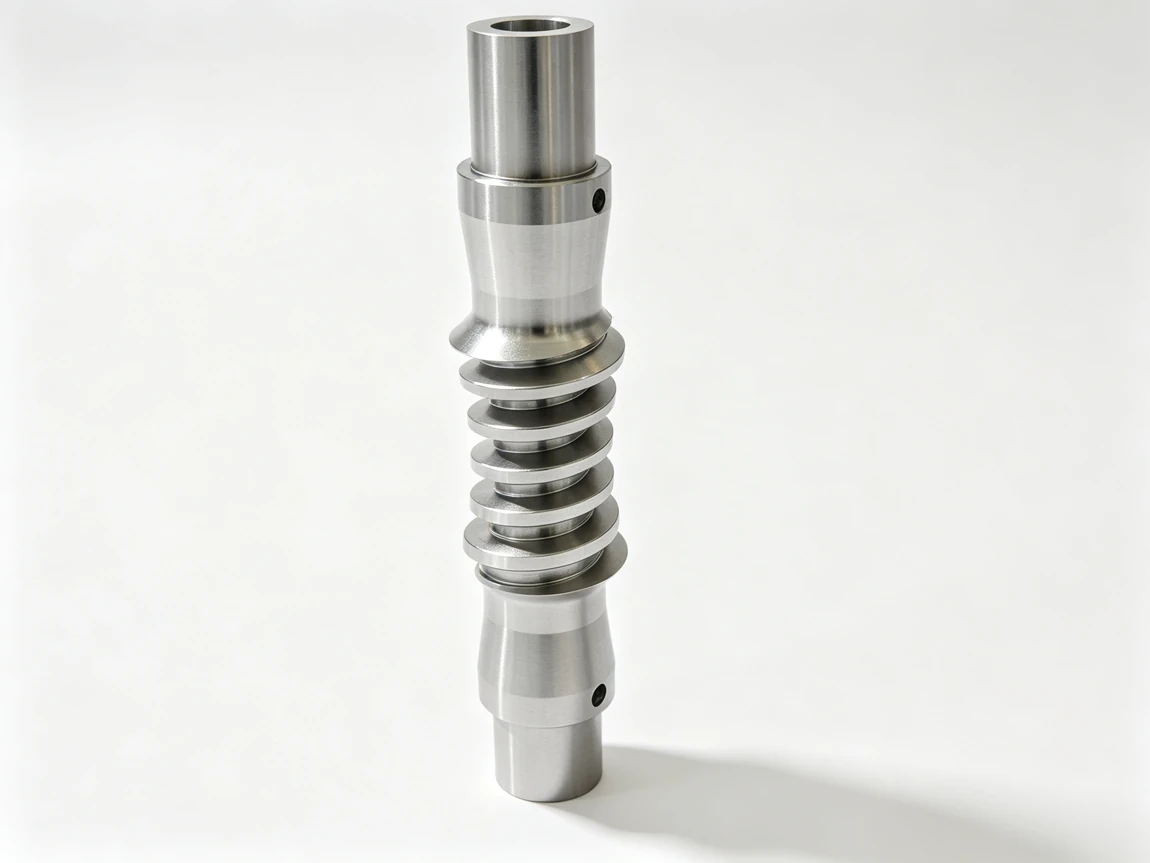
A Máquina e o Porquê
O trabalho roda em um centro de torneamento-fresamento CNC de dois cabeçotes TCK6050SY. Dois motivos decidem. Primeiro, o subcabeçote nos dá a segunda ponta sem um segundo dispositivo, que é o ponto inteiro do projeto. Segundo, o eixo Y e o ferramental acionado permitem cortar os furos transversais na mesma máquina em vez de ir para uma fresadora - em um corpo esbelto isso importa mais que o tempo de ciclo, porque a posição do furo está sendo cortada a partir de um datum que ainda está na máquina, não de um novo.
Para porta-ferramentas mais longos, ou onde o cliente quer os furos transversais e quaisquer faces planas cortados com mais liberdade de eixos, a máquina de torneamento-fresamento 3100SY cobre a mesma rota com envelope de trabalho maior. Onde o volume anual é menor e o porta-ferramentas é curto o bastante para ficar estável em duas operações, um torno de barramento inclinado TCK6050 com subcabeçote ainda pode ser o orçamento sensato. O que não fazemos, nesta família de peça, é recomendar um torno simples mais uma fresadora separada, por melhores que as duas máquinas sejam.
O Que Colocamos em Prática Para Manter Estável
Duas coisas além da máquina fizeram o trabalho repetir.
A primeira é como a peça é fixada. Em um porta-ferramentas esbelto, a tentação é apertar forte para nada se mover. Esse é o instinto errado. Rodamos o cabo em uma pinça ou em castanhas macias usinadas no diâmetro final, para a pressão de fixação se distribuir pela circunferência em vez de se concentrar em três pontos, e mantemos a pega tão leve quanto o corte permite. Uma luneta apoia o meio do corpo nas variantes mais longas. Apertar menos parece risco; em um corpo fino é o contrário, porque é a fixação, não a ferramenta, que coloca a forma trilobada na peça.
A segunda é o repouso. Desbastamos o corpo, deixamos esfriar e assentar, depois tiramos os passes de acabamento. Em um porta-ferramentas longo o assentamento não é instantâneo e não é visível na máquina. Colocar uma pausa deliberada na sequência custa um pouco de tempo de ciclo e remove a classe de peça que mede certo na máquina e se move durante a noite.
Conferir o Trabalho Sem Repeti-lo
Conferimos o canal de refrigeração provando ar ou fluido por ele antes de a peça estar pronta, para um canal obstruído ou mal intersectado ser pego enquanto ainda pode ser corrigido. A concentricidade entre o cabo e o nariz é mantida cortando as duas pontas na mesma fixação em vez de medindo depois - o dispositivo é o controle, a medição é a confirmação. Porta-ferramentas acabados são inspecionados nos recursos que o cliente apontou, e mantemos um registro de primeira peça para a família, para lotes repetidos rodarem contra um resultado conhecido em vez de uma suposição nova.
Se um cliente vem rodando esta peça em duas máquinas e perdendo posição, a pergunta útil não é qual máquina está errada. É quantas vezes a peça é refixada entre o primeiro corte e o último. Nesta peça, a resposta foi de três para uma, e as reclamações pararam.
Perguntas Frequentes
O canal de refrigeração pode ser furado na mesma máquina que o lado de fora?
Sim, e nesta peça deveria ser. Furar o canal pelo lado do cabo enquanto o corpo ainda é curto e bem apoiado mantém o furo no eixo, e significa que o canal e o lado de fora da peça compartilham um datum. Mover o canal para uma máquina separada reintroduz exatamente o risco de alinhamento que a rota de uma fixação deve remover.
Por que uma máquina de dois cabeçotes em vez de dois tornos?
Para uma peça esbelta com recursos nas duas pontas, o segundo torno significa uma segunda fixação, e a segunda fixação é onde a geometria deriva. Uma máquina de dois cabeçotes termina a ponta traseira transferindo a peça dentro da máquina. É uma fixação, um datum e um operador olhando a mesma peça durante todo o ciclo.
Que materiais vocês usinam para porta-ferramentas?
Aços ligados e graus de têmpera plena são as escolhas comuns, com aços para trabalho a quente em porta-ferramentas que veem calor na ponta de corte. A rota de usinagem muda pouco entre eles; o que muda é quanto a peça se move quando o material sai, e isso é tratado pela sequência de desbaste, repouso e acabamento, não pelo grau.
Vocês conseguem manter posição entre o cabo e os furos transversais?
Essa relação é o motivo de mantermos os furos transversais na mesma máquina do cabo. Quando os dois são cortados a partir de um datum, a posição é resultado da fixação e não de uma medição feita depois. Se os furos fossem cortados em uma segunda máquina a partir de um datum reestabelecido, estaríamos confiando ao dispositivo reproduzir algo que a máquina já havia estabelecido.
Que tipo de volume combina com esta rota?
A rota de uma fixação se paga a partir do primeiro lote em que a rota de duas operações está perdendo posição. Rodamos porta-ferramentas de teste unitários para validar o processo e o dispositivo, e depois repetimos lotes na mesma fixação. Envie o desenho do porta-ferramentas, o material e o volume anual e vamos recomendar a máquina e a sequência, e orçar o ferramental e a fixação que acompanham.
Receba um Orçamento Para Seu Trabalho de Porta-Ferramentas
Se o porta-ferramentas é um trabalho de torneamento com furos transversais, a linha de tornos de barramento inclinado Handemo cobre dez modelos de 50 mm a 220 mm de capacidade de barra, e a linha de torneamento-fresamento cobre as versões que furam e fresam os furos sem uma segunda fixação.
Fale sobre o porta-ferramentas - material, comprimento e diâmetro, onde ficam o canal de refrigeração e os furos transversais, e o tamanho do lote - e a Handemo vai recomendar a máquina e o processo, e orçar a fixação que faz o trabalho repetir. Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Torno CNC ou Torneamento-Fresamento: Como Escolher e Usinagem de uma Luva Guia de Pistão Hidráulico - os dois casos em que a decisão foi tomada por quantas vezes a peça precisava se mover, não pelos dados de corte.