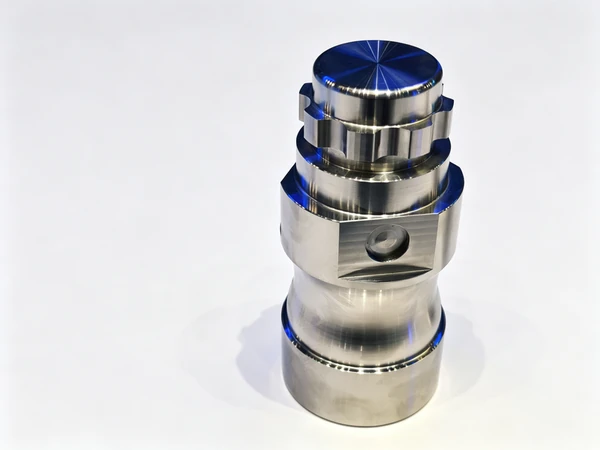
Eixo excêntrico: torneamento numa fixação
A consulta chegou com três fotografias e sem desenho. Duas do eixo acabado na bancada e uma do mesmo eixo montado de volta na máquina que o fez, com um relógio comparador apoiado no munhão excêntrico e o ponteiro parado num ponto que o cliente não gostou. Embaixo, uma linha curta: as primeiras cinquenta peças estavam boas, depois não estavam mais. Esse é um tipo muito específico de reclamação e quase nunca significa que a máquina não consegue fazer a peça. Normalmente significa que o processo consegue fazer a peça uma vez e depois alguma coisa no processo se desloca.
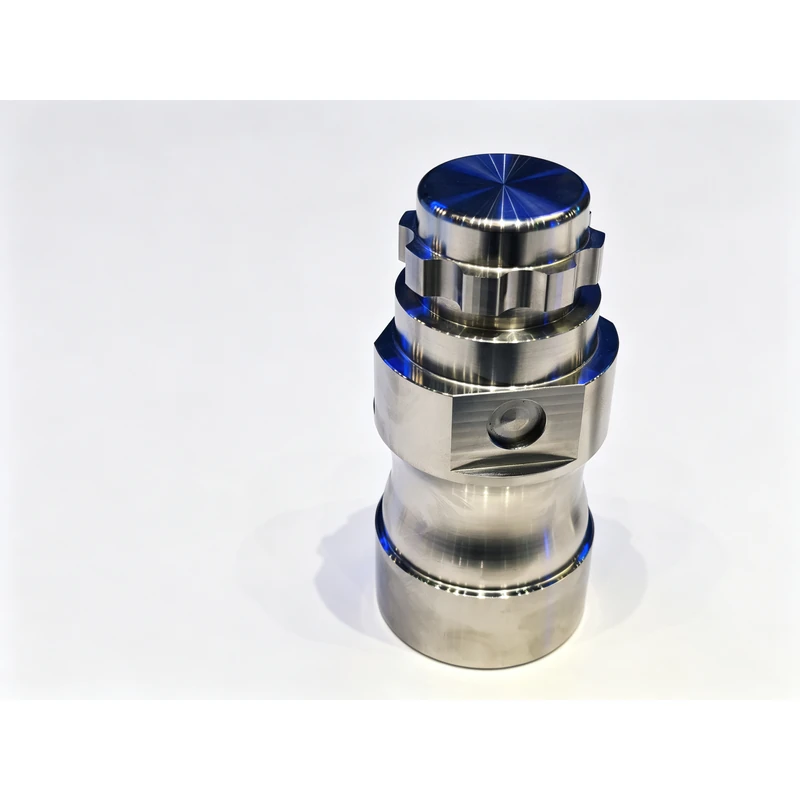
Um eixo excêntrico é uma peça torneada em que um dos munhões é cortado deliberadamente fora da linha de centro do restante do eixo: um pino de manivela deslocado, um came, um assento de rolamento fora de eixo. Tudo na peça é torneamento normal, exceto essa característica, que é a única que decide se a peça funciona. O cliente, um fornecedor de componentes automotivos, vinha produzindo com sucesso num torno de bancada inclinada padrão com dispositivo excêntrico. O que não conseguia era produzir com sucesso o lote inteiro.
O que a peça precisa garantir
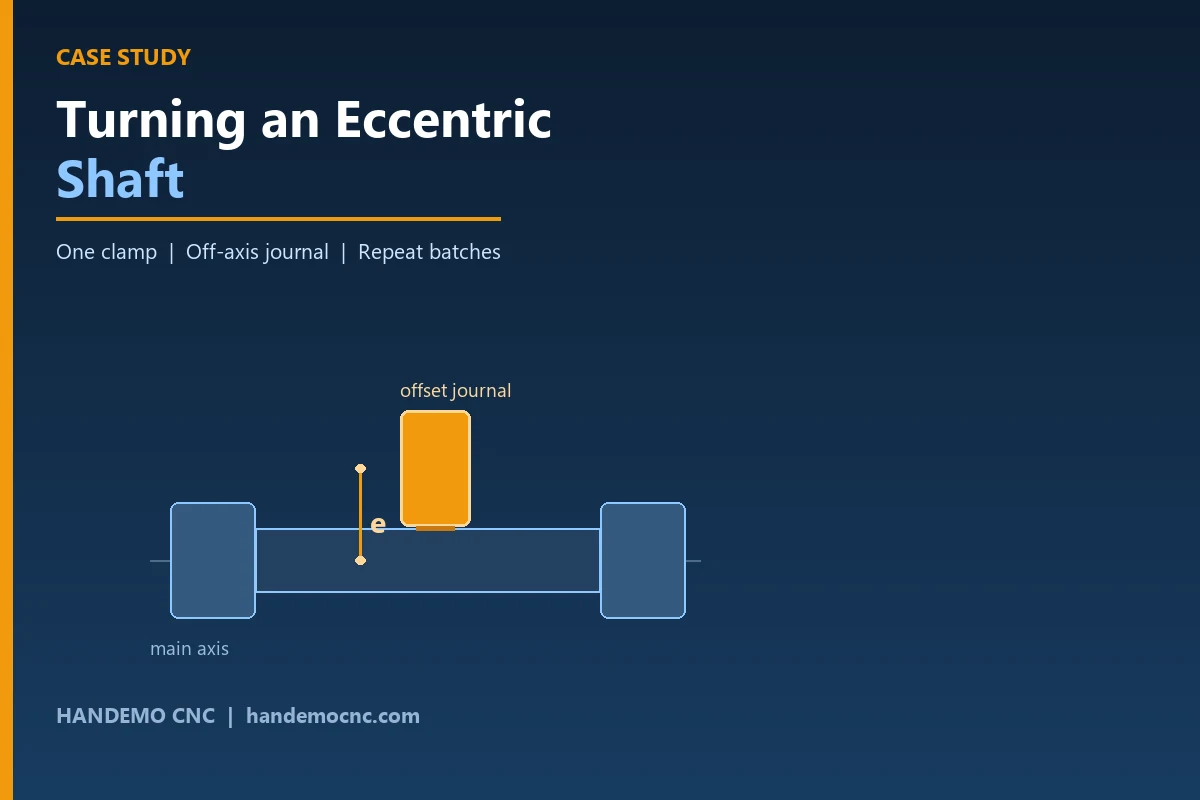
O eixo recebe carga nas duas pontas pelos munhões principais e transmite ou é transmitido pelo munhão deslocado no meio. Funcionalmente, o munhão deslocado tem de ficar na posição correta em torno do eixo principal e tem de ficar na mesma posição em todas as peças do lote. Esses dois requisitos parecem um só. Não são, e a diferença entre eles é o projeto inteiro.
- O munhão deslocado tem de ser cortado na posição angular e radial correta em relação aos munhões principais
- Os munhões principais têm de permanecer coaxiais entre si, para o eixo assentar nos rolamentos
- A excentricidade tem de ser a mesma da primeira à última peça do lote
- A transição entre o corpo principal e o munhão deslocado tem de ser limpa o bastante para o raio de concordância resistir às cargas de serviço
Escrito no desenho, isso é uma lista curta. Numa máquina rodando um turno inteiro, a primeira linha é a que decide se o cliente fica satisfeito. Se o deslocamento deriva ao longo do lote, as peças ainda medem dentro do desenho individualmente — só não são intercambiáveis, e a linha de montagem descobre isso antes do departamento de inspeção.
Por que o dispositivo excêntrico estava derivando
A oficina usava uma rota bem estabelecida e vale dizer com clareza: a rota não está errada. Funciona, e muitas oficinas a usam. Um bloco ou dispositivo mantém o eixo deslocado do centro do fuso pela excentricidade, e o munhão deslocado é torneado nesse ajuste enquanto o eixo gira em torno do eixo deslocado. Quando a primeira peça sai da máquina, parece certa.
Depois, três coisas trabalham contra a oficina ao longo do lote.
A primeira é o próprio dispositivo. Um bloco excêntrico tem de reproduzir o deslocamento a cada fixação, e num dispositivo que é parafusado e desparafusado o dia inteiro, ele não reproduz. O deslocamento é uma posição ajustada à mão, e uma posição ajustada à mão tem uma distribuição em torno dela. Pequena no início, mais larga depois, e invisível na peça acabada.
A segunda é a mudança de datum entre operações. Os munhões principais são cortados num ajuste, o munhão deslocado em outro, e a relação entre os dois existe apenas no dispositivo. Se o dispositivo está certo, a peça está certa. Se o dispositivo se moveu um pouco, a peça está errada, e não há medição na máquina que pegue isso antes da peça terminar.
A terceira é o movimento térmico ao longo do turno. O cliente já havia levantado isso por conta própria — queria boa refrigeração no fuso, na torre e na ferramenta acionada. Tinham notado que as peças derivavam conforme o dia avançava, que é exatamente o que uma oficina vê quando o dispositivo e o fuso aquecem a taxas diferentes e se conta com os dois para manter uma posição.
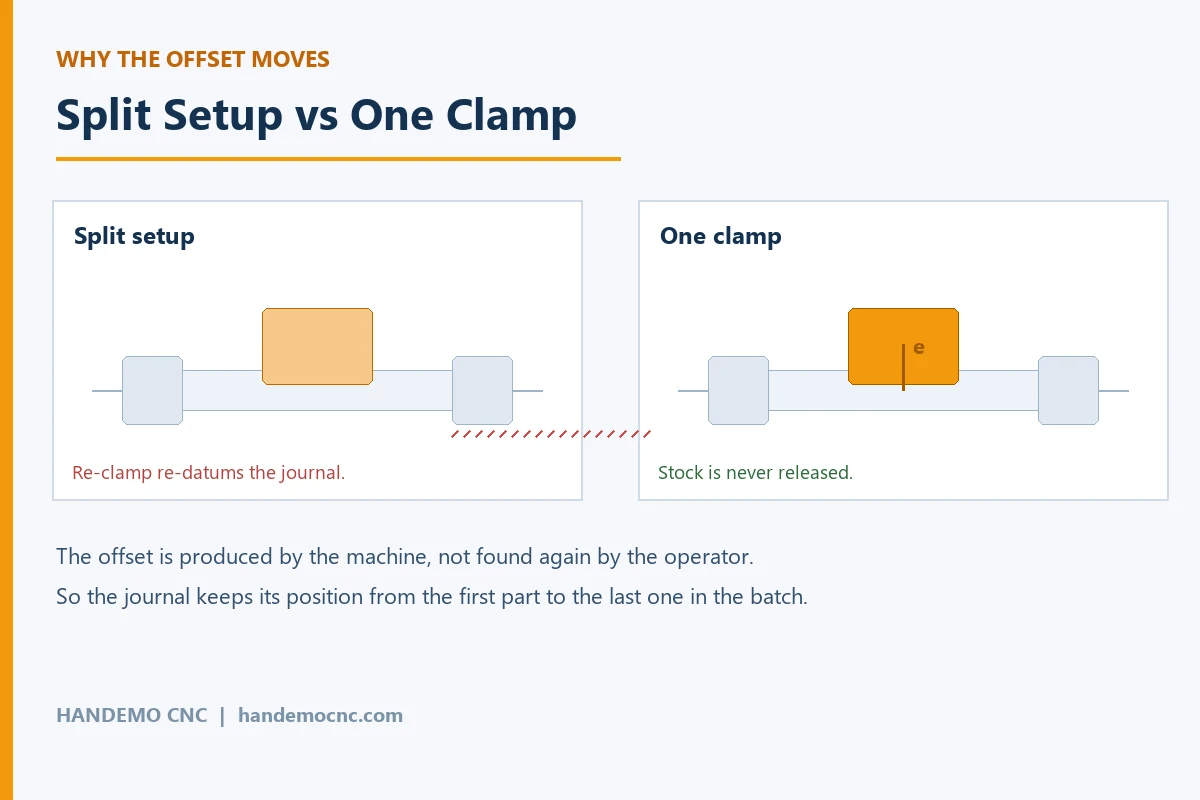
A reclamação que volta de uma oficina nessa situação é quase sempre a mesma frase: "as primeiras estavam boas". Vale ler essa frase com atenção. Não é reclamação sobre a capacidade da máquina. É reclamação sobre um processo que depende de algo ser recolocado no mesmo lugar à mão, centenas de vezes, sem nenhum retorno quando está se movendo.
O que fizemos
Orçamos o eixo numa plataforma de torneamento e fresamento com eixo Y em vez de um torno comum com dispositivo excêntrico, e essa única decisão carregou o projeto.
Numa máquina com eixo Y e eixo C controlado, o deslocamento não precisa ser criado por dispositivo. Os munhões principais são torneados no eixo principal da forma normal. O munhão deslocado é então produzido com o fuso indexado e a ferramenta deslocada fora da linha de centro sob controle do programa, de modo que a excentricidade é um número no programa e não uma posição sob um parafuso de fixação. Essa única mudança retira o dispositivo da cadeia de exatidão, que é de onde vinha a deriva.
O modelo que apresentamos foi o torno-fresadora CNC TCK2100LY, a combinação de torneamento e fresamento com eixo Y da nossa linha de torno-fresadoras. Ele traz torre de ferramentas acionadas e um eixo Y sobre estrutura de torneamento de bancada inclinada, que é o que esta família de peças pede: torneamento para os munhões, movimento fora de eixo para o munhão deslocado e ferramentas acionadas para as faces planas e as pequenas características transversais que costumam acompanhar. A peça é acabada sem sair da placa entre o torneamento principal e o deslocamento, então não há etapa de redatumar para o dispositivo estragar.
A sequência funciona assim. A barra é faceada e centrada, e o primeiro munhão principal é torneado com a contraponta apoiando. O segundo munhão principal é torneado, ainda no eixo principal. Com o eixo ainda preso, o fuso indexa e o eixo Y leva a ferramenta à posição deslocada, e o munhão excêntrico é torneado em torno desse centro deslocado. Quaisquer faces planas, canais de chaveta ou furos transversais que o desenho peça são fresados na mesma fixação com as ferramentas acionadas. Só então a peça sai da máquina.
As máquinas e por quê
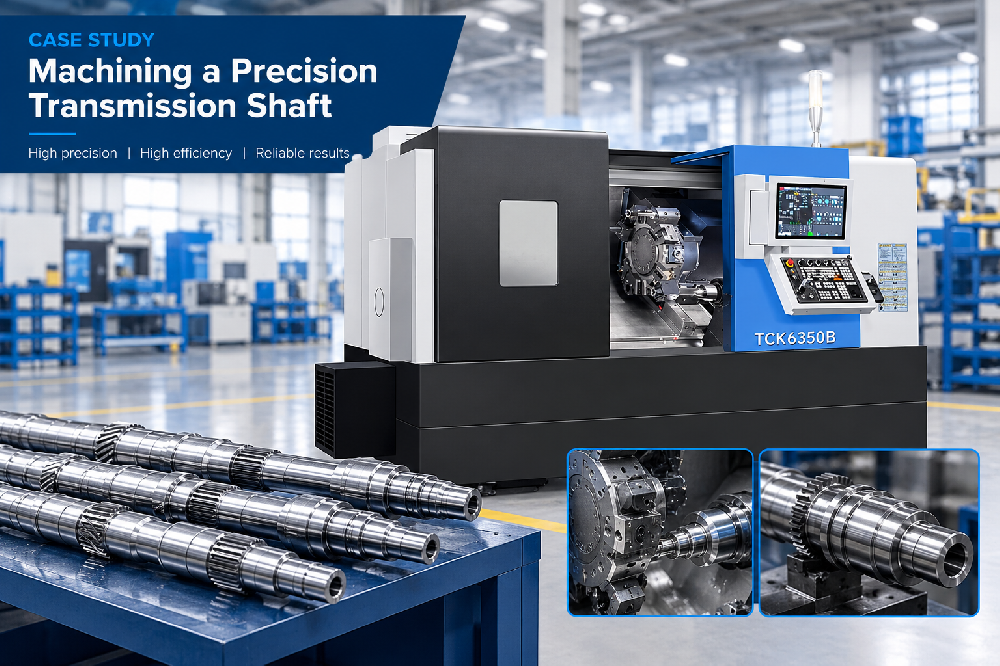
A TCK2100LY atende este eixo porque o deslocamento é produzido pela máquina. Onde o eixo é mais longo ou o lote menor e a oficina aceita um dispositivo, um torno de bancada inclinada TCK6050 com sub-fuso ainda torneia esta família de peças e é um orçamento mais baixo. Onde o munhão deslocado fica perto de um ombro e a peça ainda precisa de uma segunda operação na ponta traseira, a torno-fresadora de dois fusos TCK6050SY leva a mesma ideia um passo adiante e acaba as duas pontas numa máquina. Para eixos pesados ou longos, a TCK6350B é onde colocaríamos o trabalho, porque a estrutura é a parte da máquina que precisa sobreviver a corte interrompido num munhão deslocado grande.
O que não recomendaríamos para uma peça assim é um torno comum mais um centro de usinagem vertical separado. A rota dividida não está errada em princípio, mas num eixo excêntrico significa que o deslocamento e os munhões principais são feitos em duas máquinas a partir de dois datums, e a relação entre eles passa a ser um problema de dispositivo e não de usinagem. Corrigir isso com dispositivo melhor é possível. Tirar isso do processo é mais fácil. Onde a oficina já tem um centro de usinagem vertical e quer usá-lo, a resposta honesta é que o CUV é a máquina certa para as características fresadas e o lugar errado para estabelecer a excentricidade. Leia mais sobre como a peça é feita no nosso artigo de soluções de usinagem de eixos excêntricos.
O que colocamos em prática para manter estável
Duas coisas além da escolha da máquina tornaram o trabalho repetível, e as duas são arrumação e não tecnologia.
A primeira é a refrigeração, que o cliente levantou antes de nós orçarmos. Um munhão deslocado é torneado com a ferramenta trabalhando fora do centro de rotação em parte da volta, e a carga sobre o inserto muda a cada volta. Essa variação coloca calor na ferramenta e na peça de forma desigual, e a ferramenta que cortava na medida às oito da manhã não está cortando na mesma medida às duas da tarde. Especificamos refrigeração de alta pressão pela torre e pelas ferramentas acionadas, para o corte ficar frio ao longo do turno e a ferramenta não crescer. Nesta peça isso não é detalhe pequeno; pelo próprio relato do cliente, era grande parte da deriva.
A segunda é como o eixo é preso. Rodamos os munhões principais em castanhas macias usinadas no diâmetro do eixo em vez de agarrar na superfície bruta da barra, e mantemos a pressão de fixação firme mas uniforme para o eixo não ser espremido fora de redondo. Uma luneta apoia o meio de um eixo longo. A contraponta é usada desde o primeiro passe, para o eixo nunca rodar com a ponta livre sem apoio, e fica engatada até o munhão deslocado terminar.
Conferir o trabalho sem repeti-lo
A parte útil do plano de inspeção é que ela acontece na máquina e não depois dela. Como as duas pontas e o deslocamento são cortados sem soltar a peça, a relação que o cliente se importa é produzida pelo ajuste e não medida e corrigida depois. Provamos o eixo acabado num calibrador depois que sai, e mantemos um registro de primeira peça para a família, para lotes repetidos rodarem contra um resultado conhecido em vez de contra uma suposição nova.
O problema do cliente, nas palavras dele, era que as primeiras cinquenta peças estavam boas. O que de fato acontecia era que o processo tinha nele uma posição que só se mantinha enquanto tudo ficava exatamente como foi ajustado. Mover o deslocamento de um dispositivo para um programa eliminou essa posição, e o lote parou de derivar.
Perguntas frequentes
É possível tornear um eixo excêntrico sem dispositivo excêntrico?
Sim, numa máquina com eixo Y e eixo C controlado. Os munhões principais são torneados no eixo principal e o munhão deslocado é produzido fora da linha de centro sob controle do programa, então a excentricidade vem da máquina e não de um bloco parafusado na placa. A rota com dispositivo ainda funciona e ainda é usada; ela apenas transforma a excentricidade numa posição de ajuste em vez de um valor programado.
Por que as peças derivaram ao longo do lote?
Porque o deslocamento era ajustado à mão no dispositivo a cada fixação, e a relação entre o deslocamento e os munhões principais existia apenas naquele dispositivo. Pequenos movimentos no dispositivo, mudanças de datum entre operações e crescimento térmico ao longo do turno se somam, e nada disso aparece na peça acabada até a linha de montagem encontrar.
Preciso de uma torno-fresadora para esta peça?
Nem sempre. Se o eixo é curto e o lote é pequeno, um torno com sub-fuso e um dispositivo excêntrico bem feito dão conta. A rota de torno-fresadora justifica o custo quando o deslocamento tem de se manter ao longo de um lote longo, ou quando o mesmo desenho também traz faces planas, canais de chaveta ou furos transversais que de outra forma exigiriam uma segunda máquina.
Como vocês prendem o eixo para ele não deformar?
Castanhas macias usinadas no diâmetro do eixo, pressão de fixação a mais leve que o corte permite, luneta em eixos longos e contraponta engatada desde o primeiro passe. Num eixo de seção fina, a fixação deforma a peça mais provavelmente do que a força de corte.
Que volume faz esta rota valer a pena?
A rota vale a pena desde o primeiro lote em que a rota com dispositivo perde posição, porque o custo de uma peça que precisa ser retrabalhada ou descartada costuma ser maior que a diferença entre as máquinas. Rodamos peças únicas de teste para provar o processo e o dispositivo, depois repetimos lotes no mesmo programa. Envie o desenho, o material e o volume anual e recomendaremos a máquina e a sequência.
Peça um orçamento para o seu trabalho de eixos
Conte sobre a peça — material, comprimento total, onde fica o deslocamento e a que distância do eixo, e o tamanho do lote — e a Handemo recomendará a máquina e o processo, e orçará a ferramenta e a fixação que tornam o trabalho repetível. Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Você pode enviar um desenho pela nossa página de envio de desenho e voltaremos com um plano de usinagem e um orçamento para a sua peça. Leitura relacionada: Estudo de caso: usinagem de um eixo de transmissão de precisão e Torno CNC ou torno-fresadora: como escolher.