Usinagem de base de molde: chapas e bolsões
O trabalho de molde costuma ser descrito como trabalho de cavidade, mas a maior parte das horas numa ferramentaria vai para as chapas que sustentam a cavidade. Uma base é uma pilha de chapas de aço espessas que precisa terminar plana, paralela e esquadrejada, com bolsões que assentam o inserto sem balançar e furos de guia que devolvem as duas metades ao alinhamento cada vez que o molde fecha. Quando uma chapa não está plana, nada aparafusado nela estará plano também, e quem descobre isso é o ajustador.
Este texto trata do lado da chapa: o que uma base de molde realmente precisa fazer, os aços envolvidos, a sequência que mantém uma chapa grande estável durante a usinagem, a fixação necessária e as máquinas que colocaríamos nela. Se você está cortando a própria cavidade e não a chapa em volta dela, o nosso guia de usinagem de cavidades de molde cobre esse caminho; este aqui fica na base, nas chapas e no sistema de guias.
O Que uma Base de Molde Precisa Fazer
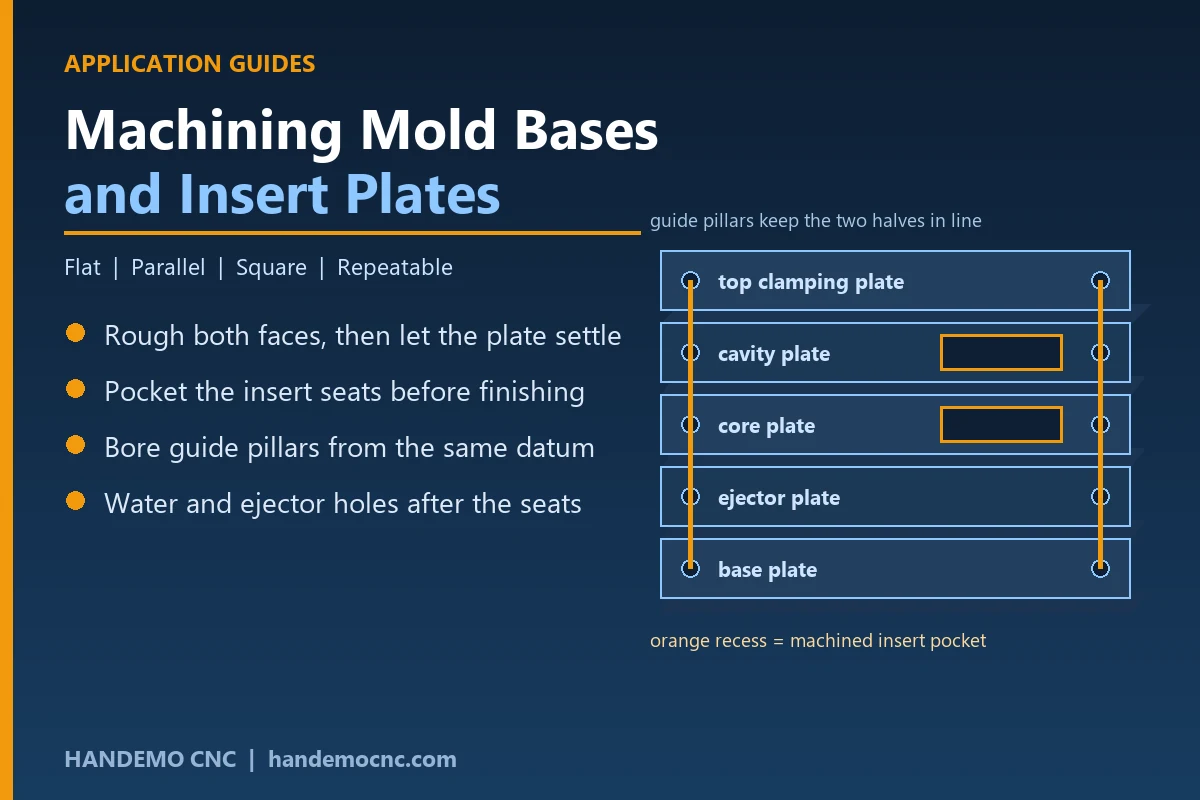
Uma base é um quadro com várias funções ao mesmo tempo. Ela precisa manter os insertos de cavidade e de macho numa relação fixa entre si, guiar as metades ao alinhamento em cada ciclo, transportar o sistema extrator e fornecer os circuitos de água que retiram calor do molde. Cada função recai sobre um recurso diferente, e cada recurso tem seu lugar na sequência de usinagem.
As faces são o que mais importa. As metades fixa e móvel se referenciam pelas faces de separação, então as faces externas de cada chapa precisam ser planas e paralelas entre si. Se não forem, a chapa acaba calçada com lâminas ou raspada na montagem, e calçar uma base é sinal de que a usinagem nunca foi terminada.
Depois vêm os assentos: os bolsões que recebem os insertos, os furos de coluna e bucha de guia e o padrão de furos extratores e de água. Os bolsões decidem onde a cavidade fica e quão bem ela é apoiada. Os furos de guia decidem se as metades se alinham toda vez. Um bolsão ligeiramente folgado deixa o inserto deslocar sob a pressão de injeção; um furo de guia usinado fora de posição puxa as metades para o lado quando o molde fecha.
Os Aços Que Você Vai Ver
A maioria das bases é cortada de chapa comum ou pré-temperada, e não de aço ferramenta, porque quem conforma a peça é o inserto e não a chapa. As escolhas comuns são chapa de aço carbono baixo ou médio para moldes pequenos e protótipos, chapa pré-temperada onde os bolsões e furos de guia sofrem aperto e desaperto repetidos, e chapa inox para moldes que rodam polímeros corrosivos ou ficam em estoque úmido entre rodadas.
- Chapa de aço carbono doce para moldes protótipo e bases de série curta
- Chapa pré-temperada para bases de produção montadas e desmontadas repetidamente
- Chapa inox para resinas corrosivas e moldes médicos ou de contato com alimentos
- Insertos e colunas de guia temperados, montados em chapas que permanecem moles ao redor
A condição da chapa decide a primeira operação mais do que o grau do aço. Chapa laminada a quente chega com uma casca e com tensões travadas dentro dela. Se você retira a casca de uma face e não da outra, o equilíbrio muda e a chapa empena. Cortar as duas faces na mesma fixação, deixando um leve sobremetal para um passe de acabamento depois, é o que impede a chapa de se mover depois de ter os bolsões abertos.
A Ordem das Operações
Numa base a sequência não é questão de preferência. É o que mantém a peça plana quando a última operação termina.
Desbaste as Duas Faces Primeiro
Desbaste as duas faces numa só fixação para que a chapa alivie as tensões por igual, e depois deixe-a assentar antes do acabamento. Remoção pesada de material pertence ao começo, enquanto a chapa ainda está grossa e rígida, e não depois de os bolsões terem sido abertos nela. Onde a chapa é grande, dar o desbaste em mais de um passe com passo lateral constante é mais gentil com o dispositivo do que um único passe pesado.
Usine os Bolsões dos Insertos
Os bolsões de inserto normalmente são usinados depois de as faces serem desbastadas e a chapa ter assentado. Corte-os com ferramenta rígida e passo lateral controlado em vez de usar balanço longo, porque a parede de um bolsão cortada com ferramenta flexível não fica perpendicular à face acima dela. Onde um bolsão tem canto interno que a fresa não alcança, esse canto fica para a eletroerosão ou é acabado à mão, e vale combinar isso com o ferramenteiro antes de a chapa ir para a máquina de fio.
Fure os Furos das Colunas e Buchas de Guia
Os furos de guia são o alinhamento do molde inteiro, então entre os recursos críticos eles são usinados por último e a partir do mesmo datum dos bolsões. Furá-los na mesma montagem, e não numa segunda máquina depois de a chapa ter sido movida, é o seguro mais barato do serviço. Os furos costumam ser acabados com cabeçote de mandrilar ou alargados para o pino que será prensado, e o ajuste deve ser firme o bastante para segurar a coluna e ainda permitir a prensagem sem deformar a chapa.
Linhas de Água, Furos Extratores e Elementos Roscados
As linhas de água e os furos extratores vêm depois dos assentos, para que uma broca desviada não danifique um furo acabado nem fure a parede de um bolsão. Circuitos com furos cruzados precisam de bujões nas pontas, e vale provar o circuito com ar antes da montagem em vez de descobrir uma linha entupida depois de o molde já ter rodado um lote.
Fixar uma Chapa Grande
Chapas grandes são as peças com maior chance de sair fora de plano por causa da própria fixação. Uma chapa apertada com força numa mesa que não está reta será cortada na condição de aperto, voltará assim que as garras saírem, e o erro só aparece na montagem.
Três hábitos cobrem a maior parte do risco. Apoie a chapa em toda a sua área com paralelos calibrados ou uma sub-base esquadrejada, para que nada fique em ponte entre dois pontos de contato. Mantenha a fixação sobre pontos rígidos em vez do meio do vão, e dê os passes de acabamento com pressão leve. E, para a chapa que precisa ser virada para alcançar os dois lados, usine um par de batentes ou use castanhas macias para que a segunda montagem se repita na mesma referência toda vez.
Onde a chapa é fina em relação à sua área, uma mesa magnética ou uma mesa de vácuo espalha a fixação pela face e elimina de vez os pontos de pressão localizados. Para uma oficina que roda a mesma família de bases repetidamente, um dispositivo dedicado com batentes fixos se paga já no primeiro lote.
Máquinas Que Orçaríamos para Trabalho de Base
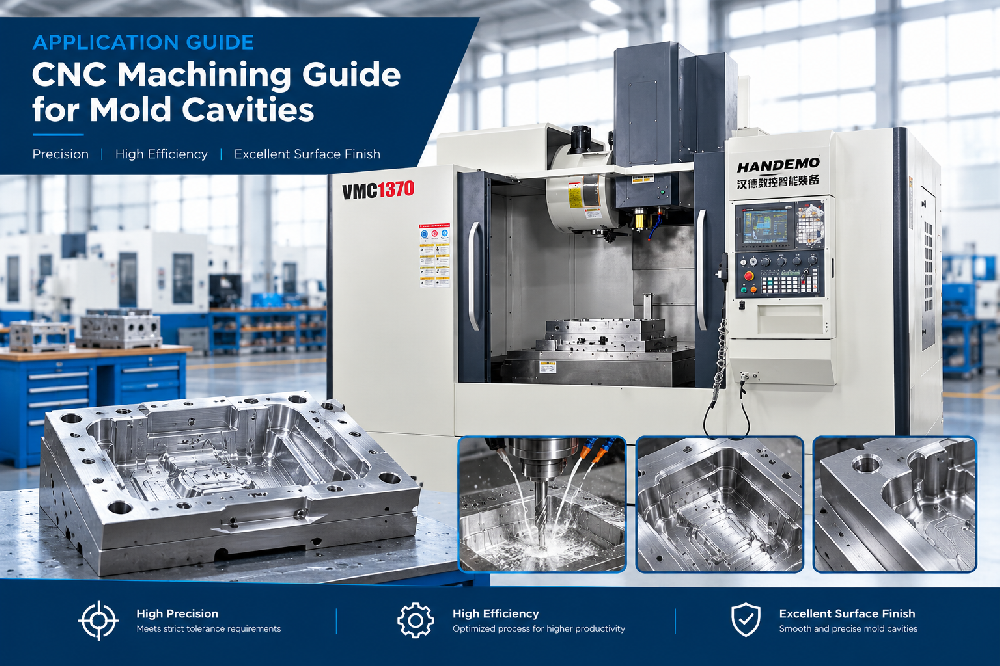
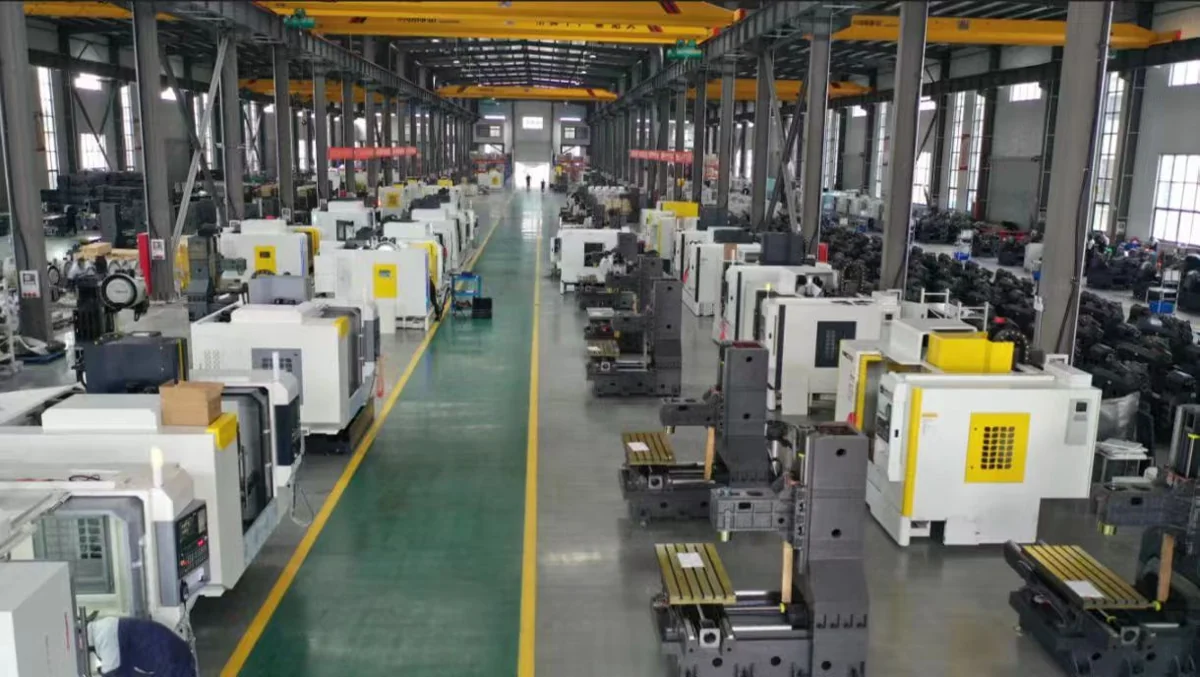
O trabalho de base é sobretudo fresamento de topo, abertura de bolsões e mandrilamento numa chapa que é larga e não alta, o que aponta para um centro de usinagem vertical com mesa e curso suficientes para cobrir a chapa em poucas fixações. Na nossa linha, a VMC1370D é a máquina que olharíamos primeiro: ela é construída no grupo de moldes e matrizes, com mesa para uma base grande e spindle para acabar paredes de bolsão. Bases menores e assentos de inserto cabem com folga numa VMC1160.
Onde os bolsões são fundos, ou a peça tem recursos que são melhor alcançados pela lateral, uma máquina horizontal reduz o número de fixações. A HMC800DT indexa o pallet para que várias faces de uma base sejam usinadas sem soltar a chapa, o que mantém as faces, os bolsões e os furos de guia relacionados entre si. Para chapas que carregam gavetas inclinadas, extratores ou circuitos de água tridimensionais, uma plataforma de cinco eixos acaba o trabalho inclinado sem dispositivo especial, e a HTMC800T cobre famílias desse formato.
Quando as bases são produzidas em volume, o gargalo costuma ser o carregamento e não o corte. Um carregador pórtico ou um pool de pallets permite usinar uma chapa enquanto a próxima é montada, e como a base é pesada e difícil de levantar à mão, é exatamente o tipo de peça que combina com automação. A regra que aplicaríamos é automatizar um serviço de chapa que já roda limpo, e não um cujo processo ainda está mudando.
Conferir a Montagem Antes de Embarcar
Uma base não está pronta quando o último corte é dado. Está pronta quando as chapas se juntam e o sistema de guias desliza sem travar. Na montagem as faces de separação são conferidas contra uma régua ou uma mesa de desempeno, os bolsões são marcados com azul para confirmar que o inserto assenta em toda a sua base e não em dois cantos, e as colunas de guia são verificadas quanto a movimento livre com as chapas fechadas e os parafusos apertados.
Encontrar um assento que toca só em dois cantos é muito mais barato na usinagem do que sob a prensa. Manter uma mesa de desempeno e uma prensa de marcação ao lado da área de montagem, e registrar o contato do assento de cada molde, transforma um "parece certo" subjetivo em algo que o próximo turno consegue repetir.
Perguntas Frequentes
É possível usinar uma base de molde a partir de uma chapa única em vez de uma pilha?
Moldes pequenos às vezes são cortados de um bloco só, mas uma base empilhada é mais fácil de usinar, mais fácil de manter quando uma chapa se desgasta e mais fácil de modificar quando a peça muda. Para tudo que é produção, a pilha é o caminho prático.
Os bolsões devem ser abertos antes ou depois do acabamento das faces?
Os bolsões depois de as faces serem desbastadas e a chapa assentar, mas deixe o passe de acabamento das faces para quando os bolsões e furos estiverem prontos. Assim as faces de referência são usinadas por último, na chapa como ela vai existir no fim.
Como evitar que uma chapa grande empena?
Desbaste os dois lados na mesma fixação, deixe a chapa assentar, apoie-a por completo quando fixada e acabe com pressão leve. A maior parte do empenamento vem do alívio desigual de tensões e da própria fixação, não da fresa.
Uma base precisa de centro de usinagem horizontal?
Só quando a geometria pede. Uma chapa plana com bolsões e furos numa face roda bem numa máquina vertical. Onde a peça carrega recursos críticos em várias faces, a indexação numa horizontal mantém esses recursos relacionados sem refixar a chapa.
O que você precisa para orçar uma base?
O desenho da chapa com as posições de bolsões e furos, o material e a condição da chapa, os tamanhos dos insertos para os assentos e a quantidade anual de moldes. Com isso podemos propor a sequência de operações, a fixação e a máquina da nossa linha que sustenta o ciclo.
Envie a Chapa Que Você Está Tentando Produzir
Envie o desenho, a condição do material e a quantidade anual, e voltaremos com a sequência de operações, o dispositivo e a máquina da nossa linha que atende ao serviço. A Handemo fabrica máquinas-ferramenta desde 2008 e fornece compradores em mais de 150 países a partir de uma fábrica de 220.000 m², então preferimos dizer quais bases devem ficar numa máquina vertical com dispositivo simples a vender uma célula que não corresponde ao volume. A página de fabricação de moldes e matrizes lista as famílias de máquinas que construímos para este trabalho, e o conjunto mais amplo de guias de aplicação cobre as famílias de peças vizinhas.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: Usinagem CNC de cavidades de molde e eletrodos | Guia de usinagem de caixas de rolamento e caixas flangeadas | VMC ou HMC: como escolher um centro de usinagem