Como escolher um centro de usinagem para peças de caixa e carcaça
As peças de caixa e carcaça são onde as decisões de usinagem ficam caras. A peça parece simples no desenho - um bloco ou uma peça fundida com furos, faces e padrões de parafusos - e então a primeira configuração revela o problema: as características que importam estão espalhadas por quatro ou cinco lados, e cada vez que a peça sai da mesa você adiciona uma nova chance de perder o relacionamento entre eles. Escolher uma máquina para esta família de trabalho não é uma questão de qual máquina é melhor em geral. É uma questão de quantas configurações a peça precisa, quão grande ela é e em qual superfície você vai confiar.
O que torna a caixa e a caixa diferentes
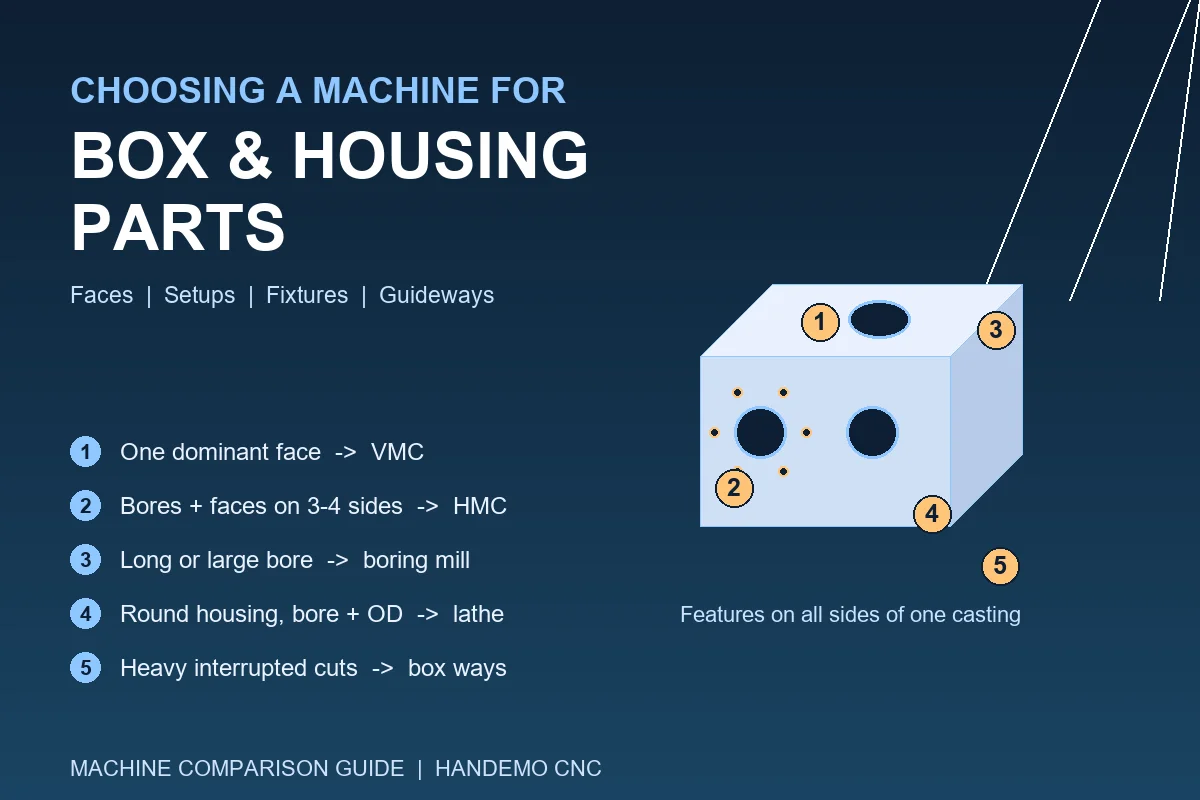
Uma peça em caixa é uma peça prismática com características na maioria de seus lados: uma carcaça de caixa de engrenagens, um corpo de bomba, uma coluna de máquina, um bloco de válvulas. Uma peça de alojamento adiciona um furo ou espigão de controle que deve ficar em uma relação conhecida com a face contra a qual é montada. Ambos compartilham a mesma dificuldade prática, que não é o corte em si. É a contagem de configurações.
Tudo o resto decorre disso. Uma máquina que apresenta quatro faces de uma peça ao fuso sem reapertar remove os setups, e a remoção dos setups remove o acúmulo de erros que os acompanha. Uma máquina com uma mesa grande e um longo curso em X que segura a peça uma vez e atinge cada recurso está fazendo o mesmo trabalho com geometria diferente. Uma máquina que é rápida, mas força a peça em quatro acessórios diferentes, é a opção mais lenta na oficina, independentemente da velocidade do fuso.
Comece pela peça, não pela máquina
Três números do desenho decidem a maior parte do argumento. O primeiro é o envelope: a maior face usinada e o maior círculo de parafuso ou espaçamento entre furos. A segunda é a massa, incluindo o acessório, porque uma carcaça que pesa 700 kg sobre uma mesa de 400 kg empurra a máquina em vez da ferramenta. O terceiro é o número de faces que possuem características que devem se relacionar entre si.
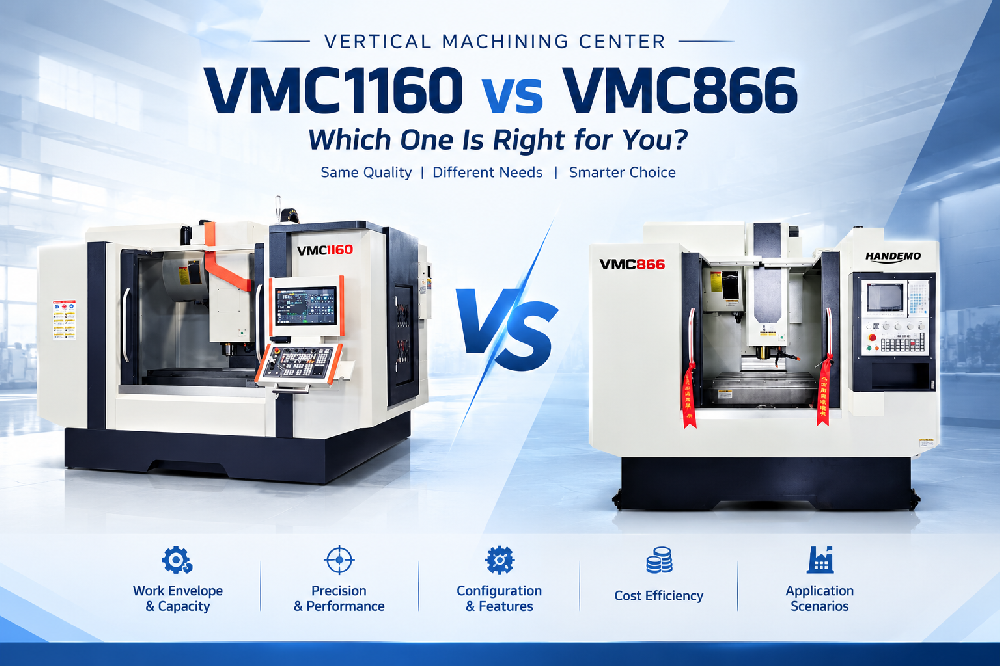
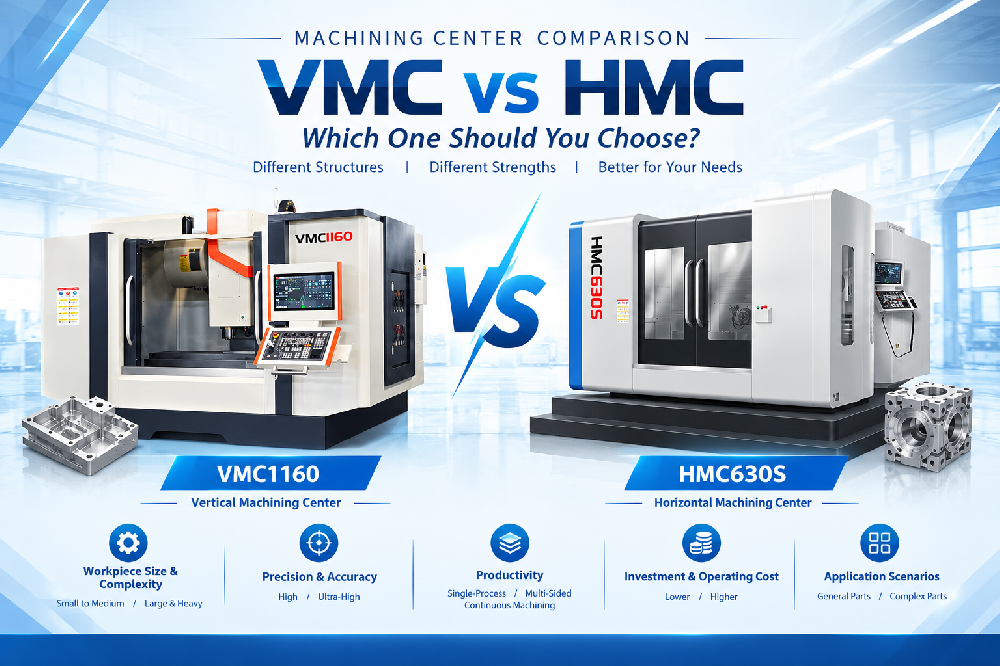
Pegue esses três e a escolha geralmente se restringe a uma família. Um alojamento de até aproximadamente 700 mm com uma face usinada, um furo e um padrão de parafuso é confortável em uma máquina vertical de tamanho médio, como a VMC1160, onde a mesa tem 1200 x 600 mm com capacidade de carga de 800 kg e o Os cursos X/Y/Z de 1100/600/600 mm deixam espaço para um acessório e uma cabeça de mandrilar. Tampas de extremidade e unidades de flange menores geralmente cabem em um VMC855.Uma vez que a peça necessita de furos em ambos os lados da mesma parede, ou o desenho exige uma face de montagem em um lado e um furo concêntrico a um grande diâmetro, a máquina vertical não é mais a resposta mais barata e as próximas três seções se aplicam.
Centros de usinagem verticais: uma face de cada vez, bem feito
A VMC é a máquina padrão para este trabalho e geralmente é a correta. A peça fica sobre uma mesa que você pode ver, o operador pode alcançar o envelope de trabalho e uma máquina de uso geral com fuso BT40 cobre uma ampla variedade de alojamentos, placas e tampas. Cerca de 8.000 rpm em um fuso acionado por correia e um ATC de 24 estações são suficientes para carcaças de ferro fundido e alumínio em lotes pequenos e médios.
O limite é o que a peça apresenta. Em uma máquina vertical, a ferramenta desce em uma direção, portanto, um alojamento com furo na parede oposta precisa de uma cabeça em ângulo reto, de uma segunda configuração ou de um acessório que role a peça. Todos os três adicionam custo e um deles adiciona erro. Para peças com face principal forte e características secundárias, trata-se de um comércio justo. Para um alojamento projetado em torno de um furo através de duas paredes paralelas, isso não acontece.
Centros de usinagem horizontais: quatro faces, uma fixação
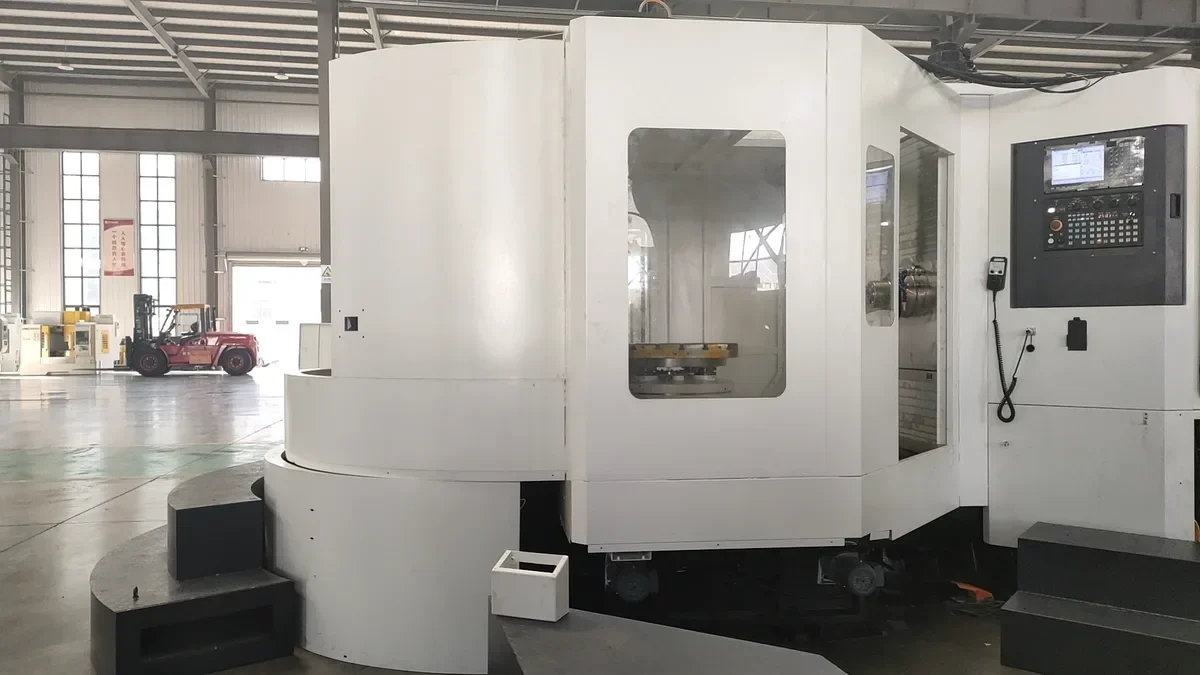
Uma máquina horizontal apresenta a peça lateralmente, de modo que uma lápide ou palete gira o trabalho e o fuso atinge quatro faces em uma configuração. Em um alojamento que tem um furo através de duas paredes opostas mais uma face e um padrão de parafuso na terceira, a máquina horizontal corta o furo, a face e o padrão a partir de um dado, que é exatamente o que a peça precisa. Não há cabeçote em ângulo reto nem reaperto entre os recursos que importam.
Para trabalhos em habitações de médio porte, a classe HMC630-DT é o tamanho natural: uma mesa de 630 x 630 mm com carga de 1200 kg, cursos de 1100 / 900 / 1000 mm e fuso BT50 a 6000 rpm, com avanço rápido a 18/15/15 m/min. Carcaças maiores passam para o HMC800-DT, cuja mesa de 800 x 800 mm suporta uma carga de 2.500 kg e atinge 1.300/1.150/1.000 mm. Onde o lote justifica, as versões multi-paletes mantêm o corte do fuso enquanto o operador carrega a próxima peça fora do envelope de trabalho.
A rota horizontal custa mais do que uma máquina vertical do mesmo tamanho e precisa de uma peça que possa ser fixada em uma lápide sem desabar. Em trabalhos de peça única e em peças com uma face dominante é a compra errada. Em caixas genuínas em lote, geralmente é a máquina que se paga.
Mandriladoras e fresadoras e caixas para furos profundos
Algumas caixas têm menos a ver com faces e mais com um furo: um furo longo que precisa ser reto de ponta a ponta, ou um furo grande o suficiente para que um fuso com uma barra de mandrilar seja a única ferramenta realista.Mandriladoras e fresadoras compactas, como a TH500, são construídas em torno desse trabalho. Onde o furo percorre todo o comprimento de uma peça fundida longa, as máquinas de furo profundo em forma de T na classe 1000S-DT existem para manter a barra apoiada durante todo o seu percurso.
A questão a ser feita aqui é se o furo é parte ou uma característica dele. Se o furo é o recurso de controle e as faces são secundárias, uma mandriladora é a resposta honesta. Se as faces e o furo tiverem peso igual, um centro de usinagem horizontal com a cabeça de mandrilamento correta geralmente é mais flexível em termos de custo.
Caixa ou guia linear
Essa escolha aparece em quase todos os orçamentos de obras de habitação e é decidida pelo corte e não pelo tamanho da peça. Uma máquina box-way carrega o deslizamento em guias retificadas e endurecidas com uma grande área de contato. Ele absorve cortes interrompidos, passagens de mandrilamento pesadas e vibrações de uma peça fundida desequilibrada, e mantém esse comportamento durante anos de trabalho pesado. A classe VMC1370 é construída desta forma, com base e coluna reforçadas e um layout de grade-nervura para estabilidade em trabalhos de moldes, matrizes e alojamentos de médio e grande porte.
Uma máquina de guia linear movimenta a corrediça em blocos recirculantes. Ele se move mais rápido e se posiciona de forma limpa em velocidade, o que é adequado para trabalhos mais leves e rápidos em alumínio e peças fundidas menores, e precisa de menos atenção de manutenção. Para uma oficina de construção, a divisão usual é simples: peças fundidas pesadas e cortes de mandrilamento interrompido exigem guias lineares, trabalhos leves mistos e altas taxas de avanço exigem guias lineares. Se a mesma máquina precisar fazer as duas coisas, escolha a guia que corresponda ao corte mais pesado que será executado nela e aceite a taxa de avanço para a qual a máquina foi construída.
Caixas redondas pertencem a um torno
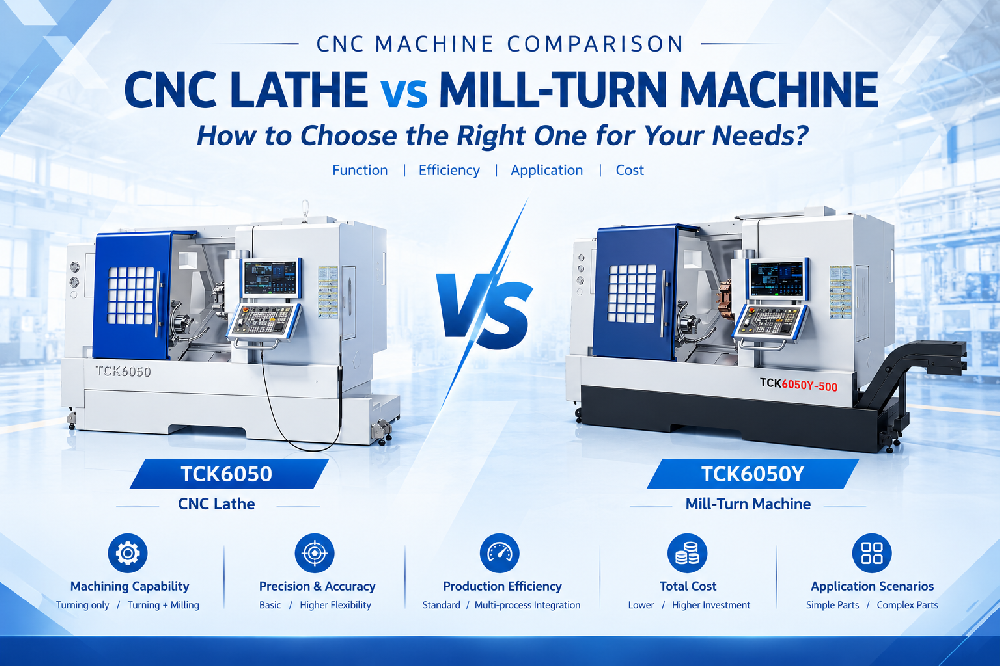
Nem toda habitação é uma caixa. Uma carcaça redonda ou uma luva flangeada com furo e diâmetro externo usinado é uma peça giratória, e girar ambas as superfícies de um eixo em uma única configuração é mais limpo do que interpolar um furo e depois tentar fazer com que o diâmetro externo esteja de acordo com ele. O trabalho de uso geral funciona confortavelmente em uma máquina de base inclinada, como o TCK6050, enquanto caixas pesadas e de grande diâmetro vão para o TCK6350B, onde a base e o fuso suportam o peso da peça em vez do slide.O ponto de decisão é simples: se o furo e o diâmetro externo tiverem que ser concêntricos e a peça for redonda, gire-a.
Dispositivos, paletes e a segunda configuração
A escolha da máquina e do acessório são uma decisão. Um alojamento preso por mandíbulas macias em uma face usinada é estável e rápido de carregar. Uma carcaça fixada em uma lápide precisa de um acessório que tenha sido perfurado naquela máquina, para que as características de localização e os eixos da máquina estejam de acordo. Onde a peça é flexível, o acessório deve apoiar o furo enquanto ele é usinado, em vez de comprimir as paredes.
É também aqui que as paletes ganham o seu lugar. Se o tempo de corte for maior que o tempo de carregamento, um trocador de paletes mantém o fuso produtivo e elimina a tentação de apressar a configuração. Se a peça for pequena e o lote for curto, um sistema de paletes é essencial e não será utilizado.
Uma pequena lista de decisões
Uma face dominante e recursos secundários: centro de usinagem vertical. Furos e faces em três ou quatro lados: centro de usinagem horizontal com lápide ou palete. Um controle de furo longo ou grande: mandriladora e fresadora ou uma máquina tipo T para furo profundo. Peça redonda com furo e diâmetro externo: torno de leito inclinado. Cortes interrompidos pesados em peças fundidas: formas de caixa. Trabalho rápido e mais leve: guias lineares. Acima de 1.200 mm ou 2.500 kg: aumente primeiro o tamanho da mesa e depois a potência do fuso.
Nada disso substitui a observação da peça real. Envie o desenho com a referência marcada e o tamanho do lote, e a família geralmente fica óbvia em poucos minutos.
Perguntas frequentes
O que é melhor para alojar peças, um centro de usinagem vertical ou horizontal?
Depende do número de faces usinadas. Se a peça tiver uma face dominante e características secundárias, uma máquina vertical é mais barata e mais fácil de operar. Se o furo e o padrão de montagem estiverem em lados diferentes, uma máquina horizontal os corta a partir de um ponto de referência sem reapertar, o que geralmente vale o preço mais alto para trabalho em lote.
Quanta carga de mesa eu preciso para uma caixa de ferro fundido?
Adicione o peso da peça ao peso do acessório e deixe margem. Uma regra prática usada em nossas cotações é manter a peça e o acessório abaixo de cerca de dois terços da carga nominal da mesa da máquina, para que a corrediça e as guias permaneçam em sua faixa confortável sob cortes pesados.
Uma máquina pode cobrir tanto as peças da caixa quanto os invólucros redondos?
Parcialmente. Um centro de usinagem pode interpolar um furo em um alojamento redondo, e um torno com ferramenta motorizada pode perfurar e rosquear em uma peça torneada. Onde o furo e o diâmetro externo devem ser concêntricos e a peça é redonda, um torno é a rota mais limpa; onde a peça é prismática com muitas faces, é um centro de usinagem. A taxa de remoção de metal e o tamanho do lote decidem o resto.
Preciso de um trocador de paletes para trabalhos de habitação?
Somente se o tempo de corte for longo o suficiente para que o carregamento se torne o gargalo. Em peças com várias faces e cavidade muito áspera, esse é frequentemente o caso. Em capas pequenas e lotes curtos, uma máquina de mesa única com um acessório bem feito é mais econômica.
É necessária uma máquina BT50 para caixas?
Nem sempre. BT40 cobre a maioria dos invólucros de tamanho médio em ferro fundido e alumínio. BT50 ganha seu lugar em furos maiores, cortes mais profundos e peças maiores, onde a rigidez extra do cone e a maior capacidade de mandrilamento reduzem a trepidação e o número de passes.
Obtenha um plano de usinagem para suas peças
Envie-nos o desenho da peça - as faces usinadas, o furo de controle, o ponto de referência e o tamanho do lote - e Handemo CNC recomendará a família da máquina e a sequência de configuração adequada.Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Guia de usinagem para caixas de engrenagens aborda o problema de referência em uma peça fundida grande, CNC Guia de usinagem para rolamentos e alojamentos de flange trata do furo para relações de face de montagem e VMC vs HMC compara as duas famílias com mais detalhes. O trabalho de caixa e habitação também fica em peças de caixa e habitação em nossas páginas de inscrição.