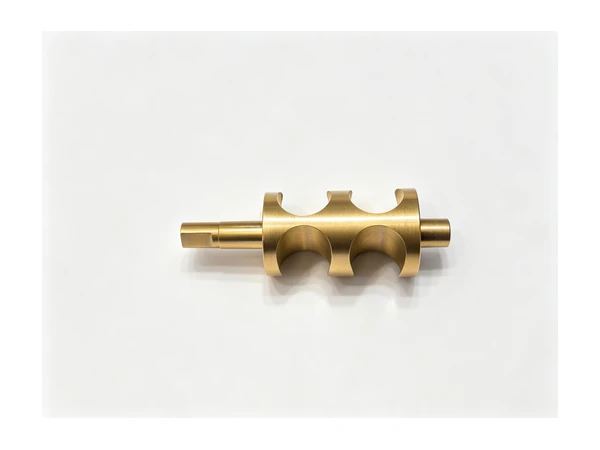
Usinagem CNC de engrenagens: processo
Engrenagens são as peças que fazem a oficina levantar primeiro a pergunta incômoda: nós realmente usinamos isso ou compramos pronto? A resposta honesta é que a maioria das oficinas usina tudo ao redor dos dentes, e os dentes em si só vão para o CNC quando o volume é baixo ou a geometria é difícil. Essa fronteira é o assunto deste artigo.
O texto faz parte da nossa série de soluções de usinagem, em que cada artigo pega uma família de peças e percorre o blanque, os materiais, as fixações e a máquina adequada. A engrenagem é um bom exemplo porque grande parte do que o comprador recebe como "engrenagem" é, na verdade, um blanque torneado com alguns recursos fresados.
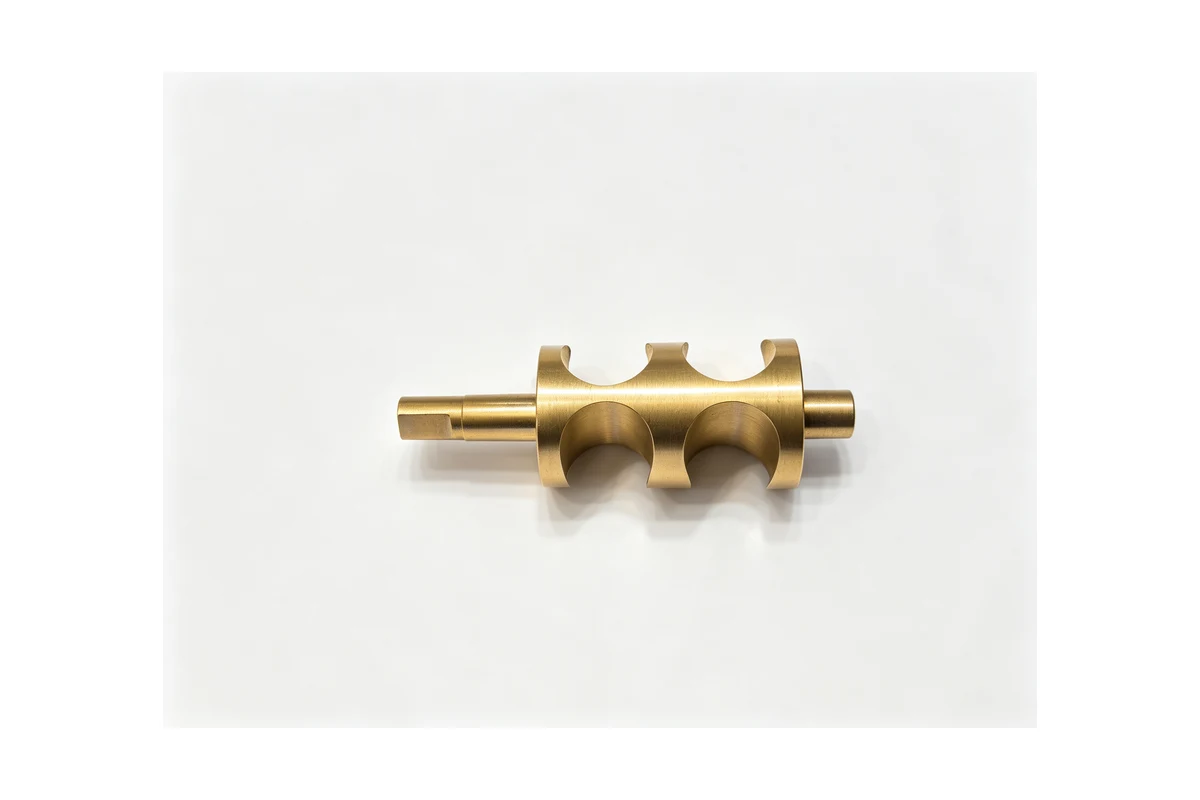
O que chega como serviço de engrenagem
Quando um cliente envia uma "engrenagem", em geral é uma de quatro coisas. Um blanque, ou seja, um disco ou eixo que ainda precisa dos dentes e do furo acabados. Um eixo de engrenagem, em que a forma dentada fica no mesmo corpo dos munhões e da ponta de acoplamento. Um parafuso sem-fim ou uma coroa, que é uma forma helicoidal em um eixo ou um aro de bronze. Ou uma peça vizinha da engrenagem, como flange de redutor, tampa ou carcaça de rolamento que precisa concordar com a distância entre centros.
Apenas a primeira e a terceira categorias realmente exigem o corte do perfil de dente internamente em volumes baixos e médios. Todo o resto é torneamento, mandrilamento, fresamento e canais de chaveta, trabalho que qualquer oficina competente resolve sem drama.
Materiais que passam pela porta
Os aços de engrenagem comuns são graus de cementação como 20CrMnTi e 17CrNiMo6, graus de têmpera e revenimento como 42CrMo4 e 40Cr, e aço carbono comum para peças de menor esforço. As coroas são geralmente de bronze ou de um aro de bronze sobre cubo de aço. O ferro fundido aparece em engrenagens grandes e lentas e nas carcaças que as sustentam, e o inox aparece onde a engrenagem trabalha molhada ou em ambiente alimentício.
O material decide como o blanque se comporta. Um aço de cementação usina mole e depois distorce no tratamento térmico, então a oficina precisa deixar sobremetal para retífica após a têmpera. Um aço de têmpera e revenimento é duro de tornear no estado temperado, então a sequência muda. O ponto é que a usinagem CNC de engrenagens é planejada de trás para frente a partir do tratamento térmico, e não de frente a partir do desenho.
Torneando o blanque
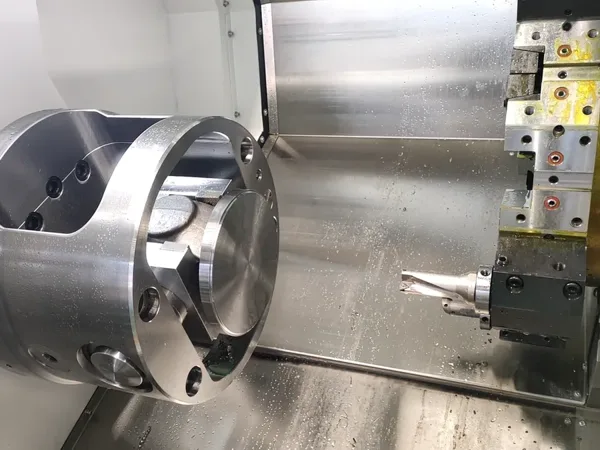
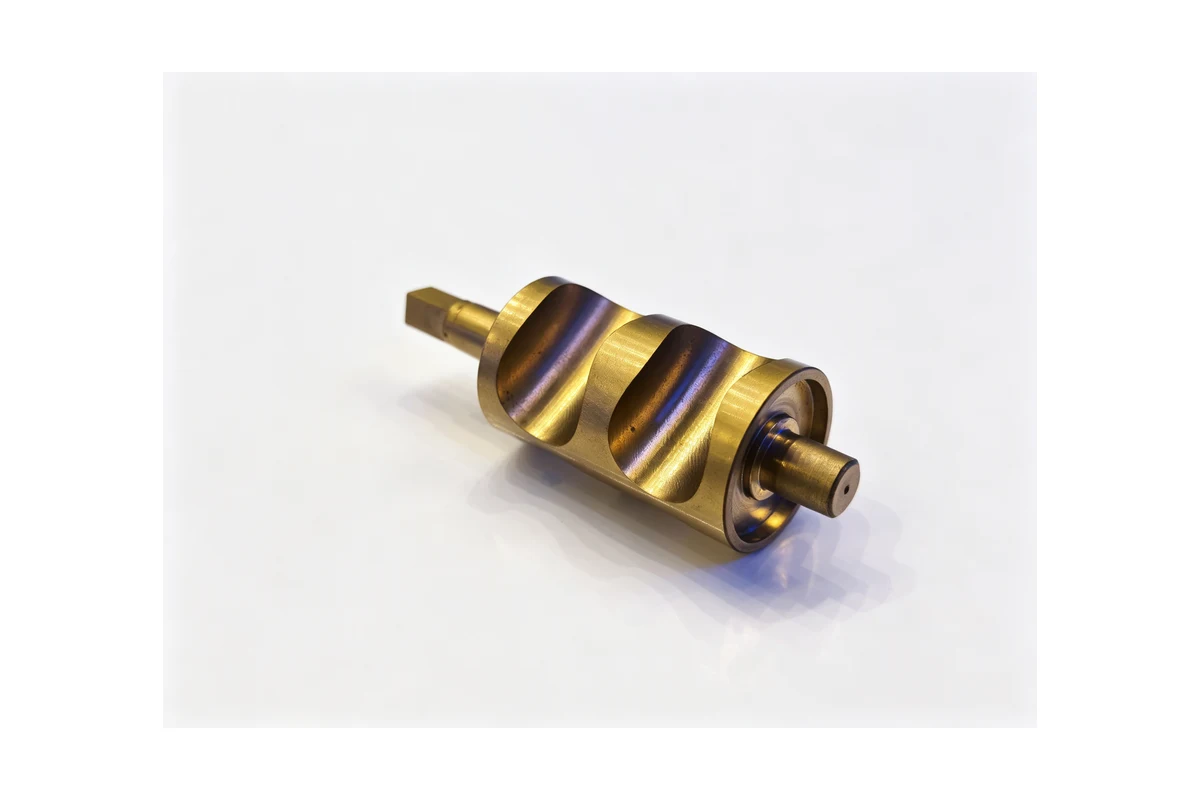
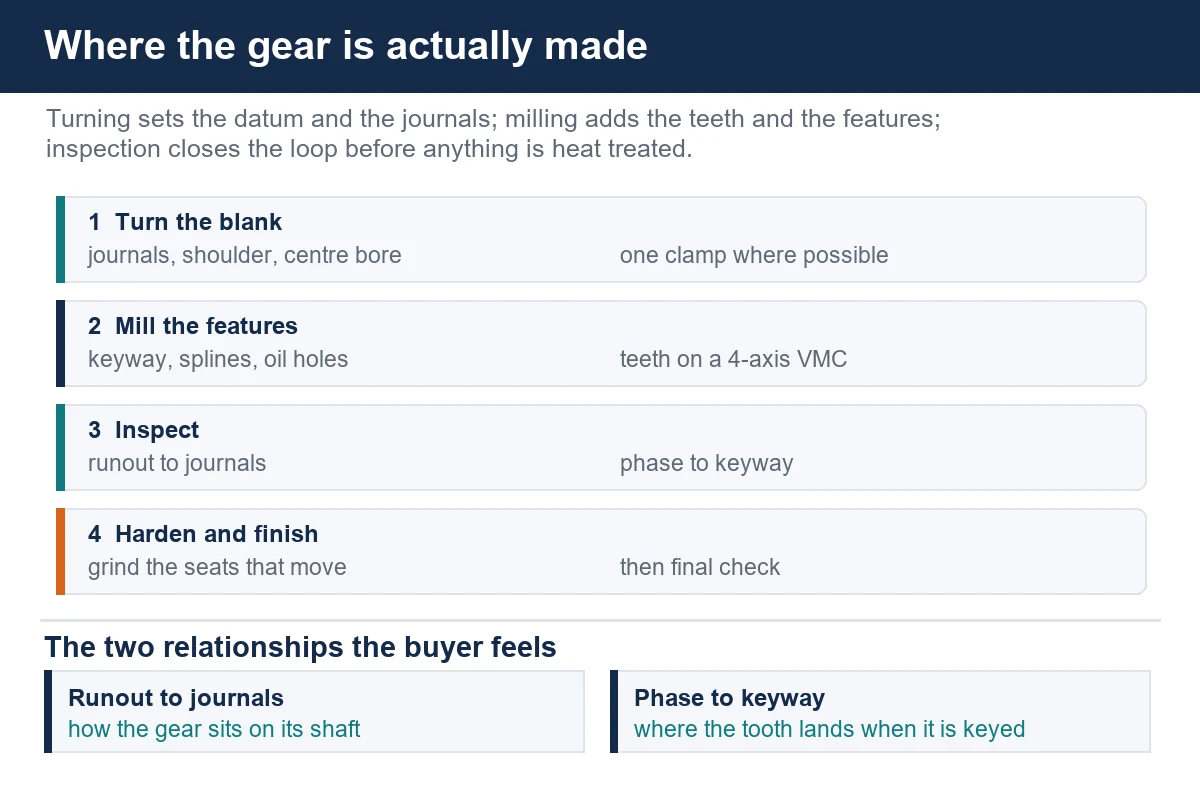
A primeira operação em quase toda engrenagem é o torneamento, e é onde a peça é preparada para dar certo ou é arruinada. O blanque é torneado entre pontas ou em mandril cônico, com os dois munhões de rolamento, as faces de ombro e o furo de referência produzidos em uma única fixação sempre que a peça permite. A excentricidade entre os munhões e o assento da engrenagem é o que a montagem sente depois, e é mais fácil de controlar quando esses recursos saem da mesma máquina sem reapertar.
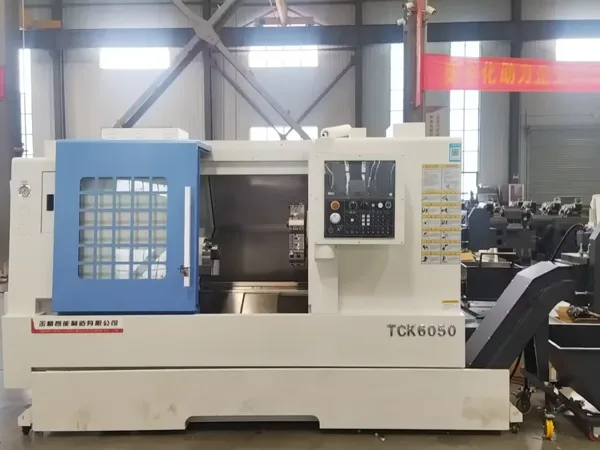
Para esse trabalho, um torno de barramento inclinado como o TCK50 cobre tudo até os tamanhos médios de engrenagem com folga, incluindo um passe de barra de mandrilar pelo centro e um ciclo de canais para o ombro de retenção. Quando a peça tem eixo longo dos dois lados da engrenagem, uma máquina de torneamento e fresamento faz a segunda ponta sem girar a peça.
Usinando os recursos no corpo da engrenagem
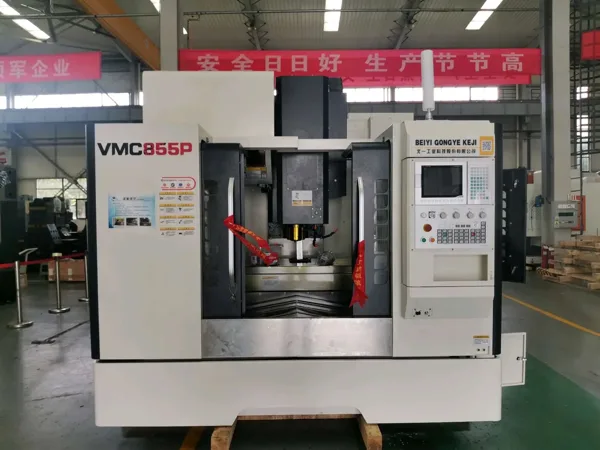
Com o blanque redondo e correto, os recursos vão para um centro de usinagem vertical com quarto eixo ou dispositivo divisor. Estrias, canais de chaveta, furos de óleo, furos roscados de fixação e o próprio perfil de dente para engrenagens de baixo volume são trabalho que um VMC de quatro eixos faz, e um modelo como o VMC855 com mesa rotativa cobre uma ampla faixa de diâmetros de engrenagem sem máquina especial.
Para uma forma helicoidal, o eixo rotativo é interpolado com os eixos lineares enquanto a fresa segue o ângulo da hélice. É uma maneira legítima de fazer um lote pequeno de engrenagens, e é a mesma técnica usada em estrias helicoidais e nos filetes de um parafuso sem-fim. Para engrenagens de alto volume com classe definida, fresamento por geração e retífica ainda vencem no custo por peça, e uma oficina responsável dirá isso.
Quando a engrenagem fica dentro de uma carcaça
Redutores e conjuntos de transmissão trazem uma segunda família de peças: carcaças de rolamento, tampas, flanges e a própria carcaça. São peças de várias faces com furos em ângulo reto e distâncias entre centros que precisam ser mantidas entre eles. Esse é território de centro de usinagem horizontal, porque a peça é fixada uma vez e a mesa indexa em vez de o operador reapertar. Nosso HMC630-DT executa esse tipo de trabalho, e a mesma lógica de fixação está descrita no estudo de caso da carcaça de bomba no blog.
Se as engrenagens e a carcaça vêm do mesmo fornecedor, a oficina controla a distância entre centros do blanque até o conjunto acabado, em vez de descobrir o desvio na prensa do cliente.
Dispositivos e fixação
O trabalho com engrenagens não perdoa erro de fixação. Um disco preso em três castanhas perde a redondeza se as castanhas apertarem demais, e a distorção desaparece quando a peça é liberada, exatamente quando ninguém está medindo. O que funciona de fato nesta família:
- Tornear o primeiro lado em platô de arraste ou entre pontas, depois prender no furo acabado com mandril cônico para o segundo lado.
- Manter a pressão de fixação constante entre peças e registrá-la, para a segunda metade do lote casar com a primeira.
- Apoiar aros finos por baixo durante qualquer corte interrompido, porque um aro que flexiona ao abrir o canal de chaveta não gira correto depois.
- Usinar o canal de chaveta e as estrias na mesma fixação do perfil de dente quando a geometria permite, para a fase entre eles ser definida uma vez.
- Usar refrigeração interna na ferramenta em furos profundos e bolsões fechados, e programar as saídas para o cavaco deixar os vãos entre dentes.
Inspeção e o que o comprador deve exigir
Nenhuma engrenagem é comprada só pelo desenho. As relações que importam na montagem são a excentricidade do corpo da engrenagem em relação aos munhões de montagem, a fase entre o perfil de dente e qualquer canal de chaveta ou estria, e a distância entre centros quando a engrenagem trabalha com uma peça conjugada. Uma oficina que usina engrenagens deve mostrar o registro de inspeção desses itens em cada lote, não apenas a medida do furo.
Não publicamos valores de precisão de máquina nem dados de ferramenta por razões de controle de exportação, então o artigo fica no processo e não nos números. Se você precisa dos detalhes da sua peça, envie o desenho e cotamos o processo.
Perguntas frequentes
É possível cortar dentes de engrenagem em uma fresadora CNC?
Sim, para volumes baixos e médios em máquina de quatro ou cinco eixos. O eixo rotativo é interpolado com os eixos lineares para a fresa seguir a hélice ou o perfil do dente. Em alto volume a geradora é mais barata por peça, e avisamos quando for o caso.
Vocês usinam o blanque da engrenagem além dos dentes?
Os dois. Tornear o blanque, mandrilar o centro, abrir o canal de chaveta e as estrias e fresar o perfil de dente para um lote pequeno acontecem aqui, o que mantém a cadeia de datum curta.
O que é necessário para cotar um serviço de engrenagem?
O desenho, o material e a especificação de tratamento térmico, o tamanho do lote e a peça conjugada se a distância entre centros importar. Se a engrenagem casa com algo que você já tem, envie também.
Vocês fazem tratamento térmico?
A sequência de usinagem é planejada em torno dele, e as operações de acabamento após a têmpera fazem parte da cotação e rodam internamente. Informe a dureza exigida e o processo segue daí.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Máquinas e dispositivos para este trabalho: Máquinas CNC para Usinagem de Rodas Dentadas.