Usinagem de juntas de robô: carcaça e flange
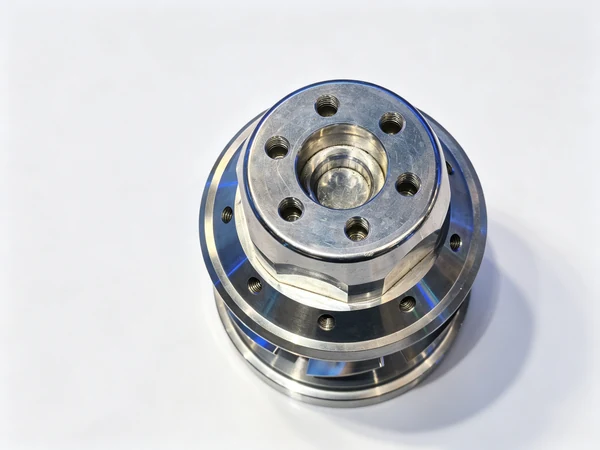
Um braço robótico não falha no punho porque o motor era pequeno demais. Ele falha porque a carcaça da junta que carrega o redutor deixou de ser redonda. A carcaça é um anel fino com um assento de rolamento em uma ponta, um círculo de furos de parafuso na outra, e quase nada no meio para manter a forma. Torneie em castanhas moles e sai redonda. Fure o círculo de parafusos depois, numa furadeira de coluna, e o anel foge. Seis meses depois o braço tem folga naquele eixo e ninguém consegue apontar o dia em que isso aconteceu.
Este artigo trata das peças dentro de uma junta de robô: a carcaça do redutor, o flange de saída, o suporte do braço e o disco cicloidal. Aborda os materiais com que são feitas, a ordem em que as operações devem correr, as máquinas que servem cada família de peças e os hábitos de fixação que impedem um anel fino de virar um oval.
O Que Existe Dentro de uma Junta de Robô
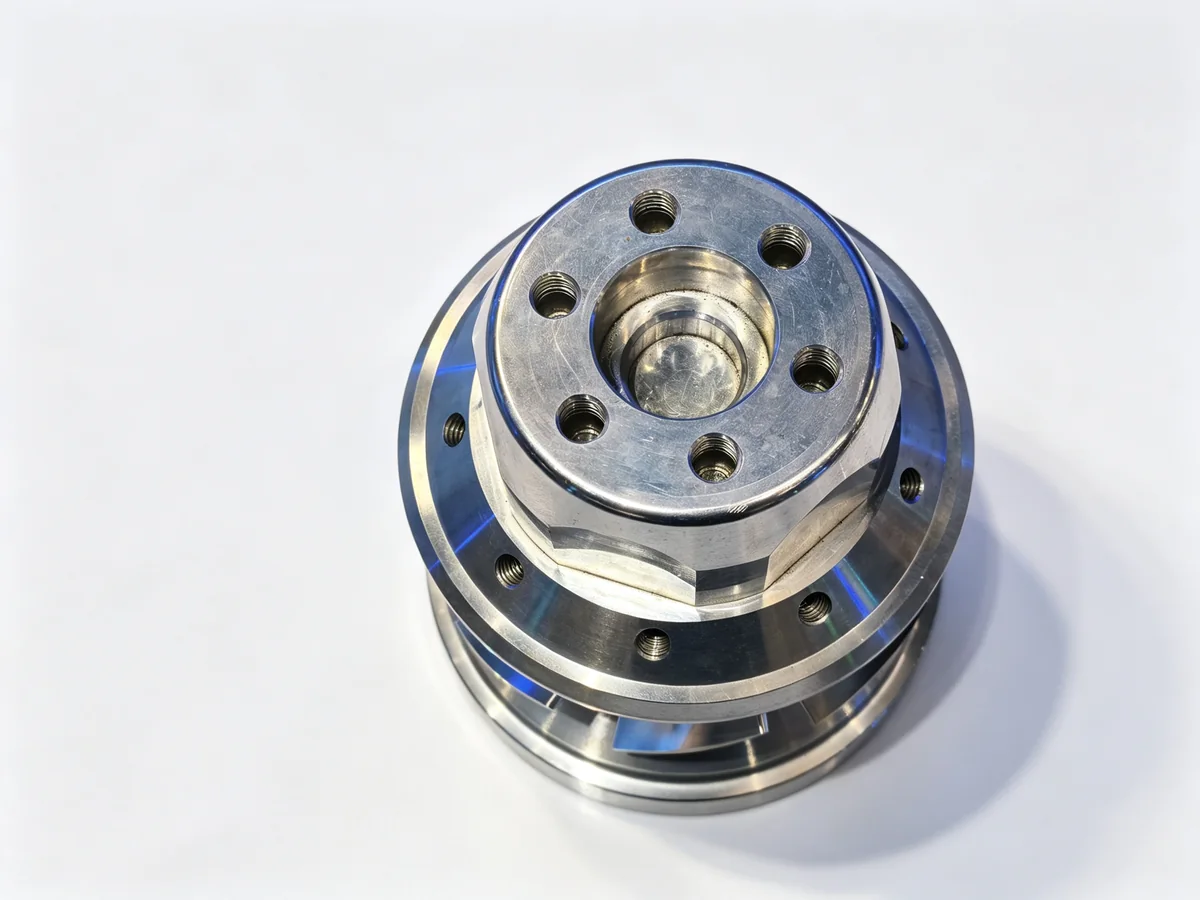
Um braço de seis eixos tem seis juntas. Cada uma é um redutor com um motor aparafusado nele, e o redutor costuma ser um RV nas juntas da base e do ombro e um harmonic drive nas juntas do punho. Os dois projetos parecem semelhantes por fora e são usinados de formas bem diferentes.
Um redutor RV é um projeto de dois estágios. O primeiro estágio é um par de engrenagens retas. O segundo é um disco cicloidal girando dentro de uma coroa com pinos, acionado por um rolamento excêntrico no eixo de entrada. O torque é retirado dos pinos no flange de saída. Como o caminho de carga passa pela coroa e pelos pinos e não por um único anel flexível fino, o redutor RV carrega torque e choque muito maiores, e é por isso que fica na base e no ombro do robô, além das juntas de posicionadores e mesas rotativas.
Um harmonic drive usa um anel flexível de parede fina que se deforma enquanto gira. É mais leve e mais compacto, e é a escolha usual para os eixos do punho, onde a carga é pequena e a junta precisa ser curta.
Nos dois casos as peças usinadas em volta do redutor fazem o mesmo trabalho: manter os assentos de rolamento alinhados, manter os círculos de parafusos nos centros corretos e permanecer rígidas o bastante para o braço não deflectir sob o corte ou sob a carga útil.
As Peças Que Você Realmente Usina
A maioria das usinagens que entra no trabalho com robôs começa com uma ou duas destas peças e cresce. A lista abaixo é o conjunto prático de trabalho.
- Carcaça do redutor. Um anel ou copo com assento de rolamento interno, flange de montagem externo e um círculo de parafusos na face. A espessura de parede é definida pelo rolamento e pelo tamanho do parafuso, não pela conveniência da usinagem, por isso é fina.
- Flange de saída. Um disco com ressalto de centragem, círculo de parafusos e um furo para o eixo de saída. Muitas vezes tem labirinto ou canal de retentor.
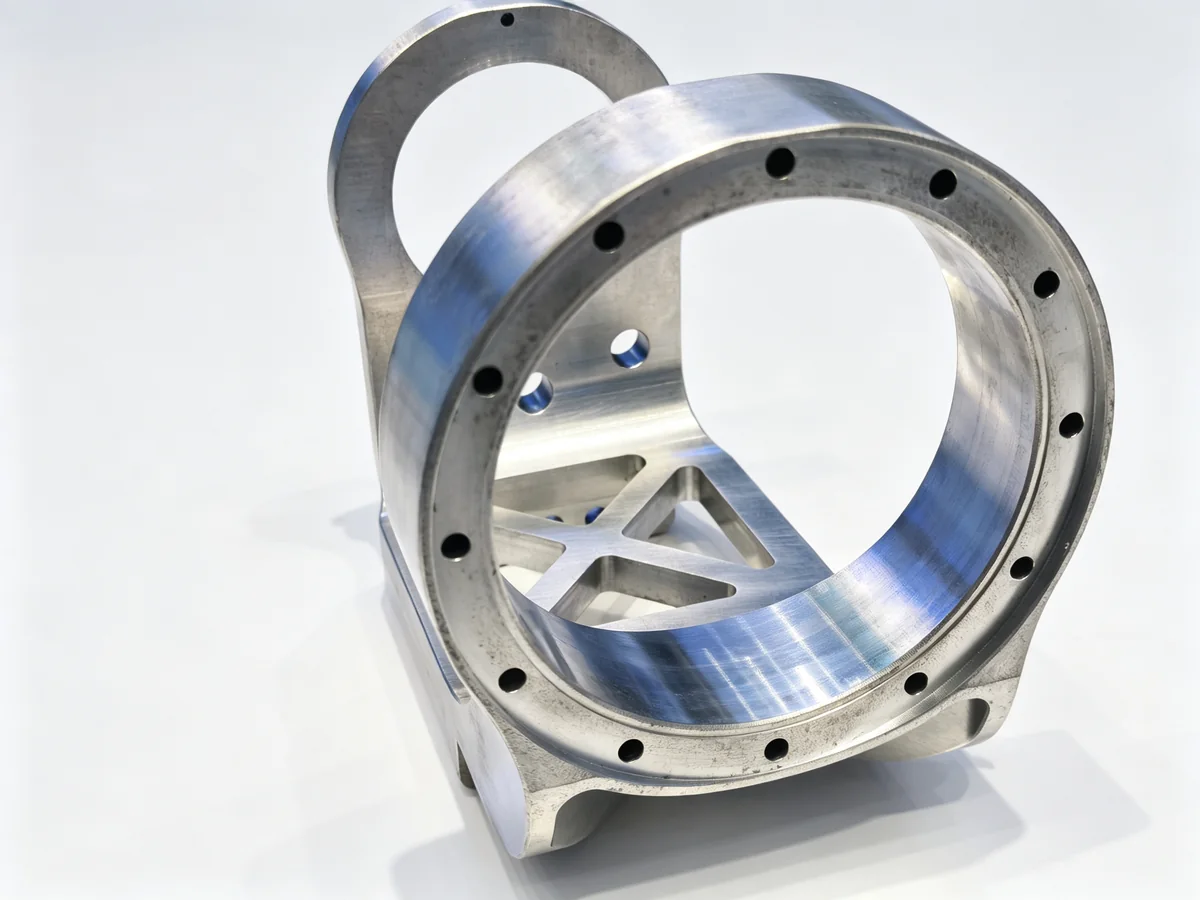
- Suporte do braço ou garfo de junta. Um garfo ou anel com duas orelhas, ou uma forma em C aberta que envolve a junta. É a peça que mistura torneamento e fresamento.
- Placa de base e suporte do motor. Trabalho de placa plana com um furo grande e um padrão de furos roscados. Simples de olhar, fácil de errar quando o furo e o padrão de furos vêm de fixações diferentes.
- Disco cicloidal. Um disco endurecido com perfil cicloidal no exterior e um conjunto de furos para os pinos de manivela. É a única peça do conjunto que normalmente vai para um especialista, porque o perfil exige retífica ou eletroerosão a fio e uma etapa de tratamento térmico no meio.
- Coroa e pinos. A engrenagem interna contra a qual o disco roda. Normalmente comprada em conjunto com o disco, em vez de fabricada internamente.
Materiais e o Que Eles Fazem com o Processo
A escolha do material é movida por rigidez e peso, e muda a estratégia de corte mais do que a maioria dos desenhos sugere.
Ferro fundido nodular (QT450, QT500, GGG50)
O padrão para carcaças de redutor e suportes de braço em braços industriais. Usina bem, amortiza vibração e mantém o furo sem voltar como o aço. O detalhe é a casca. A peça fundida chega com uma superfície dura e arenosa e uma linha de partição, e se o primeiro corte correr sob essa casca a pastilha desgasta em uma aresta só. Dê um primeiro passe mais profundo, ou faça um passe de desbaste em volta do exterior antes de tocar no furo.
Aço liga (40Cr, 42CrMo, SCM440)
Usado em flanges de saída, eixos e tudo que recebe o torque diretamente. Corta limpo quando normalizado e fica desagradável quando foi pré-temperado. Para material pré-temperado, espere velocidade de superfície menor, mais atenção ao controle de cavaco e uma barra de mandrilar que não cante na projeção que você precisa.
Alumínio (6061, 7075)
Comum em robôs colaborativos e nos tubos do braço, onde o peso importa mais que a rigidez. Corta rápido, mas um anel de alumínio fino distorce só com a pressão de fixação. Castanhas leves, baixa força de fixação e um passe de mola no acabamento fazem mais pela peça do que rotação mais alta do spindle.
O que falta nesta lista
Discos cicloidais e coroas costumam ser cementados ou temperados em toda a seção e depois acabados. Se a sua usinagem não tem retífica, essa peça é comprada, e o movimento sensato é usinar a carcaça, o flange e o suporte e deixar o conjunto de engrenagens para um fornecedor que não faz outra coisa.
Por Que Estas Peças São Incômodas
Quatro coisas dão errado em peças de junta de robô, e todas as quatro vêm da forma, não do desenho.
O anel é fino e o furo é interrompido. Uma carcaça de redutor tem um assento de rolamento, depois uma parede, depois um flange com furos de parafuso. Mandrilar o assento significa cortar passando pelos furos ou entrando num bolsão. A ferramenta carrega e descarrega quatro ou seis vezes por volta, que é exatamente a condição que faz uma barra de mandrilar longa cantar.
As duas pontas são relacionadas e feitas em montagens diferentes. O assento de rolamento em uma ponta e o círculo de parafusos na outra precisam compartilhar um eixo. Se a peça é torneada em duas operações e a segunda é acertada na mão, a relação depende de quem estava no torno naquele dia.
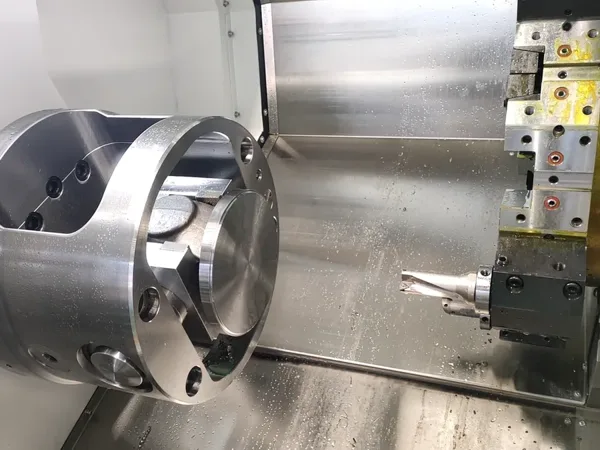
A parede se move quando as castanhas abrem. Uma carcaça com 6 a 8 mm de parede, fixada em três pontos, é uma mola. Corta redonda sob pressão e sai oval. A medida tirada na castanha não diz nada sobre a peça na bancada.
O suporte não é peça de torno. Um suporte de braço ou garfo de junta precisa do furo, das faces das orelhas e do assento de montagem em uma única relação. Isso é trabalho de fresamento, e numa máquina de três eixos significa três montagens e três chances de perder o datum.
Escolhendo a Máquina
As peças se dividem limpidamente em trabalho redondo e trabalho de suporte. Tentar fazer os dois numa máquina só é onde a maioria das primeiras tentativas dá errado.
Peças redondas: carcaças de redutor, flanges de saída, suportes em anel
São peças de torno, e as duas coisas que decidem a máquina são o diâmetro sobre o barramento e o furo do spindle. O diâmetro decide se a carcaça passa sobre o carro quando fixada numa placa. O furo decide se você pode alimentar barra ou se cada peça é um tarugo.
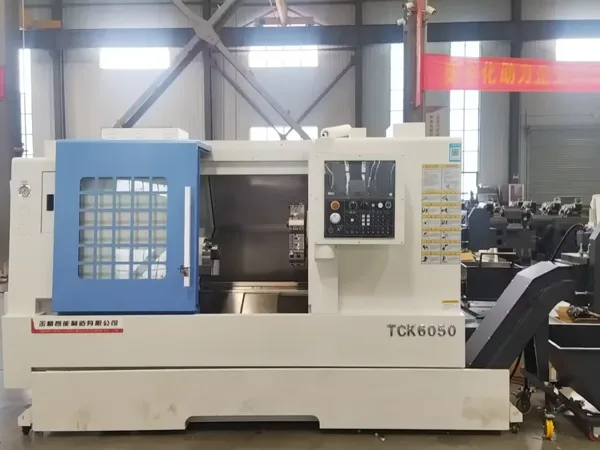
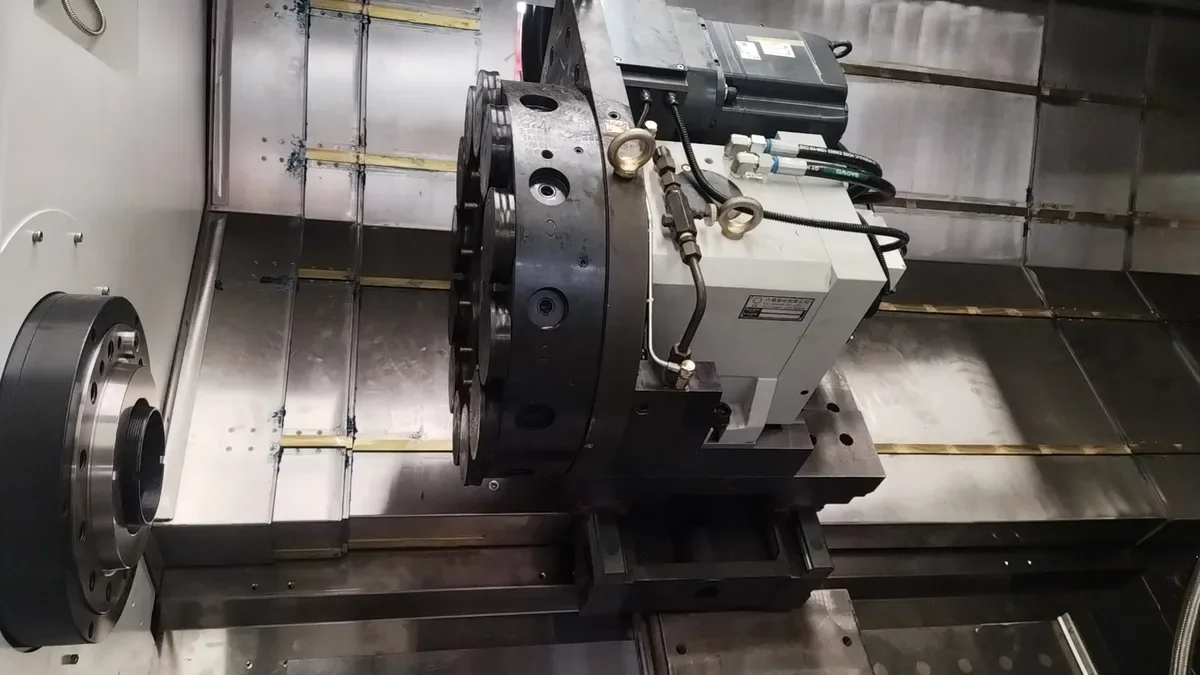
A TCK6350B é o tamanho que cobre a maioria das carcaças de junta de robô: 630 mm sobre o barramento, 480 mm de diâmetro máximo de corte, furo de spindle de 96 mm, nariz A2-8 e placa de 10 ou 12 polegadas, com motor de spindle de 18,5 kW e torre servo de 12 posições. Para uma carcaça de até cerca de 400 mm de diâmetro, ela segura a peça em castanhas moles com espaço suficiente para a torre alcançar o furo e a face no mesmo ciclo.
Quando a carcaça cresce além disso, ou o lote pede um barramento mais longo, a TCK80B-1500 assume: 800 mm de diâmetro máximo de corte, furo de spindle de 120 mm, nariz A2-11, 22 kW, 1500 mm de comprimento de corte e torre de 12 posições sobre guias box endurecidas.
Se a carcaça tem furos cruzados, uma porta radial ou um padrão roscado na face do flange, o cálculo muda. Fazer isso no torno significa uma segunda montagem na fresadora, e a segunda montagem é onde o furo e os furos se afastam. Uma torre motorizada com eixo Y elimina essa etapa. A TCK56Y torneia o furo, fura e rosca o padrão do flange e freza o recurso cruzado sem desfixar, que é o maior ganho nesta família de peças.
Trabalho de suporte: suportes de braço, garfos de junta, placas de base
Um garfo de junta tem um furo passante, duas faces de orelha paralelas entre si e um assento de montagem em ângulo reto com as duas. Numa fresadora vertical de três eixos isso são três montagens: face e furo, virar para a segunda orelha, depois levantar para o assento.
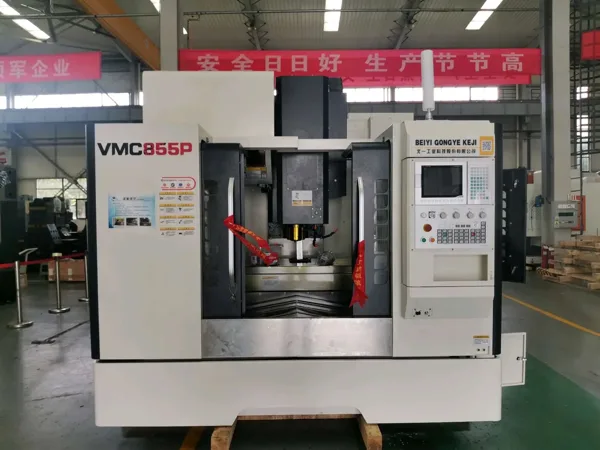
Para tamanhos até mesa de 1200 x 600 mm, a VMC1160 atende a família: cursos de 1100 x 600 x 600 mm, carga de mesa de 800 kg, BT40 a 8000 rpm e trocador de disco de 24 posições, sobre um fundido nervurado de 6500 kg com guias box. É a máquina que a maioria das usinagens já tem, e para um suporte que cabe em uma ou duas fixações é suficiente.
Quando a peça precisa de quatro faces, a horizontal é a resposta melhor. A TH500 coloca uma mesa de 1200 x 600 mm num quadro de 7200 kg com cursos de 1100 / 750 / 650 mm e spindle BT40. O valor não está nos cursos, está na orientação: um túmulo ou uma placa angular gira a peça em vez do operador, então o furo e as duas faces de orelha saem de um único datum. Num garfo que precisa de quatro lados, isso são duas montagens em vez de quatro.
A Ordem de Operações Que Funciona
Para uma carcaça de redutor, a sequência abaixo sobrevive a um lote de produção. Está escrita em torno de um torno com torre motorizada e se adapta a torno simples mais fresadora movendo as operações de fresamento para o fim.
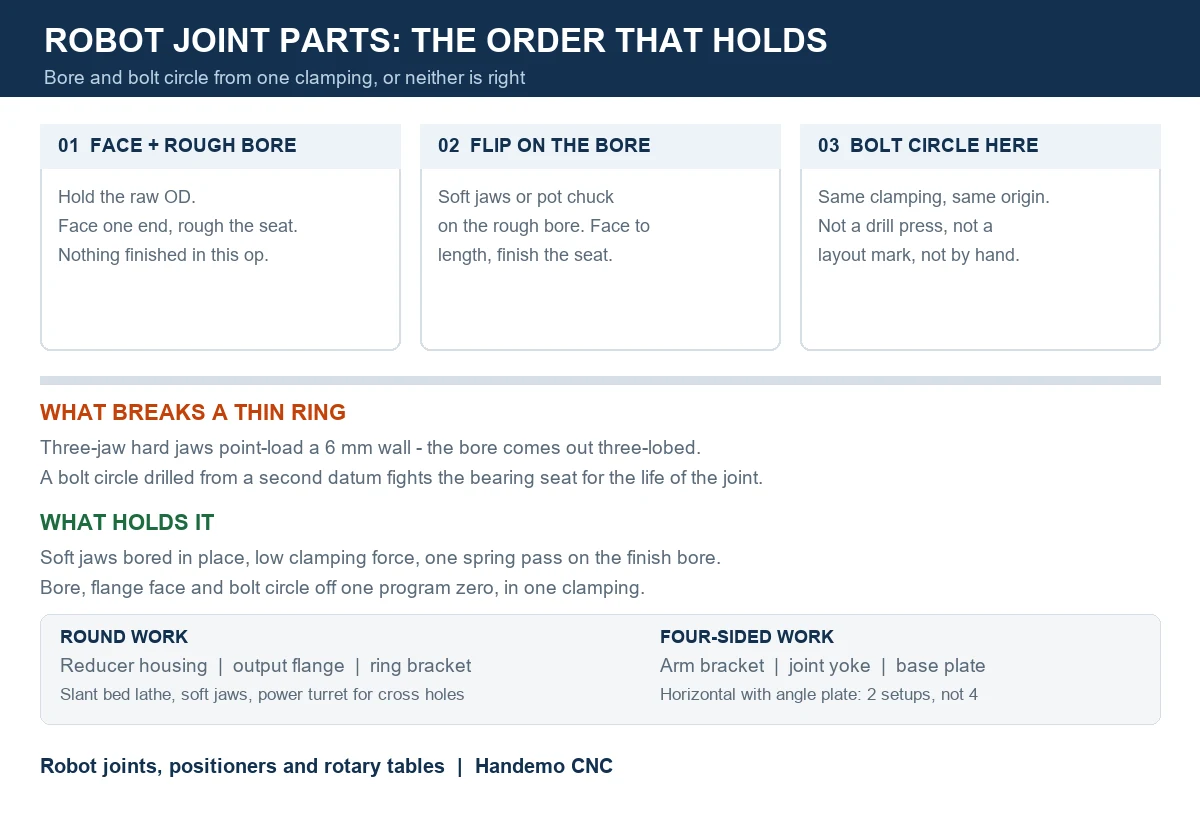
- Desbaste o tarugo em todas as faces. Deixe sobremetal no furo, nas duas faces de topo e no diâmetro externo. Quebre a casca de fundição num passe só, para as pastilhas não estarem cortando areia pelo resto do lote.
- Faceie e desbaste o furo de uma ponta, segurando pelo diâmetro externo bruto. Isso estabelece o primeiro datum e a direção do furo. Não tente acabar nada aqui.
- Vire e segure pelo furo desbastado com castanhas moles ou uma placa tipo panela. Faceie no comprimento, mandrile o assento de rolamento e torneie o diâmetro do flange na mesma fixação. Como o assento e a face do flange são cortados sem mover a peça, o assento fica perpendicular à face por construção, não por ajuste.
- Fure e rosqueie o círculo de parafusos na mesma montagem, a partir do mesmo zero de programa do furo. É a etapa que a maioria das usinagens move para a furadeira de coluna, e é a etapa que lhes custa a peça. Um círculo de parafusos furado a partir de um segundo datum é um círculo que briga com o furo.
- Frese o recurso cruzado, as portas ou as faces planas antes do furo de acabamento, se o recurso invadir o furo. Cortar a porta primeiro e mandrilar depois permite que o passe de acabamento limpe a rebarba que a porta deixou por dentro.
- Rebarbe o interior do furo antes de a peça sair da máquina. Uma rebarba na borda do assento é onde o rolamento se apoia, e é invisível depois da montagem.
Para um flange de saída a lógica é a mesma, mas a ordem se inverte: o ressalto de centragem e o círculo de parafusos pertencem à mesma montagem, e o furo é acabado pelo lado do ressalto para os dois ficarem concêntricos.
Fixar Sem Distorção
É aqui que um processo bom e um processo ruim parecem idênticos no desenho e completamente diferentes na bancada.
Castanhas duras de três mordentes carregam a peça fina em três pontos. O anel corta redondo enquanto está preso, depois volta quando as castanhas abrem, e o furo vira uma forma de três lóbulos. A solução não é mais força de fixação. É menos pressão de contato em mais área.
- Use castanhas moles furadas no diâmetro da peça no lugar, para a carga de fixação se distribuir por um arco em vez de três pontos.
- Para anéis muito finos, uma placa tipo panela ou uma pinça de círculo inteiro é melhor que qualquer castanha. A placa tipo panela fecha em toda a circunferência e a peça não tem para onde ir.
- Fixe no recurso mais rígido disponível, que numa carcaça de redutor costuma ser o flange, não a parede.
- Dê o passe de acabamento com a menor pressão de fixação que ainda segura a peça. Se a peça escorregar, a resposta é um pino de encosto ou um cão de arraste, não mais pressão.
- Faça um passe de mola no furo de acabamento, cortando ar com o mesmo programa. Ele remove a deflexão que o passe anterior deixou na parede.
Em suportes de alumínio as mesmas regras valem com menos força. Um garfo 6061 fixado como se fosse aço sai da máquina com as orelhas puxadas para dentro, e o furo não aceita o rolamento sem prensa.
Mantendo o Furo e o Círculo de Parafusos Juntos
A falha que aparece seis meses depois é uma junta com folga que não se ajusta. Quase sempre é a relação entre o assento de rolamento e o círculo de parafusos, não o redutor.
Dois hábitos mantêm essa relação honesta. Primeiro, nunca deixe o círculo de parafusos vir de uma marca de traçagem ou de uma posição ajustada à mão. Ele vem da mesma origem de programa do furo, na mesma fixação, na mesma máquina. Segundo, quando a peça precisa ir para uma segunda máquina, transfira o datum com um dispositivo que se localize no furo acabado, não no diâmetro externo. Localizar no diâmetro externo põe a espessura de parede na cadeia dimensional, e numa peça fundida a parede é a dimensão menos controlada.
Dispositivos, Volume e o Ponto em Que Compensa
Peças de junta de robô raramente são unitárias. Um braço só precisa de seis juntas, uma célula precisa de vários braços, e um fornecedor de redutores precisa de carcaças todo mês. O volume muda a resposta certa.
Abaixo de algumas centenas de peças por ano, castanhas moles e um torno com torre motorizada bastam, e o orçamento de dispositivos deve ir para uma boa barra de mandrilar e um conjunto de placas tipo panela em vez de ferramental dedicado. Entre algumas centenas e alguns milhares, um dispositivo dedicado se paga: uma placa que se localiza no furo acabado, segura quatro peças por vez numa horizontal e deixa o operador carregar uma estação enquanto o spindle corta outra. Acima disso, as peças pertencem a um torno-fresadora ou a uma horizontal com pool de paletes, e a ordem de operações acima vira um programa que ninguém mais toca.
A outra questão de volume é o conjunto de engrenagens. Se o cliente fornece o redutor, o seu escopo é a carcaça, o flange e o suporte, e o processo acima é o trabalho inteiro. Se o cliente espera uma junta completa, o disco cicloidal e a coroa precisam vir de uma usinagem de engrenagens, e o cronograma precisa considerar tratamento térmico e acabamento antes da montagem.
Trabalhando com um Integrador de Robôs
A peça em si não é a parte difícil deste trabalho. A parte difícil é a conversa antes do primeiro cavaco.
Pergunte qual redutor a junta usa antes de orçar. O furo da carcaça, o padrão de parafusos e a espessura do flange são todos definidos pelo modelo do redutor, e uma carcaça usinada conforme o desenho do redutor errado é sucata com etapas extras. Pergunte se o braço é um projeto colaborativo, porque uma junta de cobot costuma ser de alumínio e bem mais fina na parede que uma junta industrial. Pergunte onde fica o encoder, já que um encoder montado dentro da carcaça muda os recursos internos e o acesso da barra de mandrilar.
O que uma usinagem não deve fazer é orçar só a partir de um modelo 3D. O modelo não vai dizer que o fundido chega com 2 mm de deslocamento na linha de partição, ou que a face do flange tem ângulo de saída, e são essas duas coisas que decidem se a primeira operação tem onde segurar.
Perguntas Frequentes
Uma carcaça de junta de robô pode ser usinada num centro de usinagem vertical padrão?
Sim, se a carcaça for baixa e o furo for acessível por cima. Uma máquina vertical consegue mandrilar e facear uma carcaça rasa numa montagem. O que ela não faz bem é um assento de rolamento profundo com grande projeção, porque a barra de mandrilar tem de descer dentro da peça sem nada apoiando. Para carcaças com assento profundo, o torno é a máquina correta e a vertical é a errada.
Por que meus anéis finos saem ovais depois do torneamento?
Pressão de fixação em três pontos. O anel corta redondo enquanto está preso e volta quando é solto. Mandrilar as castanhas moles no diâmetro da peça, reduzir a força de fixação e acrescentar um passe de mola no acabamento remove a maior parte. Uma placa tipo panela remove o resto.
O círculo de parafusos deve ser furado no torno ou na fresadora?
No torno, na mesma fixação do furo, sempre que a máquina tiver as ferramentas para isso. Mover a peça para a fresadora significa que o círculo de parafusos e o furo vêm de dois datums diferentes, e numa carcaça fina essa diferença é o que aparece como excentricidade no flange de saída depois.
Qual material é normal para um suporte de braço de robô?
Ferro nodular para braços industriais, alumínio 6061 ou 7075 para braços colaborativos e para tudo em que o braço precise ser leve. O aço aparece em suportes que recebem choque direto. O material decide a estratégia de fixação mais do que a velocidade de corte.
Preciso de uma máquina de cinco eixos para peças de robô?
Não para a carcaça nem para o flange. Esses são trabalho de torneamento de dois eixos. Um garfo de junta com faces de orelha inclinadas se beneficia de um quarto eixo ou de uma horizontal com placa angular, e cinco eixos ajudam quando a peça tem recursos em cinco lados e o volume justifica a máquina. A maioria das usinagens começa com um torno e uma vertical de três eixos e acrescenta capacidade conforme a família de peças cresce.
Como mantenho o furo e a face do flange perpendiculares entre si?
Corte os dois na mesma fixação. Uma montagem única que acaba a face e o furo juntos faz dessa relação uma função da máquina, não do operador. Cada vez que a peça é reapertada, a relação é restabelecida à mão, e trabalho manual varia.
Onde a Handemo Entra
A Handemo fabrica os dois tipos de máquina que este trabalho exige. Os tornos de barramento inclinado cobrem carcaças de redutor e flanges de saída de 500 mm de comprimento de corte até barramento de 1500 mm, com furos de spindle de 65 mm a 120 mm, e os modelos torno-fresadora com torre motorizada eliminam a segunda montagem em peças com furos cruzados. Os centros de usinagem verticais e horizontais cobrem os suportes e as placas de base, com a horizontal ganhando seu lugar em tudo que precisa ser usinado em quatro lados.
Se você está orçando peças de junta de robô e não tem certeza de em qual máquina esta família de peças se encaixa, envie o desenho. Diremos qual operação deve correr primeiro e em qual máquina a peça nunca deve ser colocada.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038