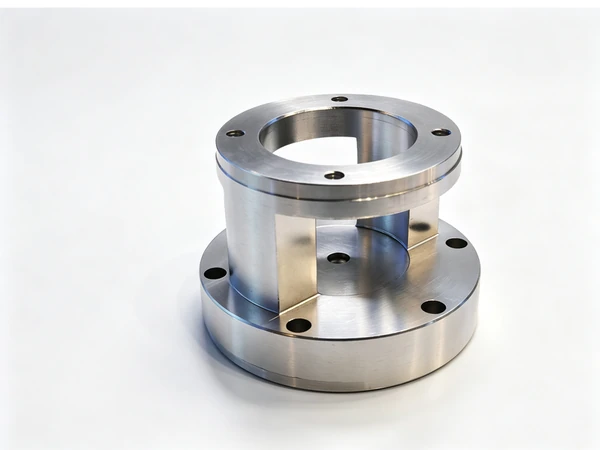
Cubo de roda: batimento do assento
Um cubo de roda não parece uma peça difícil. No desenho há um flange com uma circunferência de parafusos, um diâmetro piloto e um ou dois assentos de rolamento dentro de um corpo bastante curto. A maioria das oficinas consegue tornear essa forma, e a maioria consegue furar a circunferência de parafusos depois. O problema começa na linha de montagem, quando um lote de cubos que passou na inspeção não aceita o rolamento sem prensar mais forte do que o lote anterior, ou quando a roda não assenta plana na face de montagem.
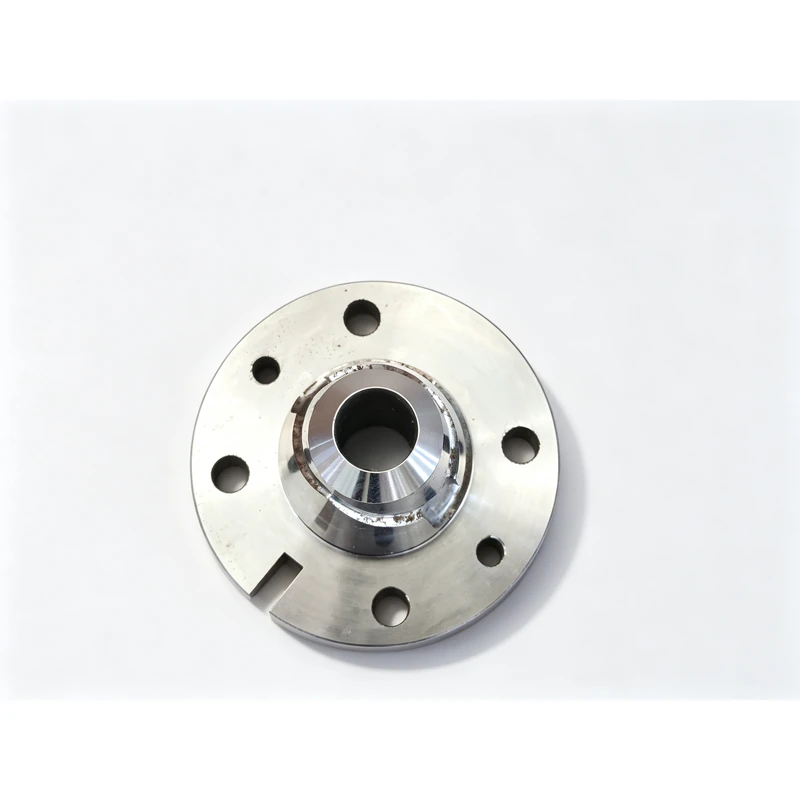
O cubo de roda fica entre a roda e o eixo, e faz três coisas ao mesmo tempo. Ele carrega a roda, segura o rolamento que permite a roda girar e transfere as cargas de frenagem e de curva para a suspensão. Cada família de cubos é uma variação do mesmo conjunto de recursos: uma face de montagem onde a roda é parafusada, um diâmetro piloto que centraliza a roda, uma circunferência de parafusos e um ou dois furos de rolamento que precisam ficar alinhados entre si. Cubos de caminhão pesado acrescentam um assento para tambor ou disco de freio; cubos de reboque acrescentam um segundo assento de rolamento e um furo de retentor; cubos pequenos para veículos utilitários costumam ser a versão mais simples do mesmo projeto.
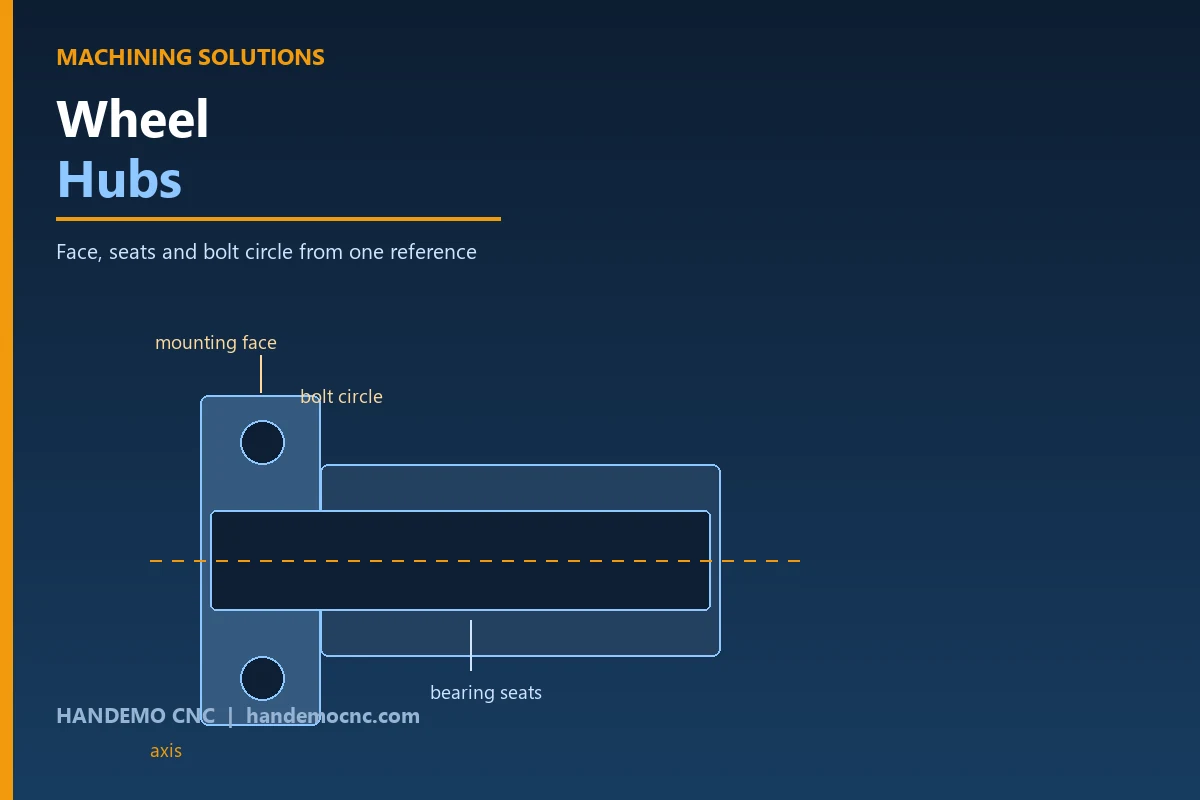
O que a peça precisa fazer
Os recursos de um cubo têm requisitos diferentes, e é por isso que o processo precisa ser planejado em vez de improvisado. Uma face plana, mas inclinada em relação ao eixo do rolamento, vai apertar a roda torta, e o motorista sente isso como vibração em vez de ver como uma medição.
A face de montagem fecha a junta com a roda
A face de montagem é a superfície onde a roda se apoia. Ela precisa ser plana e precisa ser perpendicular ao eixo do rolamento, porque essas duas condições juntas decidem se a roda gira sem desvio. Um cubo acabado com a face e os furos vindo de setups diferentes ainda pode medir plano e ainda medir redondo, e ainda assim colocar a roda levemente fora de esquadro. Essa é a falha que aparece como uma roda que precisa ser reapertada duas vezes antes de assentar.
Os assentos de rolamento são a parte que realmente importa
Um cubo normalmente carrega dois assentos de rolamento no mesmo eixo, seja dois cones de rolo cônico em um cubo de caminhão, seja um par de assentos de esferas ou rolos em um mais leve. Os dois assentos precisam ser redondos ao longo do comprimento, e os dois precisam ser coaxiais entre si. Um assento levemente fora de redondeza ainda aceita o rolamento e ainda gira; também vai trabalhar quente e viver menos do que o desenho prometeu. A coaxialidade entre os dois assentos é um problema separado da redondeza, e é ela que o cliente mede quando um cubo volta.
A circunferência de parafusos é uma posição, não um conjunto de furos
Os prisioneiros ou furos de parafuso da roda são posicionados em uma circunferência primitiva em relação ao eixo do rolamento, e o padrão no seu cubo precisa casar com o padrão na roda, que foi feita em outro lugar. A posição angular do padrão, não só o diâmetro do furo, é o que decide se a roda entra sem alargar os furos no local. É também aqui que as oficinas perdem dinheiro em silêncio, porque um padrão furado a partir de um dispositivo que é apertado e solto o dia inteiro não volta ao mesmo lugar toda vez.
Deixe a face e os assentos no mesmo eixo
Quase toda oficina que faz cubos já tem as duas capacidades de que a peça precisa. Um torno faz os assentos de rolamento, o diâmetro piloto e a face de montagem em um eixo. Um centro de usinagem fura a circunferência de parafusos e usina qualquer assento ou bolsão no flange. A decisão real não é qual máquina consegue fazer o trabalho — as duas alcançam tudo se você deixar — é qual máquina segura a referência enquanto a outra corta.
Acabe os assentos e a face no mesmo setup
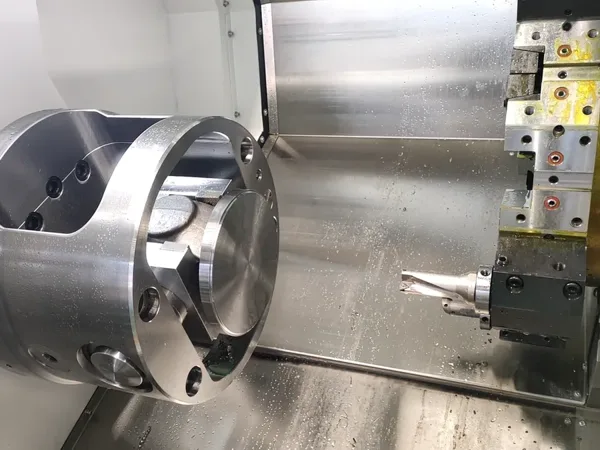
O hábito mais útil é acabar os assentos de rolamento e a face de montagem a partir do mesmo fuso na mesma operação. Quando os dois saem de um setup de torneamento, a perpendicularidade entre face e eixo é produzida pela geometria da máquina em vez de ser restabelecida pelo operador, e nada pode derivar entre eles. Para a maioria dos cubos um torno CNC de barramento inclinado faz isso com folga, e cubos longos ou pesados são rodados com luneta ou contra-ponto para a peça ficar apoiada enquanto a face e o assento distante são cortados.
Depois coloque o padrão onde o furo manda
O padrão de parafusos é onde o processo se sustenta ou não. Furar os furos em uma segunda operação a partir de um dispositivo é adequado, desde que esse dispositivo reproduza a mesma posição angular em cada peça. Em um dispositivo que é carregado e descarregado o turno inteiro, isso não acontece, e o erro é invisível na peça até o cliente montar uma roda. A alternativa é transformar o padrão em uma posição programada em vez de física: localizar a peça pelo furo acabado e deixar o comando posicionar os furos. É o mesmo argumento que decide a rota em outras peças automotivas, e nos cubos importa mais porque o cliente monta uma roda no resultado em vez de medi-lo antes.
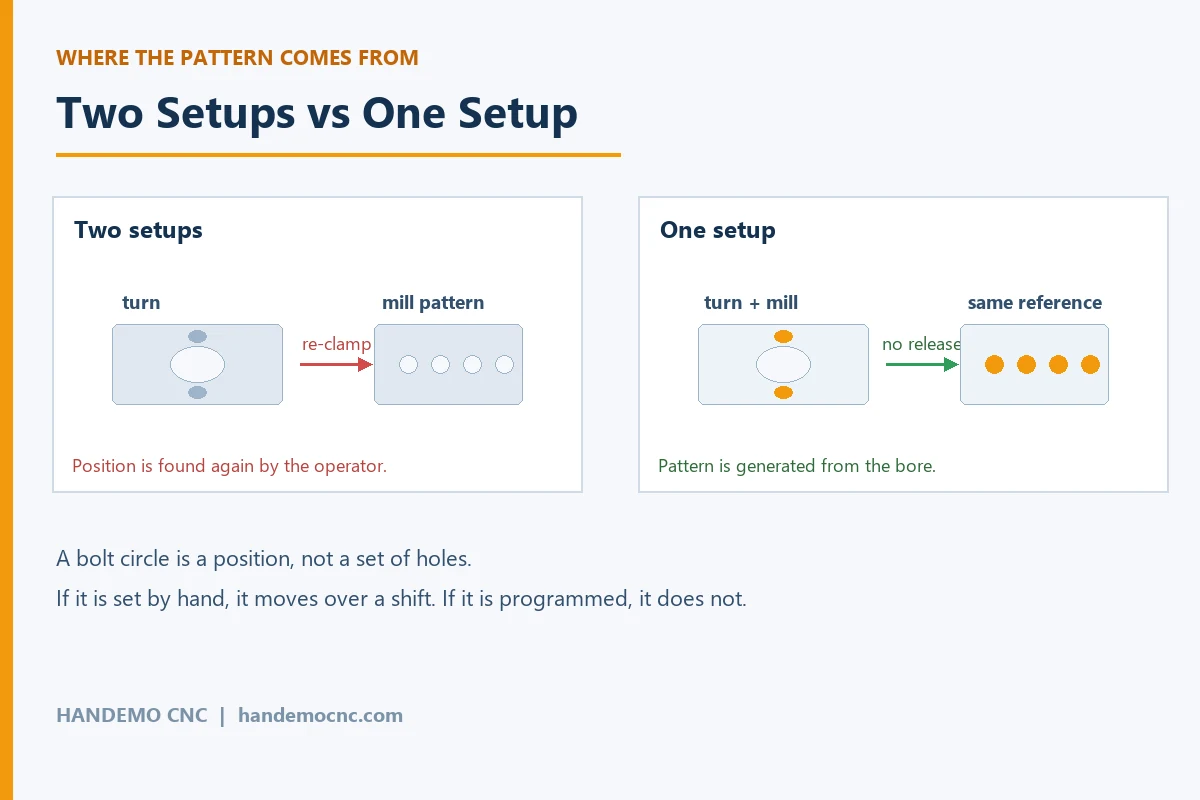
Um setup contra dois: onde as oficinas perdem o cubo
Duas operações não são o inimigo. Uma operação de torneamento seguida de uma operação de fresamento é uma forma normal e eficiente de fazer um cubo, e muitas oficinas rodam exatamente isso e obtêm boas peças. O que quebra é a terceira operação, o segundo reapertar dentro da segunda operação, ou o hábito de virar a peça para limpar a face traseira e depois voltar à frente.
Cada reapertar redefine onde a peça está. A maioria das oficinas lida com isso trabalhando a partir de um datum comprovado — o furo acabado, um colar retificado, a face de montagem — e deixando material suficiente para que os passes de acabamento removam o que o aperto fez. Isso funciona, e é a resposta certa para um cubo fundido pesado. Deixa de funcionar quando o cubo é fino, quando o flange é grande em relação ao corpo, ou quando a parede entre o furo e o exterior é fina o bastante para a pressão de aperto movê-la. Nesses casos a peça volta após soltar e o último corte foi dado em uma forma que não existe mais — a causa clássica do assento que mede redondo na máquina e aperta o rolamento na bancada.
Uma máquina de torneamento e fresamento ou um torno com eixo Y e ferramenta acionada muda essa aritmética. O cubo entra uma vez, os assentos, o piloto e a face de montagem são torneados no fuso principal, e a circunferência de parafusos e qualquer bolsão no flange são usinados sem soltar a peça. O padrão é então gerado a partir do mesmo furo que vai carregar o rolamento, então os dois não podem discordar. Para uma família de cubos com circunferência de parafusos mais um colar usinado, ou com recursos nas duas faces, isso costuma ser a diferença entre um processo que segura e um processo que precisa ser cuidado. Uma máquina de torneamento e fresamento não é necessária para todo cubo, mas para uma família que vive derivando ela elimina a questão inteira.
Tornear cubos pesados no torno
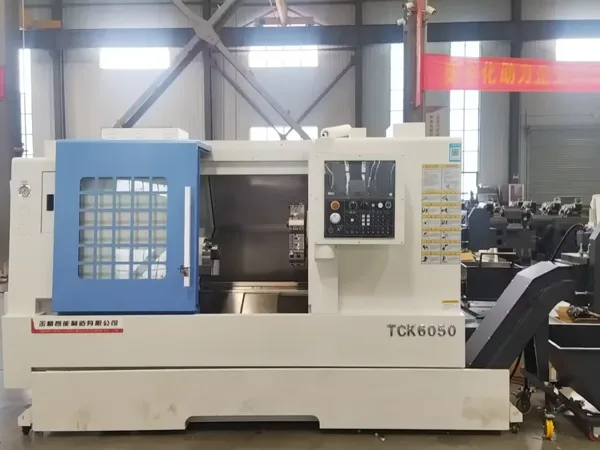
Em um torno de barramento inclinado para serviço pesado, o trabalho é sobretudo apoio e calor. Um cubo de caminhão é curto e largo, o que significa balanço pequeno com a maior parte da massa fora das castanhas, e cortes interrompidos em volta de bossas fundidas são comuns. Algumas coisas importam mais que outras.
- Apoie a peça corretamente. Um flange grande pendurado na placa quer luneta ou contra-ponto, especialmente no primeiro desbaste enquanto a fundição ainda está desbalanceada.
- Desbaste fundo o suficiente para sair da casca de fundição em um ou dois passes. Raspar a superfície de uma peça fundida ou cortada a chama endurece a ferramenta e desperdiça um inserto.
- Mandrile com a barra maior que o assento permite, e mantenha a barra curta. A rigidez aqui decide o acabamento e a vida do inserto muito mais que a rotação do fuso.
- Acabe os assentos e a face de montagem na mesma sequência, com a peça ainda apoiada, para nada precisar ser restabelecido depois.
- Para um cubo de parede fina, faça os passes de acabamento com pressão de aperto leve. Uma peça apertada forte acaba redonda e solta oval.
Os modelos de torno usados para esta família se dividem por tamanho, não por tecnologia. Um torno de barramento inclinado de uso geral cobre os cubos pequenos e médios de carros de passeio e utilitários, enquanto os modelos pesados pegam os cubos de caminhão, reboque e agrícolas grandes ou pesados demais para uma máquina padrão. A regra prática é dimensionar pelo maior diâmetro de giro e pelo furo mais longo da família que você espera, não pela peça média, porque o dia em que você precisa dessa capacidade é o dia em que chega o pedido.
Quando o cubo é quadrado demais para o torno
Alguns cubos cruzam a linha. Um cubo com recursos usinados nas duas faces, um cubo combinado com adaptador de disco de freio, uma fundição tipo caixa com padrão de parafusos e almofadas de montagem em mais de um lado — esses são trabalhos de fresamento com um recurso mandrilado dentro, não trabalhos de torneamento com furos.
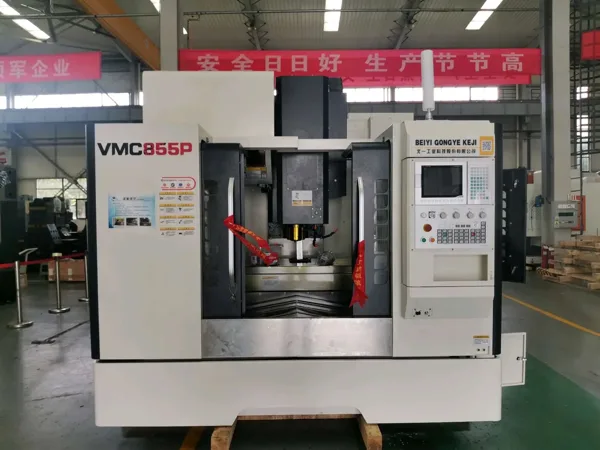
Para esse grupo um centro de usinagem horizontal faz sentido por um motivo que não tem nada a ver com potência do fuso: a peça fica sobre uma face e pode ser alcançada por vários lados sem ser virada à mão, e a face oposta é alcançada indexando a mesa. O furo, as almofadas e o padrão podem então ser tirados de uma estação e de um sistema de coordenadas, o que elimina o reapertar manual que causa a maior parte da variação. É o mesmo raciocínio que se aplica ao escolher um centro de usinagem para peças tipo caixa e carcaça, e cubos com uma segunda face usinada caem na mesma categoria.
Materiais e notas de corte
A maioria dos cubos é fundida ou forjada. Ferro nodular e aço fundido são tolerantes à usinagem: o material quebra o cavaco, mantém um acabamento fino e não encrua, e o único custo real é a organização, mantendo a poeira fora das guias e do tanque de fluido de corte. Cubos de aço forjado não têm casca de fundição, mas trazem cortes interrompidos e um material mais tenaz; isso normalmente é uma decisão de ferramenta, não de máquina.
Cubos e suportes de cubo em alumínio são comuns em veículos leves e são o problema oposto: macios, pegajosos e propensos a cavacos soldando na aresta de corte se a ferramenta esfregar em vez de cortar. Eles querem folga, velocidade e volume de fluido de corte, e querem uma abordagem diferente de fixação, porque o alumínio se move sob pressão ainda mais facilmente que o ferro fundido. Em todos esses casos, a operação de mandrilar é a que decide o resultado, então o inserto e a barra importam mais que o número do modelo na máquina.
Uma nota específica de cubos: a face de montagem costuma ser a superfície que a inspeção do cliente vai usar, e é também a superfície mais provável de ser amassada no manuseio entre operações. Cobrir a face acabada, ou acabá-la por último, é mais barato que retrabalhar uma peça que está pronta em tudo o resto. Oficinas que rodam essa família com regularidade e mantêm a família inteira em um processo de peças tipo carcaça costumam achar que o segundo, o terceiro e o décimo trabalho vão melhor que o primeiro, porque o dispositivo e a sequência já estão assentados.
Consistência ao longo do lote
Espera-se que cada cubo de um lote seja intercambiável com qualquer outro, e essa expectativa é definida pela linha de montagem do veículo, não pelo desenho. Os hábitos que a protegem são banais, mas precisam ser seguidos em cada peça, não só na primeira.
- Mantenha o datum igual ao longo do lote. Se a primeira peça é acertada pelo furo acabado, a última também deve ser.
- Verifique a primeira peça do turno, não só a primeira do pedido. Um dispositivo reapertado deriva ao longo de um turno mesmo que nada tenha sido ajustado.
- Observe a barra de mandrilar em vez de contar peças. A medida do assento se move devagar por um tempo, e depois se move rápido.
- Registre o setup da família de peças. O próximo pedido costuma ser o mesmo cubo com outra circunferência de parafusos, e o setup é a parte cara do trabalho.
Perguntas frequentes
Um cubo de roda pode ser usinado só no torno?
Sim, se a circunferência de parafusos puder ser furada na mesma máquina ou em uma furadeira com um dispositivo que reproduza a posição toda vez. Tornear os assentos, o diâmetro piloto e a face de montagem no torno é a rota natural, e produz a perpendicularidade entre face e eixo de graça. O risco está sempre na segunda operação para o padrão.
Devo usar uma máquina de torneamento e fresamento ou um centro de usinagem para a circunferência de parafusos?
Um centro de usinagem costuma ser a resposta de menor custo quando o cubo é grande, quadrado ou tem recursos em mais de uma face. Uma máquina de torneamento e fresamento é a resposta melhor quando o padrão de furos e os assentos de rolamento precisam ser mantidos um em relação ao outro e a peça corre risco de se mover ao ser reapertada.
O que faz um cubo de roda esquentar ou vibrar depois da montagem?
Na maioria dos casos não é o rolamento. Uma face de montagem que não é perpendicular ao eixo inclina a roda quando as porcas são apertadas, e um assento que soltou oval após o desaperto vai apertar a capa externa. Os dois vêm do processo, não do desenho da peça.
Como escolho o tamanho do torno para uma família de cubos?
Dimensione pelo maior diâmetro de giro, pelo furo mais longo e pela peça mais pesada da família, depois confira se a máquina ainda tem faixa de rotação suficiente para as peças menores. Comprar pelo tamanho médio deixa você recusando trabalho duas vezes por ano.
Ferro fundido é mais difícil de usinar que alumínio em cubos?
Não, o ferro fundido em geral é mais fácil — ele quebra o cavaco limpo e aceita um bom acabamento, e é por isso que tantos cubos são fundidos. O alumínio é mais macio, mas mais pegajoso, e se deforma mais sob pressão de aperto, então os dispositivos e os dados de corte exigem mais cuidado.
Trabalhando com uma família de cubos?
Se você está cotando uma família de cubos de roda e quer saber qual setup segura ao longo do lote, envie o desenho ou uma foto da peça com a quantidade e o material. Voltamos com uma rota de processo e uma recomendação de máquina dimensionada para as peças que você realmente roda.
Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Você também pode enviar seu desenho e receber de volta um plano de usinagem e um orçamento da nossa equipe de processo.