Usinagem de munhão de direção: referência
Pergunte a um operador de usinagem qual peça automotiva é a mais difícil de fixar e a resposta raramente é o bloco do motor ou o cabeçote. É o munhão de direção (steering knuckle). Ele não é redondo, então a placa não tem onde agarrar. Também não é um bloco limpo e retangular, então a morsa não tem superfície plana para apoiar. E os dois recursos que decidem se o carro vai andar reto — o furo do amortecedor em cima e o furo do cubo embaixo — precisam ficar alinhados entre si e com a face de montagem do freio antes de a roda ser instalada. Erre na fixação e a peça ainda passa na inspeção de bancada, e depois puxa na máquina de alinhamento.
Este é o terceiro artigo da nossa série sobre soluções de usinagem CNC para peças específicas. Aqui tratamos dos munhões de direção, dos corpos de eixo-árvore e das pequenas peças torneadas que os acompanham: o que a peça realmente é, por que a fixação importa mais que a rotação do eixo-árvore e quais máquinas realmente servem para o trabalho.
O que é, de fato, um munhão de direção
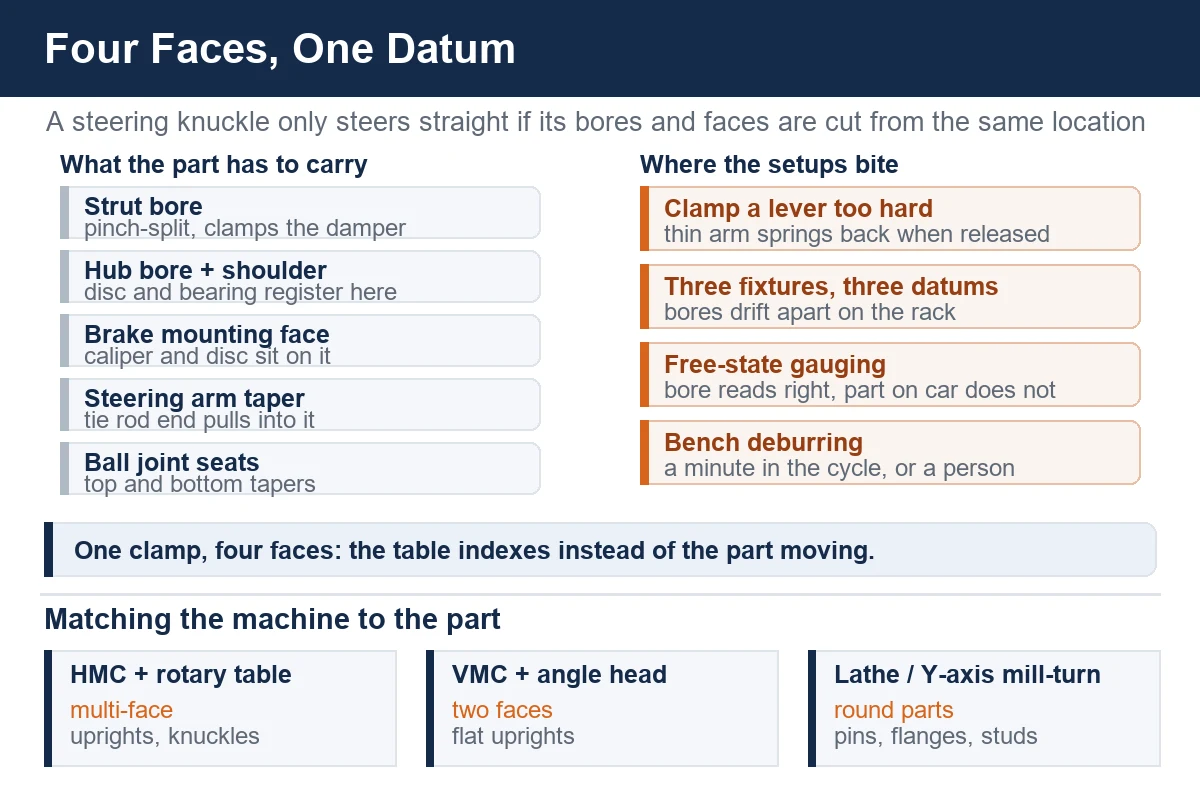
Um munhão de direção (também chamado de corpo de eixo-árvore, porta-cubo ou montante) é a junção entre a suspensão e a roda. Em uma dianteira McPherson ele carrega o amortecedor em cima, a junta esférica e o braço da barra de direção na lateral, e o cubo e a pinça de freio embaixo. Em um carro com duplo triângulo é um montante mais alto, com junta esférica superior e inferior em vez do grampo do amortecedor.
A forma é o que torna a peça difícil. Um munhão é uma peça fundida ou forjada com três ou quatro regiões funcionais que apontam para direções diferentes:
- um furo de amortecedor vertical ou quase vertical, muitas vezes fendido para que um parafuso de aperto comprima o corpo do amortecedor
- um furo de cubo com ressalto e uma face de montagem do freio ao redor
- um braço de direção com furo cônico para o terminal da barra
- um ou dois assentos de junta esférica, às vezes também em cones
Nenhum desses recursos pode ser usinado em linha reta a partir do outro, e esse é todo o problema. Em um centro de usinagem vertical, cada face significa um novo dispositivo e uma nova referência. Em uma máquina horizontal com mesa rotativa, a peça pode ficar onde foi fixada enquanto a mesa indexa, e é por isso que munhões e peças semelhantes de direção e suspensão costumam ser trabalho de máquina horizontal.
Materiais que você vai encontrar
O material define a ferramenta e a fixação, e não o contrário:
Ferro fundido nodular (dúctil)
Ainda é o padrão para munhões em volume. Funde perto da forma final, usina bem e amortece vibração. A casca é abrasiva e muitas vezes dura, então o primeiro passe corta carepa e o segundo corta ferro. Como é uma peça fundida fina, em forma de braço, a força de fixação é o inimigo: aperte e os furos se movem. A maior parte do refugo de munhões em uma fundição de ferro nodular é erro de fixação, não erro de ferramenta.
Aço fundido ou forjado
Usado em veículos mais pesados e aplicações de desempenho. Munhões forjados têm grão mais fechado e casca mais dura. Desgastam mais as pastilhas e cortam mais devagar, mas mantêm melhor a forma e toleram uma fixação mais firme.
Alumínio (A356, 6082 e similares)
Comum em carros de passeio onde a massa não suspensa importa. Leve, corte rápido, mas macio o bastante para que uma fixação descuidada deixe marca e uma ferramenta cega espalhe material em vez de cortar. Munhões de alumínio normalmente pedem mais pontos de fixação, mais leves, em vez de menos pontos pesados.
Usinar o munhão: para onde vai o tempo
A primeira montagem decide a peça
Um munhão só funciona se o furo do amortecedor, o furo do cubo e a face do freio concordarem. Toda oficina que já brigou com uma dessas aprendeu a mesma lição: escolha a referência que o veículo realmente usa. Na maioria dos munhões isso significa que o furo do cubo e a face de montagem do freio são usinados a partir da mesma localização na mesma fixação, porque o disco e a pinça se registram ali e tudo o que vem depois é medido a partir dali.
O caminho prático é fixar a peça pelas próprias bossas e pastilhas de montagem — as superfícies com que o munhão é parafusado ao carro — e usinar o furo do cubo, a face do freio, os furos da pinça e o furo do amortecedor a partir dessa fixação enquanto a mesa gira. Isso é um centro de usinagem horizontal com mesa de eixo B fazendo o trabalho de três ou quatro dispositivos separados.
Fixar sem distorcer
Um munhão é uma alavanca, não um bloco. Dois grampos pesados em um braço fino vão entortá-lo, cortar reto, e deixar a peça voltar quando o grampo for solto. A resposta usual é uma distribuição mais ampla de grampos mais leves, apoiados em pastilhas usinadas em vez de na fundição bruta, com as pastilhas de apoio preparadas em uma operação anterior e barata. Em montantes finos de alumínio isso importa ainda mais do que em ferro.
O furo do amortecedor e a fenda de aperto
A maioria dos furos de amortecedor é fendida, com um parafuso de aperto que comprime o amortecedor. Essa fenda muda o comportamento do furo quando o parafuso é torquiado, então o recurso a preservar é o furo na condição apertada, não o furo solto. Faça o mandrilamento na condição apertada se o cliente mede a peça no carro.
Cone, cone, cone
O terminal da barra de direção e as juntas esféricas assentam em furos cônicos. Um cone não é furado e alargado a olho; ele é cortado com ferramenta cônica ou interpolado com ferramenta de perfil, e precisa ser verificado pela profundidade de assentamento, não apenas pela superfície de apoio. O ângulo é o que transmite carga, e a profundidade é o que permite ao pino subir firme.
Rebarbação no ciclo
Um munhão tem muitas arestas que o mecânico do dono do carro vai encontrar com a mão nua. Chanfrar os furos e as bocas dos cones dentro do ciclo acrescenta um minuto; fazer no bancada acrescenta uma pessoa. Em uma máquina horizontal com trocador de paletes e algumas ferramentas de rebarbação no magazine, a peça sai pronta para medir.
Quais máquinas servem para munhões e corpos de eixo-árvore
A resposta honesta depende do volume e de quantas faces a peça tem. Um guia aproximado:
Centros de usinagem horizontais
Para o munhão de várias faces e volume médio a alto, uma máquina horizontal com mesa rotativa é o encaixe natural. O HMC630-DT cobre montantes pequenos e médios, e o maior HMC800-DT atende munhões de caminhão e serviço pesado, onde a fundição é grande demais para girar confortavelmente em uma mesa 630. O ponto da horizontal não é o eixo-árvore; é que a mesa indexa e a peça nunca se move.
Centros de usinagem verticais
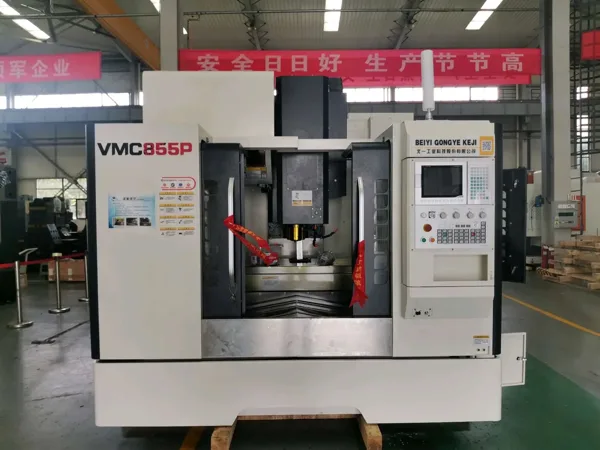
Onde o volume é menor, ou o munhão é um montante mais plano com apenas duas faces, uma máquina vertical faz o serviço com custo menor. Um VMC1160 com cabeçote angular e uma torre mantém o custo do dispositivo baixo. É um ponto de entrada sensato para uma oficina que está pegando o primeiro trabalho de munhão.
Máquinas de torneamento
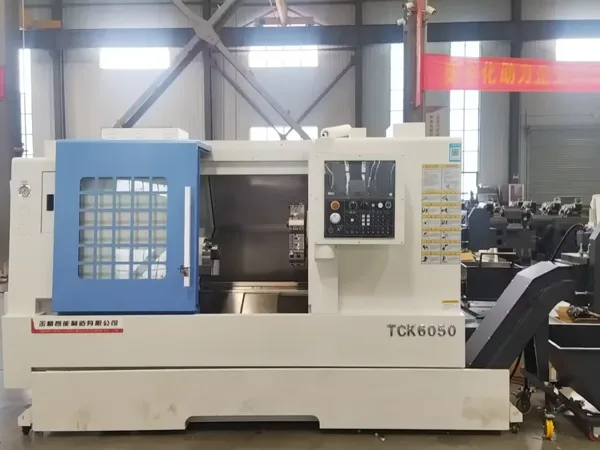
Não toda peça de direção ou suspensão precisa de fresamento. O flange do cubo, o munhão do eixo e os pequenos pinos torneados e pinos esféricos que acompanham um munhão são trabalho de torno. Um TCK6050 dá conta dos pinos e buchas menores, e onde a peça precisa de torneamento e também de furação transversal ou fresamento, um centro de torneamento-fresamento com eixo Y como o TCK2300B pega a peça inteira em uma fixação em vez de duas máquinas.
As peças pequenas merecem o mesmo cuidado
Os munhões levam a atenção, mas as peças a poucos centímetros decidem se o conjunto parece firme. Dois exemplos do próprio livro de pedidos da nossa oficina:
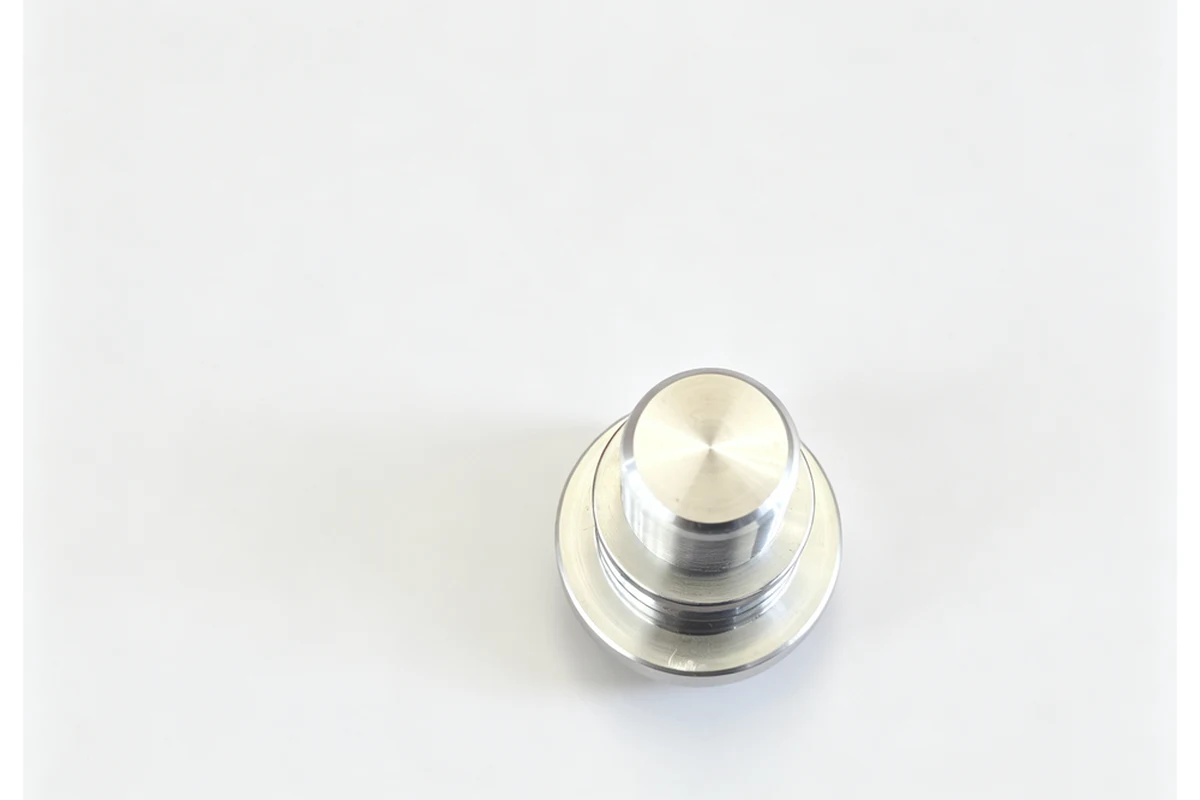
Um pino esférico é uma peça torneada pequena, com cabeça esférica, face de assentamento e canal para coifa ou anel de retenção. Torneado em um alimentador de barras, parece serviço de dois minutos. Fixado mal, a esfera sai fora de redondeza e a junta parece travada desde o primeiro quilômetro. Nas nossas próprias máquinas a esfera é torneada e a face de assentamento é cortada na mesma fixação, para que as duas permaneçam relacionadas.
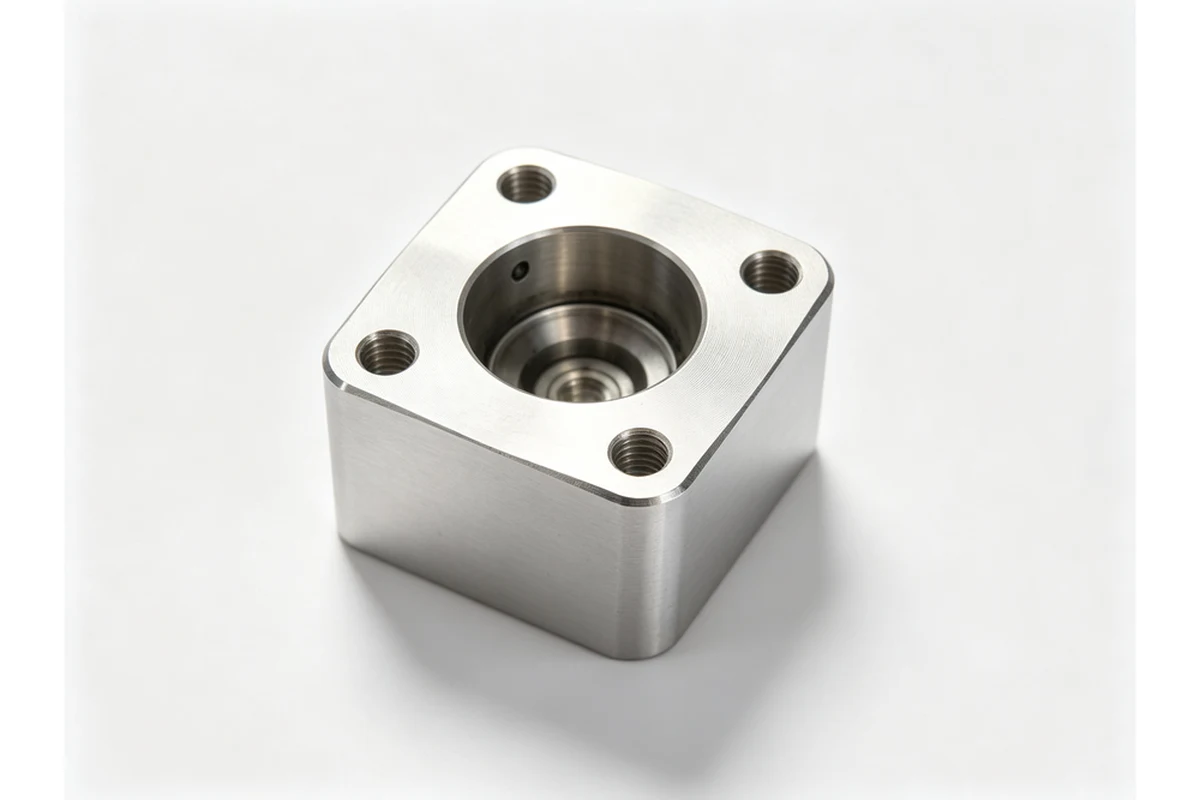
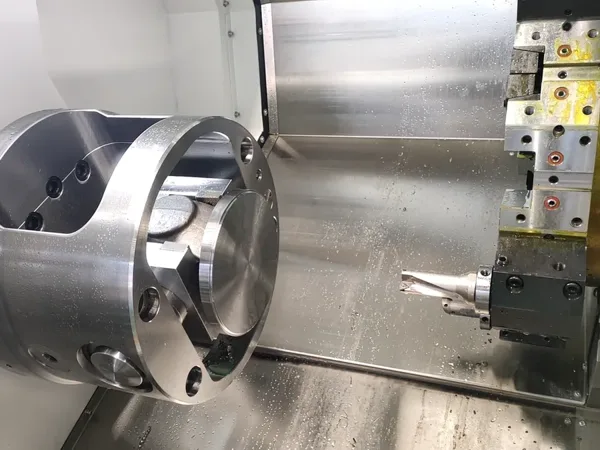
O mesmo vale para blocos de montagem e assentos de flange como o da imagem acima. Quatro furos de parafuso em padrão quadrado são fáceis; quatro furos que se alinham com o furo do meio, em uma peça parafusada firme a uma fundição, são uma questão de fazer os dois recursos a partir de uma referência com a peça fixada uma única vez.
Qualidade sem correr atrás de números que você não pode publicar
Duas coisas importam mais do que qualquer leitura isolada em um munhão:
Consistência ao longo do lote. Um munhão que mede bem na primeira peça e deriva na quadringentésima é pior do que um que fica um pouco fora, mas fica ali toda vez. As táticas que mantêm um lote unido são chatas e eficazes: usinar a face de referência de leve e cedo, manter a força de fixação igual de peça para peça, trocar pastilhas por contagem em vez de por sensação, e medir contra o dispositivo, não contra uma peça solta.
Controle de processo em vez de controle de peça. Uma peça de direção é uma peça de segurança. As oficinas que vão bem com isso não colocam qualidade por inspeção; elas constroem o processo para que a mesma montagem produza a mesma peça, e então fazem amostragem e acompanham a tendência. Isso é uma decisão de dispositivo e de máquina muito antes de ser uma decisão de inspeção.
Onde a automação se encaixa
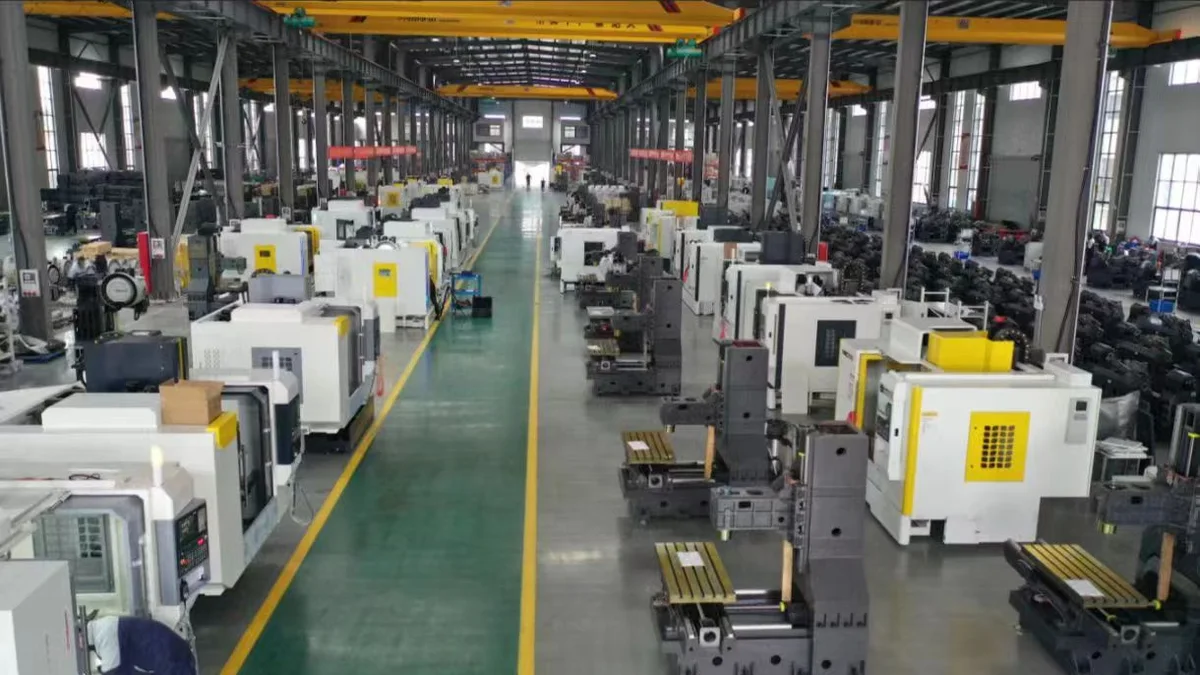
Peças de direção e suspensão são um ponto muito favorável para alimentação robótica de máquinas. As peças rodam em lotes estáveis, o ciclo é longo o bastante para justificar o carregamento, e o dispositivo é repetível. Uma célula de pórtico ou robô na frente de uma máquina horizontal permite que um operador rode várias máquinas, e elimina a única variável que o humano ainda introduz: a força de fixação. O robô carrega nas mesmas pastilhas, na mesma ordem, a cada ciclo.
O que nos enviar
Se você está cotando um munhão, um montante ou um corpo de eixo-árvore, os pontos de partida úteis são o desenho com as referências indicadas, o material e o volume anual. Se você não tem certeza de qual classe de máquina a peça pede, essa é exatamente a pergunta a fazer antes de o dispositivo ser projetado. Nossa equipe resolve a fixação junto com o cliente primeiro e depois casa a máquina com ela.
O mesmo vale se você já tem a peça e quer um roteiro. Envie o desenho e voltamos com um processo sugerido, as máquinas para executá-lo e uma cotação.
Na maioria dos casos, um centro de usinagem horizontal com mesa rotativa, porque o munhão tem recursos em várias faces: o furo do amortecedor em cima, a fenda de aperto na lateral, o cone da junta esférica embaixo e os furos de parafuso da pinça. Fazer isso a partir de uma fixação preserva as relações entre eles, que é todo o problema da peça. Uma máquina vertical dá conta se as quantidades são pequenas e o dispositivo pode ser indexado sem perder a referência. Quase sempre é força de fixação, não a barra de mandrilar. Um munhão é uma fundição ou forjado de parede fina, e um dispositivo que fecha no diâmetro externo vai deformar o furo quando os grampos soltarem. Apoie a peça na face de referência, fixe de leve sobre uma pastilha e acabe o furo com a pressão de fixação que você vai usar em produção, não uma mais pesada para desbaste. Muda o sobremetal e a estabilidade, não a sequência. Fundidos de ferro nodular usinam livremente mas se movem quando a casca é cortada, então a face de referência precisa ser usinada cedo e reverificada. Forjados em aço mantêm melhor a forma mas tomam mais tempo de desbaste e pedem um pensamento sobre alívio de tensões antes dos passes de acabamento. Munhões de alumínio são outro trabalho ainda, principalmente porque o cone e o furo querem ferramenta afiada, de ângulo de saída alto. Os dois recursos têm de sair da mesma referência na mesma montagem, senão o alinhamento depende de quão bem o dispositivo repete. Isso significa mandrilar o furo do amortecedor, cortar o cone e furar os furos da pinça sem soltar a peça, e tocar de leve na face de referência antes dos passes de acabamento. Sim, e combina muito bem com eles. Peças de direção rodam em lotes estáveis com ciclo longo o bastante para justificar o carregamento, e o dispositivo é repetível. Um carregador de pórtico ou robô na frente de uma máquina horizontal também elimina a variável que o operador ainda introduz, que é a força de fixação - o robô carrega nas mesmas pastilhas, na mesma ordem, a cada ciclo. Fale com a Handemo CNC | Email: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038Perguntas que recebemos sobre munhões de direção
Um munhão de direção deve ser usinado em máquina horizontal ou vertical?
Por que o furo do amortecedor fica fora de redondeza depois da usinagem?
Aço fundido ou forjado muda o processo?
Como manter o cone da junta esférica e o furo do amortecedor alinhados?
É possível usinar munhões em uma célula robótica?
Leitura relacionada: Usinagem CNC de caixas de mancal com flange, Usinagem CNC de eixos excêntricos e um guia de aplicação para usinar peças automotivas. Se preferir enviar o desenho direto, use nossa página de envio de desenho.