CNC Usinagem de Discos de Freio: Processo e Máquinas
A consulta raramente chega de uma fábrica de automóveis. Vem de uma oficina que reconstrói caminhões e ônibus, ou de um distribuidor que está cansado de esperar seis semanas por rotores que ficam empenados. A questão é sempre a mesma: podemos girar um disco que fica plano no cubo, se desgasta uniformemente na faixa de fricção e não balança o volante em velocidade. Todo o resto do processo segue esses três requisitos, e nenhum deles tem a ver com a rapidez com que a máquina pode cortar.
Este artigo analisa como os discos de freio e os cubos do tipo disco são realmente usinados: o que a peça deve fazer, os ferros e aços com os quais ela é feita, o suporte que impede que uma peça rasa se mova quando é cortada e as máquinas que colocaríamos no trabalho. Se o seu trabalho também abrange o lado do eixo e do cubo da montagem de canto, nossa nota sobre torneamento de eixos excêntricos e o guia de aplicação de peças automotivas mais amplo cobrem as operações vizinhas.
Por que é difícil usinar bem um disco
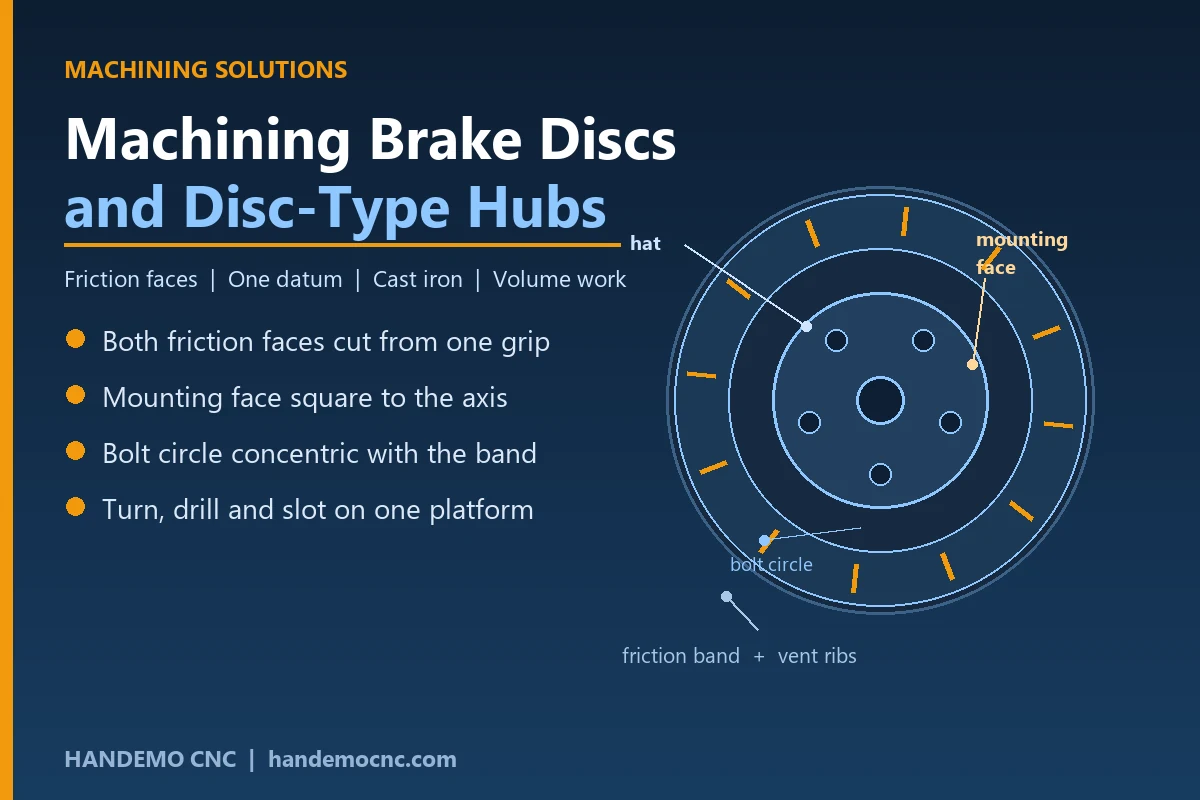
Um disco de freio é uma peça curta, larga e rasa, e quase toda dificuldade em fabricá-lo vem desse formato. Ele é fino em relação ao seu diâmetro, por isso desvia quando é agarrado com muita força e salta para trás quando as mandíbulas são liberadas. É ferro fundido, fácil de cortar, mas esconde areia e manchas duras logo abaixo da pele. E suas duas faces de atrito devem ficar paralelas uma à outra e em quadratura com a face de montagem, porque um disco ligeiramente fora do quadrado puxará a pinça para um lado e se desgastará de maneira desigual.
Os requisitos funcionais são curtos. A faixa de fricção deve ter espessura uniforme em todo o círculo. A face de montagem deve ser plana e quadrada ao eixo de rotação, pois é essa face que assenta o disco no cubo. O círculo do parafuso deve ficar concêntrico com a faixa de fricção. Para um disco ventilado, as nervuras internas devem sobreviver ao corte sem que as duas faces se fechem. Nada nessa lista é exótico, mas tudo depende de a peça ser segurada sem distorção enquanto é girada.
Materiais que você verá
A maioria dos rotores é de ferro fundido cinzento, e o grau é mais importante do que o nome sugere. O ferro cinzento comum maquina livremente e proporciona uma superfície de atrito estável, razão pela qual sobreviveu a um século de alternativas.Os ferros com maior teor de carbono resistem melhor ao ciclo térmico, mas produzem mais poeira e cavacos mais pegajosos, de modo que a geometria da ferramenta e o líquido refrigerante precisam mudar com eles.
- Ferro fundido cinza para rotores de carros de passeio e a maioria dos discos de caminhões
- Ferro fundido com alto teor de carbono ou liga para veículos pesados e aplicações de desempenho
- Chapéus de alumínio em discos de duas peças, geralmente aparafusados ou rebitados a um anel de fricção de ferro
- Ferros inoxidáveis e revestidos para resistência à corrosão em veículos que ficam parados por longos períodos
A condição de conversão decide sua primeira operação. Um rotor que chega perto da rede deixa apenas as faces e o círculo do parafuso para cortar, e o ciclo é curto. Um rotor fundido grosso deve ser enfrentado em ambos os lados e se moverá à medida que a película sai, de modo que a margem de usinagem deve sair uniformemente, em vez de em uma passagem pesada.
A rota do processo
Os discos são girados em duas operações, e a ordem é escolhida de forma que as faces mais importantes sejam cortadas por último, com uma pegada estável.
Primeira Operação: Chapéu e Rosto de Montagem
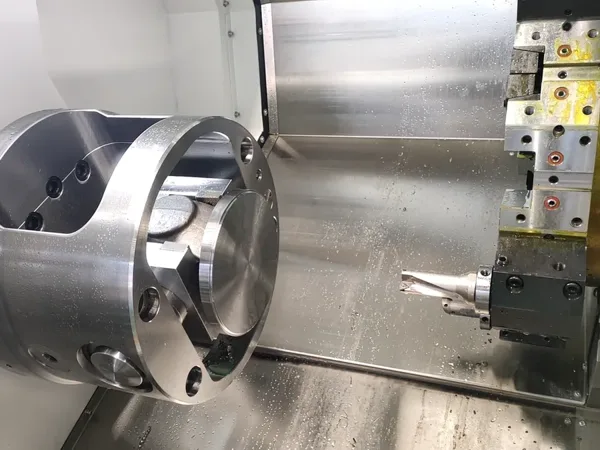
O disco é preso na parte externa do chapéu ou no furo, e a face de montagem mais o diâmetro externo do chapéu são girados na mesma fixação. Isso cria o ponto de referência a partir do qual cada corte posterior é medido, por isso vale a pena fazer um corte leve e uma passagem de acabamento em vez de perseguir o tempo do ciclo na primeira operação.
Segunda operação: ambas as faces de fricção em uma só garra
Aqui o disco é fixado na face de montagem que acabou de ser dada, e as duas faces de fricção são giradas em um único ajuste. Esta é a etapa que decide se o rotor balança. Se as duas faces forem cortadas com a peça recolocada entre elas, a espessura variará ao redor do círculo e o cliente sentirá através do pedal. Cortar ambas as faces de uma alça mantém-nas paralelas pela geometria, em vez de por refixação.
Perfuração, Ranhura e Balanceamento
O círculo do parafuso, os parafusos de retenção e quaisquer furos cruzados seguem, geralmente após o acabamento das faces, para que a rebarba de perfuração não acabe sob a face acabada. Os rotores ranhurados são fresados com uma pequena fresa seguindo o contorno da ranhura. O equilíbrio é o último passo: um corte raso na borda externa ou alguns bolsos perfurados retiram o lado pesado e, em um disco ventilado, as costelas devem ser deixadas em paz enquanto isso acontece.
Workholding é onde o projeto é conquistado
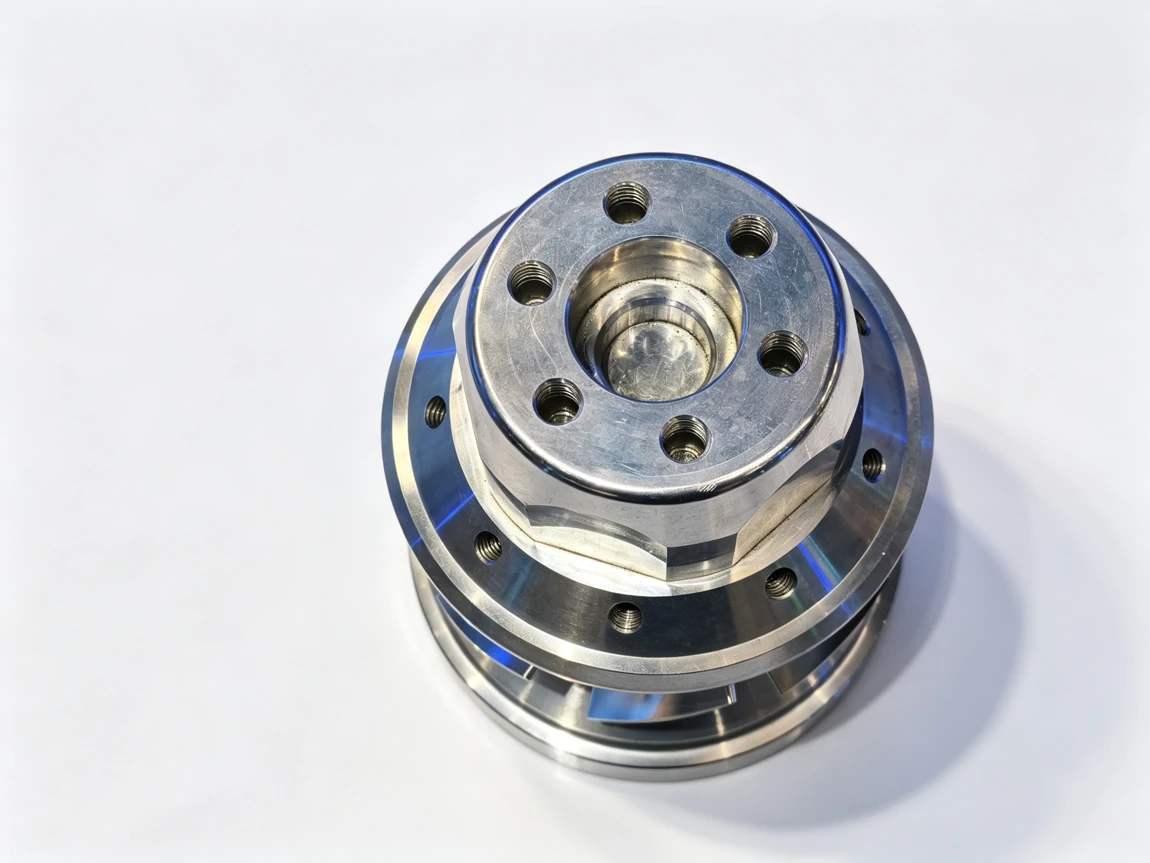
Segure com muita força e o disco salta quando as mandíbulas se abrem. Segure com muita leveza e o corte interrompido nas costelas de ventilação irá movê-lo. Três hábitos eliminam a maior parte do risco.
Usine mandíbulas macias de acordo com o diâmetro do lote, para que o contato seja espalhado ao redor do furo em vez de concentrado em três pontos.Mantenha a pressão de fixação tão baixa quanto o corte permitir e faça o passe de acabamento com leve profundidade para que a peça não seja empurrada para longe da ferramenta. E para discos perfurados ou ranhurados, apoie a parte inferior da cinta de fricção com uma placa de apoio para que o cortador não pressione a cinta para baixo no espaço entre as mandíbulas.
Discos de duas peças adicionam um passo. O chapéu de alumínio geralmente é usinado primeiro e o anel de ferro é acabado para combinar com ele, para que o par possa ser aparafusado e verificado como um conjunto antes do balanceamento. Gire ambas as peças no mesmo ponto de referência e a montagem chegará à estação de balanceamento mais perto de acertar na primeira vez.
Máquinas que orçaríamos para este trabalho
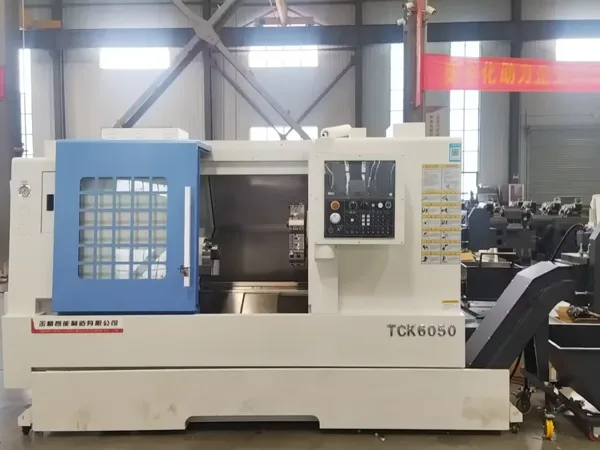
O trabalho com disco é um trabalho de torneamento com uma pequena quantidade de fresamento anexado, portanto, o ponto de partida em nossa linha é um torno que pode segurar uma peça larga e rasa em um mandril sem lutar contra ela. Os tornos de base inclinada são construídos exatamente para isso, e o TCK70 cobre os tamanhos comuns de automóveis de passageiros e comerciais leves. Para discos maiores de caminhões e ônibus, onde o diâmetro e o peso da peça fundida aumentam, o TCK6350B tem a base e o eixo para o trabalho.
Onde o disco também precisa do círculo do parafuso, dos furos dos parafusos e das ranhuras no mesmo ciclo, um torno com ferramenta motorizada elimina uma segunda fixação e o risco de concentricidade que a acompanha. As máquinas de torre motorizada na faixa de fresamento-torneamento fazem o torneamento e a perfuração em uma plataforma, e a TCK6050SY vai um passo além: o segundo fuso assume a peça após as faces são girados, finaliza a extremidade do chapéu e o operador nunca precisa redefinir o disco manualmente.
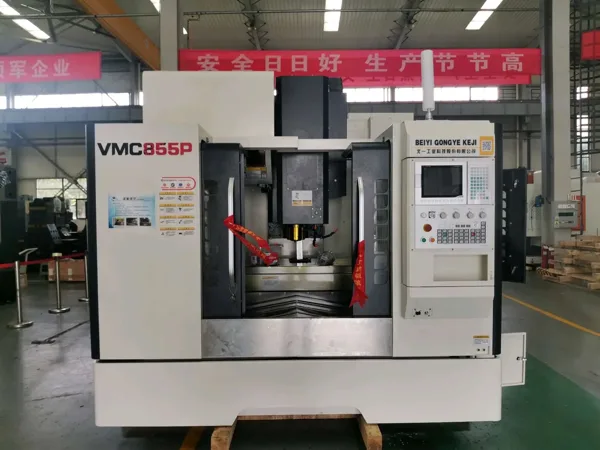
Se o seu mix de produtos se inclina para rotores com fenda e perfuração cruzada em pequenos lotes, um centro de usinagem vertical com uma mesa rotativa pode executar os padrões de furos como uma célula dedicada ao lado dos tornos, e o VMC1160 possui a mesa para um acessório contendo quatro discos por vez.Montagens de duas peças com um chapéu de alumínio complexo assentam melhor em uma plataforma de cinco eixos, porque os recursos angulares e de deslocamento do chapéu são finalizados sem mover a peça; a HTMC800T é a máquina que revisaríamos para essa família.
Executando a célula no volume
A produção de rotores é um negócio de volume, e a oficina que ganha é aquela que mantém o fuso girando. Isso geralmente significa um alimentador de barras ou tarugos onde a peça começa como uma fundição em um palete, ou um carregador de pórtico onde os discos são pesados o suficiente para que levantá-los manualmente retarda o ciclo. Nosso grupo de automação cria ambos, e a regra prática é simples: automatize o trabalho que já funciona bem, não aquele que ainda precisa de correção do processo.
A vida útil da ferramenta em ferro fundido é estável, o que facilita o planejamento de uma mudança programada em vez de cortar até falhar. O líquido refrigerante deve ser abundante e direcionado para a face e não para a borda, porque os cavacos de ferro fundido são pesados, abrasivos e não se limpam sozinhos. E como as faces de fricção são a superfície que o cliente vê e sente, mantenha uma estação de lavagem e inspeção limpa no final da célula. Um rotor que esteja geometricamente correto, mas que tenha uma rebarba no círculo do parafuso, retornará.
Como abordaríamos suas peças
Envie-nos o desenho, a quantidade anual e a condição de fundição, e retornaremos com a sequência de operação, a fixação e a máquina de nossa linha que realiza o ciclo. Handemo fabrica máquinas-ferramentas desde 2008 e fornece compradores em mais de 150 países a partir de uma fábrica de 220.000 m², por isso preferimos dizer quais discos devem ficar em um torno de duas operações do que vender uma célula que não se adapta ao volume.
Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Usinagem de peças de paredes finas | CNC Usinagem de caixas de rolamentos de flange | CNC Torno vs Fresamento: Como escolher | CNC Máquinas para fabricação de peças automotivas