CNC Usinagem de Impulsores: Processos e Máquinas
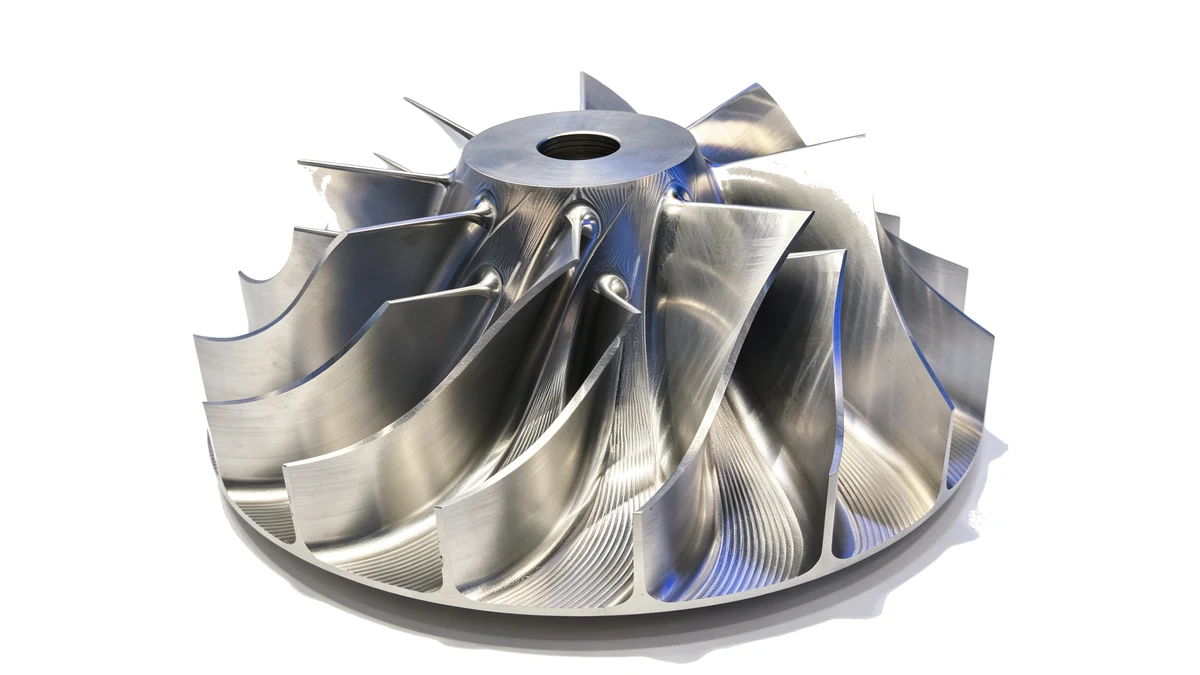
Há um tipo particular de pergunta que surge como uma fotografia e uma frase: este é o impulsor, você pode usiná-lo? A fotografia é quase sempre tirada sobre um banco, à luz do dia, um pouco acima, e mostra uma parte que parece uma flor de metal com as lâminas abertas. A frase quase sempre é sobre o fim, ou sobre uma lâmina que continua se movendo quando é medida.
Os impulsores são um daqueles trabalhos em que o formato não é a parte mais difícil. Afinal, uma lâmina é apenas uma curva com espessura. O difícil é que cada lâmina é fina, sem suporte na ponta e conectada a um cubo que deve ser cortado na mesma configuração. O impulsor da foto abaixo saiu de uma máquina em nossa própria oficina após a passagem de acabamento, e vale a pena mostrar que nada nele foi polido posteriormente. As superfícies de fluxo estão como foram cortadas.
Por que um impulsor não é apenas uma peça fresada
Veja o que o cortador realmente tem que fazer. À medida que a ferramenta desce pela lâmina, o corte é interrompido duas vezes por passagem, a ferramenta se projeta o suficiente para cantar e a parede atrás dela é fina o suficiente para desviar em vez de ser cortada. Em seguida, ele se move para a próxima lâmina, e para a próxima, até voltar. No momento em que a última lâmina é concluída, a peça já foi carregada e descarregada pelas forças de corte muitas vezes.
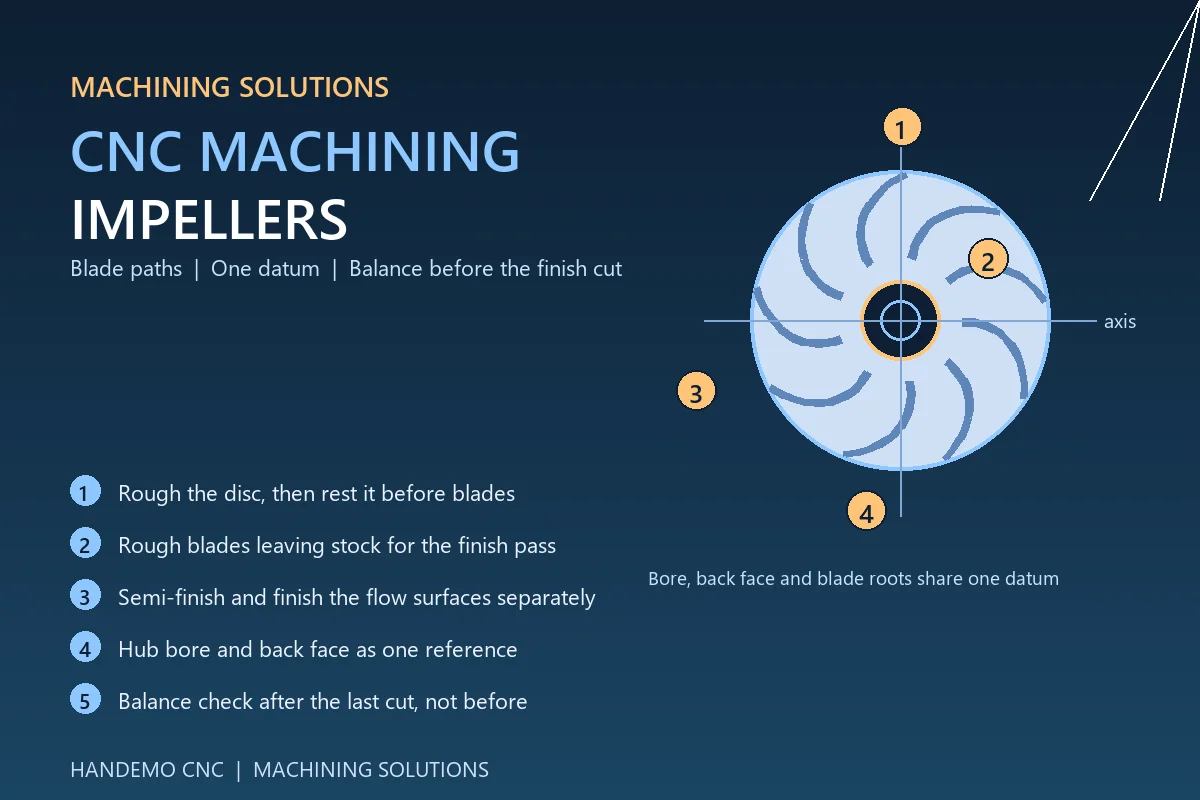
Adicione o fato de que as lâminas se aproximam do cubo, de modo que o espaço entre elas se estreita exatamente onde a ferramenta tem menos espaço, e você tem uma peça onde a sequência é mais importante do que os dados de corte. Três coisas decidem se o trabalho funciona bem:
- Se as lâminas são ásperas e acabadas em passagens separadas ou todas de uma só vez
- Se o cubo, as lâminas e a face traseira compartilham um ou três dados
- Se algo é verificado quanto ao equilíbrio antes do corte final ou somente depois
Nada nessa lista é exótico. É a mesma disciplina de qualquer trabalho de parede fina, aplicado a uma forma que é fina em todas as direções ao mesmo tempo.
O espaço em branco decide metade do trabalho
Impulsores nos tamanhos que normalmente vemos chegam em uma das quatro formas, e cada uma define um ponto de partida diferente.
Uma fundição. As lâminas saem da fundição quase em formato de rede, então a máquina não está removendo um disco, ela está limpando algo que já está mais ou menos correto. Esse é o caminho mais barato em material e o mais exigente na primeira operação, porque a peça fundida chega com seu próprio estresse e com uma película que deve sair uniformemente.As peças fundidas geralmente são totalmente desbastadas e depois deixadas para descansar antes de qualquer coisa ser concluída.
Um forjamento. Mais denso e mais previsível do que uma fundição, e a escolha natural para impulsores que funcionarão rapidamente ou sofrerão carga. Os blanks forjados normalmente precisam de uma primeira passagem mais pesada, e a rebarba de forjamento deve ser limpa antes que as raízes da lâmina possam ser cortadas de maneira limpa.
Barra sólida ou placa. A peça bruta é um disco sólido ou redondo escalonado, e tudo entre as lâminas sai como lascas. Este é o caminho para protótipos, para pequenos lotes e para impulsores onde o cliente deseja um material completo. É o mais caro em termos de tempo de usinagem e muitas vezes é o caminho mais rápido para um primeiro artigo porque não há nada para preparar.
Uma peça bruta quase final de outro processo. Às vezes, o disco chega com a espinha dorsal das lâminas já formada e a máquina está fazendo as superfícies de fluxo e as raízes. Esse é um bom arranjo, desde que o estoque pré-formado seja uniforme. O material irregular em uma lâmina fina é pior do que nenhuma lâmina, porque a ferramenta agora está cortando uma profundidade interrompida.
Qualquer que seja a peça bruta, uma regra é válida: a primeira operação deve remover o material uniformemente do cubo e da parte externa, para que a peça libere seu próprio movimento na máquina e não na sala de inspeção.
Um dado, estabelecido primeiro, mantido o tempo todo
O impulsor será medido a partir do diâmetro interno e da face traseira. Essa é a referência que o cliente utiliza, portanto deve ser a referência que a máquina utiliza desde o primeiro corte. Perfurar o cubo e ficar de frente para o assento traseiro em uma configuração dá uma espinha dorsal a todo o trabalho, e cada lâmina, raiz e superfície de fluxo são então cortadas em relação a ele.
Onde essa referência é estabelecida em uma segunda configuração, parte dela volta para as mandíbulas, e a excentricidade que aparece nas pontas da lâmina é silenciosamente construída antes de qualquer lâmina ser cortada. Onde for estabelecido uma vez, o resto do trabalho é uma questão de alcance da ferramenta e planejamento de passagem.
Segurando uma peça laminada
A questão da fixação é incomum aqui, porque a parte externa da peça é o recurso que não deve ser tocado. As lâminas não toleram a pressão da mandíbula e não há superfície contínua para fixação. Na prática as opções são:
- Uma fixação dedicada na face traseira ou no flange do cubo, com a peça assentada na face de referência e puxada para baixo por parafusos colocados na região central. As lâminas ficam livres.
- Uma ponta de mandril ou pinça de expansão no furo do cubo, com a face traseira apoiada no acessório, para peças pequenas o suficiente para que o furo possa suportar a carga.
- Um suporte macio e contornado que suporta as raízes da lâmina por baixo enquanto as superfícies de fluxo são cortadas, retirando a força de corte da própria lâmina.
Qualquer que seja o uso, o fixture vale mais do que qualquer escolha de inserto.Uma lâmina que desvia sob carga será cortada em um formato diferente pela manhã e à tarde, e nenhum operador pode ver isso acontecendo.
Desbaste das Lâminas
As lâminas são desbastadas em sua própria passagem, deixando deliberadamente sobras para o acabamento, e os objetivos dessa passagem não são espetaculares: remover o volume, manter a ferramenta carregada e não danificar a raiz da lâmina.
Dois hábitos são importantes. A primeira é uma ferramenta mais curta e mais rígida para o passe de desbaste do que o necessário para o acabamento. As faces da lâmina serão alcançadas posteriormente por uma ferramenta com maior alcance, mas não há razão para passar uma ferramenta longa através de metal pesado. A segunda é trabalhar a lâmina da ponta em direção à raiz, de modo que a rigidez da peça aumente à medida que o passe avança e o material removido apoie a lâmina enquanto ela ainda está lá.
A vibração nesta passagem é normal e pode ser controlada com a profundidade de corte e avanço. Marcas fracas de vibração deixadas no passe de desbaste não são uma falha, desde que o passe de acabamento tenha material suficiente para removê-las. O que é uma falha é um passe de desbaste que deixa a raiz da lâmina fina, porque a raiz é o que segura a lâmina contra tudo o que acontece depois. Onde a lâmina encontra o cubo, o filete deve ser deixado generoso através do desbaste e levado à sua forma final apenas uma vez, no final.
Acabamento das superfícies de fluxo
As superfícies de fluxo são o que o cliente vê e o que o ar ou fluido toca. Eles também são onde o processo de uma oficina aparece, porque uma passagem de acabamento mal planejada deixa o tipo de marcas que nenhuma quantidade de polimento removerá de forma consistente.
A sequência que funciona em nossa experiência consiste em três etapas, não duas:
Semi-acabamento primeiro. Uma passagem paralela com um passo modesto, executado com uma pressão constante da ferramenta, para trazer as lâminas para um estoque final leve e uniforme. Este é o passe que encontra qualquer desnível remanescente do blank ou do desbaste, e é muito mais barato consertar aqui do que após o acabamento.
Termine sem parar. Nas superfícies de fluxo o objetivo é um engate constante, para que a ferramenta deixe uma superfície consistente da raiz às pontas. Onde a superfície é cortada, depois pausada e depois cortada novamente – como acontece quando uma ferramenta sobe e mergulha entre as lâminas – a pausa é visível no acabamento. Manter a ferramenta abaixada através de uma lâmina e levantá-la apenas no espaço aberto entre as lâminas nivela toda a superfície.
Deixe a borda crítica para o final. A borda final de uma lâmina é fina e qualquer passagem de acabamento próxima a ela empurra o material em vez de cortá-lo. Em impulsores onde essa borda é importante, fazer a borda após as superfícies de fluxo, com uma passagem leve e uma ferramenta afiada, evita que a lâmina role no final do trabalho.
No cubo e na face traseira, uma rotina padrão de torneamento ou fresamento é suficiente.Essas são características sólidas, não desviam e geralmente são as primeiras superfícies que podem ser aprovadas.
Onde a máquina entra
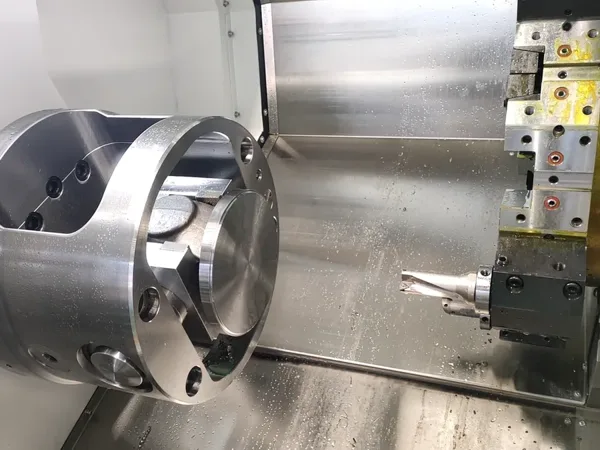
O trabalho laminado é o caso mais claro para uma máquina que pode alcançar a peça sem fixá-la novamente. Cada configuração adicional é outra chance para as pontas das lâminas se moverem em relação ao cubo, e esse movimento é exatamente o erro que o cliente mede.
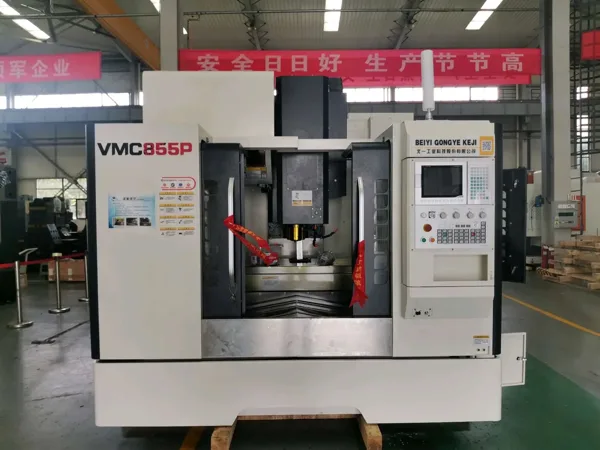
Para impulsores que são amplamente rotacionais com pás rasas, um centro de usinagem vertical com a peça em uma mesa rotativa fará o trabalho, e uma estrutura rígida como o VMC1160 dá alcance à ferramenta sem que a estrutura se mova sob o corte interrompido.
Onde as lâminas são profundas, torcidas e fechadas em direção ao cubo, a ferramenta precisa se aproximar de ângulos variáveis, e é aí que um centro de usinagem de cinco eixos ganha seu lugar. Com a peça balançando sob um fuso acionado, as superfícies da lâmina são cortadas em uma série de ângulos e não em um, de modo que a ferramenta permanece na superfície em vez de alcançá-la em um ângulo acentuado e esfregar. Uma máquina como a U400 é adequada para impulsores menores e discos de lâminas que se encaixam bem em sua mesa, e o TMC630 cobre a faixa de tamanho maior, com a peça transportada em uma mesa de munhão para que toda a lâmina possa ser apresentada à ferramenta.
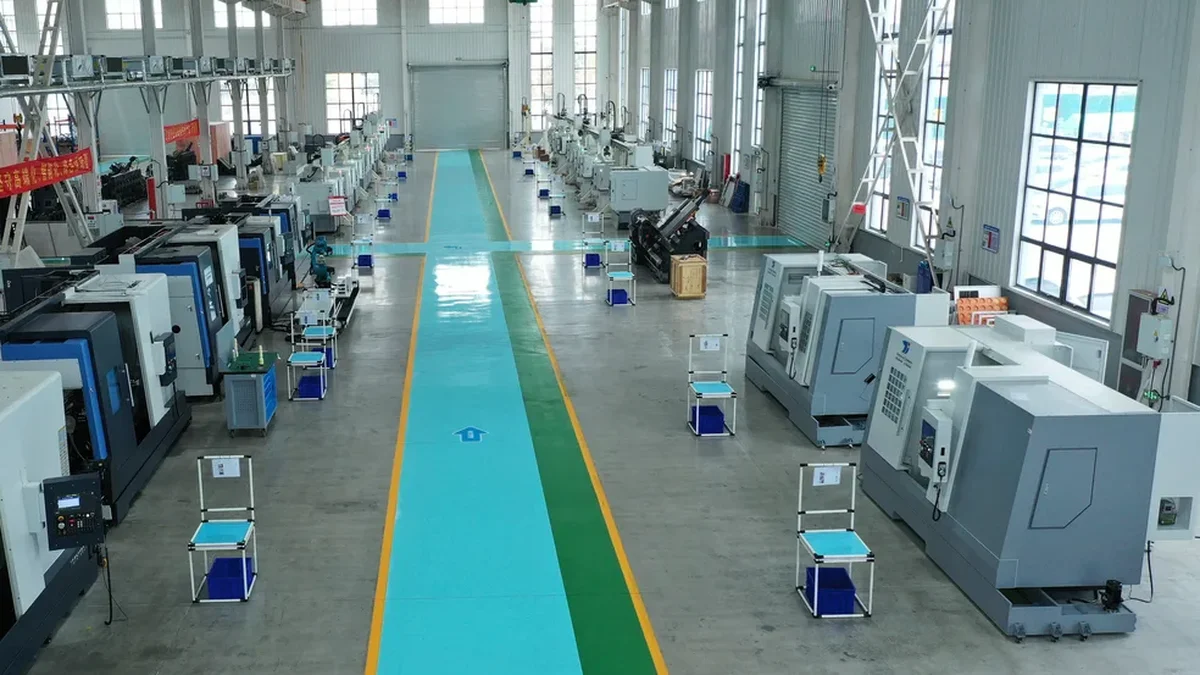
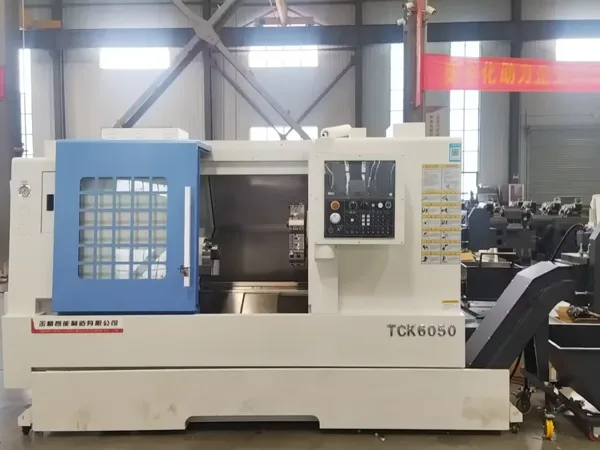
Onde o impulsor está preso a um eixo ou faz parte de um conjunto rotativo, uma máquina torno-fresadora evita uma segunda fixação girando o cubo e fresando as lâminas na mesma peça sem sair do fuso. Isso economiza mais do que tempo de ciclo, porque também elimina a configuração na qual as pontas das lâminas têm maior probabilidade de serem perturbadas.
Equilíbrio, consistência e o segundo lote
Um impulsor é uma peça rotativa, portanto o trabalho não termina quando a última lâmina é concluída. Qualquer que seja o desenho, o ponto prático é quando ocorre a verificação do equilíbrio: depois do último corte, numa peça acabada, e não antes do acabamento, quando tudo ainda vai se mover. Verificar antecipadamente e ajustar o corte depois é como uma peça acaba certificada para um formato e entregue em outro.
Para um pedido repetido, há três coisas que vale a pena anotar, e nenhuma delas são dados de precisão. O método de fixação e fixação que definiu o trabalho.As ferramentas utilizadas para cada etapa, incluindo o alcance da ferramenta de acabamento. E a sequência, principalmente onde o passe final foi dividido. Um breve registro desses três é a diferença entre o segundo lote ser um lote e ser um projeto de desenvolvimento.
Os materiais alteram os dados de corte, mas não a lógica. Os impulsores de alumínio são implacáveis quanto ao escoamento de cavacos e à pressão da ferramenta; os aços inoxidáveis e de maior resistência são implacáveis quanto ao endurecimento por trabalho e quanto a deixar a ferramenta no corte por muito tempo; os ferros fundidos proporcionam um corte estável e muita poeira. O equipamento, o datum e a estrutura do passe permanecem onde estavam.
Perguntas frequentes
É possível usinar um impulsor a partir de uma peça sólida ou devemos fundi-lo primeiro?
Ambos são rotineiros. Um espaço em branco sólido geralmente é a resposta certa para um primeiro artigo ou um lote pequeno, porque não precisa de padrão nem de prazo de entrega. Fundir ou forjar vale a pena quando a quantidade anual é alta o suficiente para pagar o ferramental e a máquina termina o que a fundição iniciou. Normalmente aconselhamos executar o primeiro artigo a partir do sólido para que o processo seja comprovado independentemente do branco.
Precisamos de uma máquina de cinco eixos para um impulsor?
Nem sempre. Lâminas abertas e rasas podem ser cortadas em uma máquina de três eixos com a peça em uma mesa rotativa. A necessidade de cinco eixos aparece quando as lâminas são profundas ou torcidas, quando o espaço entre elas se fecha em direção ao cubo ou quando a superfície tem que ser cortada de um ângulo variável para alcançá-la. Geralmente pedimos para ver a peça antes de recomendar qualquer uma das opções.
Como você evita que as lâminas balancem?
Encurtando a ferramenta para o passe pesado, apoiando as raízes da lâmina por baixo, onde o acessório permitir, e planejando o desbaste de modo que o material que sustenta a lâmina seja removido por último e não primeiro. Em uma lâmina fina, a passagem de acabamento é leve por design; está lá para estabelecer a superfície, não para remover o material restante.
Em quais materiais você normalmente usina os impulsores?
Ligas de alumínio para peças maiores e de menor carga, aços inoxidáveis e ligas de aço para impulsores de maior serviço e ferros fundidos para carcaças e laterais de bombas. Também vemos materiais bronze e duplex no lado da bomba. O material altera as ferramentas e os dados de corte, não a lógica de configuração.
Você pode citar um desenho e uma fotografia?
Sim. A fotografia indica-nos o formato da lâmina, o espaço entre as lâminas e o acabamento que se pretende alcançar. O desenho nos fornece os dados e as características do cubo, e a quantidade anual nos permite definir o preço de uma máquina e um acessório, em vez de apenas uma máquina.Envie ambos, se os tiver.
Envie-nos o impulsor que você está planejando
Se você está preparando um impulsor para produção ou possui uma lâmina que não mantém seu formato entre a máquina e o medidor, envie o desenho e uma fotografia da peça. Voltaremos com uma recomendação de máquina e uma breve nota sobre a configuração e sequência, não apenas um preço.
Contato Handemo CNC | E-mail: sales1@handemocnc.com | WhatsApp: +86 135 6320 3038
Leitura relacionada: CNC Usinagem de peças de paredes finas | CNC Usinagem de cavidades e eletrodos de moldes | CNC Soluções de usinagem para caixas de engrenagens automotivas | CNC Máquinas para fabricação de moldes e matrizes